
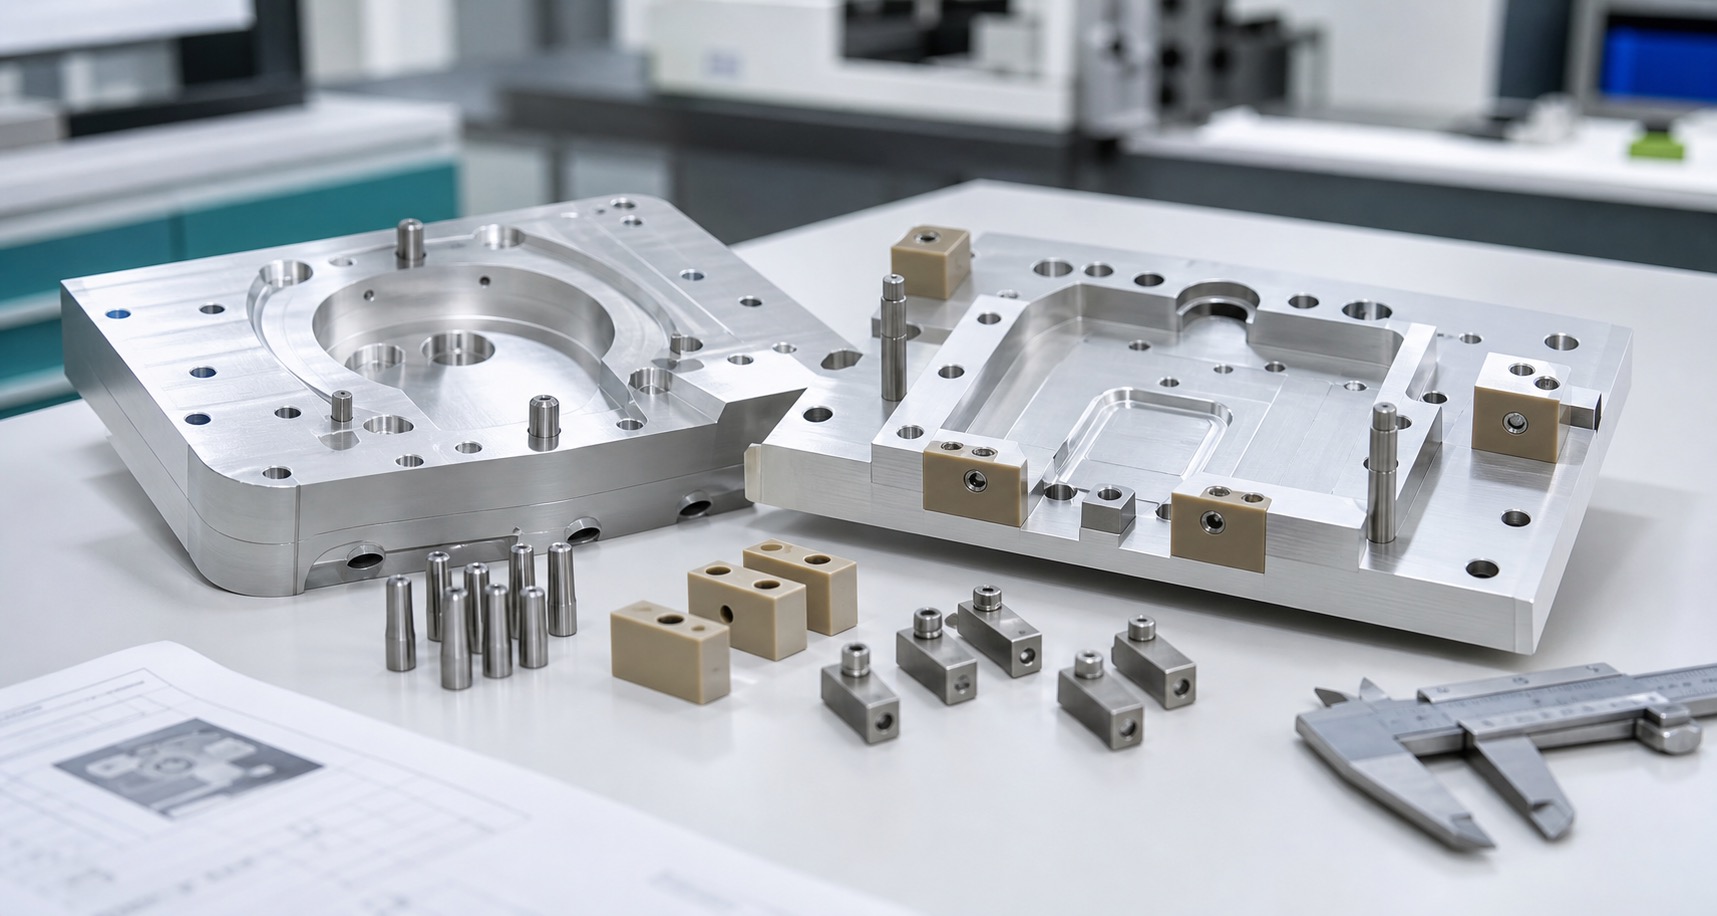
CNC-Bearbeitung von Ultraschallsonden-Positioniervorrichtungen: Klemmkraft, Akustikfenster und Prüfbezüge
Warum die Geometrie zählt
Positioniervorrichtungen für Ultraschallsonden werden bei Montage, Prüfung, Service, Kalibrierung oder Produktionstest genutzt. Sie halten die Sonde in bekannter Lage und lassen Akustikfläche, Kabelausgang, Zugentlastung und Referenzen zugänglich. Bewegt sich Nest oder Klemme unter Last, leidet die Wiederholbarkeit.

Bezugssystem der Sonde
Die Zeichnung nennt Flächen, die die Sonde lagern, Bereiche mit reiner Freistellung und Zonen, die Linse oder Gehäuse nicht berühren dürfen. Weiche Einsätze, Pads oder austauschbare Anschläge gehören mit Dicke und Toleranz in die Kette.
Klemmkraft und Kontakt
Die Klemmung muss halten, ohne Kunststoffgehäuse zu verformen, Oberflächen zu markieren oder Spannung in das Akustikfenster einzuleiten. Klemmen, Drehpunkte und Anschläge benötigen plane Kontaktflächen, definierte Radien und stabile Schraubenbezüge. Drehmoment- oder Federgrenzen kommen vom Geräteteam.
Werkstoff und Finish
Aluminium ist für leichte Vorrichtungen üblich, Edelstahl für Verschleiß oder Reinigung, Titan für hohe Festigkeit bei niedriger Masse. Technische Kunststoffe schützen Sichtflächen, können aber bei Temperatur oder Reinigungsmittel wandern. Das Finish wird funktionsbezogen festgelegt.
Akustischer Zugang
Die Vorrichtung lässt Akustikfenster oder Kopplungsbereich für den Test frei. Scharfe Kanten nahe Linse, Gelkanal oder Membran werden vermieden. Kabelausgänge brauchen Radius und Zugentlastung, damit Belastung nicht immer am gleichen Punkt entsteht.
Bearbeitungsfolge
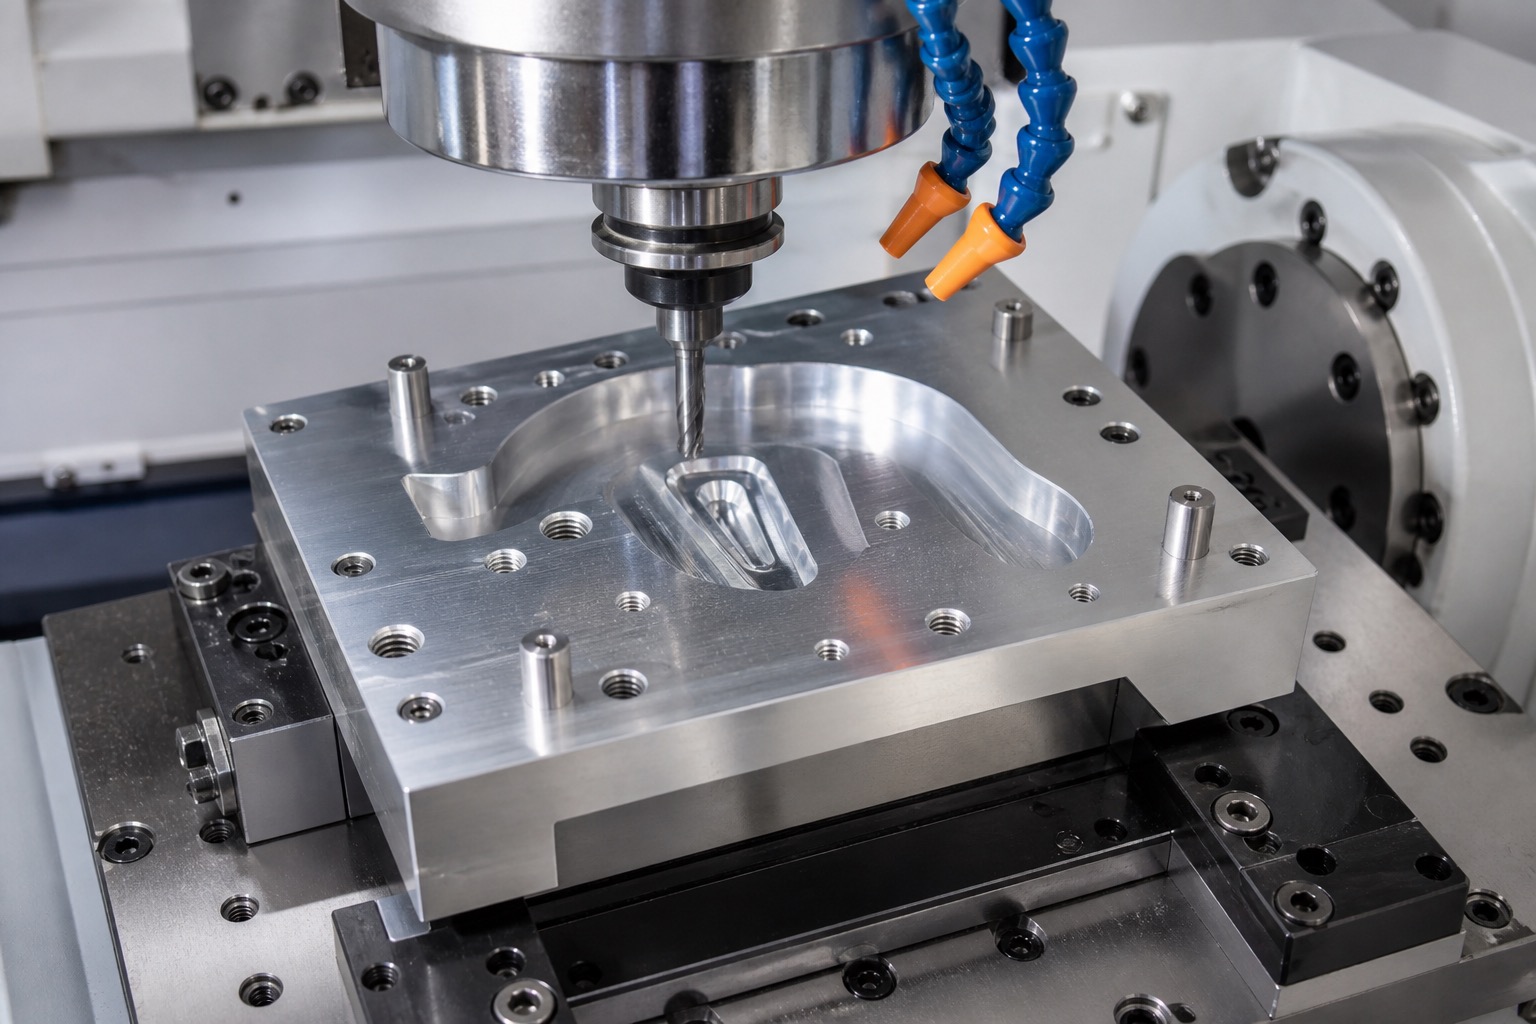
Zuerst entstehen Basisbezüge, dann Sondennest, Anschläge, Klemmtaschen, Drehbohrungen und Gewinde. Dünne Arme und lange Schlitze können nach dem Schruppen wandern. Entgraten ist an Kontaktkanten und beweglichen Bereichen entscheidend.
Prüfplan
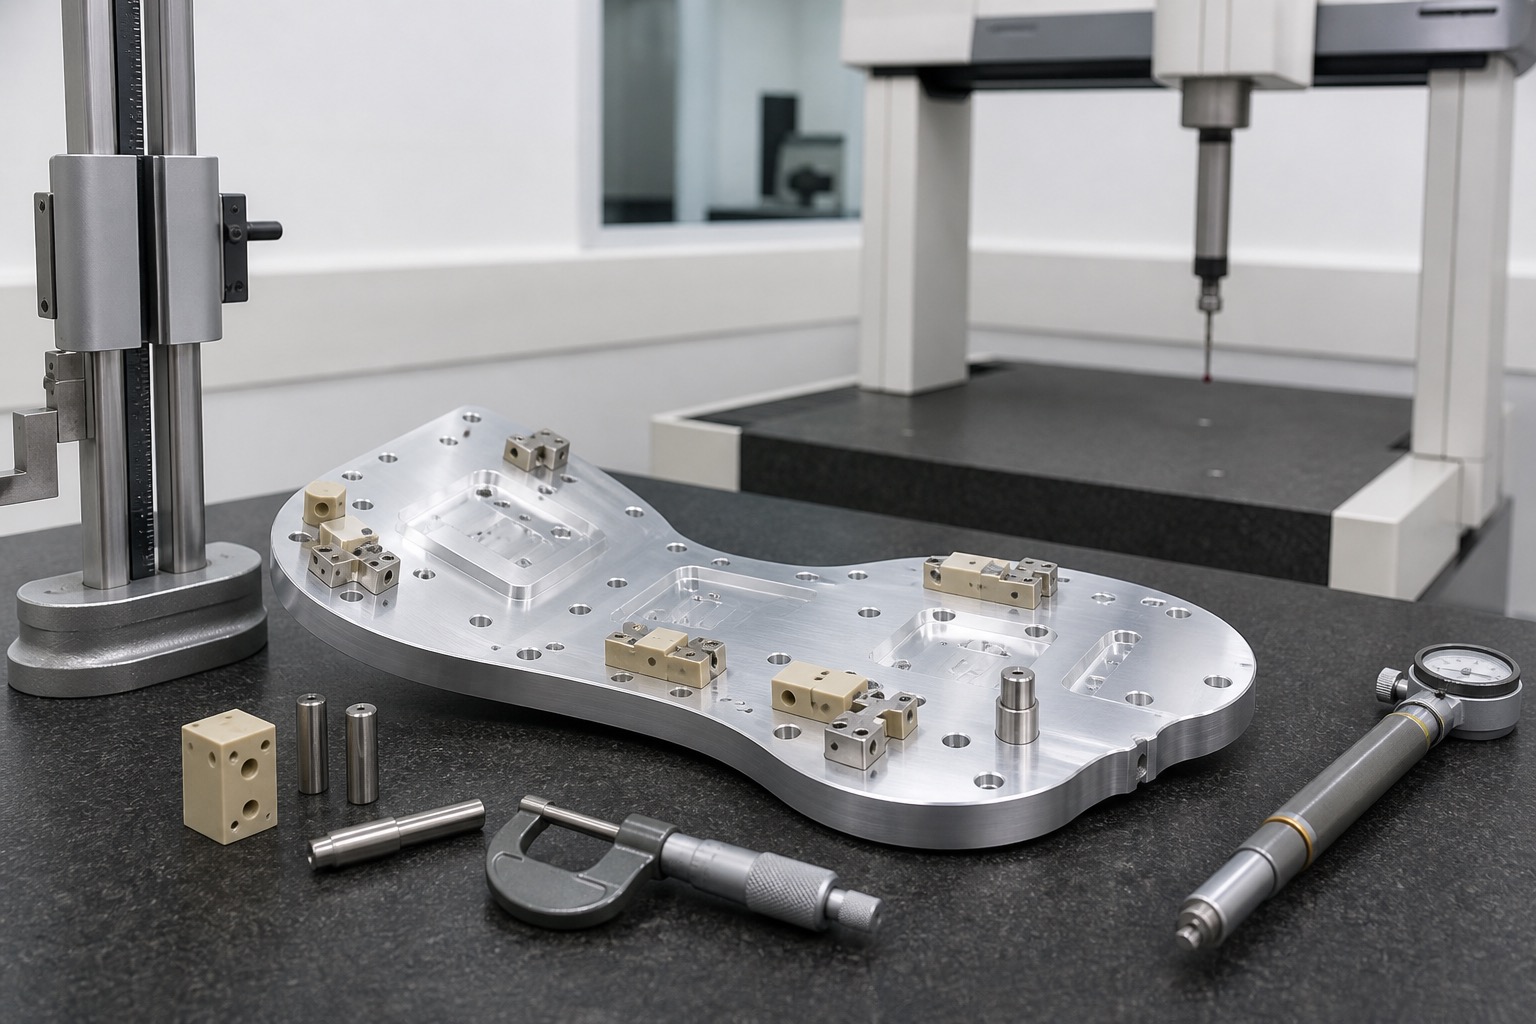
Geprüft werden Nestbreite, Anschlaglage, Klemmenhöhe, Drehbohrung, Gewindelage, Ebenheit der Basis und Beziehung zwischen Akustiköffnung und Sondenbezug. KMG, Optik und Funktionslehren können kombiniert werden.
Reinigung und Verpackung
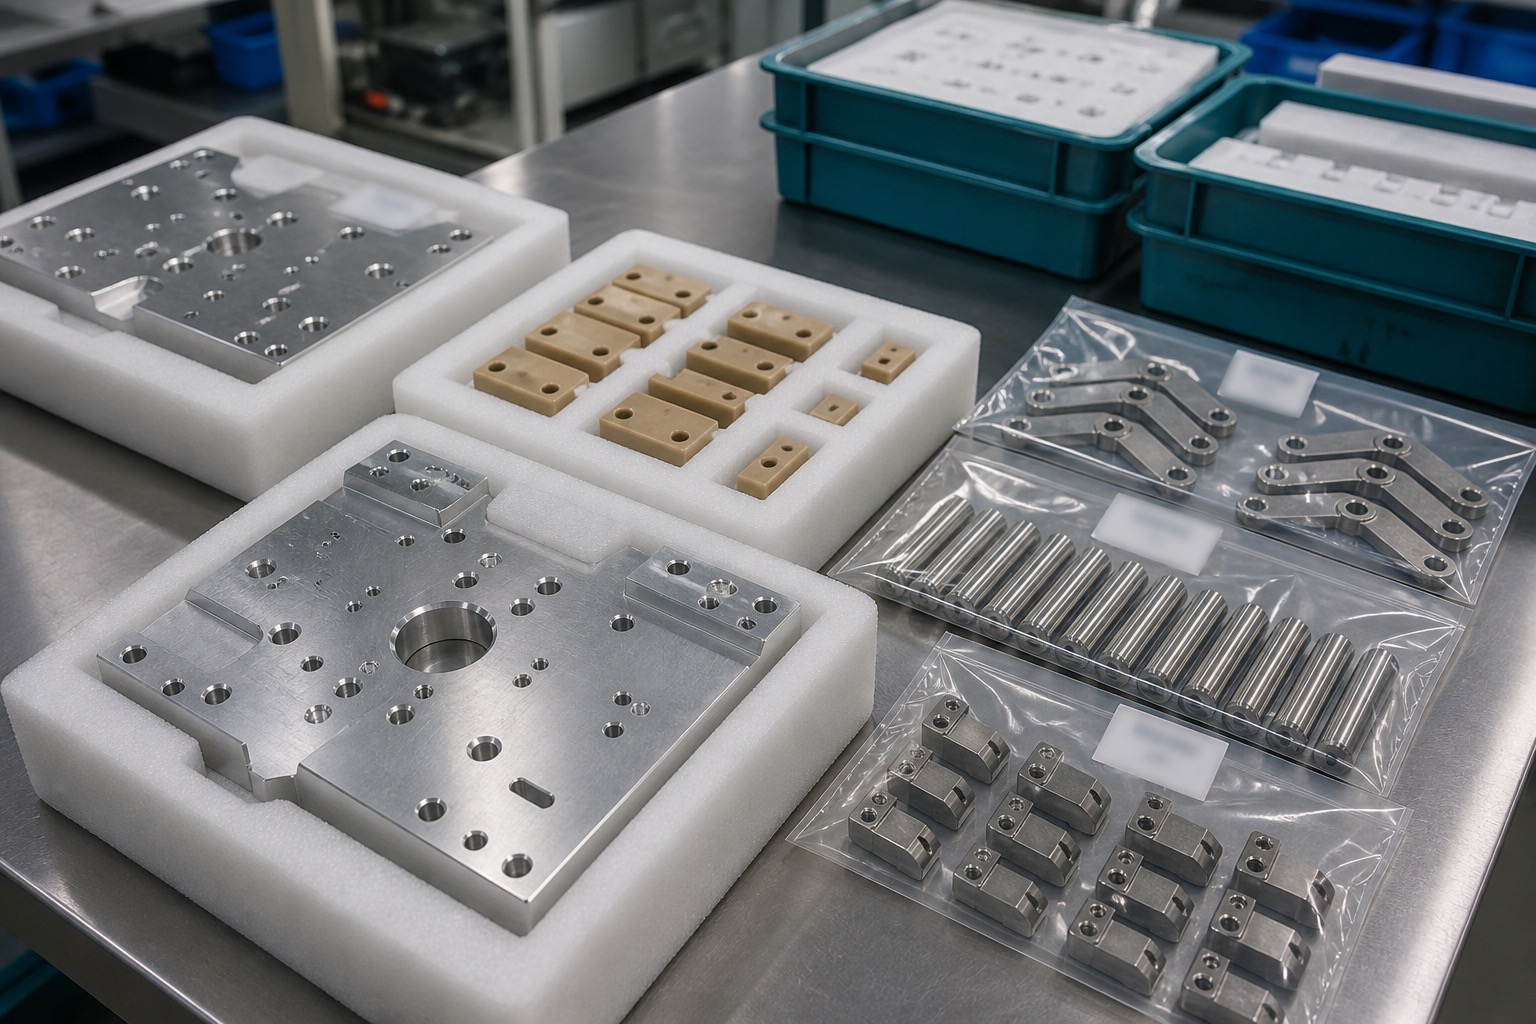
Späne, Kühlschmierstoff, Abrieb und lose Partikel werden aus Taschen, Schlitzen und Gewinden entfernt. Kontaktflächen werden geschützt, weil eine kleine Delle die Wiederholbarkeit beeinflussen kann. Verpackung nennt Revision, Materialcharge und Prüfstatus.
RFQ-Übergabe
Eine Anfrage enthält Zeichnung, Modell, Sondenschnittstelle, Werkstoff, Finish, Klemmhardware, Einsatzmaterial, Zielwiederholbarkeit, Menge, Reinigung und Prüfbericht. Medizinische Prozessvalidierung definiert der Gerätehersteller separat.
FAQ
Kann eine Vorrichtung eine Sonde zertifizieren?
Nein. Sie unterstützt Positionierung; akustische Leistung, Validierung und regulatorische Qualifikation liegen beim Hersteller.
Welche Merkmale sind kritisch?
Sondennest, Anschläge, Klemmenkontakt, Drehbohrungen, Basisbezüge und Freigang des Akustikfensters.
Wie vermeidet man Sondenschäden?
Mit definierten Kontaktflächen, Radien, Pads oder Einsätzen sowie Drehmoment- oder Federgrenzen.
Welche Werkstoffe sind üblich?
Aluminium, Edelstahl, Titan und technische Kunststoffe je nach Verschleiß, Reinigung, Gewicht und Kontakt.
Wie wird Akustikfreigang geprüft?
Über die Beziehung von Sondenbezügen und offenem Fenster mit KMG, Optik oder kundenseitiger Lehre.
Was gehört in die RFQ?
Zeichnung, Modell, Sondendaten, Werkstoff, Finish, Hardware, Wiederholbarkeit, Mengen, Reinigung und Prüfung.