
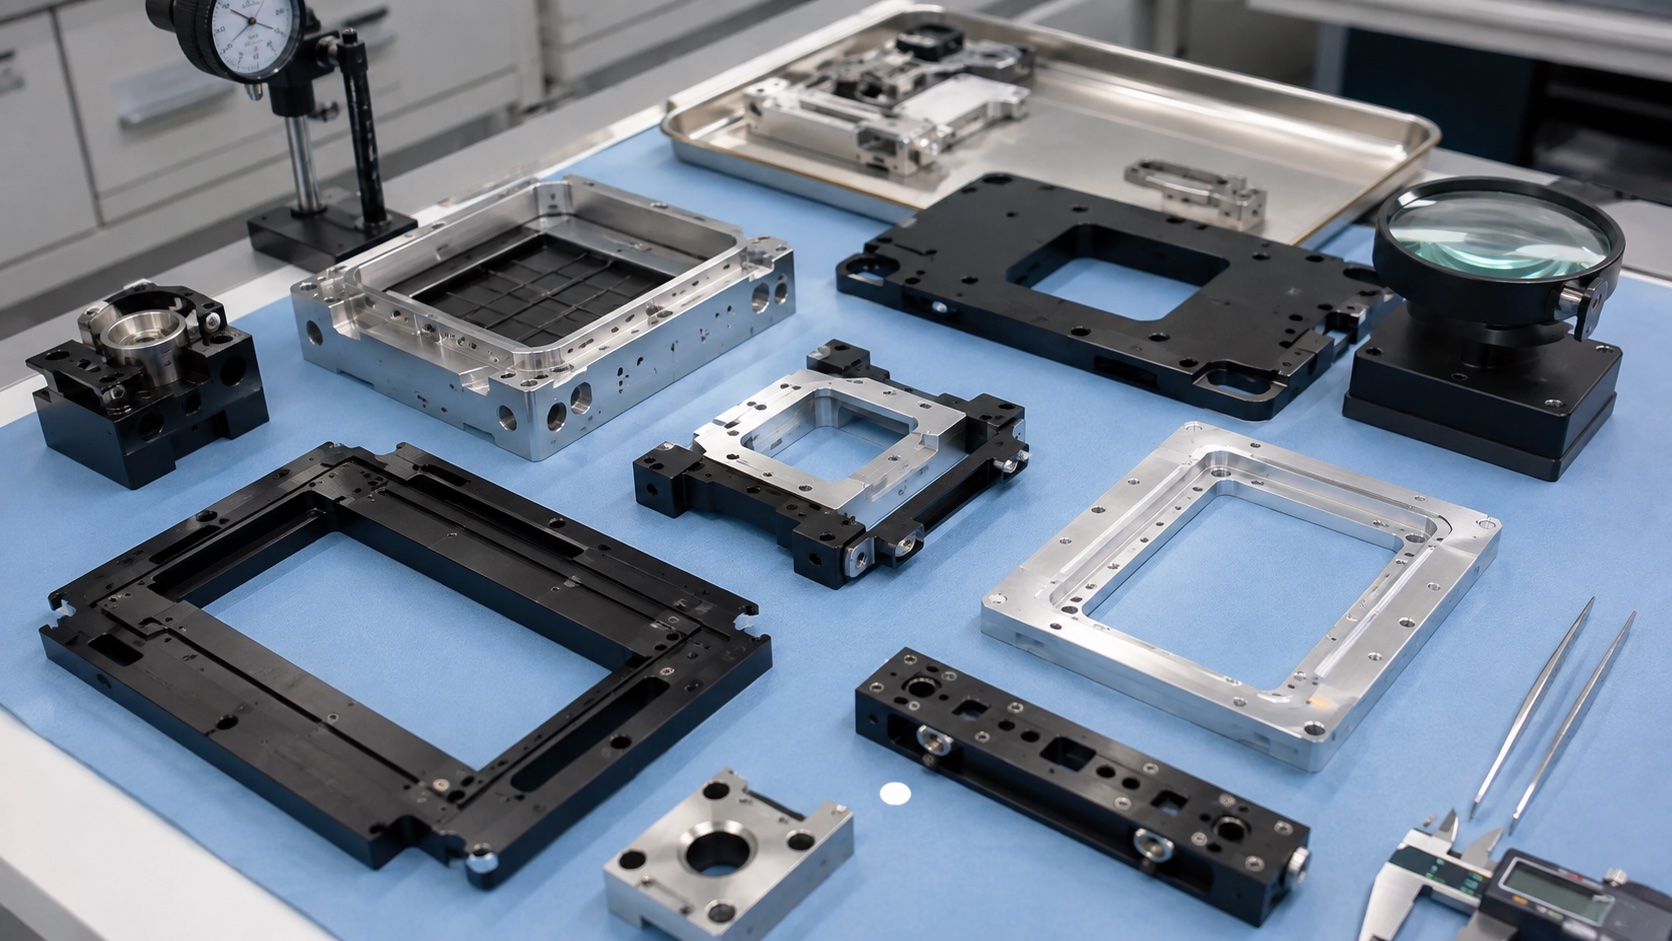
CNC-Bearbeitung von Kollimator-Montageplatten für medizinische Bildgebung: Ebenheit, Detektorbezüge und Prüfung
Warum die Platte wichtig ist
Eine Kollimator-Montageplatte oder ein Detektorträger ist mehr als ein flacher Halter. Sie bestimmt die Beziehung zwischen Strahlweg, Kollimator, Detektor und Abschirmung. Kleine Abweichungen bei Ebenheit, Rechtwinkligkeit oder Lochbild erschweren spätere Ausrichtung.

Bezugskette zuerst
Vor dem Angebot wird geprüft, wie die Platte am Rahmen liegt und wie Kollimator, Sensorträger, Schild oder Kalibrierziel auf der Platte liegen. Die Zeichnung nennt Hauptflächen, Passstifte, Schlitze, Gewinde und Einstellmerkmale.
Werkstoff und Spannung
Aluminium ist wegen Gewicht und Bearbeitbarkeit üblich. Edelstahl kann Steifigkeit oder Reinigbarkeit bieten. Die Auswahl berücksichtigt Größe, Taschen, Gewinde, Anodisierung, Schirmkontakte und Temperatur. Bei großen Platten sind ausgewogenes Schruppen und freie Messung wichtig.
Ebenheit und Auflage
Ebenheit ist nur eindeutig, wenn die Auflage definiert ist. Eine Platte kann frei gemessen gut sein und sich verschraubt anders verhalten. Die Zeichnung sollte freie oder verspannte Messung und Drehmomentmuster nennen.
Löcher, Schlitze und Einsätze
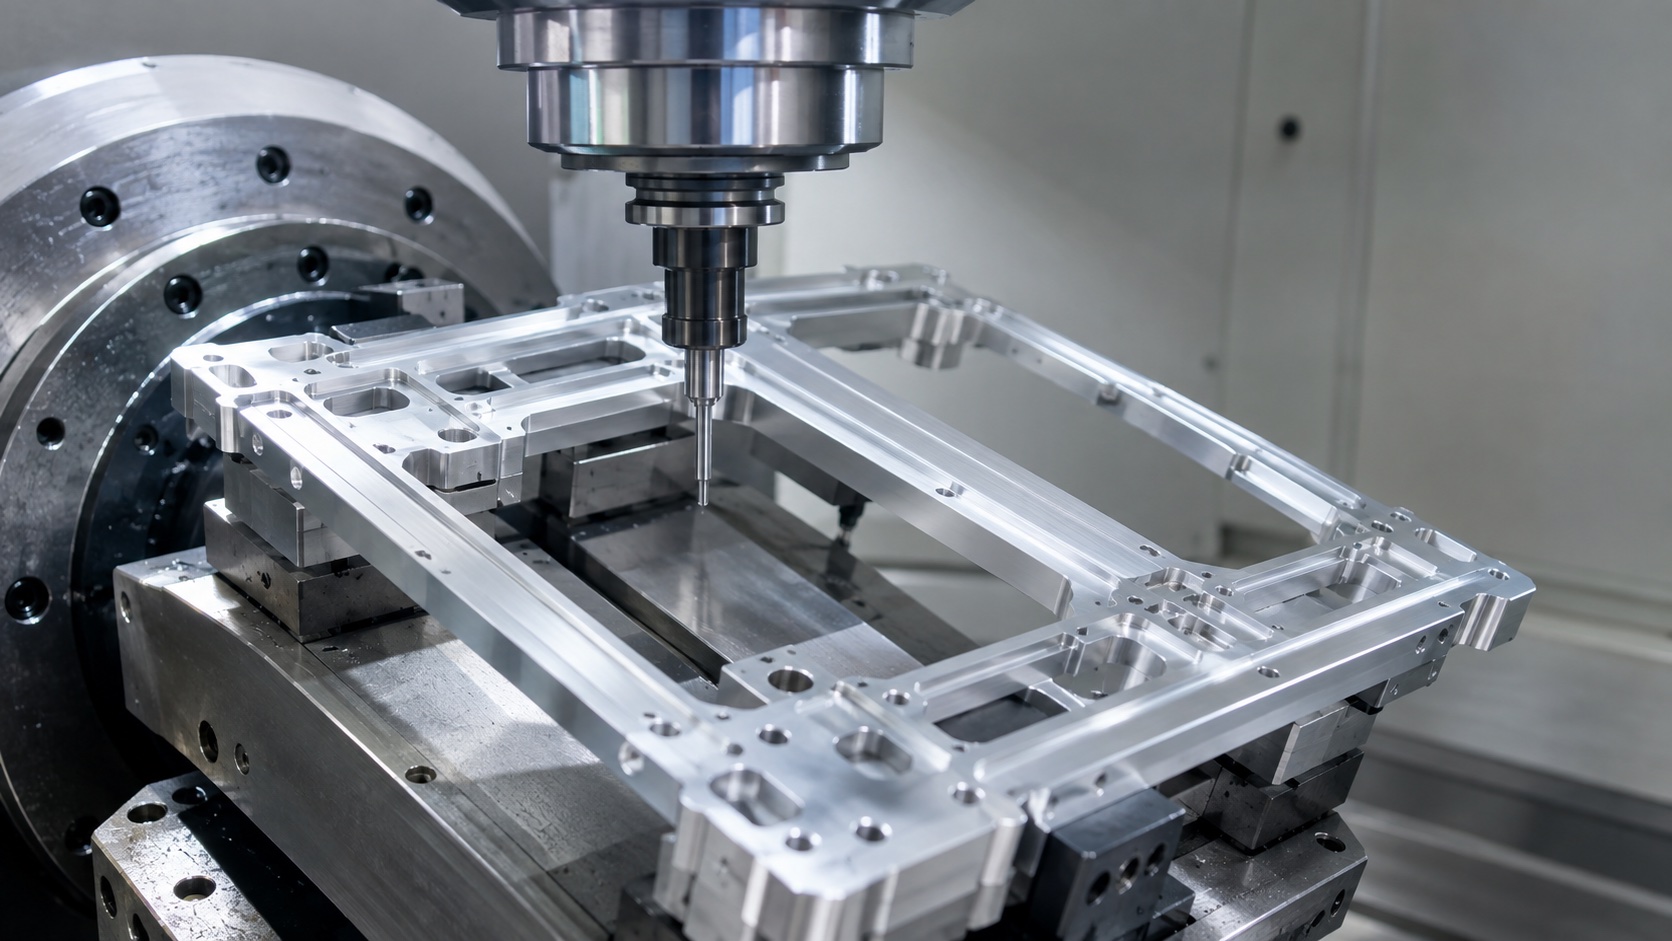
Bildgebungsplatten kombinieren Passstifte, Senkungen, Gewinde, Kabeldurchlässe und Einstellschlitze. Lokalisierende Löcher brauchen stabile Koordinaten, Schlitze gratfreie Kanten und Gewinde Lehrenprüfung.
CNC-Folge
Ein stabiler Ablauf schruppt Taschen, lässt die Platte entspannen und beendet Flächen, Passstifte und Präzisionsbilder aus kontrollierten Bezügen. Die Prüfung nach dem Ausspannen zeigt Verzug. Werkzeugwege vermeiden erhöhte Kanten an Schlitzen.
Finish und Maskierung
Anodisierung, Konversionsschicht, Passivierung oder schwarzes Finish dienen Korrosionsschutz, Reflexionskontrolle oder Optik. Maskierung schützt Kontakte, enge Bohrungen oder Gewinde. Endmaßzustand muss klar sein.
Prüfung und Dokumentation
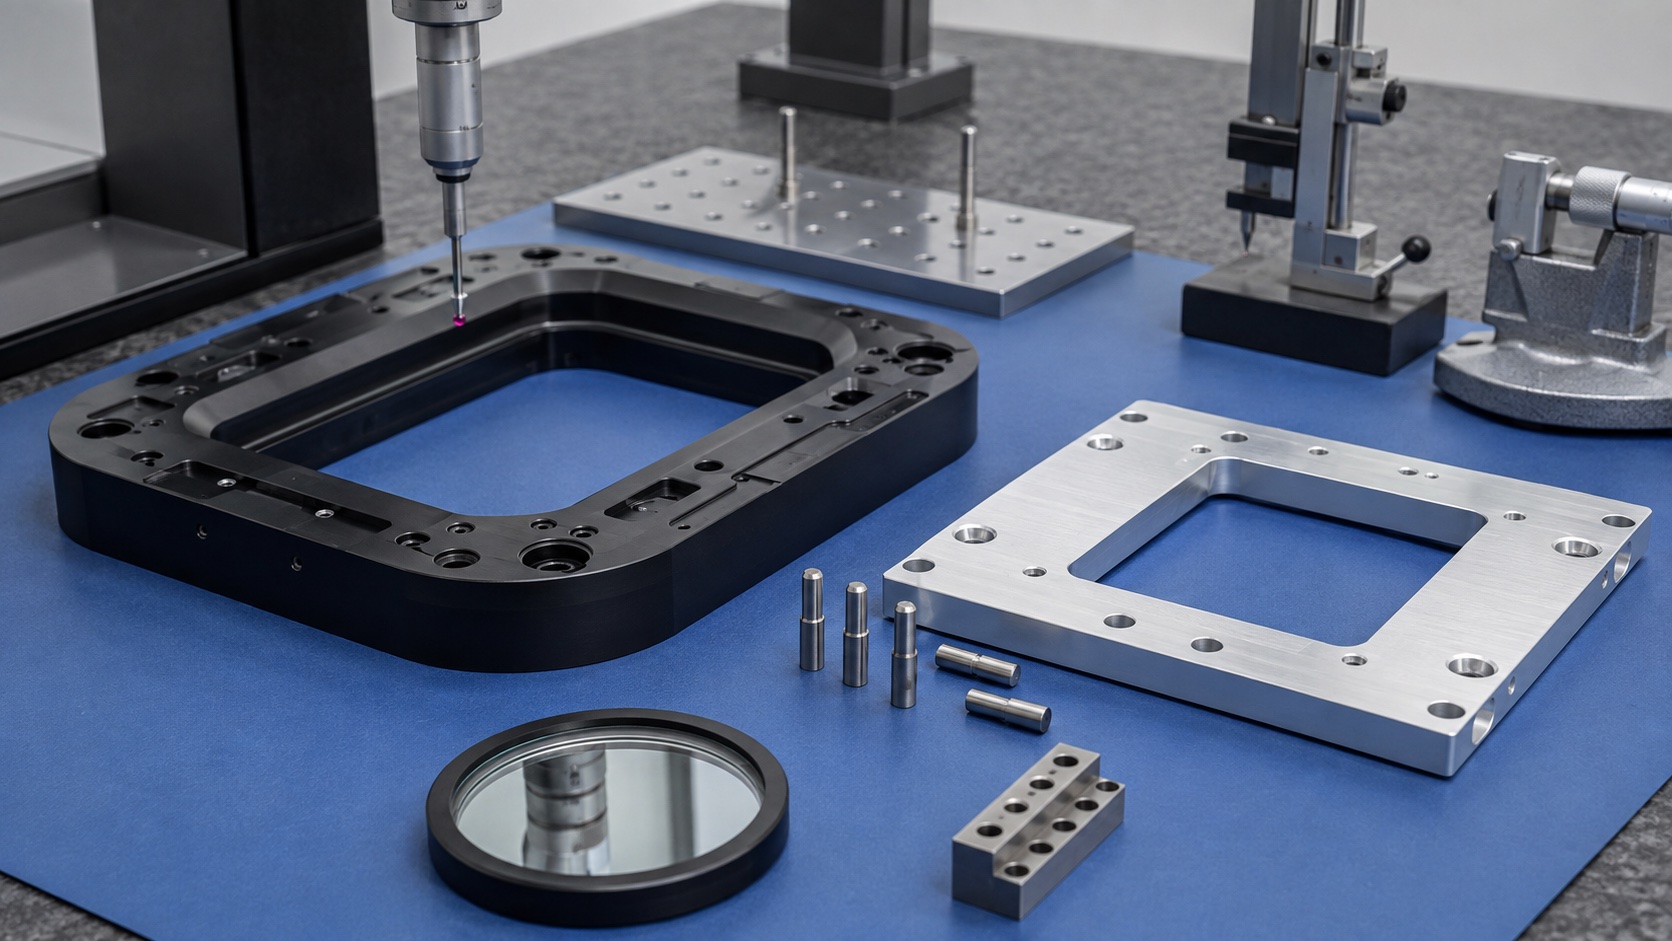
Erstmuster können KMG-Daten, Ebenheitsbericht, Gewindelehren, Finishprüfung, Schichtnachweise, Fotos von Maskierungen und Zeugnisse enthalten. Der Bericht nutzt dieselbe Bezugslogik wie die Gerätebaugruppe.
Reinigung und Verpackung
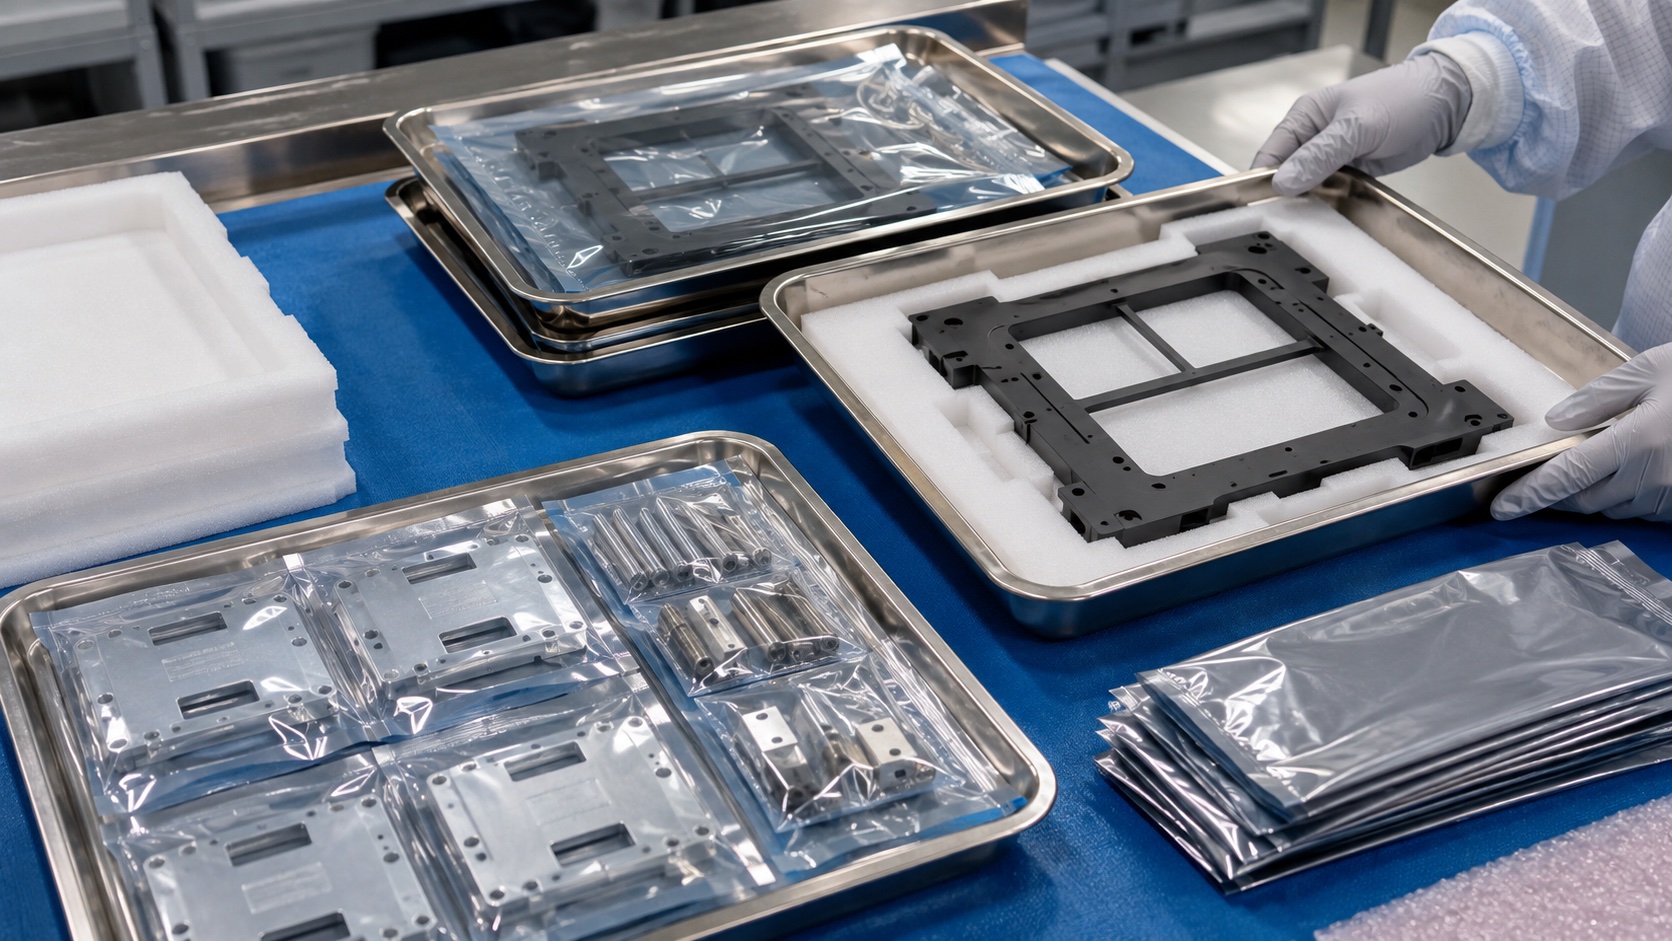
Nach Bearbeitung und Finish werden Späne, Kühlschmierstoff und Rückstände aus Taschen, Gewinden und Schlitzen entfernt. Platten werden getrennt geschützt, damit Präzisionsflächen, Beschichtung und Passstifte nicht reiben.
FAQ
Validiert die Platte die Bildleistung?
Nein. Sie liefert Geometrie; Kalibrierung, Strahlungsleistung und Systemvalidierung liegen beim Hersteller.
Welche Merkmale sind kritisch?
Montageflächen, Passstifte, Detektor- oder Kollimator-Lochbilder, Ebenheitszonen, Einsätze und maskierte Kontakte.
Wie sollte Ebenheit definiert werden?
Mit Auflagebedingung, Messmethode und Angabe, ob frei oder verschraubt mit Drehmoment geprüft wird.
Beeinflusst Beschichtung Präzisionslöcher?
Ja. Schichten können Passungen, Gewinde und Einsätze ändern; Maskierung und Nachprüfung sind nötig.
Wie kontrolliert man Verzug?
Durch ausgewogenes Schruppen, unterstützte Aufspannung, Entspannung zwischen Operationen und freie Messung.
Was gehört in die RFQ?
Zeichnung, Modell, Bezüge, Werkstoff, Finish, Toleranzen, Prüfunterlagen, Maskierung und Verpackung.