
Standardeloxal und Harteloxal bilden beide eine Oxidschicht auf Aluminium, lösen jedoch unterschiedliche Aufgaben. Standardeloxal wird häufig für Optik, Farbkennzeichnung und moderaten Korrosionsschutz gewählt. Harteloxal ist sinnvoll, wenn Gleitkontakt, Verschleißfestigkeit oder elektrische Isolation wichtiger sind.
Harteloxal ist nicht automatisch die bessere Spezifikation. Die dickere Schicht bewirkt mehr Maßänderung, kann Kanten spröder machen und kostet meist mehr. Präzisionsbohrungen, Lagersitze, Gewinde und Masseflächen brauchen einen klaren Plan für Abdecken, Aufmaß oder Nachbearbeitung.
Bei Roboterbauteilen wird die Oberfläche aus Kontaktbedingung und Montagefunktion gewählt. Schichtdicke, Verdichtung, Farbe, Prüfung und geschützte Flächen gehören anschließend eindeutig in die Zeichnung.
Vergleich von Standardeloxal und Harteloxal
| Punkt | Typische Dicke | Geeigneter Einsatz | Maßliche Betrachtung |
|---|---|---|---|
| Standardeloxal | 5 bis 20 Mikrometer | Optik, Farbkennzeichnung und moderater Korrosionsschutz | Geringere Kompensation, Passungen dennoch prüfen |
| Harteloxal | 25 bis 50 Mikrometer | Verschleiß, Isolation und Gleitkontakt | Meist mehr Aufmaß und Abdeckung erforderlich |
| Präzisionsbohrungen und Lagersitze | Oft unbeschichtet oder selektiv beschichtet | Passungen und Bezugsgenauigkeit erhalten | Abdecken, Aufmaß lassen oder nach der Beschichtung fertigbearbeiten |
| Gewinde und elektrische Kontaktflächen | Funktionsabhängig | Fressen verhindern oder Leitfähigkeit erhalten | Gewinde abdecken oder nur kontrolliert nachschneiden |
Die Oberfläche Nach Der Kontaktbedingung Wählen
Ein Buchsensitz, Schieber, Führungskontakt oder eine häufig geriebene Fläche kann Harteloxal rechtfertigen. Für Gehäuse, Abdeckungen, reibungsfreie Halter oder farblich gekennzeichnete Bauteile reicht oft Standardeloxal. Korrosionsumgebung, Reinigungsmittel, Optik und Leitfähigkeit müssen gemeinsam betrachtet werden.
Harteloxal verbessert Verschleißverhalten, ersetzt aber keine korrekte Lager- oder Buchsenkonstruktion. An scharfen Kanten oder bei lokaler Verformung kann es leichter reißen. Kantenbruch, Radien und Kontaktdruck sollten vor der Beschichtung geprüft werden.
Maßänderung Vor Der CNC-Bearbeitung Planen
Die Eloxalschicht wächst teilweise in das Aluminium und teilweise nach außen. Das genaue Verhältnis hängt von Legierung, Bad und Prozess ab. Eine beschichtete Bohrung kann daher kleiner, ein Außenmaß größer werden. Ein pauschaler Kompensationswert sollte nicht ohne Prozessdaten des Beschichters angenommen werden.
Die Zeichnung sollte schichtfreie Lagersitze, Passbohrungen, Gewinde, Montagebezüge und elektrische Kontakte kennzeichnen. Je nach Funktion werden diese Bereiche abgedeckt, mit Aufmaß gefertigt oder nach dem Eloxieren fertigbearbeitet. Dabei ist zu beachten, dass Nachbearbeitung blankes Aluminium freilegen kann.
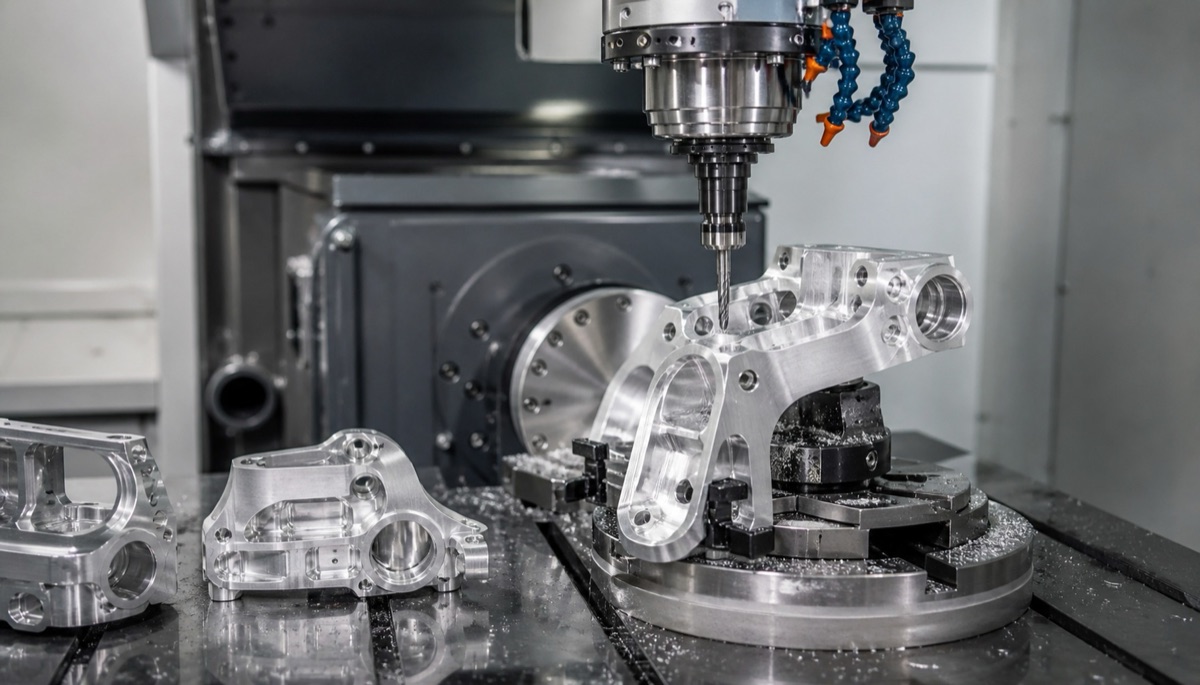
Materialzustand, kritische Passungen und abzudeckende Flächen sollten feststehen, bevor Bearbeitungsaufmaße endgültig definiert werden.
Die Prüfung Muss Nach Dem Eloxieren Weitergehen
Ein nach der Zerspanung freigegebenes Teil kann nach der Beschichtung durch Schichtwachstum, Kontaktstellen der Warenträger, Verdichtungsrückstände, eingeschlossene Chemikalien oder Handhabungsschäden ausfallen. Kritische Passungen, Gewinde und Anlageflächen sollten erneut geprüft und Messstellen für Dicke oder Härte definiert werden.
Farbe wird am besten mit einem Freigabemuster und vereinbarten Betrachtungsbedingungen kontrolliert. Unterschiede in Legierung und Wärmebehandlung verändern den Farbton. Eine schwarze Oberfläche beweist allein kein Harteloxal.
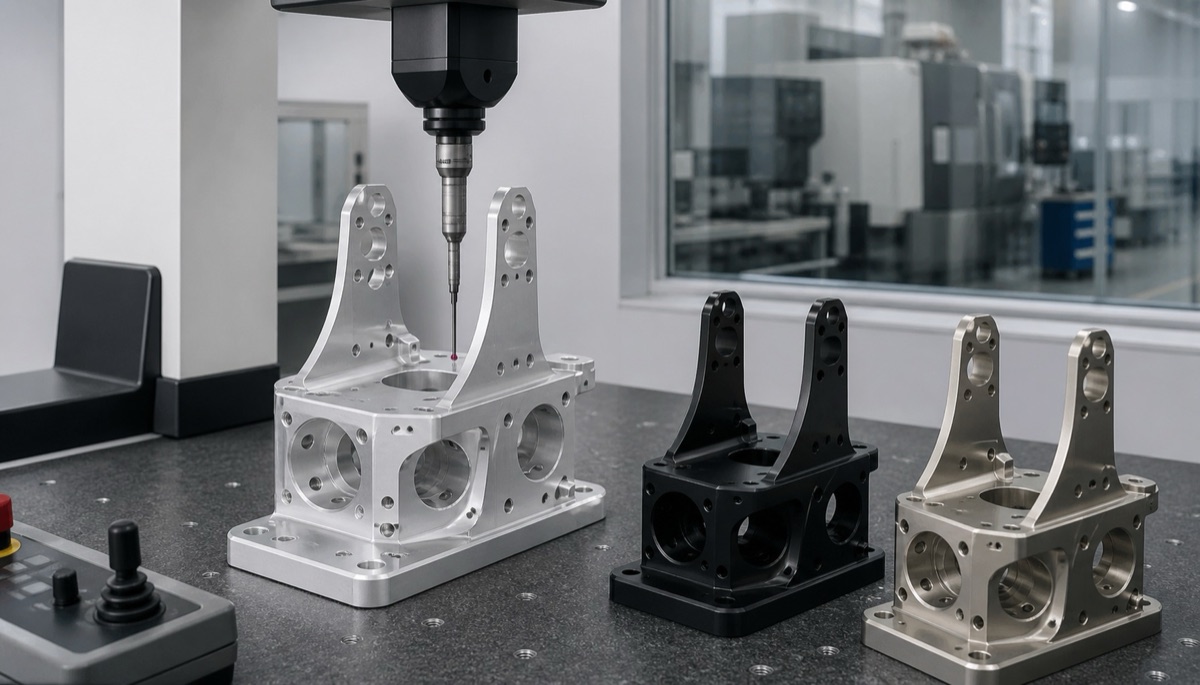
Die Prüfung nach dem Eloxieren sollte Bohrungen, Gewinde, Anlageflächen und durch Beschichtung oder Handhabung beeinflusste Geometrien fokussieren.
Informationen Vor Der Bestellung Klären
In einem Projekt für Aluminium-Roboterteile halfen das Abdecken präziser Anlageflächen, ein vorgesehenes Schichtaufmaß und die erneute kritische Prüfung nach dem Eloxieren, die Ausbeute um etwa 30 Prozent zu verbessern. Wiederverwendbare Prozessdaten reduzierten zudem die Unsicherheit bei Wiederholaufträgen.
- Aluminiumlegierung und Zustand angeben, zum Beispiel 6061-T6 oder 7075-T6.
- Gleitkontakt, Verschleiß, elektrische Isolation und Korrosionsanforderungen kennzeichnen.
- Schichttyp, Dickenbereich, Farbe und Verdichtung festlegen.
- Präzisionsbohrungen, Gewinde, Bezüge und Kontakte für Abdeckung oder Kompensation markieren.
- Prüfung nach der Beschichtung und optische Abnahme bei Bedarf mit Muster definieren.
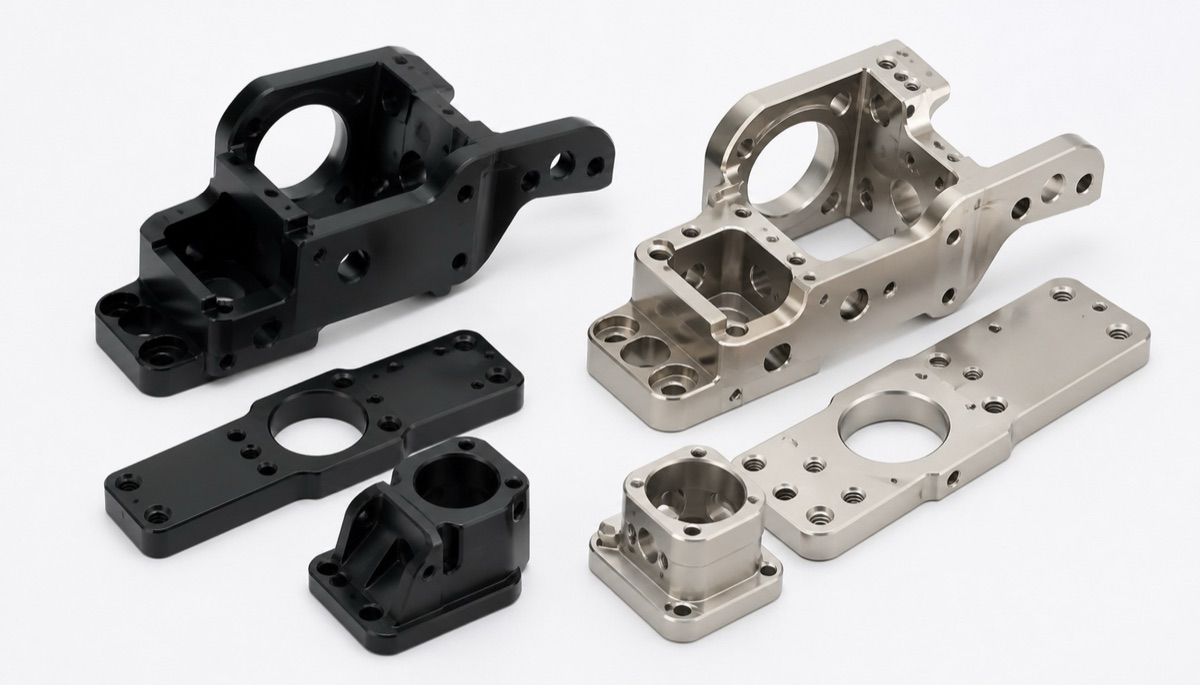
Die Farbe allein beschreibt die Schichtleistung nicht; Dicke, Verdichtung, Härte und Abdeckanforderungen gehören in die Zeichnung.
Häufige Fehler Bei Eloxal-Spezifikationen
Der erste Fehler ist Harteloxal nur deshalb zu fordern, weil es haltbarer klingt. Ohne eindeutige Verschleiß- oder Isolationsanforderung bietet Standardeloxal oft bessere Optik, weniger Maßrisiko und geringere Kosten.
Der zweite Fehler ist nur eine Farbe anzugeben. Typ oder Norm, Dicke, Verdichtung, Abdeckung und Prüfung gehören ebenfalls in die Zeichnung. Der dritte Fehler ist, Passungen erst nach der Bearbeitung zu besprechen, wenn kein Material zur Kompensation mehr vorhanden ist.
Zusammenfassung
Standardeloxal eignet sich für Optik, Kennzeichnung und moderaten Korrosionsschutz. Harteloxal wird eingesetzt, wenn Verschleiß oder Isolation die zusätzliche Dicke und das Maßrisiko rechtfertigen. Abdeckung, Aufmaß und Prüfung nach der Beschichtung müssen vor Bearbeitungsbeginn feststehen.
FAQ
Ist Harteloxal für Roboterteile immer besser?
Nein. Es kostet mehr und erzeugt mehr Maßänderung. Sinnvoll ist es bei klaren Anforderungen an Verschleiß, Gleitkontakt oder Isolation.
Warum kann eine Bohrung nach dem Eloxieren kleiner sein?
Die Oxidschicht wächst teilweise nach außen und reduziert den verfügbaren Durchmesser. Abdeckung oder Bearbeitungskompensation müssen definiert werden.
Sollten Lagersitze und Gewinde eloxiert werden?
Nicht automatisch. Präzisionspassungen und Gewinde werden je nach Montagefunktion häufig abgedeckt, kompensiert oder selektiv fertigbearbeitet.
Beweist eine schwarze Farbe Harteloxal?
Nein. Farbe beweist weder Dicke noch Härte. Beschichtungsspezifikation und Prüfbericht müssen den tatsächlichen Prozess ausweisen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.