
Eine Aufbauschneide entsteht, wenn Werkstoff unter Druck und Reibung an der Schneide haftet. Beim Kupferzerspanen verändert die Ablagerung die wirksame Geometrie, bricht unregelmäßig ab und kann die Oberfläche verschmieren oder aufreißen. Auch Gratbildung und Präzisionsmaße können sich ändern.
Das Problem wird nicht durch eine einzelne Drehzahländerung gelöst. Legierung, Zustand, Schneidenschärfe, Kantenpräparation, Spanlast, Kühlrichtung, Werkzeugauskragung und Spanabfuhr wirken zusammen. Reinkupfer und sauerstofffreies Kupfer neigen wegen höherer Duktilität meist stärker zum Anhaften als viele Automatenmessinge.
Eine sinnvolle Fehlersuche bestätigt zuerst den genauen Werkstoff und untersucht Schneide und Span, bevor mehrere Parameter gleichzeitig verändert werden.
Fehlersuche bei Aufbauschneiden in Kupfer
| Prüfpunkt | Risikosignal | Korrekturrichtung |
|---|---|---|
| Materialzustand | Weiches, duktiles Kupfer verschmiert leicht | Legierung, Zustand, Härte und Rohoberfläche bestätigen |
| Schneide | Verschleiß, Verrundung oder Kupferablagerung | Scharfe polierte Spanfläche nutzen und vor Reibbeginn wechseln |
| Spanlast und Wärme | Reiben, Verweilen oder instabiler Eingriff | Reale Spanlast halten und Drehzahl/Vorschub gemeinsam anpassen |
| Spanabfuhr | Späne werden in Nuten, Taschen oder Bohrungen erneut geschnitten | Kühlung oder Luft richten und Späne stufenweise entfernen |
| Oberfläche und Grat | Schmieren, Riefen oder starker Kantenbart | Schnitt stabilisieren, danach kontrolliert entgraten |
Wie Eine Aufbauschneide Entsteht
In der Kontaktzone können hoher Druck und Reibung duktiles Kupfer an der Spanfläche anhaften lassen. Die Schicht wächst, arbeitet als unregelmäßige Schneide und löst sich später. Jeder Zyklus verändert Kraft und Oberfläche, weshalb helle Bereiche und Schleifspuren abwechseln können.
Eine stumpfe Schneide oder zu große Verrundung fördert Reiben statt Scheren. Zu geringe Spanlast, Verweilen in Ecken, große Auskragung oder geringe Steifigkeit destabilisieren den Kontakt. Eingeschlossene Späne verkratzen die Oberfläche erneut, besonders in tiefen Nuten, kleinen Bohrungen und Gewinden.
Bei Geometrie Und Schneidenzustand Beginnen
Eine scharfe Schneide mit polierter, reibungsarmer Spanfläche ist meist die erste Voraussetzung. Schneidstoff und Beschichtung müssen zu Legierung und Operation passen; entscheidend ist, keine raue oder stark verrundete Kante zu verwenden, die weiches Kupfer vor dem Schnitt verdrängt.
Die Schneide wird vergrößert betrachtet und mit Spanform sowie Oberflächenspuren verglichen. Ist Kupfer angeschweißt, sind Reinigen oder Wechseln und die Ursachenbehebung zuverlässiger als Maßkorrekturen um eine beschädigte Schneide.
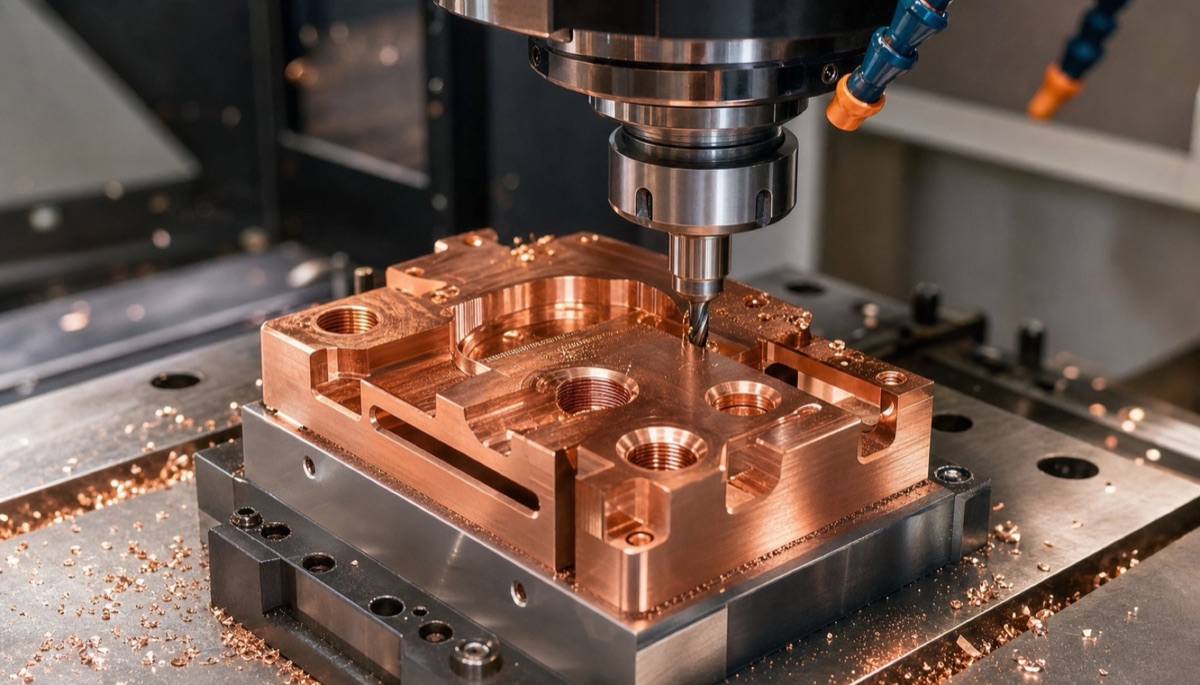
Scharfe Schneidengeometrie, stabile Spanlast und gerichtete Kühlung vermeiden Reiben, Anhaften und erneutes Spanen bei duktilem Kupfer.
Spanlast, Kühlung Und Abfuhr Gemeinsam Regeln
Vorschub und Drehzahl werden gemeinsam eingestellt, damit die Schneide schert statt reibt. Stabile Spanlast, wenig Verweilen und kontrollierter Eingriff sind wichtiger als eine universelle Drehzahl. Startwerte des Werkzeugherstellers müssen an realer Legierung und Aufspannung bestätigt werden.
Kühlmittel oder Luft müssen die Kontaktzone erreichen und Späne austragen. Bei tiefen Nuten, Bohrungen und Gewinden werden unnötige Auskragung reduziert, Stufenschnitte oder Rückzugzyklen eingesetzt und Späne vor erneutem Schnitt entfernt. Reinigungsanforderungen elektrischer Kontakte gehören in den Prozessplan.
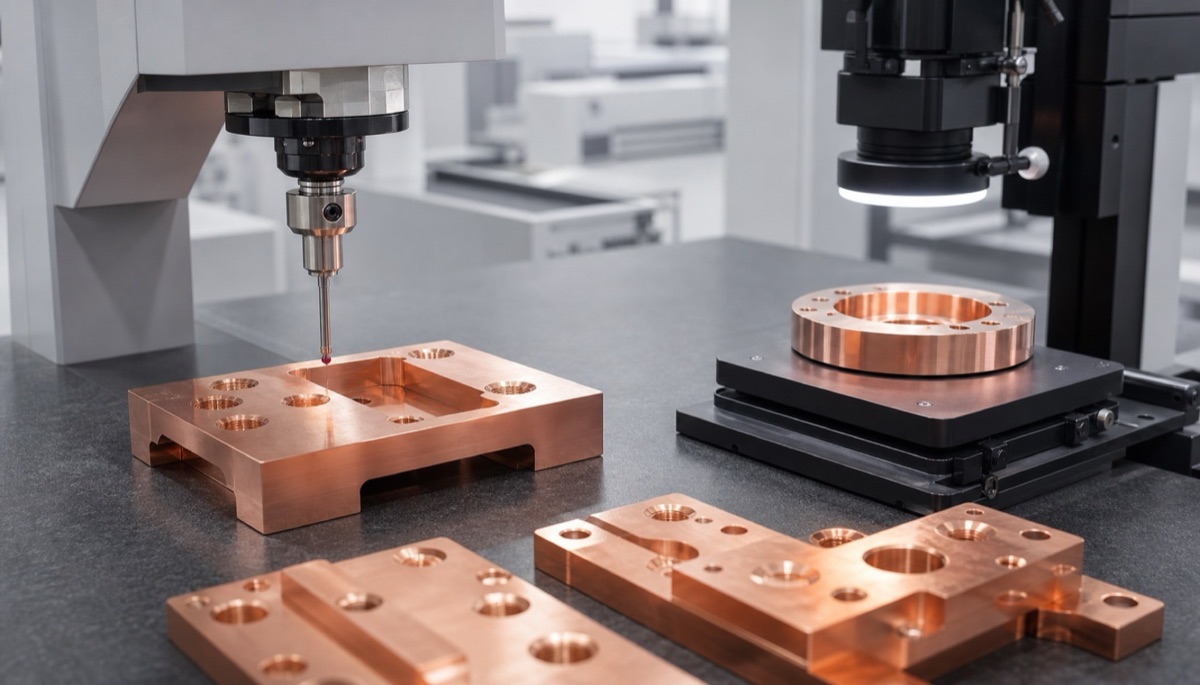
Nach stabilem Schnitt werden Funktionsmaße, Oberfläche, Gratgrenzen und Sauberkeit geprüft, statt Fehler durch Polieren zu kaschieren.
Angaben Vor Der Bearbeitung Klären
Messing ist häufig leichter zu bearbeiten als Reinkupfer, doch das Verhalten bleibt legierungsspezifisch. Dünne Wände und Mehrseitengeometrie benötigen zusätzlich Spannungs- und Vorrichtungskontrolle.
In einem Projekt für Kupferkontakte und Gehäuse wurden polierte Schneiden, gerichtete Kühlung und stufenweise Spanabfuhr mit wiederverwendbaren Prüfaufzeichnungen kombiniert. Dies half, die Ausbeute um etwa 30 Prozent zu verbessern, weil Schäden beim Schnitt statt durch nachträgliche Kosmetik vermieden wurden.
- Genaue Kupferlegierung, Zustand und Härte
- Rauheit elektrischer, dichtender und sichtbarer Flächen
- Tiefe und Spanraum von Nuten, Bohrungen und Gewinden
- Zulässige Kühlmittelrückstände und Reinigungsverfahren
- Gratgrenze, Kantenbruch und Entgratverfahren
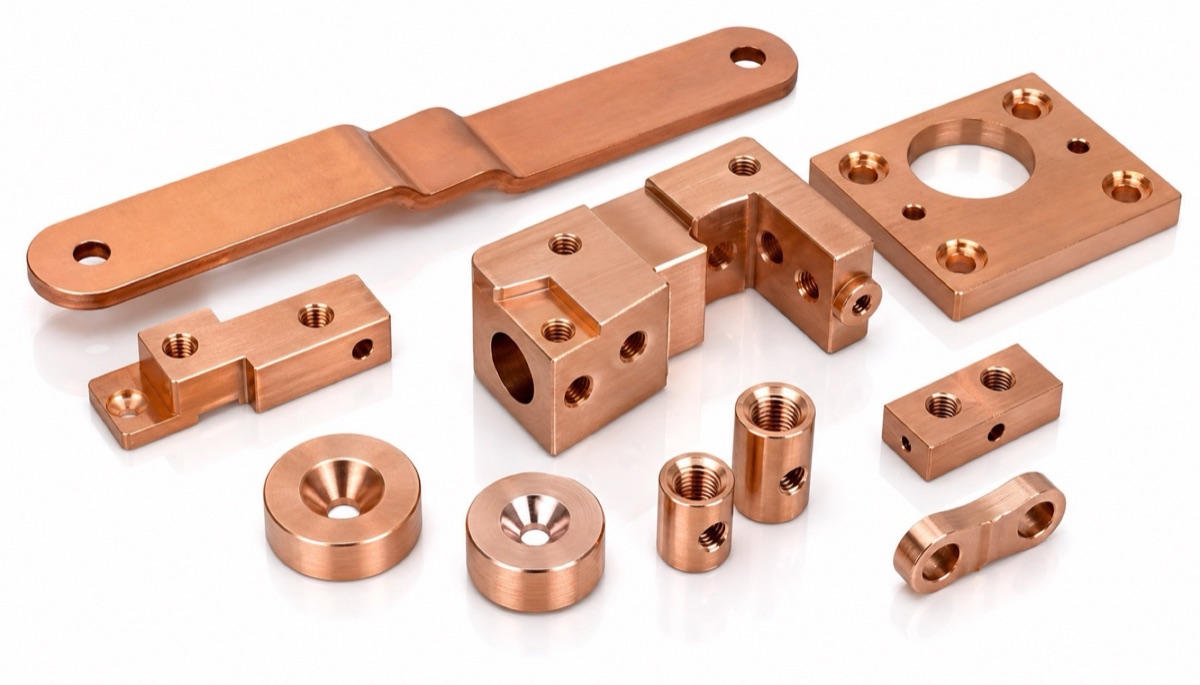
Legierung, Zustand und Merkmalsgeometrie bestimmen Werkzeug, Spanabfuhr, Entgraten und Reinigung.
Warum Polieren Nicht Die Hauptlösung Ist
Leichtes Polieren kann oberflächliche Spuren verbessern, entfernt aber Material und verändert möglicherweise Kanten, Ebenheit oder Passungen. Durch instabile Schneiden verschobene Maße werden damit nicht zuverlässig repariert.
Die dauerhafte Lösung stabilisiert Schnitt und Spanabfuhr. Danach folgt ein kontrolliertes Entgrat- oder Finishverfahren mit messbarer Abtragsgrenze. Funktionsflächen werden nach jeder Korrektur erneut geprüft.
Zusammenfassung
Aufbauschneiden beim Präzisionszerspanen von Kupfer sind ein Systemproblem aus Duktilität, Werkzeugzustand, Spanlast, Wärme und Spanabfuhr. Legierung bestätigen, scharfe polierte Schneide verwenden, stabil schneiden, Kühlung richten und erneutes Spanen verhindern, bevor die Optik korrigiert wird.
FAQ
Kann Reinkupfer mit Aluminiumparametern bearbeitet werden?
Nicht empfohlen. Duktilität, Wärmeverhalten und Haftneigung unterscheiden sich; Drehzahl, Vorschub, Schneide und Kühlung müssen neu validiert werden.
Kann Polieren eine verschmierte Kupferfläche reparieren?
Leichte Spuren können besser werden, doch Materialabtrag verändert Maße oder Kanten. Die Ursache muss bei Schnitt und Spanabfuhr behoben werden.
Verhindert höhere Drehzahl immer Aufbauschneiden?
Nein. Drehzahl, Vorschub, Eingriff, Schneide und Kühlung müssen zusammenpassen. Höhere Drehzahl bei instabiler Spanlast kann weiter Reiben oder Wärme erzeugen.
Welche Merkmale sind besonders anfällig für erneutes Spanen?
Tiefe Nuten, blinde Taschen, kleine Bohrungen und Gewinde mit begrenztem Spanraum.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.