
Präzisionsentgraten bedeutet nicht, jede Kante möglichst stark zu verrunden. Passbohrung, Dichtfläche, elektrischer Kontakt, Gewinde und dünne Wand können unterschiedliche Grenzen für Restgrat und Kantenbruch haben.
Manuelle Bearbeitung ist flexibel, elektrochemisches Entgraten erreicht ausgewählte innere Kreuzungen, und Magnetstift-Finish bearbeitet leichte Grate in Chargen. Übliche Ultraschallreinigung entfernt vor allem lose Partikel und Rückstände, nicht zuverlässig einen fest haftenden Umformgrat.
Die Auswahl beginnt mit Gratlage und Funktion und berücksichtigt danach Material, Geometrie, Losgröße, Prüfung und Reinigung.
Vergleich gängiger Präzisionsentgratverfahren
| Verfahren | Geeigneter Einsatz | Vorteil | Kontrollpunkt |
|---|---|---|---|
| Manuell | Offene Kanten, Prototypen und gemischte Merkmale | Flexibilität und lokale Kontrolle | Bedienerstreuung, Kratzer und zu großer Kantenbruch |
| Elektrochemisch (ECM/ECD) | Leitfähige Teile, Kreuzbohrungen und innere Kanten | Ohne Schnittkraft und lokal schnell | Elektrode, Streuabtrag, Elektrolyt und Reinigung |
| Magnetstift-Finish | Kleine Chargen mit leichten Graten | Mehrere zugängliche Kanten gemeinsam | Dünnwandstoß, Kollision und Maßverlust |
| Ultraschallreinigung | Partikel, Öl und lose Rückstände | Erreicht Hohlräume beim Reinigen | Kein Ersatz für haftende Grate |
Gratbildung Vor Der Nacharbeit Reduzieren
Werkzeugschärfe, Austrittsrichtung, Schnittfolge, Abstützung und Spanabfuhr bestimmen Größe und Richtung des ursprünglichen Grats. Tritt eine Bohrung auf Dichtfläche oder dünner Wand aus, sollte die Bearbeitungsroute den Umformgrat bereits reduzieren.
Die Zeichnung kennzeichnet brechbare, scharf zu haltende und kratzfreie Kanten. Eine allgemeine Angabe wie 'alle Kanten entgraten' reicht für Passungen und Funktionsflächen nicht aus.
Wann Manuelles Entgraten Sinnvoll Ist
Handwerkzeuge eignen sich für offene Kanten, Prototypen und Bauteile mit unterschiedlichen lokalen Anforderungen. Geschulte Bediener können eine Bohrung schützen und eine benachbarte Freikante bearbeiten, ohne teure Sondervorrichtung für kleine Mengen.
Die Schwäche ist Wiederholbarkeit. Werkzeug, Richtung, Hubzahl und Vergrößerung werden standardisiert. Erstmuster und regelmäßige Kontrollen verhindern Kratzer oder zu große Fasen.
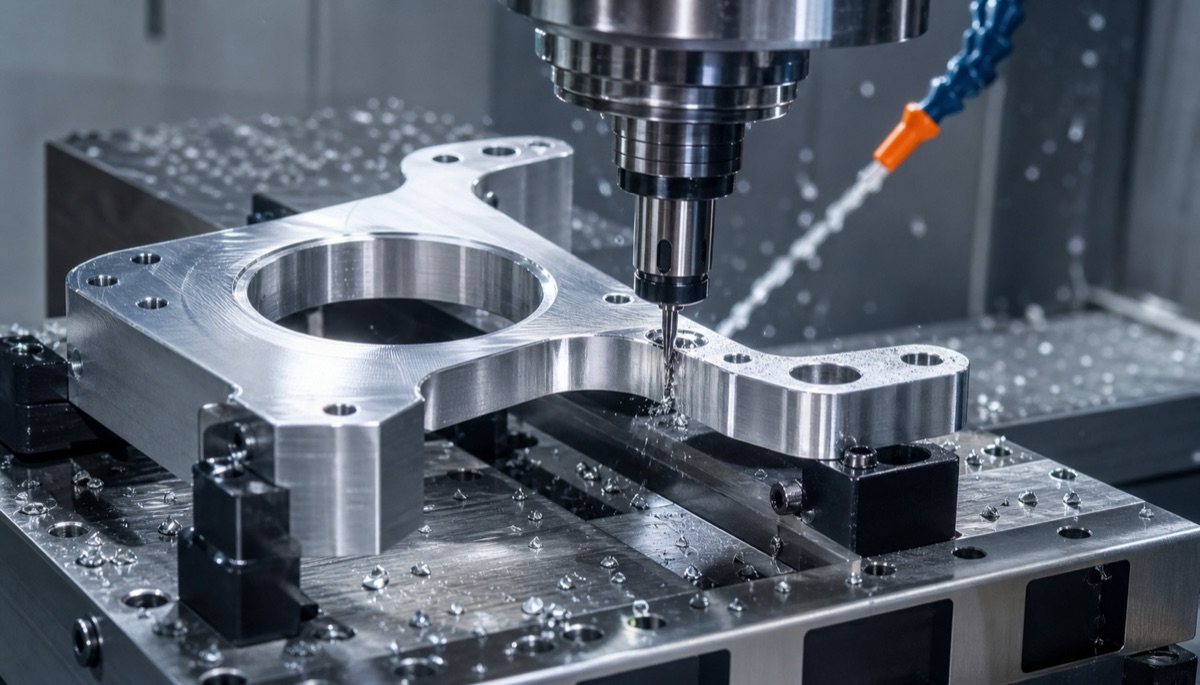
Gratkontrolle beginnt mit Werkzeugauslauf, Schnittstrategie und Zugänglichkeit, bevor ein nachgelagertes Entgratverfahren gewählt wird.
Elektrochemische Und Magnetische Verfahren
ECM entfernt leitfähiges Material in einer gewählten anodischen Zone ohne mechanische Schnittkraft. Es eignet sich für Kreuzbohrungen und unzugängliche Schnittpunkte, braucht jedoch Elektroden, kontrollierten Strom und Elektrolytfluss. Streuabtrag, Korrosion und Spülen werden am realen Werkstoff validiert.
Magnetstifte oder -abrasive entfernen leichte Grate und glätten mehrere Bereiche einer Charge. Das Verfahren ist weniger selektiv; dünne Wände, Funktionskanten, Gewinde und kollisionsgefährdete Teile benötigen Versuche, Trennung oder Schutz.
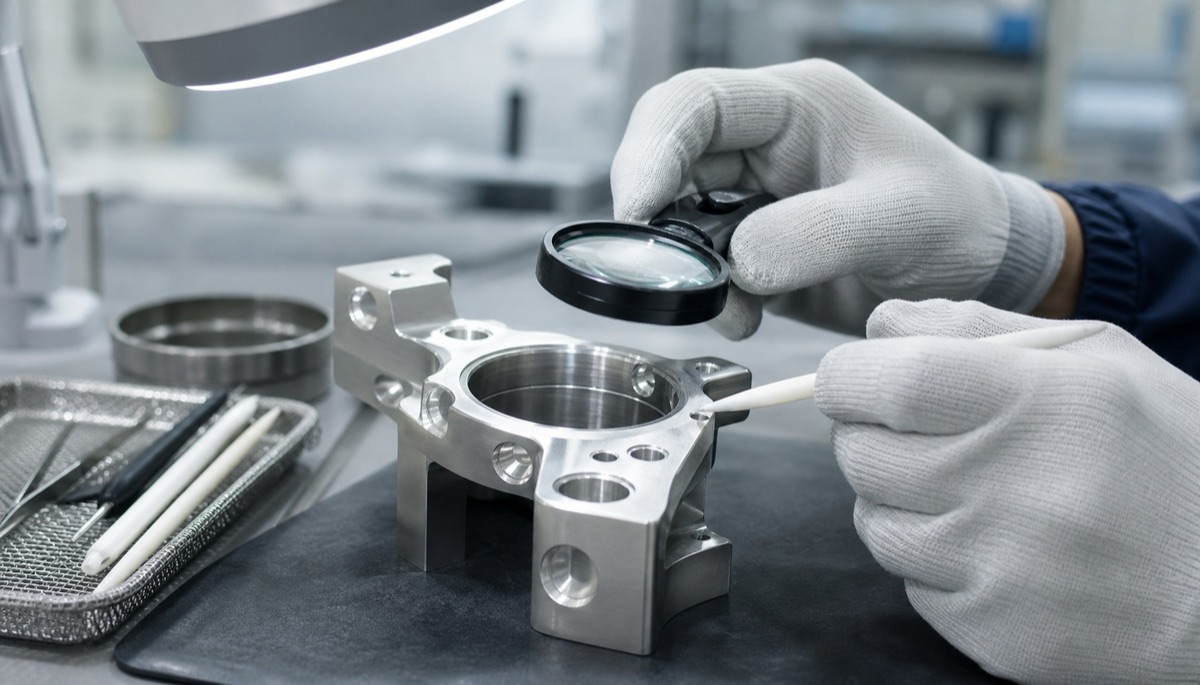
Die Abnahme definiert Restgrathöhe, zulässigen Kantenbruch und geschützte Funktionsflächen, statt nur nach Gefühl zu prüfen.
Was Ultraschall Kann Und Was Nicht
Ultraschallreinigung entfernt Öl, Partikel und lose Rückstände aus Bohrungen und Hohlräumen. Kavitation kann schwache Fragmente lösen, doch ein normales Reinigungsbad entfernt feste Umform- oder Quetschgrate nicht zuverlässig.
Spezielle ultraschallunterstützte Abrasiv- oder Bearbeitungsverfahren existieren, unterscheiden sich aber von der Reinigung und brauchen eigene Validierung. Die Spezifikation sollte den echten Prozess nennen.
Angaben Vor Der Anfrage Definieren
In einem Projekt mit Präzisionsbohrungen und dünnen Wänden wurden kritische Bohrungen geschützt und die Kantenbruchgrenze an Mustern freigegeben, bevor stufenweise entgratet wurde. Wiederverwendbare Arbeits- und Prüfanweisungen halfen, die Ausbeute um etwa 30 Prozent zu verbessern.
- Gratposition und maximale Restgrathöhe
- Zulässiger Radius oder Fase und geschützte Flächen
- Material, Wärmebehandlung und Stadium der Oberfläche
- Menge, Takt und vorhandene Kreuzbohrungen oder Hohlräume
- Sauberkeit, Verpackung und vergrößerte Prüfung
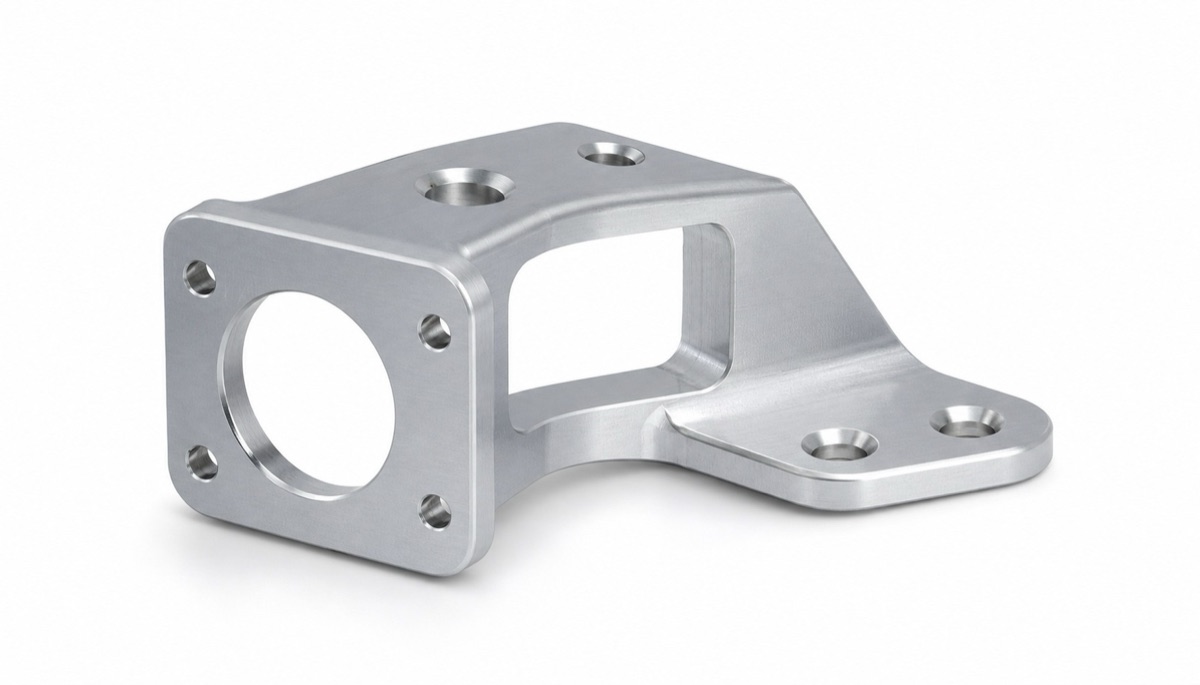
Passbohrungen, Dichtflächen, Gewinde und dünne Kanten benötigen auch am selben Teil unterschiedliche Entgratgrenzen.
Entgratergebnis Prüfen
Die Prüfung kombiniert Vergrößerung, Beleuchtung aus mehreren Richtungen, zulässige Tastprüfung, Kantenradiusmessung und Funktionslehren. Innere Schnittpunkte können Boroskop oder Schnittmuster benötigen.
Die Abnahme folgt messbaren Grenzen: keine losen Partikel, kein verbotener scharfer Grat, Kantenbruch im Bereich, keine Schäden an Bezügen, Gewinden, Dicht- oder Sichtflächen und Maße nach dem Finish weiterhin innerhalb Toleranz.
Zusammenfassung
Präzisionsentgraten wird nach Funktion und Zugänglichkeit gewählt. Manuell eignet sich für lokale Prototypenkontrolle, ECM für ausgewählte leitfähige Innenkanten, Magnetfinish für leichte Chargengrate und normale Ultraschallreinigung hauptsächlich für Sauberkeit.
FAQ
Entfernt Ultraschallreinigung einen Bohrungsgrat?
Lose Partikel und schwache Rückstände ja, einen fest haftenden Grat jedoch nicht zuverlässig. Dafür ist ein validiertes Entgratverfahren nötig.
Ist manuelles Entgraten immer am günstigsten?
Bei Prototypen häufig, doch Arbeitszeit und Chargenstreuung können es teurer als einen kontrollierten automatischen Prozess machen.
Verändert ECM Abmessungen?
Es trägt Material in der bestromten Zone ab; Elektrode, Strom, Zeit und Streuangriff müssen kontrolliert werden.
Kann Magnetfinish dünne Wände beschädigen?
Ja. Medienstoß und Teilekollision können markieren oder verformen, deshalb sind Versuche und Trennung nötig.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.