
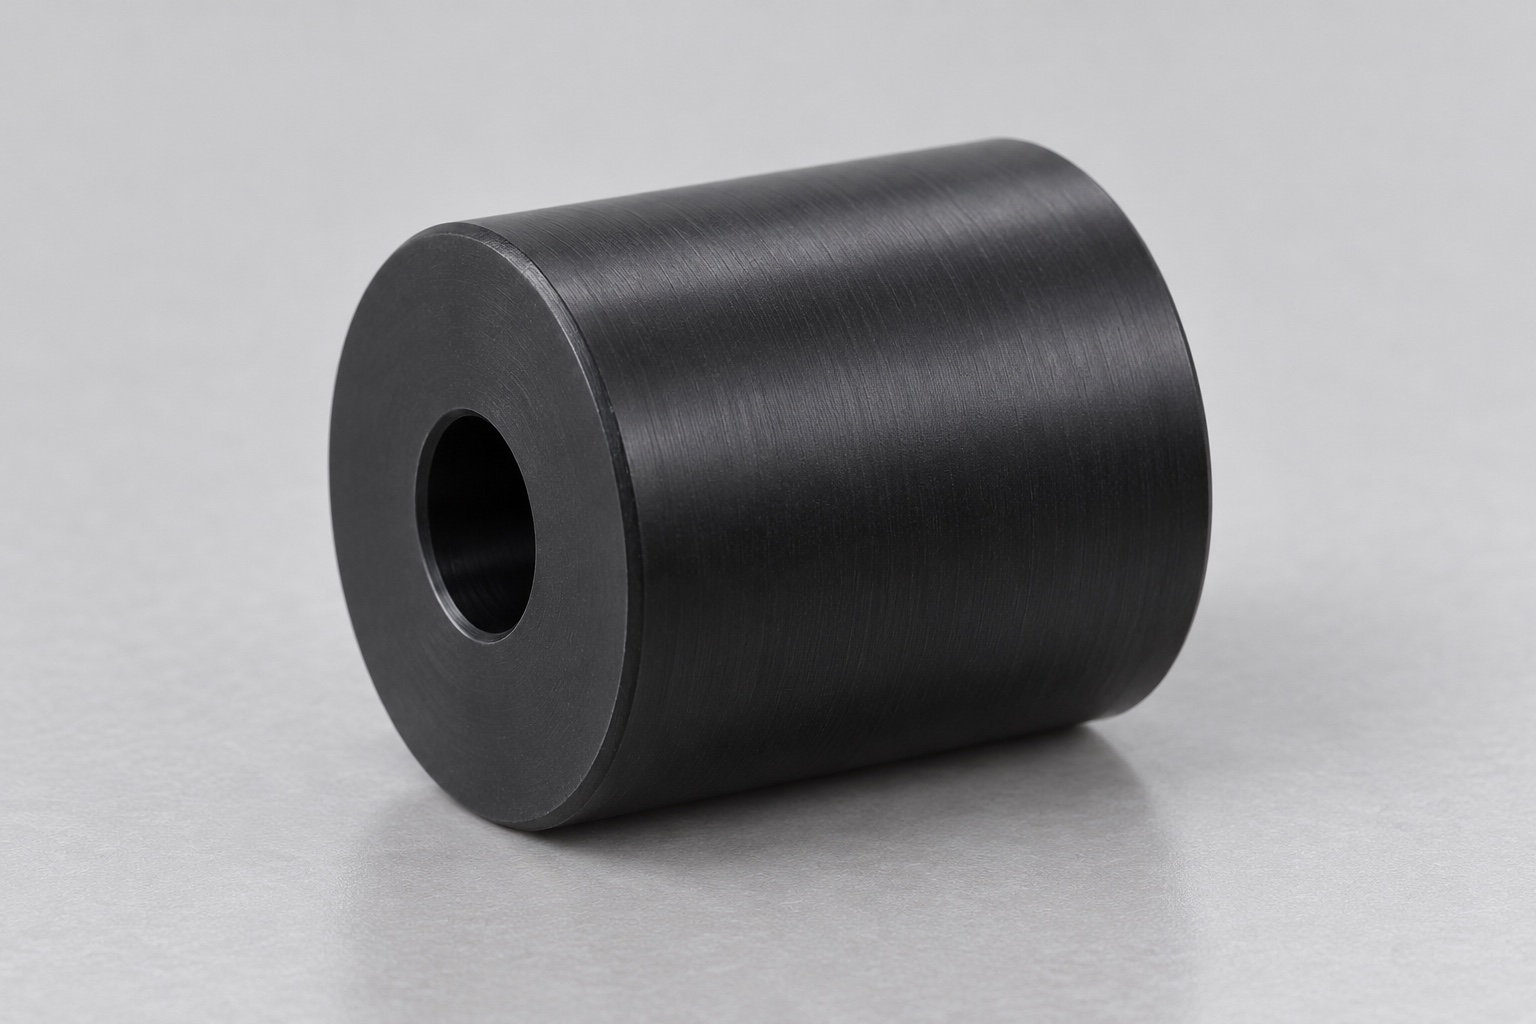
Rollende Auflage außerhalb des Probenwegs
Ein medizinisches Laborgerät kann eine kleine Polymerrolle zur Auflage eines Gerätetabletts beim Einschieben oder Transport verwenden. Bohrung, Laufmantel und Stirnflächen bilden die Schnittstelle zu Achse und Tablettunterseite. Beschrieben wird ein geräteseitiges Bauteil ohne vorgesehenen direkten Patienten- oder Probenkontakt und ohne Sterilgutaufbereitung. Die Maßprüfung kann festgelegte Geometrie prüfen, belegt aber weder Probenintegrität noch Transportleistung des Gesamtsystems. Die Bilder zeigen einen einfachen Zylinder mit zentraler Durchgangsbohrung, keine gemessenen Produktionsteile und keine qualifizierte Lagerbaugruppe.

Tatsächliches Tablett und Achse
Beschaffen Sie sich vor der Definition der Rolle Informationen zu Wanne, Achse und Montage. Klären Sie den zulässigen Wälzkontakt und ob die Bohrung direkt auf einer Welle läuft oder eine andere, explizit spezifizierte Komponente aufnimmt. Eine einfache Öffnung in einer Abbildung berechtigt nicht zu einer Presspassung, einem Lagereinsatz oder Schmierung. Der Gerätekonstrukteur sollte die Lagerung, die Befestigung und die angrenzenden Abstände definieren. Klären Sie fehlende Informationen vor der Fertigung, anstatt den Lieferanten den Wälzmechanismus anhand eines ähnlichen handelsüblichen Rades, eines losen Wellenmusters oder des sichtbaren Raums unter der Wanne ableiten zu lassen.
Laufdurchmesser zur Bohrung beziehen
Wenn die genehmigte Konstruktion vom Verhältnis zwischen Außenlauffläche und Bohrung abhängt, ist dieses mit geeigneten Referenzen und Prüfanforderungen explizit anzugeben. Dieses Verhältnis darf nicht allein durch den Außendurchmesser ersetzt werden. Es ist zu verdeutlichen, welche axialen Bereiche tatsächlich mit der Wanne in Kontakt stehen, damit ungenutzte Schultern oder Fasen nicht als Funktionsflächen gemessen werden. Ein optisch glatter Zylinder kann dennoch eine wichtige Zeichnungseigenschaft nicht erfüllen. Die erforderliche Toleranz ist von der tatsächlichen Installation abhängig und darf nicht von einem nicht verwandten Wälzlager, Kataloglager oder einer allgemeinen Angabe zur Präzisionsbearbeitungsfähigkeit übernommen werden.
Axiale Auflage und Endfreiraum
Bei der Baugruppe sind die nutzbare Länge der Rolle, die Kontaktpunkte an den Enden sowie das erforderliche Spiel zu benachbarten Halterungen zu berücksichtigen. Befestigungselemente sind Teil der definierten Baugruppe; ein improvisierter Stapel aus Unterlegscheiben, der erst während der Erprobung hinzugefügt wird, gehört nicht dazu. Achsenabsätze, Befestigungsmittel und den für die Rolle vorgesehenen Bauraum gemeinsam betrachten. Eine Rolle, die auf einem Arbeitstisch von Hand leichtgängig dreht, kann sich nach dem Einbau und unter mechanischer Fixierung anders verhalten. Der Rollenkörper darf nicht gekürzt oder an den Stirnseiten nachbearbeitet werden, ohne dass zuvor eine eventuelle Übermaßpassung dokumentiert und eine Genehmigung für die Änderung der festgelegten Geometrie oder Befestigungsart eingeholt wurde.
Konkrete Polymersorte festlegen
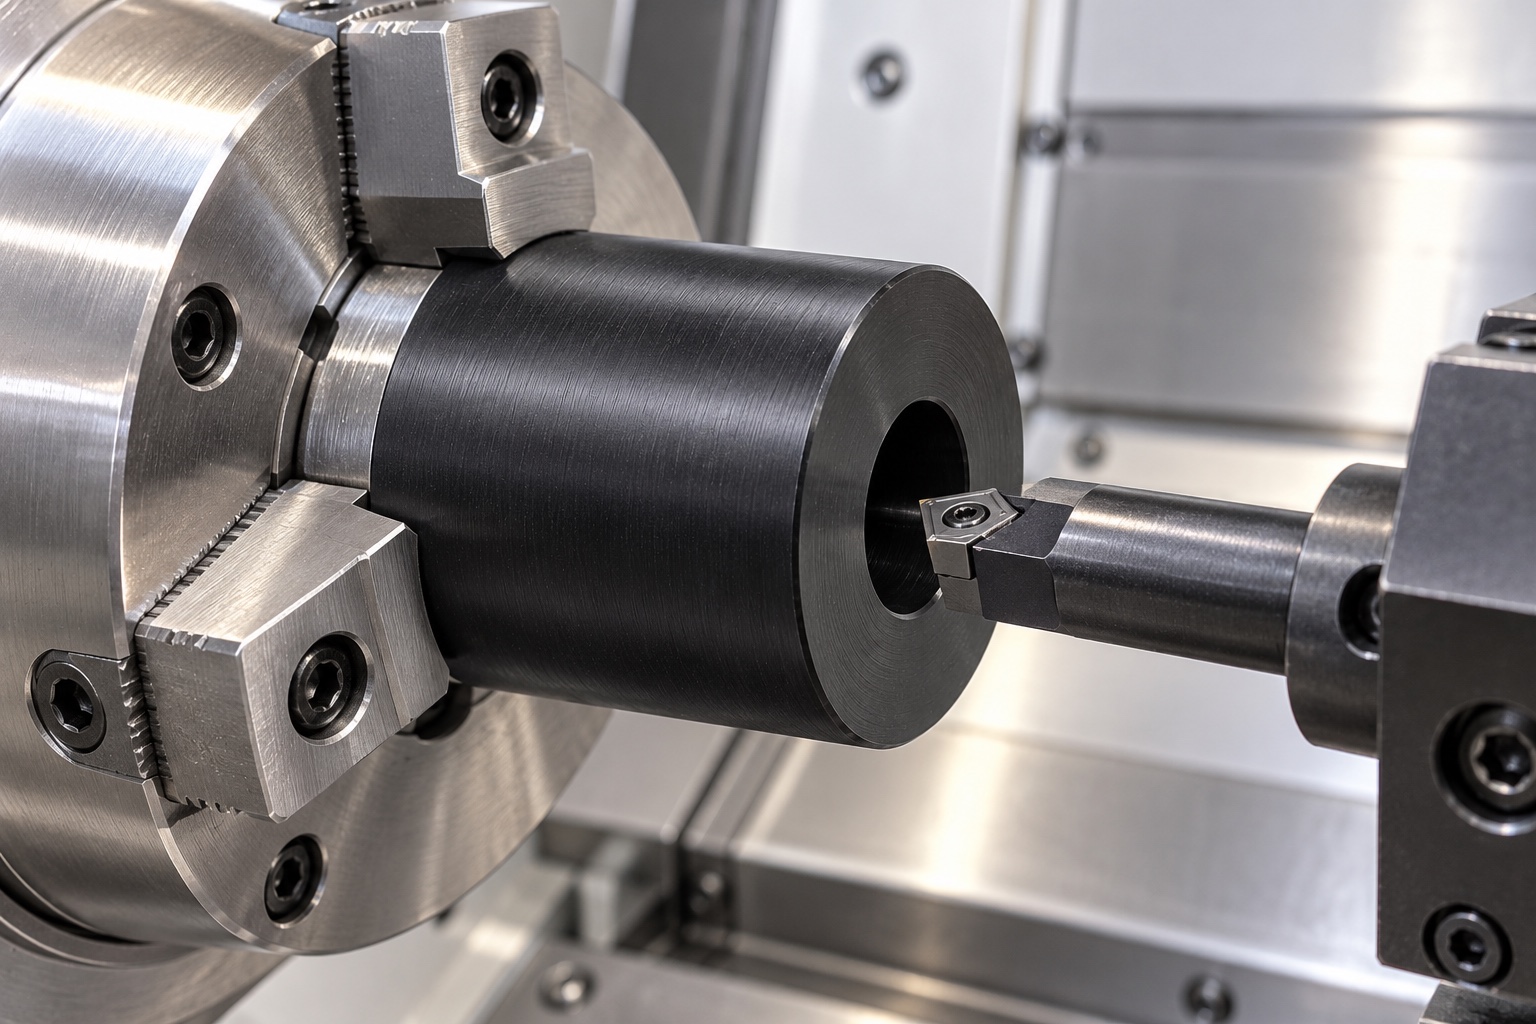
Geben Sie die genaue Bezeichnung des Polymers, die Lieferform und die erforderliche Materialdokumentation an – fordern Sie nicht einfach nur „schwarzen Kunststoff“ an. So wird beispielsweise schwarzer TECAFORM AH von Ensinger als POM-C in Form von Halbzeugen für die spanende Bearbeitung geführt; dies ist lediglich eine werkstofftechnische Einordnung und keine pauschale Freigabe für jede Art von POM-Rolle in medizinischen Geräten. Die Bestellung muss die konkret spezifizierte und zugelassene Werkstoffsorte enthalten. Die tatsächlichen Betriebs- und Reinigungsbedingungen sind im Rahmen des zuständigen Geräteentwicklungsprogramms zu bewerten. Farbe und äußeres Erscheinungsbild lassen keine Rückschlüsse auf chemische Beständigkeit, Biokompatibilität, elektrisches Verhalten, Verschleißfestigkeit oder die Eignung für den direkten Kontakt mit Proben in einem spezifischen Laborgerät oder -prozess zu.
Vereinbarte Maßbedingungen
Legen Sie fest, wie das fertige Polymerbauteil konditioniert, gelagert und vermessen wird. Zeitspanne nach der Bearbeitung, Temperatur und mechanische Einspannung können für die vereinbarte Prüfmethode von Bedeutung sein; daher sollten Lieferant und Abnehmer diese Rahmenbedingungen vor Produktionsbeginn klären. Es gibt keinen universellen Kompensationsfaktor oder ein allgemeingültiges Maßaufmaß. Eine Bohrung, die bei in einem Spannfutter fixierter (gestauchter) Rolle geprüft wird, entspricht möglicherweise nicht dem spezifizierten Sollzustand. Jede zu erwartende betriebsbedingte Veränderung erfordert eine anwendungsspezifische Bewertung. Man darf nicht davon ausgehen, dass ein bei Raumtemperatur gemessenes Maß allein die Leistungsfähigkeit unter den gesamten Einsatzbedingungen eines medizinischen Analysegeräts garantiert.
Ringquerschnitt beim Drehen nicht verformen
Die Einspannung und den Materialabtrag so planen, dass der Bereich um die Bohrung nicht übermäßig komprimiert wird. Schruppen, Schlichten, Abstechen und eventuelle Nachbearbeitungsschritte sind als zusammenhängender Prozessablauf zu betrachten. Es muss sichergestellt werden, dass sich keine Späne zwischen dem Bauteil und der Spannvorrichtung festsetzen können. Ein scharfes Werkzeug und die Wahl eines geeigneten Verfahrens sind fertigungstechnische Entscheidungen und keine in diesem Artikel angegebenen universellen Schnittwerte. Zwischenprüfungen können Probleme im Bearbeitungsprozess aufdecken, die Endabnahme sollte jedoch die spezifizierte Außenfläche, Bohrung und Enden nach Entnahme aus der Fertigungsvorrichtung im vereinbarten Bauteilzustand umfassen.
Bohrungsausgänge und Laufkanten
Bohrungseingänge, Stirnflächen und Laufflächenbegrenzungen auf anhaftendes Material oder unerwünschte scharfe Kanten prüfen. Die genehmigten Kantenanforderungen einhalten, ohne die Bohrungsmündung zu vergrößern oder die nutzbare Walzbreite abzurunden. Erst polieren, wenn eine Probeachse durchläuft; zuvor die tatsächlichen Maßvorgaben klären. Die Reinigung muss dem vereinbarten Leistungsumfang entsprechen und darf das Polymer nicht beschädigen oder nicht zugelassene Behandlungen beinhalten. Eine optisch saubere Walze ist kein Nachweis für quantifizierte Partikelerzeugung, validierte Reinigung, sterile Zuführung oder gemessene Kompatibilität mit Laborreagenzien und Dekontaminationsverfahren.
Messzugang und Kontaktkraft
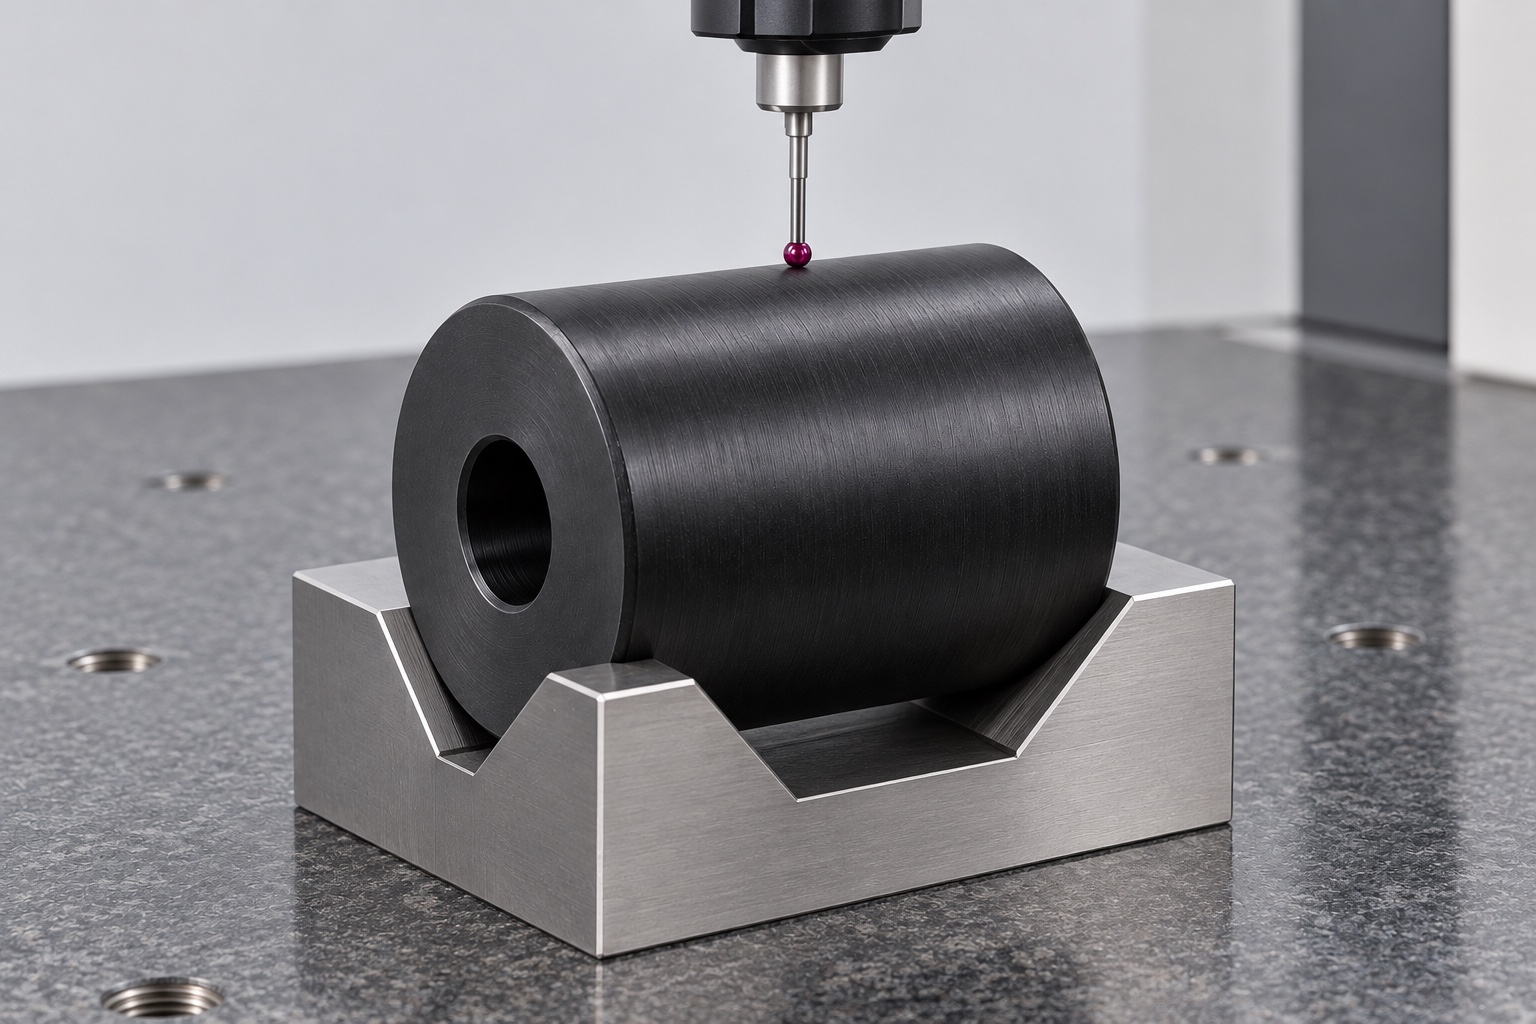
Bohrungsdurchmesser, Laufdurchmesser, Nutzlänge und vorgegebene Verhältnisse geeigneten Methoden zuordnen. Anpressdruck und Auflagebedingungen der Messung identifizieren, sofern diese die Interpretation beeinflussen. Ein einzelner, günstiger Messwert mit dem Messschieber belegt nicht alle geometrischen Eigenschaften. Lässt sich die Bohrung oder das erforderliche Verhältnis mit dem verfügbaren Verfahren nicht zuverlässig prüfen, ist vor Produktionsbeginn eine Methode festzulegen. Ein Achsenmuster kann eine definierte Passungsprüfung unterstützen, ist aber nicht automatisch ein Prüfmaß für alle Abnahmebedingungen. Die Rückverfolgbarkeit von Material und Revisionen ist in den resultierenden Bauteildokumentationen und allen vereinbarten Abweichungen zu gewährleisten.
Drehversuch und Transportprüfung trennen
Ein definierter Versuch kann Montage, Endfreiraum und Drehverhalten mit identifizierten Achs- und Tablettrevisionen prüfen. Anwesenheit des Tabletts und genaue Prüfschritte sind festzuhalten. Erfolgreiches Drehen von Hand belegt weder Rollwiderstand, Tragfähigkeit, Verschleißlebensdauer, Transportpositionierung noch Probenintegrität. Diese Bewertungen erfordern eigene Verfahren am tatsächlichen Mechanismus. Schmierstoff oder Achse dürfen nicht für ein günstiges Ergebnis ersetzt werden. Versuchsrollen bleiben rückverfolgbar, damit ihre Beobachtungen weder zeichnungsbezogene Abnahme noch Gerätevalidierung undokumentiert ersetzen.
Bohrung und Laufmantel schützen
Trennen Sie fertige Rollen so voneinander, dass harte Kanten, lose Achsen oder Verpackungsreste die qualifizierten Oberflächen nicht beschädigen können. Vermeiden Sie einen Verpackungsdruck, der einen Polymerzylinder verformen oder Verunreinigungen in die Bohrung drücken könnte. Schutzmaterialien und Sauberkeitszustand sollten dem vereinbarten Lieferumfang entsprechen, ohne dabei Sterilität zu implizieren. Stellen Sie sicher, dass Angaben zu Charge, Güteklasse und Revisionsstand bei der Lieferung erhalten bleiben. Das Personal im Wareneingang muss zwischen Serienrollen, Testvarianten, unterschiedlichen Bohrungsdurchmessern und optisch ähnlichen Kunststoffen unterscheiden können, bevor diese in den Montagebestand gelangen. So wird verhindert, dass versehentlich Abmessungen eines anderen Trägermechanismus oder nicht dokumentierte Annahmen zur Einsatzdauer übernommen werden.
Tablettspezifische Fertigungsanfrage
Geben Sie das spezifizierte Rollenmodell und die zugehörige Zeichnung an, ebenso wie den Kontakt zum Träger, die exakte Achsanordnung, die axiale Sicherung, das Material, den Zustand sowie die geforderten Prüfergebnisse. Unterscheiden Sie dabei zwischen optionalen Anpassungen der Passung und Bewertungen hinsichtlich Transportverhalten, Verschleiß oder Reinigung. Überprüfen Sie Änderungen an Trägermasse, Kontaktbreite, Achse, Sicherung, Schmiermittel oder Betriebsbedingungen, bevor Sie frühere Beobachtungen erneut heranziehen. Überführen Sie genehmigte Prototypenänderungen in die überarbeitete Geometrie, anstatt lediglich eine bereits angepasste Rolle zu kopieren. Dies gibt dem CNC-Fertiger einen klar definierten mechanischen Rahmen vor, ohne dass die Wahl des Polymers oder ein frei drehendes Muster fälschlicherweise als Nachweis dafür dienen, dass ein Laborgerät medizinische Proben präzise oder sicher transportieren kann.
Technischer Herstellerhinweis: www.ensingerplastics.com.
FAQ
Ist vorgesehen, dass diese Rolle mit Proben in Kontakt kommt?
Nicht im Rahmen dieses Konzepts. Die Rolle dient zur Unterstützung eines Geräteträgers außerhalb des Probenwegs. Jeder direkte Kontakt mit Proben, Patienten oder sterilen Prozessen würde gesonderte, kontrollierte Anforderungen an Material, Sauberkeit und Anwendung erfordern; diese lassen sich nicht allein aus dem medizinischen Einsatzkontext ableiten.
Enthält die zentrale Bohrung automatisch ein Lager?
Nein. Die jeweils freigegebene Baugruppe muss festlegen, ob die Bohrung auf einer Achse läuft oder ein anderes Bauteil aufnimmt. Eine einfache Durchgangsbohrung in einer Zeichnung impliziert weder ein Lager noch eine Presspassung, Schmiermittel oder eine andere Befestigungsart.
Garantiert schwarzes POM die Eignung für Reinigungsprozesse?
Nein. Die spezifische Polymerart, die verwendeten Reinigungsmittel, die Einwirkdauer sowie die Anforderungen der Reinigungsanlagen erfordern eine anwendungsspezifische Bewertung. Farbe und allgemeine Materialangaben reichen nicht aus, um validierte Reinigungsprozesse, quantifizierbaren Abrieb, Biokompatibilität oder Sterilisierbarkeit der fertigen Rolle zu belegen.
Reicht eine manuelle Drehung zur Abnahme aus?
Nein. Sie kann zwar eine erste mechanische Einschätzung ermöglichen, deckt jedoch nicht alle in der Zeichnung definierten Merkmale ab. Zudem lassen sich so weder der Rollwiderstand unter Last, die Verschleißfestigkeit, das Positionierverhalten noch die Integrität des gesamten Transportmechanismus im Laborumfeld verifizieren.
Warum muss der Zustand der Lagerung/Abstützung während der Messung festgelegt werden?
Haltekräfte und der Kontakt bei der Messung können die wahrgenommene Geometrie eines Polymerbauteils verfälschen. Der Prüfplan sollte daher die entsprechenden Anforderungen an die Lagerung und Konditionierung definieren, damit die Abnahme nicht von einer Bohrung abhängt, die – etwa durch eine Fertigungsvorrichtung – komprimiert gemessen wurde.
Welche Änderungen erfordern eine erneute Überprüfung?
Überprüfen Sie Aspekte wie den Kontakt zum Transportträger, Achse, Bohrung, wirksame Länge, axiale Sicherung, Polymerart, Schmierung, Reinigung sowie die Betriebsbedingungen. Dokumentieren Sie jeweils die freigegebenen Revisionen, anstatt Daten von anderen Mechanismen zu übernehmen oder eine manuell nachbearbeitete Rolle unkontrolliert als Referenzmuster für die Serienfertigung zu verwenden.
tanghangyun@oemach.com