
Auf die äußere Trägerwelle begrenzen
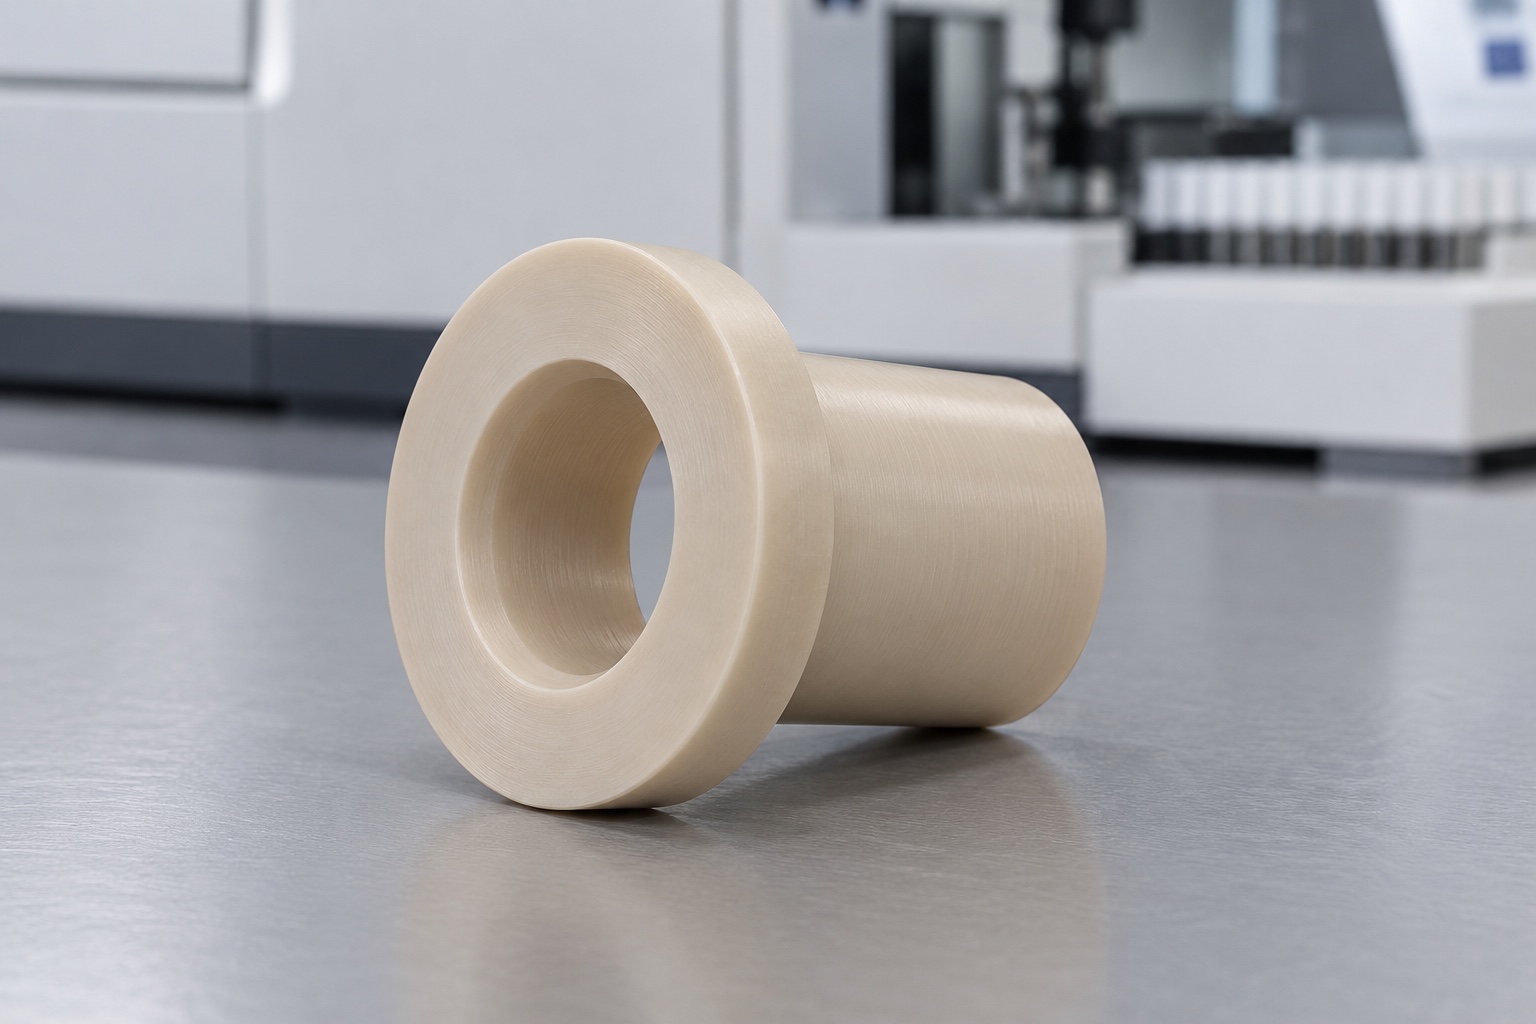
Ein Mechanismus zur Sondenhandhabung in einem medizinischen Analysegerät kann eine Führungshülse verwenden, die einen geräteseitigen Schaft umschließt. Diese mechanische Funktion ist von Komponenten zu unterscheiden, die mit Nadeln, Fluidkanälen oder Proben in Kontakt kommen. Dieser Artikel befasst sich ausschließlich mit einer vorgeschlagenen PEEK-Flanschhülse für den äußeren Schaft; ein Kontakt mit Patienten, Proben oder Reagenzien ist nicht vorgesehen. Die Abbildungen zeigen eine einfache koaxiale Durchgangsbohrung, eine zylindrische Hülse und einen angeformten kreisförmigen Flansch. Es handelt sich hierbei um Bauteilkonzepte – nicht um einen bereits zugelassenen Mechanismus, ein gefertigtes Muster, ein Messergebnis oder eine qualifizierte medizinische Anwendung.

Welle, Gehäuse und Bewegung bestimmen
Die Anfrage sollte die freigegebene Ausführung für Außenwelle, Gehäusebohrung, Flanschsitz und Montage festlegen. Klären Sie die beabsichtigte Bewegung, die Befestigungsart, den Verfahrweg sowie den Zugang für Wartungsarbeiten – ohne den Fertigungsdienstleister mit der Auswahl der Lagerungsanordnung zu betrauen. Ein Wellendurchmesser allein definiert noch keine vollständige Passung. Der verantwortliche Konstrukteur muss die relevanten Kontaktbereiche, unzulässige Kontaktstellen sowie die Funktion der Komponente innerhalb der Baugruppe genau definieren. Übernehmen Sie keine Maße oder Abnahmekriterien von anderen Bauteilen – etwa von Messsonden, Nadeln oder Laborinstrumenten –, deren Wellenbeschaffenheit, Gehäuseintegration, Reinigungsanforderungen oder Betriebsablauf nicht explizit geprüft wurden.
Bohrung auf Montagebezüge beziehen
Definieren Sie die Größe der Durchgangsbohrung, die erforderliche Form, die wirksame Führungslänge sowie den Bezug zur Außenfläche der Hülse und zum Flanschsitz. Das funktionale Bezugssystem sollte sich an der freigegebenen Baugruppe orientieren und nicht an einem zufälligen Durchmesser des Rohmaterials. Klären Sie, ob Einführschrägen oder interne Übergangskonturen zulässig sind. Ein reiner Eingangsdurchmesser beschreibt oft nicht den gesamten Führungsbereich. Klären Sie Widersprüche zwischen Zeichnung und Modell, bevor die Fertigung beginnt. Vergrößern Sie die Bohrung nicht einfach nur, damit eine Welle hineinpasst – dies könnte ein Maßproblem kaschieren und die freigegebene Schnittstelle verändern, ohne dass eine entsprechende technische Bewertung erfolgt ist.
Flanschsitz und Führung unterscheiden
Der Flansch kann als axialer Sitz dienen, während die Bohrung eine definierte Führungsfläche bietet – die genaue Funktion hängt jedoch vom jeweiligen Design ab. Legen Sie die Flanschdicke, die wirksame Auflagefläche, die Hülsenlänge und die entsprechenden Bezugsmaße fest, anstatt sich auf eine allgemeine Flanschform zu verlassen. Das Gehäuse kann an anderen Stellen Kontakt haben als die Welle. Eine zu großzügige Kantenbearbeitung kann die wirksame Sitz- oder Führungslänge verringern. Geben Sie Anforderungen an Befestigung, Verdrehsicherung und Montagekräfte explizit an. Ein Flansch, der an einem Gehäuse anliegt, garantiert für sich genommen noch keine stabile Bewegung, ein akzeptables Reibungsverhalten oder eine zuverlässige Befestigung.
PEEK-Rohmaterial genau festlegen
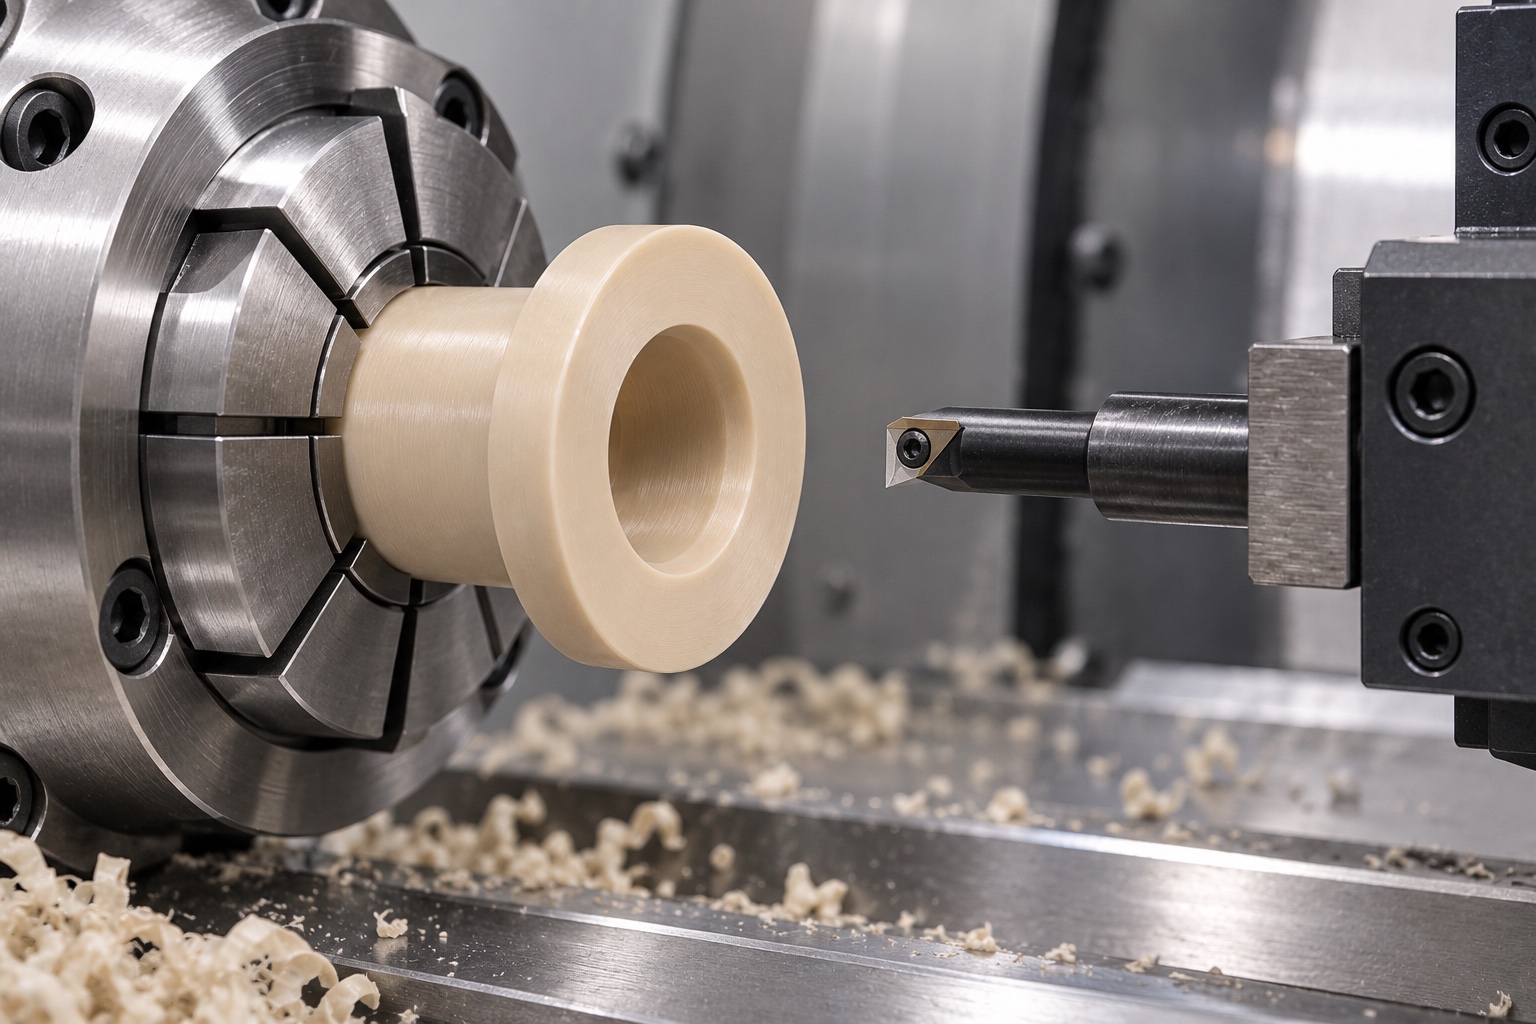
Geben Sie die freigegebene Werkstoffsorte, die Lieferform und die zugehörige Dokumentation an; betrachten Sie nicht einfach alle hellen Polymere als gleichwertig. Ensinger gibt an, dass TECAPEEK natural ein ungefülltes PEEK ist, das in Stangen-, Platten- und Rohrform erhältlich ist. Dies ist Herstellerinformation und keine Genehmigung der vorgeschlagenen Buchse. Gefüllte, modifizierte und medizinische Ausführungen dürfen nicht ohne Genehmigung verwendet werden. Die Materialnachweise geben das gelieferte Rohmaterial an, qualifizieren das fertige Bauteil jedoch nicht für die tatsächliche Reinigung, den Kontakt mit biologischen Stoffen, die elektrische Isolation oder die Betriebsbedingungen. Der Anlagenkonstrukteur muss alle diese Anforderungen im Rahmen der vorgesehenen Anwendung bewerten.
Schonende wiederholbare Aufspannung
Überprüfen Sie vor der Wahl des Drehverfahrens die Materialzugabe, die Spannlänge, den Kontakt der Spannbacken bzw. Spannzange und die Übergabe der Aufspannung. Zu starke Spannung kann dazu führen, dass eine Polymerbohrung konform erscheint, das gelöste Teil jedoch Abweichungen aufweist. Der Lieferant sollte das Verhältnis zwischen Innen- und Außenbearbeitung berücksichtigen, anstatt bequeme Maschinenkoordinaten als Endergebnis zu akzeptieren. Späne an den Halte- und Referenzflächen vor der Neuausrichtung kontrollieren. Hier werden keine universellen Schnittparameter vorgeschrieben. Die Prozessplanung sollte die nutzbare Flanschsitzfläche und die Führungsfläche erhalten und gleichzeitig zugängliche Methoden für die vereinbarten Prüfungen des fertigen Bauteils gewährleisten.
Konditionierung und Messzustand
Der Auftrag sollte die relevanten Konditionierungs-, Messumgebungs-, Auflage- und Zeitvorgaben nach der Bearbeitung oder der fremdbearbeiteten Endbearbeitung festlegen. Messungen unter unterschiedlichen Einspann- oder Umgebungsbedingungen dürfen ohne vorherige Vereinbarung nicht als austauschbar betrachtet werden. Der tatsächliche Bauteilzustand für die Abnahme ist zu dokumentieren. Kann eine Anforderung in der gewählten Einrichtung nicht zuverlässig geprüft werden, ist sie vor der Produktion zu beheben, anstatt sie durch einen Nachweis der Wellenpassung zu ersetzen. Ziel ist ein nachvollziehbarer Maßbericht für das freigegebene Bauteil, nicht die Zusage, dass generische Polymerstabilitätsdaten jedes fertige Buchsenmaß garantieren.
Einführkanten ohne Verlust der Führungslänge
Bohrungseintritte, Flanschkanten und Hülsenende sind auf anhaftendes Material oder unerwünschte Schärfe zu prüfen. Freigegebene Kantenanforderungen müssen die nutzbare Führungslänge erhalten. Die Einführung darf nicht einfach aufgeweitet und die Führung nicht großzügig verrundet werden, nur damit ein Muster leicht gleitet. Reinigung muss dem vereinbarten materialverträglichen Umfang entsprechen. Ein sauberes Erscheinungsbild belegt weder gemessene Partikelwerte, validierte Dekontamination noch sterile Lieferung. Optionale Endbehandlungen sind vorher zu prüfen; Oberflächenänderungen müssen rückverfolgbar bleiben, damit Nachbearbeitung nicht zu einer undokumentierten Passungsänderung wird.
Bohrung und Sitz vollständig prüfen
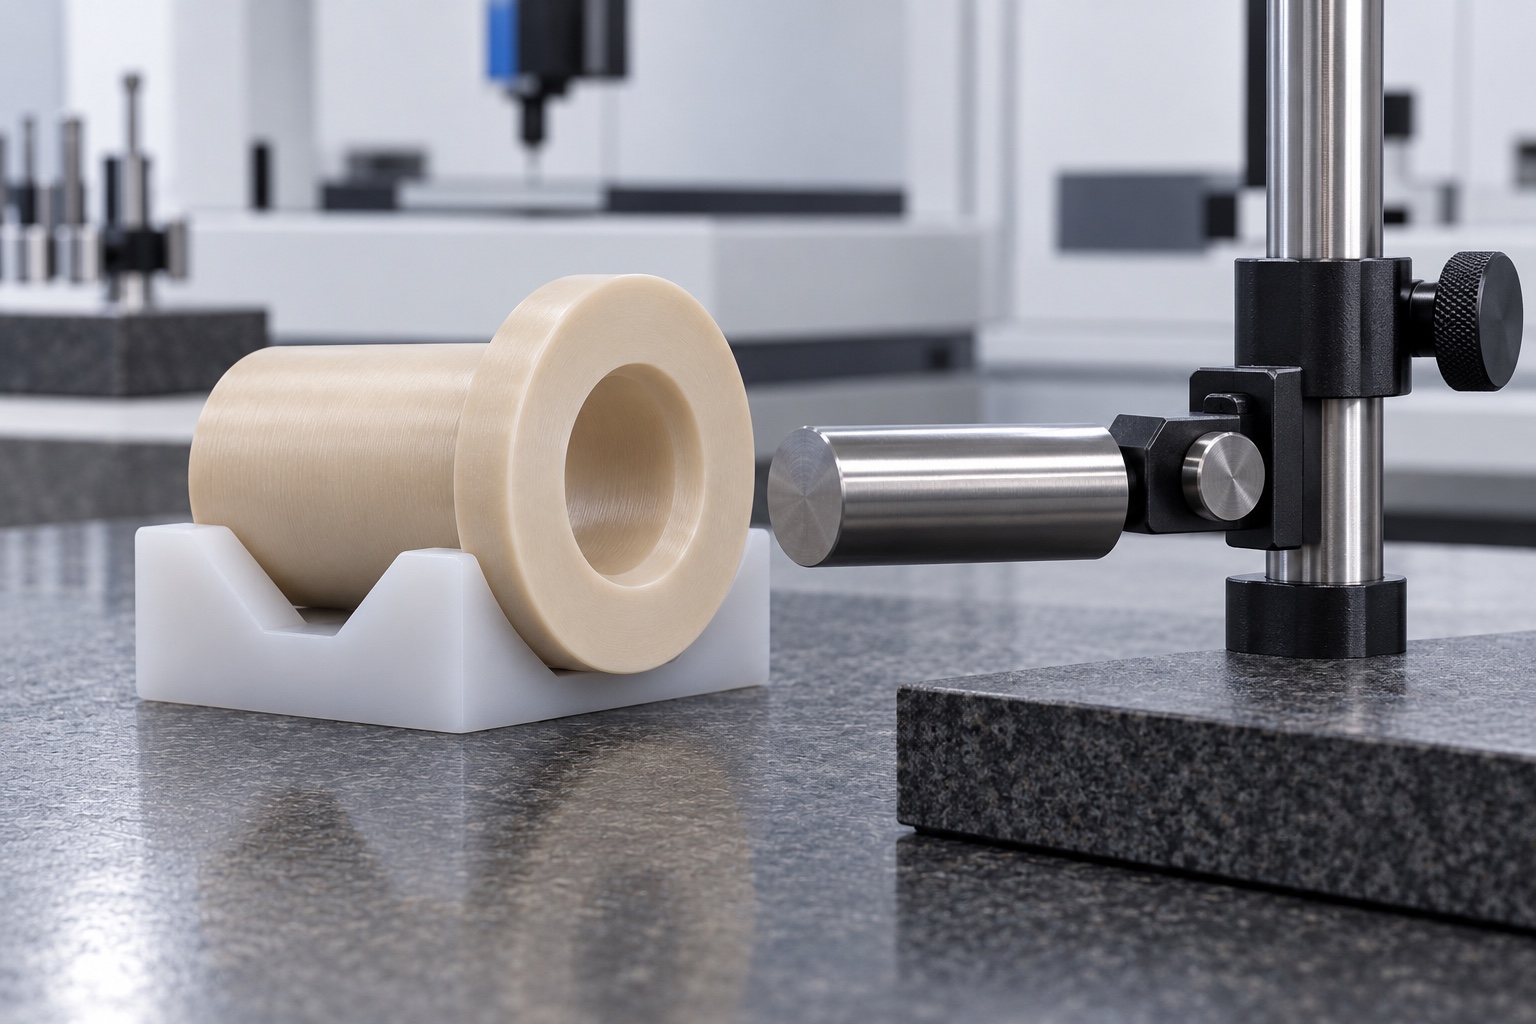
Die spezifizierte Bohrung, Nutzlänge, Außendurchmesser, Flansch und Bezugspunkte den verfügbaren Methoden zuordnen. Den Einfluss von Messkontakt und -auflage auf das Polymerbauteil berücksichtigen. Ein Messlehre, die an einem Ende eingeführt wird, überprüft nicht automatisch die gesamte Führungslänge oder deren Verhältnis zum Gehäusesitz. Die konkrete Messmethode für jedes Merkmal ist festzulegen und alle zulässigen Einschränkungen zu dokumentieren. Eine identifizierte Welle kann eine begrenzte Montagebeobachtung ermöglichen, ist aber nicht automatisch ein vollständiges Maßmessgerät. Diese Beobachtungen sind vom zeichnungsbasierten Bericht und von den Betriebsleistungsbewertungen zu trennen.
Passung ist keine Bewegungsqualifizierung
Ein optionaler Versuch kann Einsetzen, Sitzen, vorgegebenen Hub und Ausbau mit identifizierten Wellen-, Gehäuse- und Buchsenrevisionen prüfen. Das Verfahren und alle zugelassenen Schmier- oder Sicherungselemente sind zu dokumentieren. Eine günstige Handbewegung gibt keine Auskunft über Reibung über die gesamte Lebensdauer, Verschleißpartikel, wiederholte Positionierung, elektrische Isolation oder analytische Leistung. Diese erfordern separate Bewertungen unter den tatsächlichen Betriebsbedingungen. Testteile müssen von der Serienproduktion unterscheidbar bleiben. Unerwarteter Kontakt oder Widerstand sollte einer kontrollierten Überprüfung unterzogen werden, anstatt eine nicht dokumentierte Bohrungsaufweitung zu veranlassen, die die Schnittstelle verändert, ohne die Zeichnung zu verändern.
Bohrung und Flansch beim Versand schützen
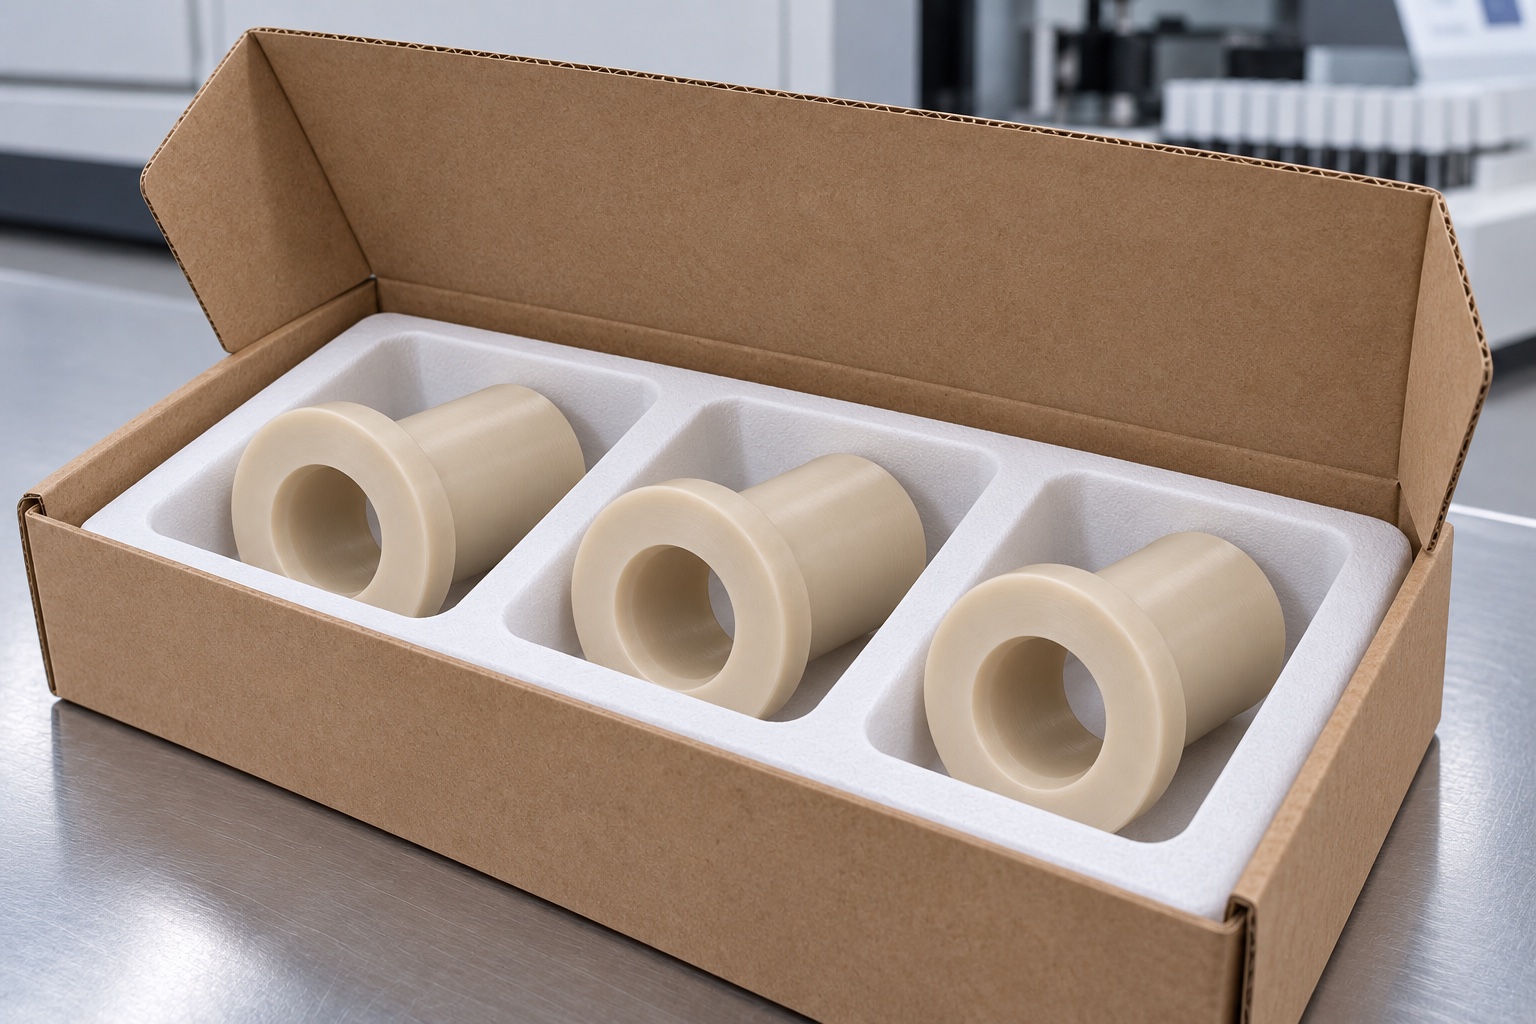
Buchsen so anordnen, dass harte Teile nicht auf Bohrungseingänge oder Flanschflächen treffen können. Die Verpackung sollte das Polymer stützen, ohne die Hülse zu komprimieren oder nicht zugelassenes Material auf der Führungsfläche zurückzulassen. Die Angaben zu Güteklasse, Charge, Revision, Konditionierung und Prüfstatus müssen bei der Lieferung erhalten bleiben. Eine Schutzverpackung garantiert weder sterile Lieferung noch quantifizierte Reinheit. Das Empfangspersonal muss Bohrungs- und Flanschvarianten, modifizierte Prototypen und Serienprodukte unterscheiden, selbst wenn alle Hülsen äußerlich ähnlich aussehen. Die Kennzeichnung muss bis zur genehmigten Installation und den unabhängigen Betriebs- und Reinigungsprüfungen durch das Geräteteam gewährleistet sein.
Wellenspezifische Fertigungsunterlagen
Stellen Sie das kontrollierte Modell und die Zeichnung, die genauen Details der äußeren Trägerwelle und des Gehäuses, die Kontaktgrenzen, die Bohrungs- und Flanschverhältnisse, die Installationsanordnung, die PEEK-Güteklasse, den Endzustand und die Prüfdokumente bereit. Berücksichtigen Sie Passungsbeobachtungen getrennt von Lebensdauer, Reinigung und Anwendungsqualifizierung. Überprüfen Sie Änderungen an der Wellenoberfläche, dem Gehäusesitz, dem Schmierstoff, der Fixierung oder der Reinigungsexposition, bevor Sie die Fertigung wiederholen. Integrieren Sie autorisierte Prototypenanpassungen in die freigegebenen Dokumente. Dies definiert einen nachvollziehbaren Umfang der CNC-Drehbearbeitung, ohne zu implizieren, dass eine bearbeitete PEEK-Hülse eine Nadelführung für den Probenkontakt, ein qualifiziertes Medizinprodukt oder ein Nachweis für die validierte Leistung eines Analysegeräts ist.
Technischer Herstellerhinweis: www.ensingerplastics.com.
FAQ
Ist die Buchse für den Kontakt mit Flüssigkeiten oder Patienten vorgesehen?
Nicht im Rahmen dieses Vorschlags. Sie führt eine äußere Trägerwelle auf der Geräteseite, nicht den Lumen einer Nadel oder den Probenweg. Jeglicher Kontakt mit Patienten, Proben oder Reagenzien erfordert eigene, zugelassene Material-, Geometrie-, Reinigungs- und Anwendungsanforderungen, die nicht allein auf dem Begriff „Sonde“ basieren.
Bedeutet „natürliches PEEK“ eine für medizinische Zwecke zugelassene Qualität?
Nein. Eine natürliche Farbe und eine allgemeine Polymerbezeichnung belegen weder eine medizinische Qualität noch die Eignung für ein fertiges Bauteil. Geben Sie das exakt zugelassene Material (den Werkstoff) sowie die entsprechenden Nachweise an. Aspekte wie biologischer Kontakt, Einwirkung von Reinigungsmitteln, elektrische Isolierung und Betriebsverhalten erfordern – sofern relevant – eine anwendungsspezifische Bewertung.
Kann die Bohrungsgröße nach einem Test mit enger Passung noch geändert werden?
Nur auf Basis einer autorisierten konstruktiven Entscheidung. Zunächst müssen die Revisionen von Welle, Gehäuse und Buchse sowie die Testbedingungen genau bestimmt werden. Die Bohrung sollte nicht allein deshalb vergrößert werden, um eine leichtere Beweglichkeit zu erreichen; dies könnte ein tieferliegendes Problem an der Schnittstelle kaschieren und dazu führen, dass für die nachfolgende Produktion keine kontrollierte Referenz mehr vorliegt.
Warum sollte die Art der Abstützung während der Messung dokumentiert werden?
Die Art der Abstützung, Einspannung oder des Messkontakts kann den beobachteten Zustand des Polymers beeinflussen. Die vereinbarte Abnahmemethode sollte den entsprechenden Zustand und die Konditionierung des Bauteils definieren. Ein Maß, das im eingespannten Zustand ermittelt wurde, entspricht nicht zwangsläufig dem Maß des Bauteils im entspannten oder eingebauten Zustand.
Überprüft ein Prüfdorn (oder ein ähnliches Prüfmittel) die gesamte Buchse?
Nicht zwangsläufig. Die technische Zeichnung kann auch Anforderungen an die effektive Führungslänge, die Form der Bohrung sowie deren Ausrichtung zum Außenumfang und zum Flanschsitz festlegen. Für jedes spezifizierte Merkmal ist eine vereinbarte Prüfmethode erforderlich. Ein einzelner erfolgreicher Durchgang des Prüfmittels oder eine positive Beobachtung bei der Montage auf der Welle können den vollständigen Prüfplan nicht ersetzen.
Ist eine leichtgängige Bewegung ein Nachweis für die zu erwartende Lebensdauer?
Nein. Eine punktuelle Beobachtung während der Montage lässt keinen Rückschluss auf Verschleißverhalten, Partikelbildung, Reibungslebensdauer oder Positioniergenauigkeit zu. Diese Eigenschaften müssen für den gesamten Mechanismus – unter Berücksichtigung der tatsächlichen Welle und des Gehäuses, der Betriebsbedingungen sowie der zugelassenen Wartungs- oder Reinigungsprozesse – separat definiert und bewertet werden.
tanghangyun@oemach.com