
Eine allgemeingültige Schnittwerttabelle für alle Kupferlegierungen gibt es nicht. Automatenmessing erlaubt oft höhere Geschwindigkeit und stabile Späne, Reinkupfer neigt zum Schmieren und zu Aufbauschneiden, Berylliumkupfer reagiert stark auf Legierung und Wärmebehandlung.
Eine belastbare Einstellung beginnt mit genauer Sorte und Zustand und nutzt den Bereich des Werkzeugherstellers als kontrollierten Versuch. Durchmesser, Schneidenzahl, Auskragung, Steifigkeit, Kühlung und Merkmal bestimmen die Endwerte.
Für Einkauf und Engineering ist nicht eine einzelne Drehzahl entscheidend, sondern ein dokumentiertes Fenster mit Erstmessung, Oberfläche, Grat und Werkzeugverschleiß.
Bearbeitungsstrategie für drei Kupfer-Werkstofffamilien
| Werkstoff | Typisches Verhalten | Werkzeug- und Vorschubrichtung | Hauptkontrolle |
|---|---|---|---|
| Messing | Meist gute Spanbildung; sortenabhängig | Steife Spannung, positive Geometrie, stabiler Vorschub; höhere Geschwindigkeit möglich | Bohrungsgrat, bleifreie Sorte und Oberfläche |
| Reinkupfer | Duktil, klebrig und aufbauschneidengefährdet | Sehr scharfe polierte Schneide, positiver Spanwinkel und echte Spanlast | Wärme, Schmieren, Langgrat, Dünnwandverzug und Spanabfuhr |
| Berylliumkupfer | Höhere Festigkeit; stark zustandsabhängig | Steife Spannung, Verschleißkontrolle und konservative Versuche | Zustand, Standzeit, Staubkontrolle und Vorschriften |
| Alle Kupferlegierungen | Hohe Wärmeleitung und Sortenunterschiede | Mit verifizierten Daten und kurzen Tests beginnen | Keine Alu-Werte kopieren und Sorte nicht per Farbe bestimmen |
Warum Ein Parametersatz Nicht Funktioniert
Schnittgeschwindigkeit und Zahnvorschub sind nur zusammen mit Durchmesser, Schneidenzahl, radialem und axialem Eingriff, Schneidengeometrie und Maschine sinnvoll. Dieselbe Legierung kann nach Kaltverformung oder Wärmebehandlung anders reagieren.
Beginnen Sie mit Zeugnis und Werkzeugdaten. Ein kurzer Versuch auf repräsentativem Material erfasst Spindellast, Spanform, Temperatur, Geräusch, Grat, Oberfläche und Verschleiß, bevor das ganze Teil läuft.
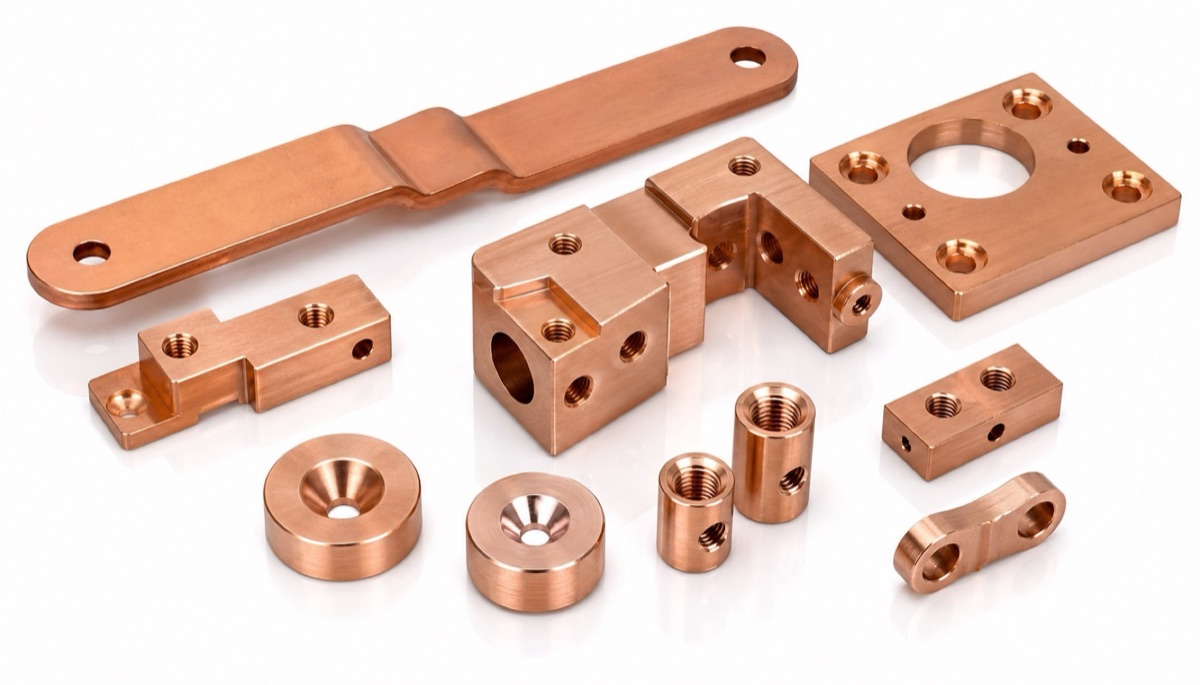
Messing, Reinkupfer und Berylliumkupfer können ähnlich aussehen, benötigen aber unterschiedliche Schnitt-, Entgrat- und Schutzmaßnahmen.
Messing Hat Meist Das Breiteste Fenster
Viele Messingsorten lassen sich sauber bearbeiten und brechen Späne gut. Dadurch sind produktive Geschwindigkeit und Vorschub möglich. Bleifreie Sorten, feine Merkmale und kleine Bohrungen können das Fenster jedoch verkleinern.
Nutzen Sie steife Spannung und scharfe positiv schneidende Werkzeuge. Austrittsgrat, Bohrungsverlauf, Gewinde und Flecken durch ungeeignete Medien sind zu überwachen. Zeichnung und Zeugnis müssen die genaue Sorte nennen.
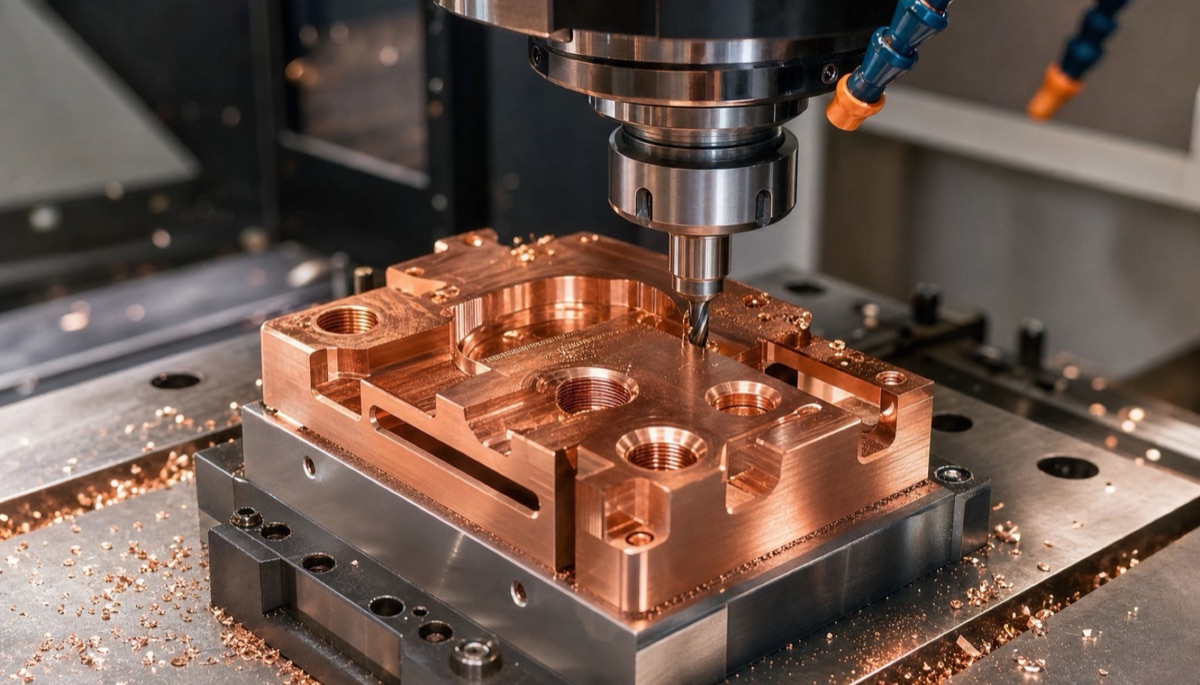
Schneidengeometrie, Schneidenzustand, Spanlast und Kühlung werden auf genaue Legierung und Zustand abgestimmt, nicht auf die Farbe.
Reinkupfer Braucht Schärfe Und Wirksame Spanlast
Reinkupfer ist duktil und kann reiben statt schneiden. Eine scharfe polierte Schneide, positiver Spanwinkel, geregelter Eingriff und ausreichender Vorschub verhindern Aufbauschneiden. Zu wenig Vorschub oder Verschleiß erhöhen Wärme und Schmieren.
Spanabfuhr und Kühlung werden auf das Merkmal ausgelegt. Dünnwände, tiefe Taschen, Feingewinde und Kontaktflächen benötigen Unterstützung und Entgratplanung, da lange anhaftende Grate entstehen können.
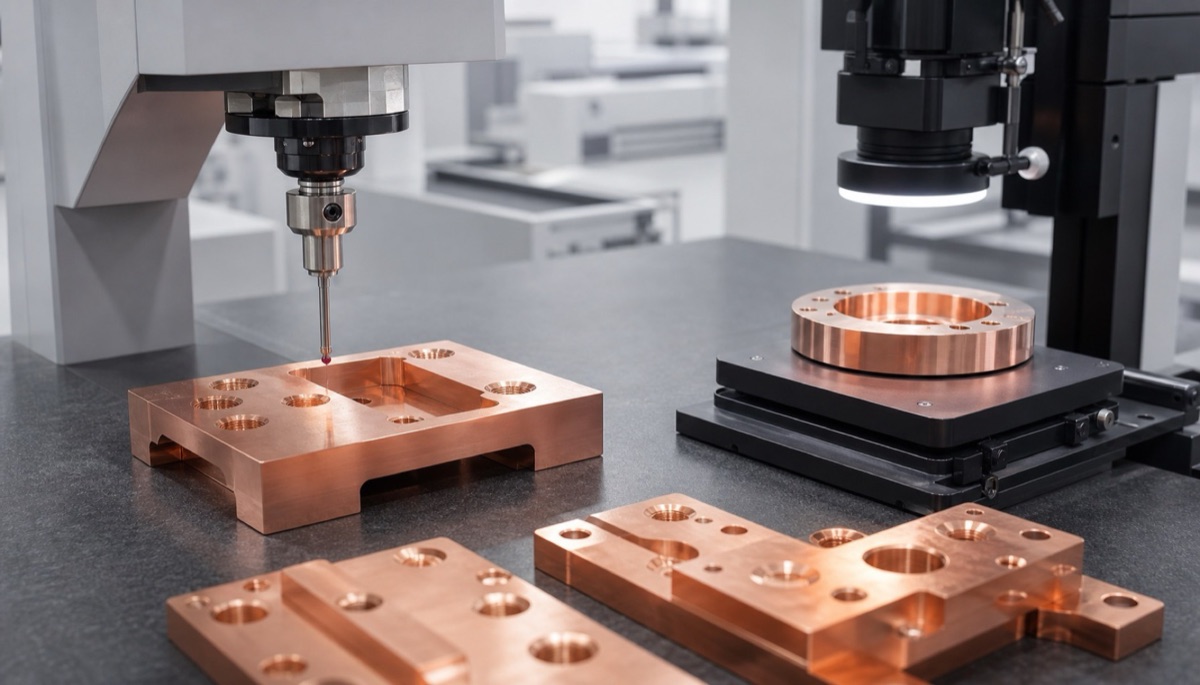
Erstmessdaten verknüpfen Maße und Oberfläche mit Werkzeug, Spannung und dem verwendeten Parameterfenster.
Berylliumkupfer Benötigt Zustands- Und Arbeitsschutzkontrolle
Berylliumkupfer verbindet Festigkeit, Federwirkung und Leitfähigkeit. Das Bearbeitungsverhalten hängt stark von Legierung und lösungsgeglühtem, kaltverformtem oder ausgelagertem Zustand ab. Die Prozessentwicklung muss den Lieferzustand nennen.
Staub- oder raucherzeugende Arbeiten benötigen technische Absaugung, Reinigung, persönliche Schutzausrüstung sowie Einhaltung des aktuellen Sicherheitsdatenblatts und geltender Grenzwerte. Ein fertiges massives Teil ist nicht mit stauberzeugendem Schleifen gleichzusetzen.
Angaben Vor Der Kalkulation
Eine vollständige Anfrage erlaubt die Wahl eines Startfensters und der Versuchsnachweise. Ohne Sorte, Zustand und Abnahme ist die kalkulierte Zykluszeit nur eine Annahme.
- Genaue Legierung, Zustand, Wärmebehandlung und Zeugnis
- Werkzeugwerkstoff, Beschichtung, Durchmesser, Schneidenzahl und Auskragung
- Spindelgrenzen, Spannsteifigkeit, Kühlung und Spanabfuhr
- Kritische Maße, Rauheit, Gewinde, Dünnwände und zulässiger Grat
- Erstmessdaten, Verschleißprotokoll, Reinigung und Sicherheitsdokumentation
Zusammenfassung
Messing, Reinkupfer und Berylliumkupfer benötigen unterschiedliche CNC-Strategien. Parameter werden aus exakter Legierung und Zustand, verifizierten Werkzeugdaten und repräsentativen Tests abgeleitet und mit Maß-, Oberflächen-, Grat- und Verschleißdaten fixiert.
FAQ
Können Messing und Reinkupfer dieselben Schnittwerte nutzen?
Davon ist abzuraten. Spanbildung, Duktilität, Aufbauschneide und Wärmeverhalten unterscheiden sich; die Werte hängen zusätzlich von Werkzeug und Merkmal ab.
Warum haftet Reinkupfer an der Schneide?
Die hohe Duktilität kann besonders bei stumpfer Schneide, zu kleiner Spanlast, Reibung oder schlechter Abfuhr eine Aufbauschneide bilden.
Was ist bei Berylliumkupfer am wichtigsten?
Legierung und Wärmebehandlungszustand bestätigen, Werkzeugverschleiß steuern und bei staub- oder raucherzeugenden Arbeiten die vorgeschriebenen Schutzmaßnahmen einsetzen.
Sind Aluminiumwerte ein geeigneter Startpunkt?
Nicht ungeprüft. Verwenden Sie Daten für die genaue Kupferlegierung und das Werkzeug und validieren Sie diese mit einem repräsentativen Test auf Maschine und Aufspannung.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.