
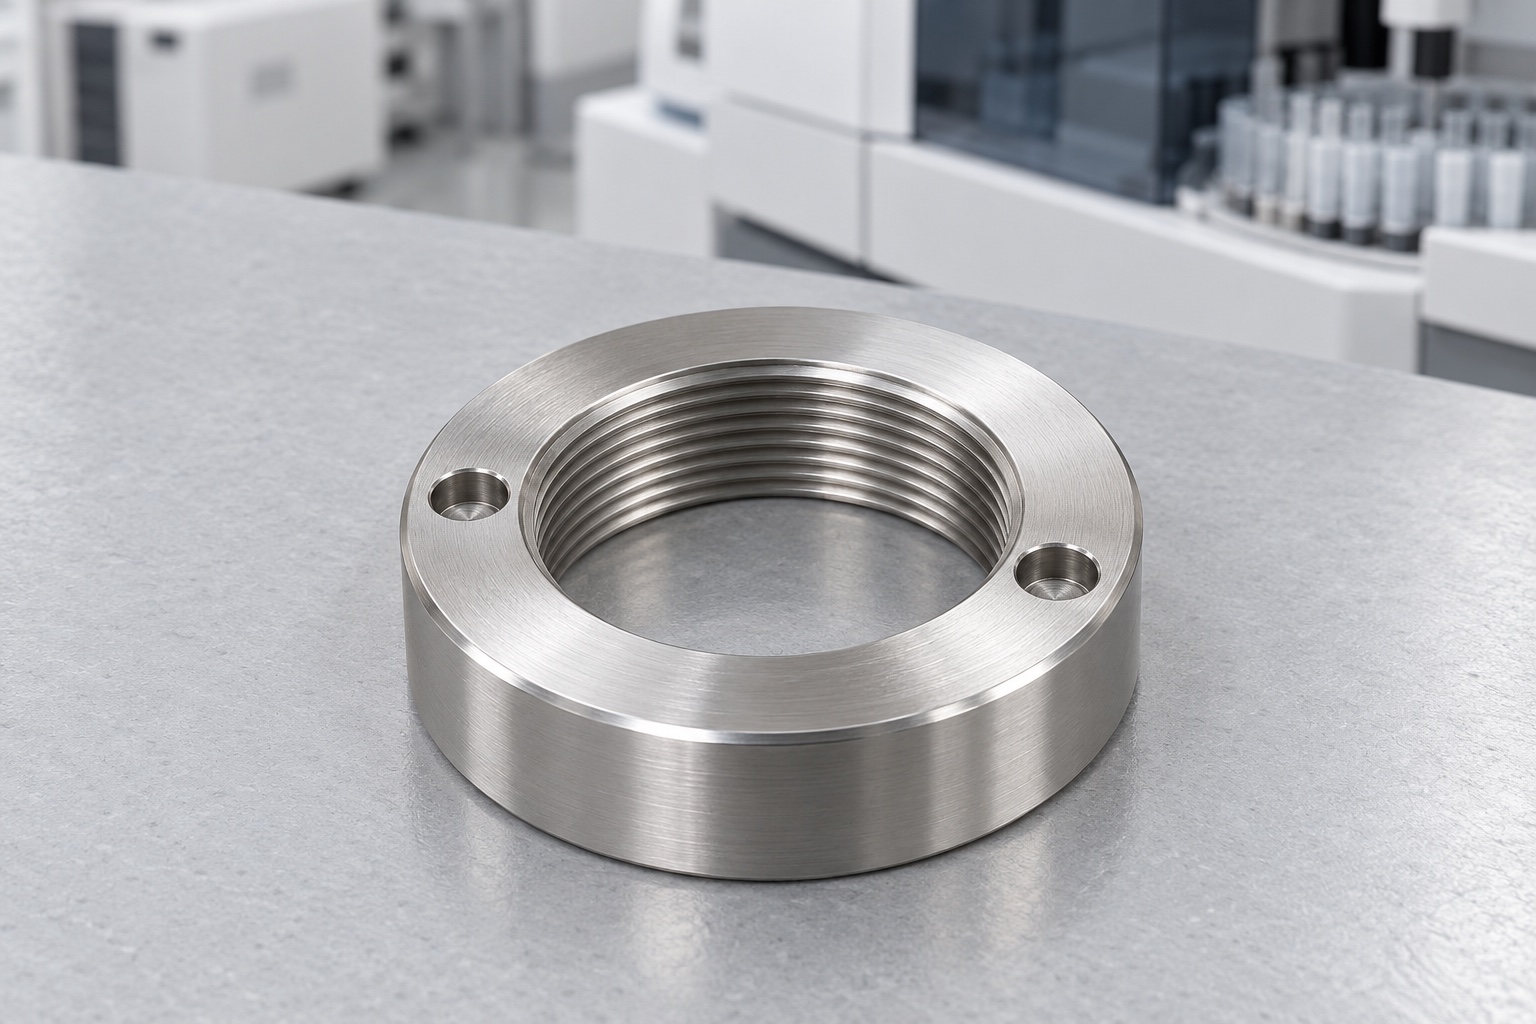
Gewindetes Haltebauteil definieren
In Modulen für medizinische Geräte können runde Muttern mit Innengewinde als Teil einer zugelassenen axialen Befestigungslösung eingesetzt werden. Zwei Stirnlochbohrungen können als Ansatzpunkt für ein Montagewerkzeug dienen; die Form der Mutter allein gewährleistet jedoch weder eine Selbsthemmung noch eine definierte Spannkraft. Dieser Artikel befasst sich mit der CNC-Fertigung solcher Komponenten für medizinische Geräte. Die Abbildungen zeigen eine beispielhafte Ringmutter aus 316L-Edelstahl mit glatter zylindrischer Außenfläche, durchgehendem Innengewinde und zwei gegenüberliegenden axialen Sacklochbohrungen an der Stirnseite. Es handelt sich hierbei um Konzepte – nicht um ein konkretes Lieferprodukt, ein Produktionsprotokoll oder ein validiertes Befestigungssystem für medizinische Geräte.

Hülse und vollständige Kontaktanordnung
Zeichnung der kontrollierten Mutter, tatsächliches Gegengewinde, Halteelement, Schulter- oder Sitzanordnung, Montageverfahren und Geräteversion beschaffen. Klären, welche Ringfläche die zugelassene Kontaktanordnung berührt und ob Distanzstücke oder andere Halteelemente Teil der Baugruppe sind. Eine Mutter, die sich auf eine Hülse drehen lässt, stellt nicht den vorgesehenen endgültigen Sitz oder den erforderlichen Eingriff her. Der verantwortliche Konstrukteur muss diese Zusammenhänge freigeben. Der Lieferant darf eine Mutter nicht kürzen, ein Distanzstück entfernen oder eine Hülse austauschen, nur um eine günstige Handpassung mit unvollständigen oder nicht identifizierten Komponenten zu erzielen.
Gewinde und Nutzlänge festlegen
Gewindesystem, Größe, Steigung, Richtung, erforderliche Klasse oder Abnahmekriterien, Nutzeingriff und zulässige Eintritts- oder Auslaufbereiche spezifizieren. Widersprüchliche Modell- und Zeichnungsinformationen vor der Bearbeitung klären. Die sichtbare Gewindetiefe in einer Konzeptzeichnung ist keine nutzbare Eingriffsspezifikation. Werkzeugzugänglichkeit und verbleibendes Ringmaterial im Rahmen der Prozessplanung prüfen. Eine Gewindelehre beschreibt die definierten Eigenschaften; sie ermittelt jedoch nicht eigenständig ausreichenden Eingriff, Klemmkraft oder Lösewiderstand im tatsächlichen Modulstapel. Diese Anforderungen erfordern eine separate, genehmigte Konstruktions- und Montageprüfung.
Auflagefläche zum Gewinde beziehen
Die nutzbare ringförmige Kontaktfläche und ihr erforderliches Verhältnis zum Gewinde sowie zu anderen Funktionsbezugspunkten definieren. Dicke und Außendurchmesser allein reichen möglicherweise nicht aus, um das für den Sitz maßgebliche Flächenverhältnis zu bestimmen. Es ist zu klären, wo Einlaufunterbrechungen, Entlastungen oder Bearbeitungsschritte die nutzbare Auflagefläche verringern dürfen. Eine zum Halten geeignete Außenfläche ist nicht automatisch der richtige Prüfbezugspunkt. Unklarheiten vor dem Drehen beseitigen, anstatt diejenige Einstellung zu wählen, die die günstigsten Ergebnisse liefert. Die genehmigte Kontaktdefinition beibehalten, damit eine spätere Nachbearbeitung oder eine Probepassung die Auflagefläche der Mutter am tatsächlichen Modul nicht unbemerkt verändert.
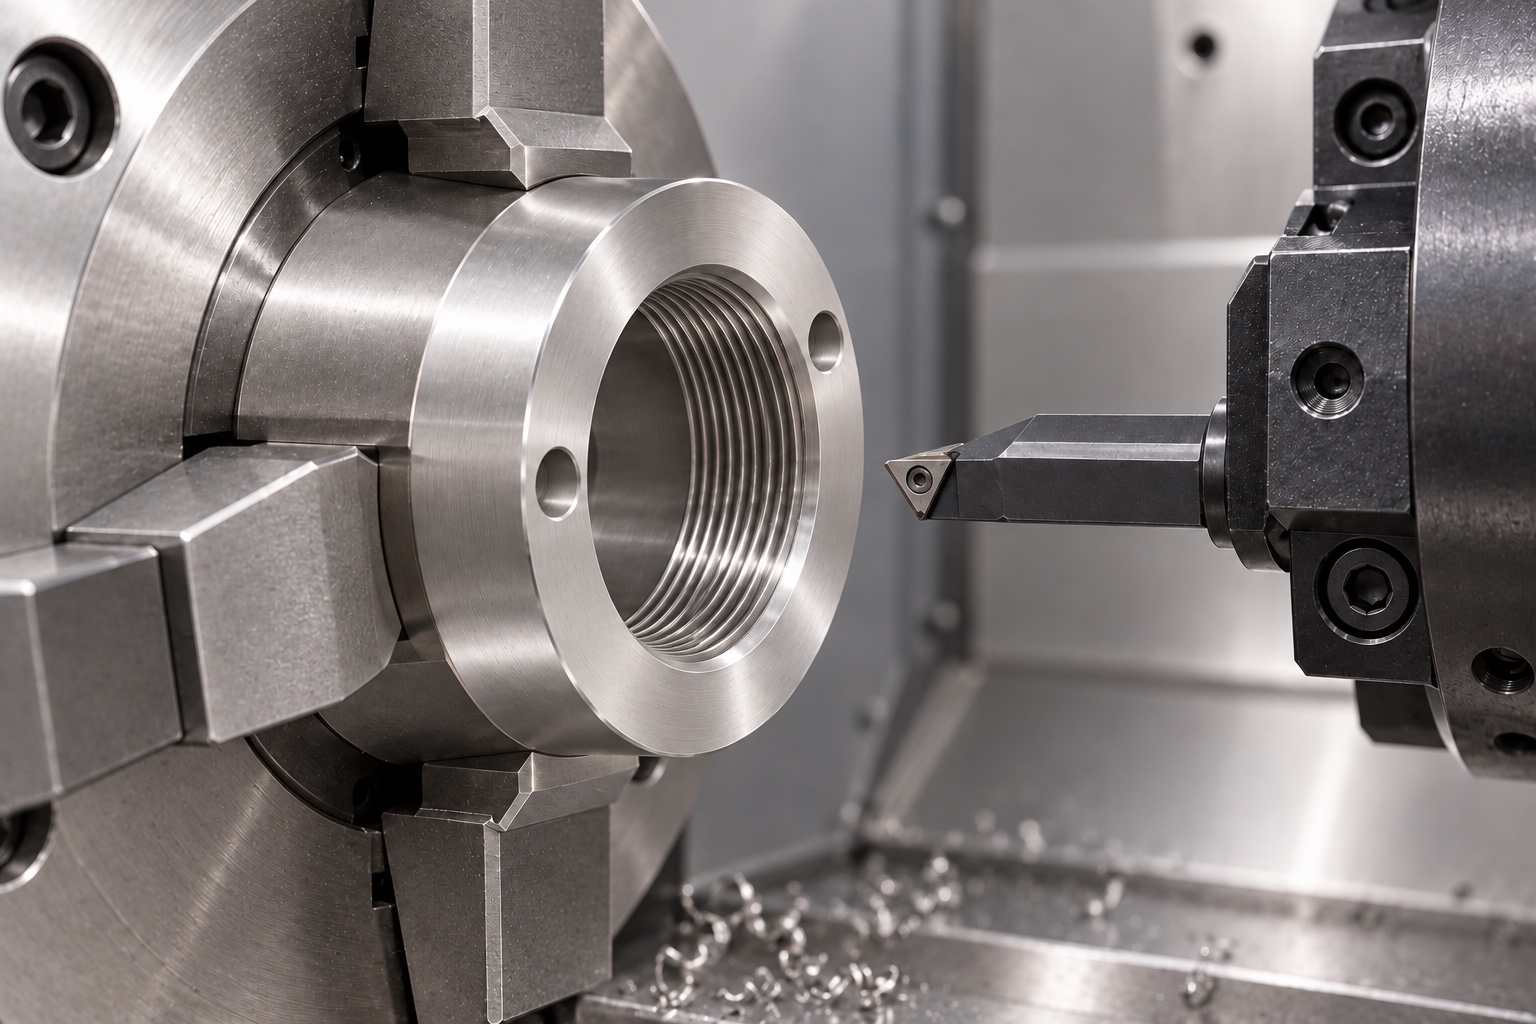
Stirnlöcher als Werkzeugmerkmale
Bohrungsgröße, -abstand, -tiefe, Achsenrichtung und Bezug zu Gewinde und Auflageflächen definieren. Sackbohrungen sind nicht mit Radialbohrungen, Langlöchern oder Durchgangsbohrungen austauschbar. Die GEDORE-Liste der Stirnmutternschlüssel nennt Stiftdurchmesser und -höhe als Werkzeugmerkmale. Dies verdeutlicht, warum die Eingriffsgeometrie entscheidend ist, nicht dass ein bestimmtes Werkzeug diese kundenspezifische Mutter genehmigt. Das tatsächlich freigegebene Werkzeug und den Zugangsbereich prüfen. Der Lieferant darf nicht tiefer bohren, eine Bohrung erweitern oder eine andere Antriebsform verwenden, nur um einen nicht spezifizierten Schraubenschlüssel anzupassen oder eine Montagevorführung zu vereinfachen.
Montagedrehmoment nicht aus Bildern ableiten
Der Anlagenkonstrukteur muss die tatsächliche Montagemethode, das vorgeschriebene Anzugsmoment, die zulässigen Schmierstoffe und alle separaten Sicherungsvorrichtungen definieren. Das Anzugsmoment darf nicht aus dem Mutterndurchmesser, dem Material, einem Werkzeugfoto oder einer erfolgreichen Handdrehung abgeleitet werden. Die Werkzeugzugänglichkeit am endgültigen Einbauort sollte geprüft werden, ohne ein leichtes Einrasten als Beweis für ausreichende Klemmung zu werten. Ein Komponentenbericht kann die Modulstabilität unter Vibrationen, wiederholtem Betrieb oder Betriebslasten nicht belegen. Installationsbeobachtungen, Maßabnahmen sowie jegliche Qualifizierungen hinsichtlich Klemmkraft, Beständigkeit gegen Losdrehen oder Gesamtausrüstung sind separat zu erfassen und mit der jeweiligen Konfiguration und Vorgehensweise zu verknüpfen.
Edelstahl und Endprozess
Das zugelassene 316L-Material, dessen Zustand, Materialnachweise und die Oberflächenbearbeitung angeben. Die Bezeichnung „Edelstahl“ macht die Mutter nicht mit anderen Katalogbefestigungselementen gleich und begründet keine medizinische Zertifizierung. Die Chargenidentität muss durch Drehen, Bearbeitung der Stirnlöcher, Endbearbeitung und Versand erhalten bleiben. Reinigung, Passivierung oder andere Behandlungen müssen dem vereinbarten Umfang mit entsprechenden Prüfungen des Endzustands entsprechen und dürfen nicht aus einer glänzenden Oberfläche abgeleitet werden. Materialidentität und Aussehen belegen nicht die gemessene Korrosionsbeständigkeit, Dichtheit, quantifizierte Reinheit oder Sterilität. Diese Eigenschaften erfordern separate anwendungsspezifische Anforderungen und Nachweise, sofern sie für das Medizinprodukteprogramm relevant sind.
Ringquerschnitt beim Spannen schützen
Schruppen, Gewinde- und Planschlichten, Bearbeitung der Stirnlöcher und Überführung der Aufspannung prüfen, um sicherzustellen, dass die zulässigen Verhältnisse nach dem Ausspannen erhalten bleiben. Die Spannkraft darf einen verformten Ring nicht konform erscheinen lassen oder das Gewinde beschädigen. Nutzbare Auflage- und Werkzeugkontaktbereiche beim Umrichten schützen und Späne von den Auflageflächen entfernen. Hier werden keine universellen Schnittparameter oder Maschinenreihenfolgen vorgeschrieben. Zwischenprüfungen können die Prozessplanung unterstützen, die Endabnahme sollte jedoch den vereinbarten Endzustand berücksichtigen. Eine Mutter, die sich nur im eingespannten Zustand leicht drehen lässt, ist kein Beweis dafür, dass ihre gelöste Gewinde- und Auflagegeometrie der Zeichnung entspricht.
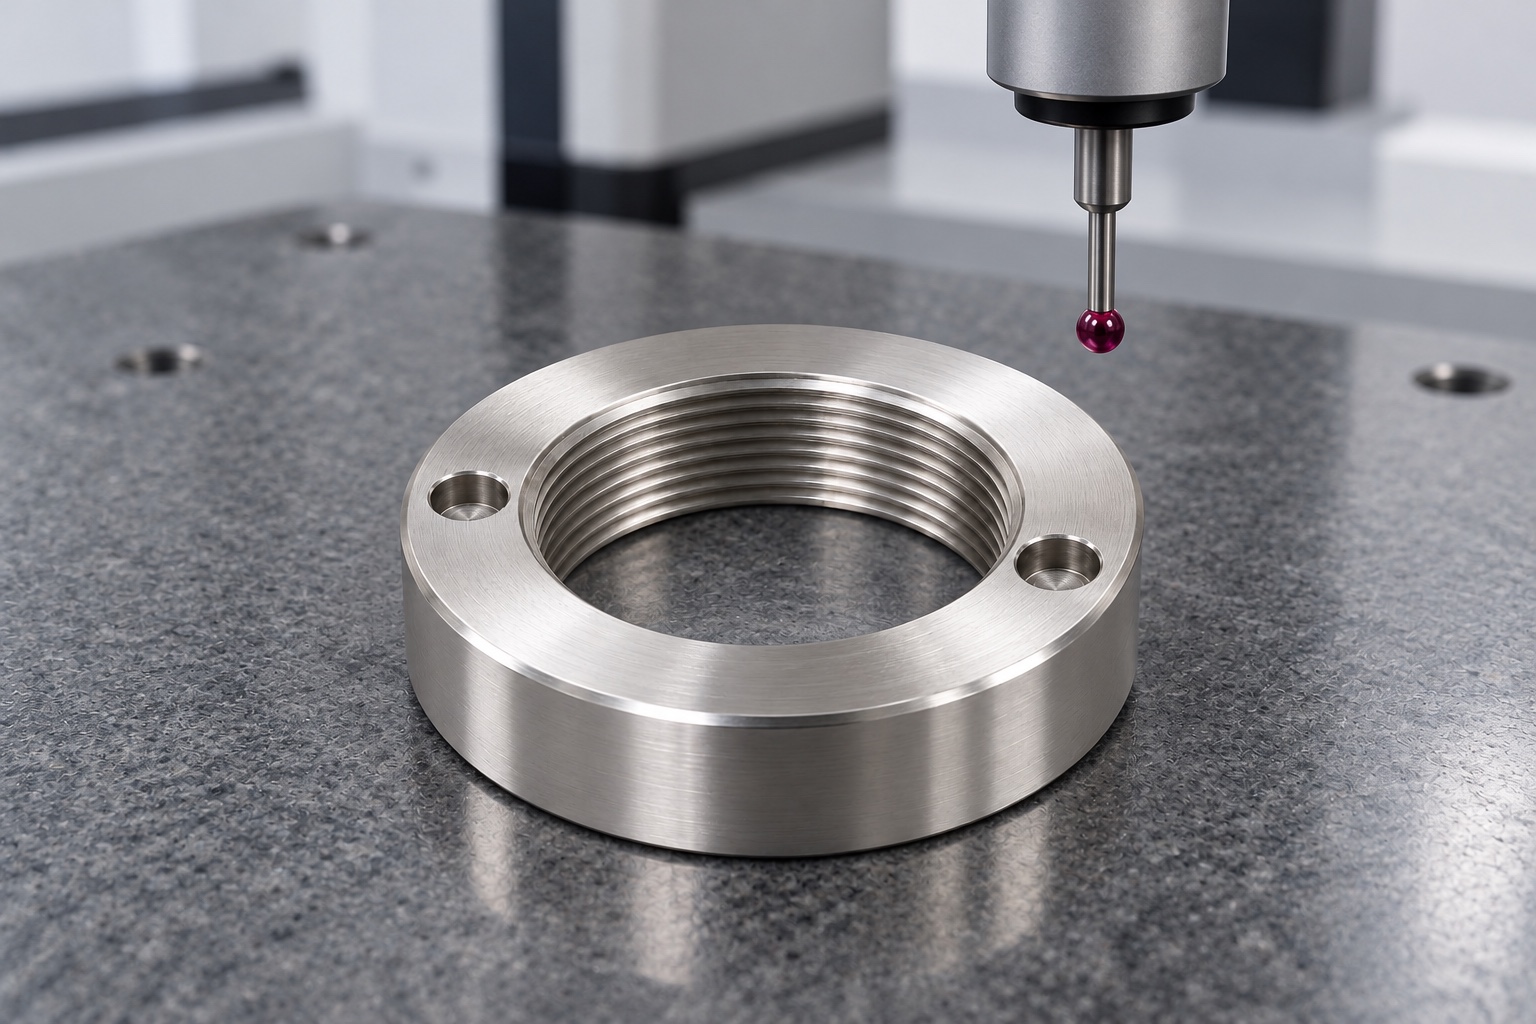
Eintritte ohne Kontaktänderung nachbearbeiten
Gewindeeingänge, -ausgänge, Sacklöcher, Plankanten und Außenkanten auf anhaftendes Material oder unerwünschte scharfe Kanten prüfen. Zugelassene Kantenanforderungen anwenden, ohne den nutzbaren Gewindeeingriff, den Werkzeugkontakt oder die Ringauflagefläche zu verringern. Polieren, bis sich eine nicht identifizierte Hülse frei drehen lässt, kann ein Geometrieproblem verdecken und sollte keine Konstruktionsentscheidung ersetzen. Reinigungs- und Endbearbeitungsprozesse müssen die akzeptierten Eigenschaften erhalten. Eine glänzende Oberfläche gewährleistet weder Fressbeständigkeit noch eine validierte Reinigung, eine Flüssigkeitsabdichtung oder geringe Partikelanzahl. Autorisierte Oberflächenänderungen müssen nachvollziehbar sein; eine manuell eingestellte Mutter dient nicht als Referenz für die nächste Produktionsphase.
Maßprüfung und Montagebeobachtung trennen
Gewindeanforderungen, Nutzfläche, Dicke, Werkzeugbohrungen und Bezugspunkte sind den zugänglichen Methoden im definierten Endzustand zuzuordnen. Vor der Fertigung sind die Kriterien für Unterstützung, Behandlung und tatsächliche Prüfung festzulegen. Optional kann eine Probe das Einführen, den Sitz, den Eingriff und die Werkzeugzugänglichkeit mit den identifizierten Mutter-, Hülsen-, Modul- und Schlüsselrevisionen prüfen. Das Installationsverfahren sowie alle zugelassenen Schmier- oder Sicherungselemente sind zu dokumentieren. Eine günstige Passung gewährleistet weder Klemmkraft, Vibrationsfestigkeit, Ermüdungsfestigkeit, Dichtheit noch die Sicherheit von Medizinprodukten. Unerwarteter Kontakt erfordert eine kontrollierte Überprüfung, bevor die Mutter geändert oder ein anderes Bauteil zum Abschluss der Demonstration verwendet wird.
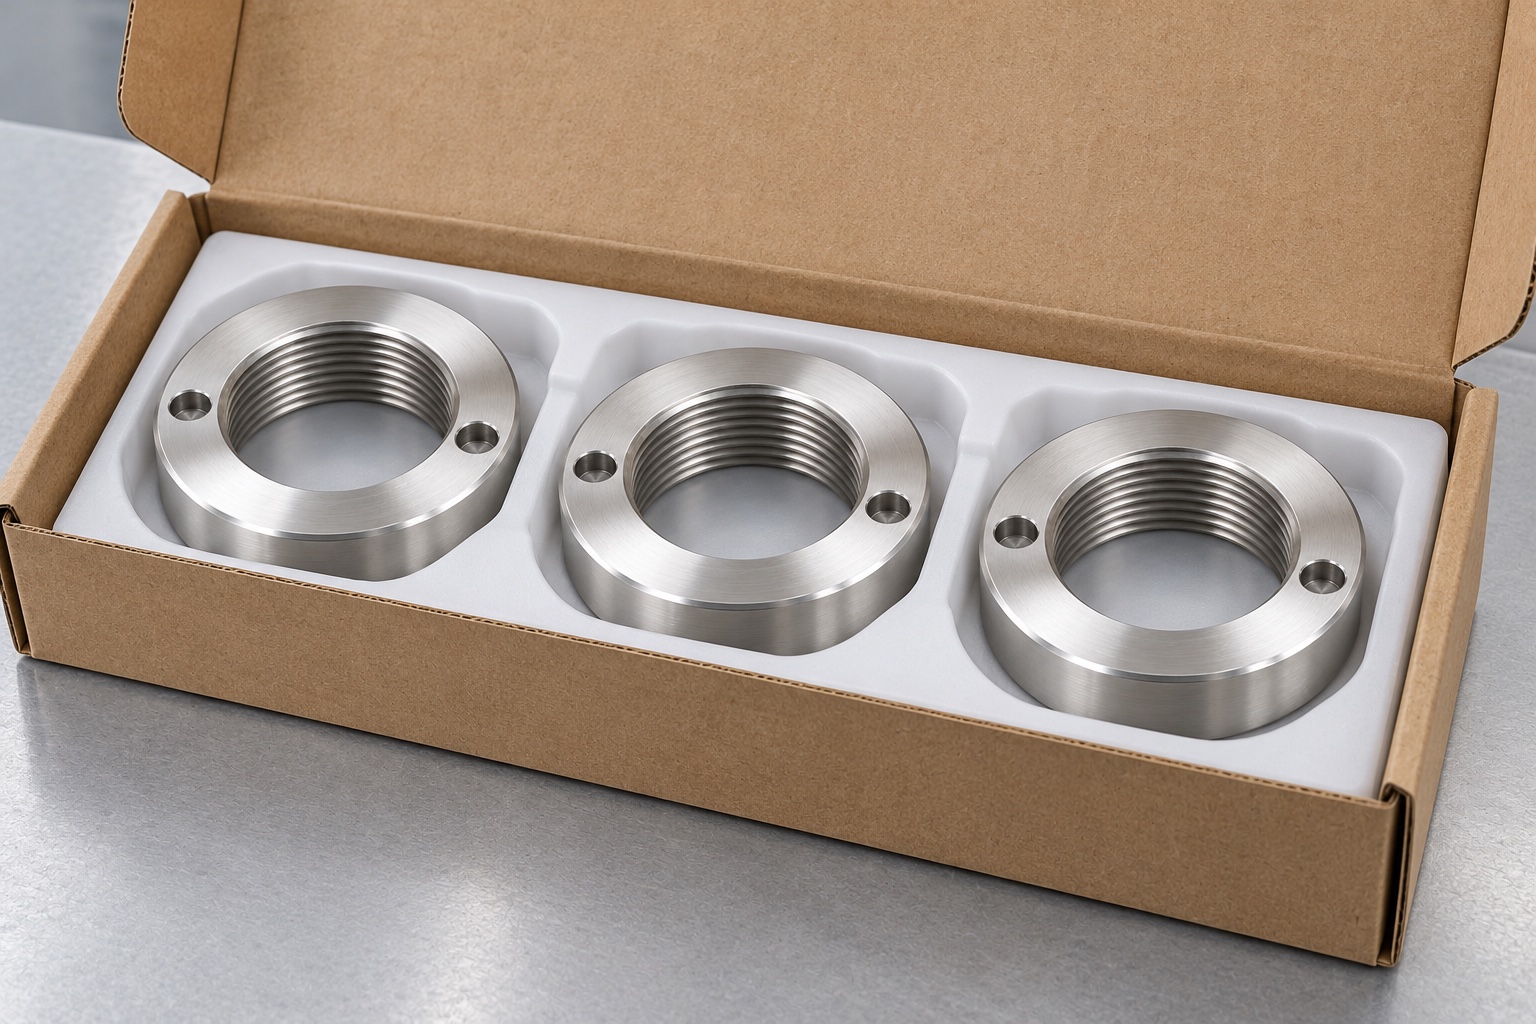
Gewinde und Auflage beim Versand schützen
Muttern sind so zu trennen, dass harte Teile nicht auf Innengewindeeingänge, Ringkontakte oder Sacklochränder treffen können. Der Ring ist durch den Verpackungsdruck abzustützen, ohne ihn zu verbiegen, und die zulässigen Oberflächen sind im Rahmen der gekauften Reinigung zu schützen. Mechanische Verpackung bedeutet nicht sterile Lieferung. Chargennummer, Revision, Endbehandlung und Prüfstatus sind mit der Sendung zu erhalten. Das Empfangspersonal muss Gewinderichtung, Steigung, Wandstärke und Werkzeugbohrungsvarianten sowie Prototypen und Serienprodukte unterscheiden. Die Identität der abgenommenen Mutter muss vor der Montage durch das Montageteam und allen unabhängigen Prüfungen zu Befestigung, Wartung oder Reinigung des Medizinmoduls sichergestellt werden.
Kontaktanordnungsbezogene Anfrage
Geben Sie das kontrollierte Modell und die Zeichnung, das tatsächliche Hülsengewinde, den Modul- und Sitzstapel, die erforderlichen Kontakt- und Eingriffsanforderungen, die Werkzeugidentität, den Montagezugang, das Material sowie die Ergebnisse der Endbearbeitung und -prüfung an. Identifizieren Sie optionale Montagebeobachtungen separat von Drehmoment, Klemmkraft und Prüfung gegen Losdrehen. Überprüfen Sie geänderte Hülsen, Distanzstücke, Werkzeuge, Schmierstoffe oder Betriebsbedingungen vor der Wiederholung der Fertigung. Integrieren Sie genehmigte Prototypenanpassungen in die überarbeiteten Dokumente. Dies definiert einen nachvollziehbaren kundenspezifischen CNC-Fertigungsbereich, ohne die gemessene Festigkeit zu erfinden, zwei Werkzeugbohrungen als Verriegelungsmechanismus zu behandeln oder eine konforme Edelstahlmutter mit einem qualifizierten Befestigungssystem für Medizingeräte zu verwechseln.
Technischer Herstellerhinweis: www.gedore.com.
FAQ
Handelt es sich bei dieser Mutter um ein selbstsicherndes Befestigungselement?
Eine selbstsichernde Funktion wird durch dieses Konzept nicht belegt. Die beiden Stirnlöcher sind eine Werkzeugschnittstelle, keine Sicherung gegen Losdrehen. Sicherungs- und Halteanforderungen müssen für tatsächliche Mutter, Hülse, Kontaktanordnung und Betriebsbedingungen gesondert definiert und bewertet werden.
Bestätigt eine Gewindelehre, dass die Baugruppe ein Modul sicher hält?
Nein. Die Lehre prüft vorgegebene Gewindeeigenschaften. Nutzbarer Eingriff, Sitz, Kontaktanordnung und Montageverfahren brauchen eigene Anforderungen. Klemmkraft, Beständigkeit gegen Losdrehen und vollständige Modulretention lassen sich weder aus einer bestandenen Gewindeprüfung noch aus erfolgreicher Handdrehung ableiten.
Können Stirnbohrungen durch Radialbohrungen ersetzt werden?
Nicht ohne eine genehmigte Konstruktionsentscheidung. Sie weisen unterschiedliche Achsen, Zugänglichkeiten und Werkzeugkontaktgeometrien auf. Die genehmigte Zeichnung und Baugruppe müssen die erforderliche Antriebsschnittstelle ausweisen. Ein nicht gekennzeichneter Schraubenschlüssel darf keine nicht dokumentierte Bohrung oder Tiefenänderung auslösen.
Gibt dieser Artikel ein Anzugsmoment für die Montage vor?
Nein. Drehmoment, Schmiermittel, Sicherungselemente und Montageverfahren sind Bestandteil der zugelassenen Baugruppe. Ein Werkzeugfoto, der Mutterndurchmesser oder die Materialbezeichnung reichen nicht aus, um ein geeignetes universelles Drehmoment, eine Klemmkraft oder einen Lösewiderstand zu gewährleisten.
Lässt die glänzende Edelstahloberfläche auf eine Flüssigkeitsabdichtung schließen?
Nein. Die vorgeschlagene geräteseitige Mutter ist kein qualifiziertes Dichtungselement. Auch das Aussehen gibt keinen Aufschluss über Fressbeständigkeit, gemessene Korrosionsbeständigkeit, validierte Reinigung oder sterile Lieferung. Relevante Anwendungseigenschaften müssen separat definiert und verifiziert werden.
Was sollte die Überprüfung von Nachbestellungen umfassen?
Überprüfen Sie das Gewinde der Hülse, das zu befestigende Modul, den gesamten Kontaktstapel, den Eingriff, das Werkzeug, die Zugänglichkeit, das Material, den Fertigungsprozess, Schmiermittel sowie die Einsatzbedingungen. Nutzen Sie kontrollierte Revisionsstände, anstatt manuell angepasste Ringe zu kopieren oder Annahmen zur Befestigung von anderen medizinischen Geräten zu übernehmen.
tanghangyun@oemach.com