
Mehr Achsen bedeuten nicht automatisch ein besseres oder günstigeres Teil. Die passende Maschine erreicht alle Merkmale, schützt die Funktionsbezüge und liefert die Menge mit vertretbarem Rüst-, Prüf- und Zyklusaufwand.
Ein horizontales Bearbeitungszentrum beschreibt Spindellage und Architektur, nicht eine höhere Achsstufe. Horizontale Maschinen besitzen häufig einen Drehtisch und können unterschiedlich konfiguriert sein.
Die DFM-Prüfung vergleicht daher vollständige Prozessrouten statt nur Maschinennamen.
Typische Einsatzbereiche der CNC-Konfigurationen
| Konfiguration | Geeignet für | Hauptvorteil | Grenze oder Frage |
|---|---|---|---|
| 3-Achs vertikal | Flächen, Taschen, Lochbilder und wenige Aufspannungen | Einfache Programmierung, gute Verfügbarkeit und günstige Rüstung | Seitenmerkmale benötigen Umspannen; tiefe Zugänge lange Werkzeuge |
| 4-Achs | Radialbohrungen, indexierte Seiten und zylindrische Merkmale | Weniger manuelles Teilen und gemeinsamer Drehbezug | Indexiert oder simultan, Vorrichtungsfreiraum und Drehgenauigkeit |
| 5-Achs | Schrägbohrungen, komplexe Flächen und eng bezogene Mehrseitenmerkmale | Besserer Zugang, weniger Aufspannungen und kürzere Werkzeuge | Programmierung, Kollision, Kalibrierung und Vorrichtung |
| Horizontalzentrum | Kastenteile, tiefe Kavitäten und Wiederholproduktion | Spanabfuhr, Paletten und Mehrseitenproduktivität | Höhere Investition; für Prototypen nicht automatisch nötig |
Mit Merkmalen Und Bezügen Beginnen
Kennzeichnen Sie Flächen, Bohrungen und Lochbilder, die in der Montage zusammenhängen. Danach wird geprüft, ob eine weitere Aufspannung zulässig ist, wie der Bezug übertragen wird und ob das Fehlerbudget noch reicht.
Ein einfaches Teil kann in einer geplanten 3-Achs-Spannung stabiler sein. Ein Mehrseitengehäuse kann Dreh- oder Fünfachspositionierung auch ohne Freiformfläche rechtfertigen.
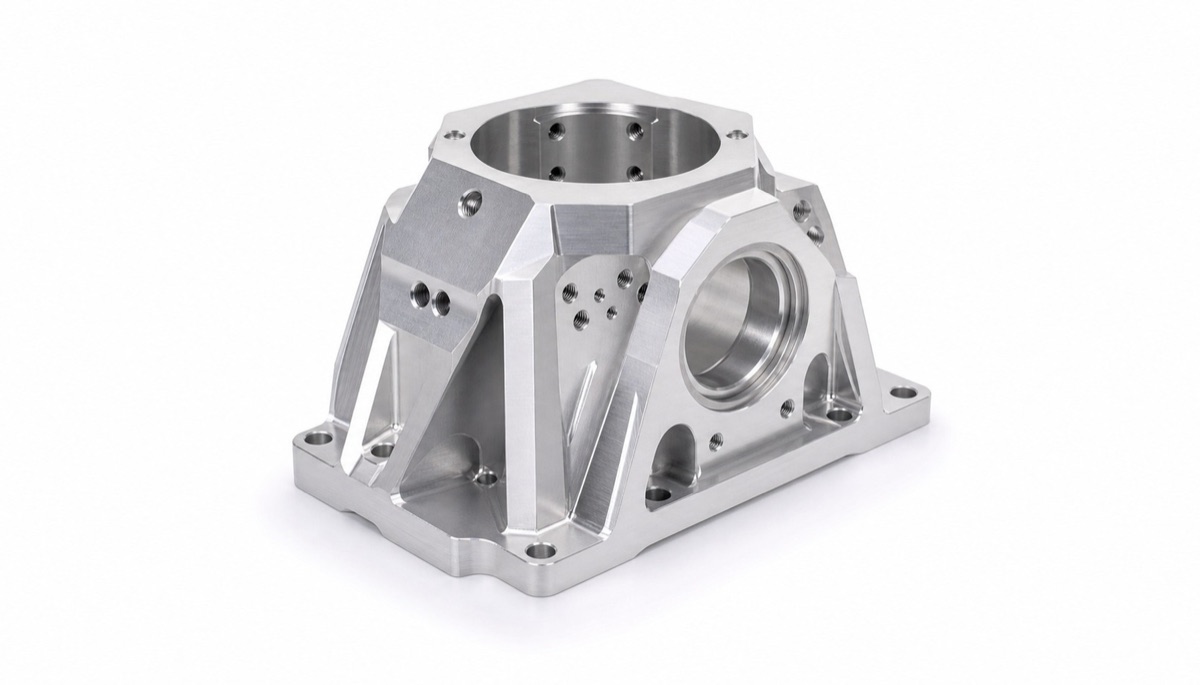
Geometrie, Werkzeugzugang, Losgröße und Funktionsbezüge entscheiden über 3-, 4-, 5-Achs- oder Horizontalbearbeitung.
Wann 3-Achs Am Effizientesten Ist
Dreiachsmaschinen eignen sich für ebene Flächen, Taschen, senkrechte Bohrungen und prismatische Teile. Bei Prototypen und Kleinserien mit wenig Seitenarbeit sind Programmierung und Vorrichtung oft am günstigsten.
Grenzen entstehen bei Seitenbohrungen, gegenüberliegenden Sitzen oder Schrägmerkmalen mit mehreren Spannungen. Jede Übertragung kostet Zeit und erzeugt mögliches Beziehungsrisiko.
Was Eine Vierte Achse Ergänzt
Die vierte Achse dreht das Teil für indexierte 3+1-Bearbeitung oder koordinierte Bewegung. Sie eignet sich für Radialbohrungen, Umfangsmerkmale und Seitenflächen mit gemeinsamer Achse.
Die Vorrichtung muss Freiraum und Steifigkeit in jeder Stellung bieten. Drehachsgenauigkeit, Nullpunktstrategie sowie indexierte oder simultane Nutzung werden vor der Kalkulation geklärt.
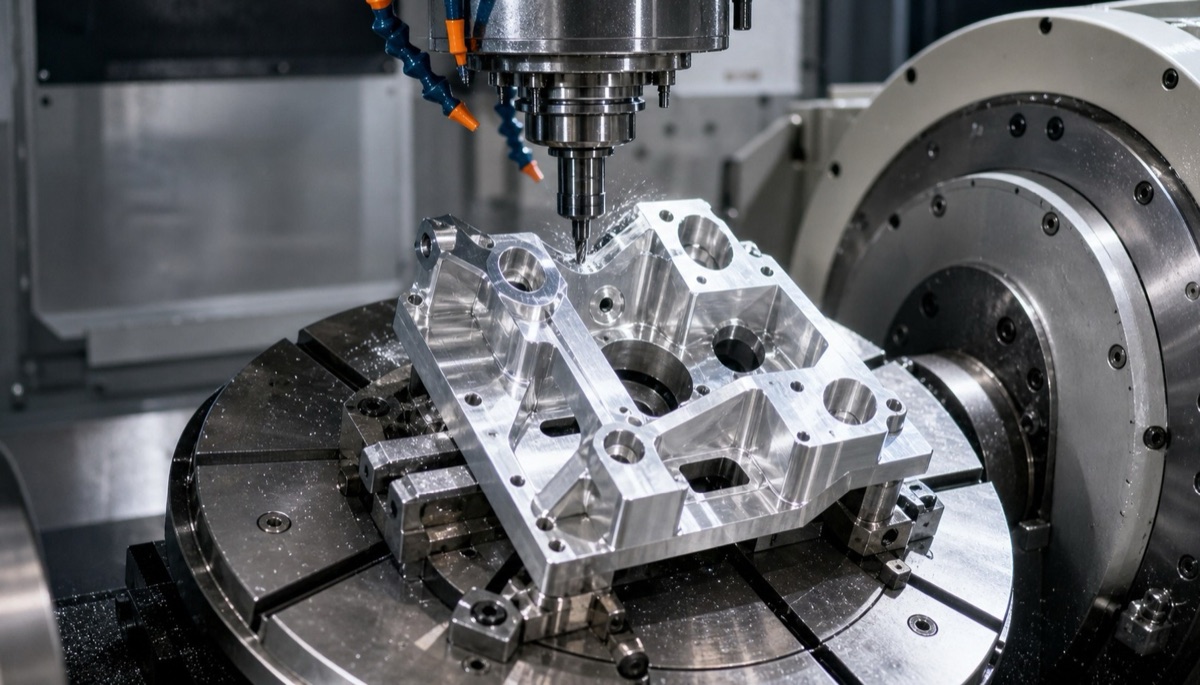
Drehpositionierung macht Seitenflächen und Schrägmerkmale zugänglich und reduziert manuelles Umspannen sowie Bezugsübertragung.
Wann Fünf Achsen Sinnvoll Sind
Fünfachsbearbeitung hilft bei Schrägbohrungen, komplexen Flächen und eng bezogenen Merkmalen aus mehreren Richtungen. Kürzere Werkzeuge und weniger Spannungen verbessern Steifigkeit und Bezugstreue.
Fünf Achsen bedeuten nicht immer simultanes Schneiden. Viele Teile entstehen wirtschaftlich in 3+2-Positionierung. Kontinuierliche Bewegung wird nur bei notwendiger Geometrie eingesetzt und erfordert mehr Simulation.
Warum Horizontalzentren Bei Kastenteilen Stark Sind
Bei horizontaler Spindel fallen Späne aus tiefen Kavitäten, und ein Drehtisch erschließt mehrere Seiten. Paletten und Aufspanntürme sind für Wiederholproduktion attraktiv, weil Be- und Bearbeitung getrennt werden können.
Für ein einfaches Einzelteil lohnt der Aufwand eventuell nicht. Bei wiederkehrenden Gehäusen mit tiefen Taschen reduziert er Handling und stabilisiert die Zykluszeit.
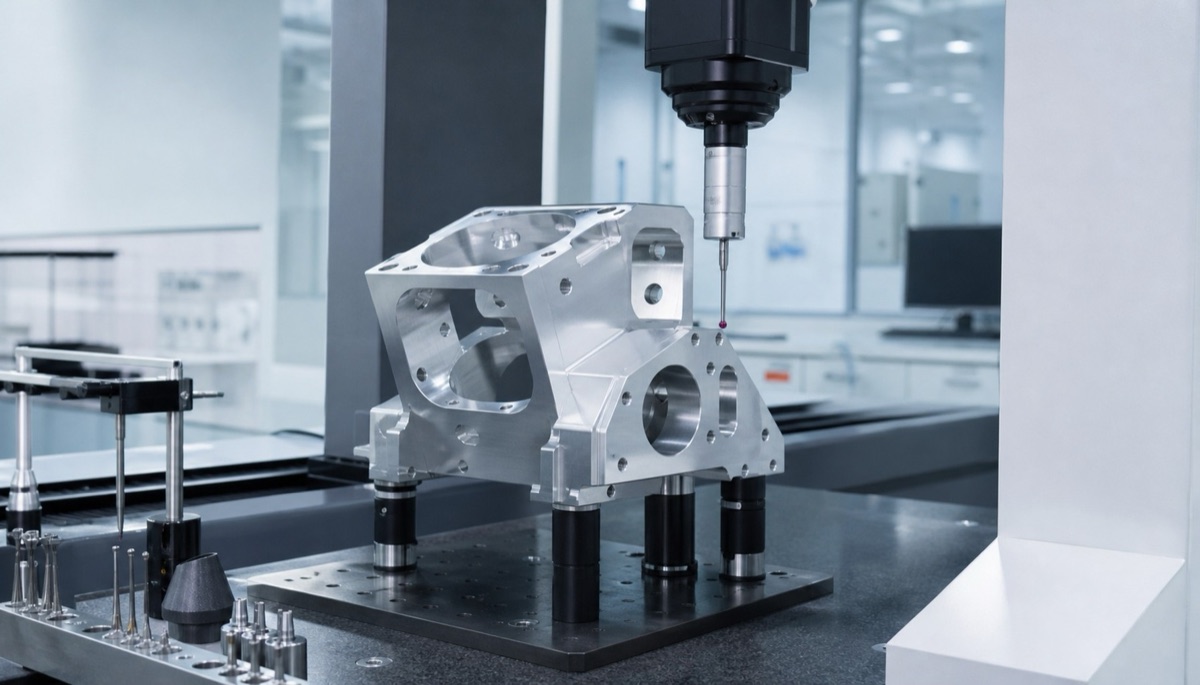
Die Maschinenwahl ist nur sinnvoll, wenn der Prüfplan Beziehungen zwischen Bohrungen, Flächen und Lochbildern nachweist.
Angaben Für Die Routenwahl
Benötigt werden mehr als 3D-Hüllmaße. Funktionsbezüge und Produktionskontext bestimmen Zugang, Spannungen und Prüfung.
- 3D-Modell und Zeichnung mit Schrägbohrungen, tiefen Kavitäten, Hinterschneidungen und Mehrseitenmerkmalen
- Kritische Bezugskette und Zulässigkeit getrennter Aufspannungen
- Werkstoff, Größe, Dünnwände, Werkzeugreichweite und Kollisionsgrenzen
- Muster- und Losmengen, Wiederholfrequenz und Zielzyklus
- Toleranzen, Oberfläche, Erstmuster und KMG-Berichte
Zusammenfassung
3-Achs passt zu zugänglicher prismatischer Arbeit, 4-Achs zu radialen oder indexierten Merkmalen, 5-Achs zu anspruchsvollem Zugang und Schräggeometrie, Horizontalbearbeitung zu produktiven Kastenteilrouten. Bezüge, Zugang, Menge und Gesamtkosten entscheiden.
FAQ
Kann 5-Achs jede 3-Achs-Arbeit ersetzen?
Viele einfache Teile sind technisch möglich, doch Maschinenstundensatz, Programmierung und Rüstung bringen oft keinen Vorteil. 3-Achs ist häufig wirtschaftlicher.
Ist ein Horizontalzentrum dasselbe wie 4-Achs?
Nein. Horizontal bezeichnet Spindellage und Architektur. Viele Zentren haben einen Drehtisch, die Achskonfiguration wird aber separat geprüft.
Bedeutet 5-Achs immer simultanes Fräsen?
Nein. Häufig positioniert 3+2 die Drehachsen, während die drei Linearachsen schneiden.
Was ist der größte Vorteil eines Horizontalzentrums?
Bei Kastenteilen und Wiederholfertigung verbindet es Mehrseitenzugang, gute Spanabfuhr und Paletten- oder Turmproduktivität.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.