
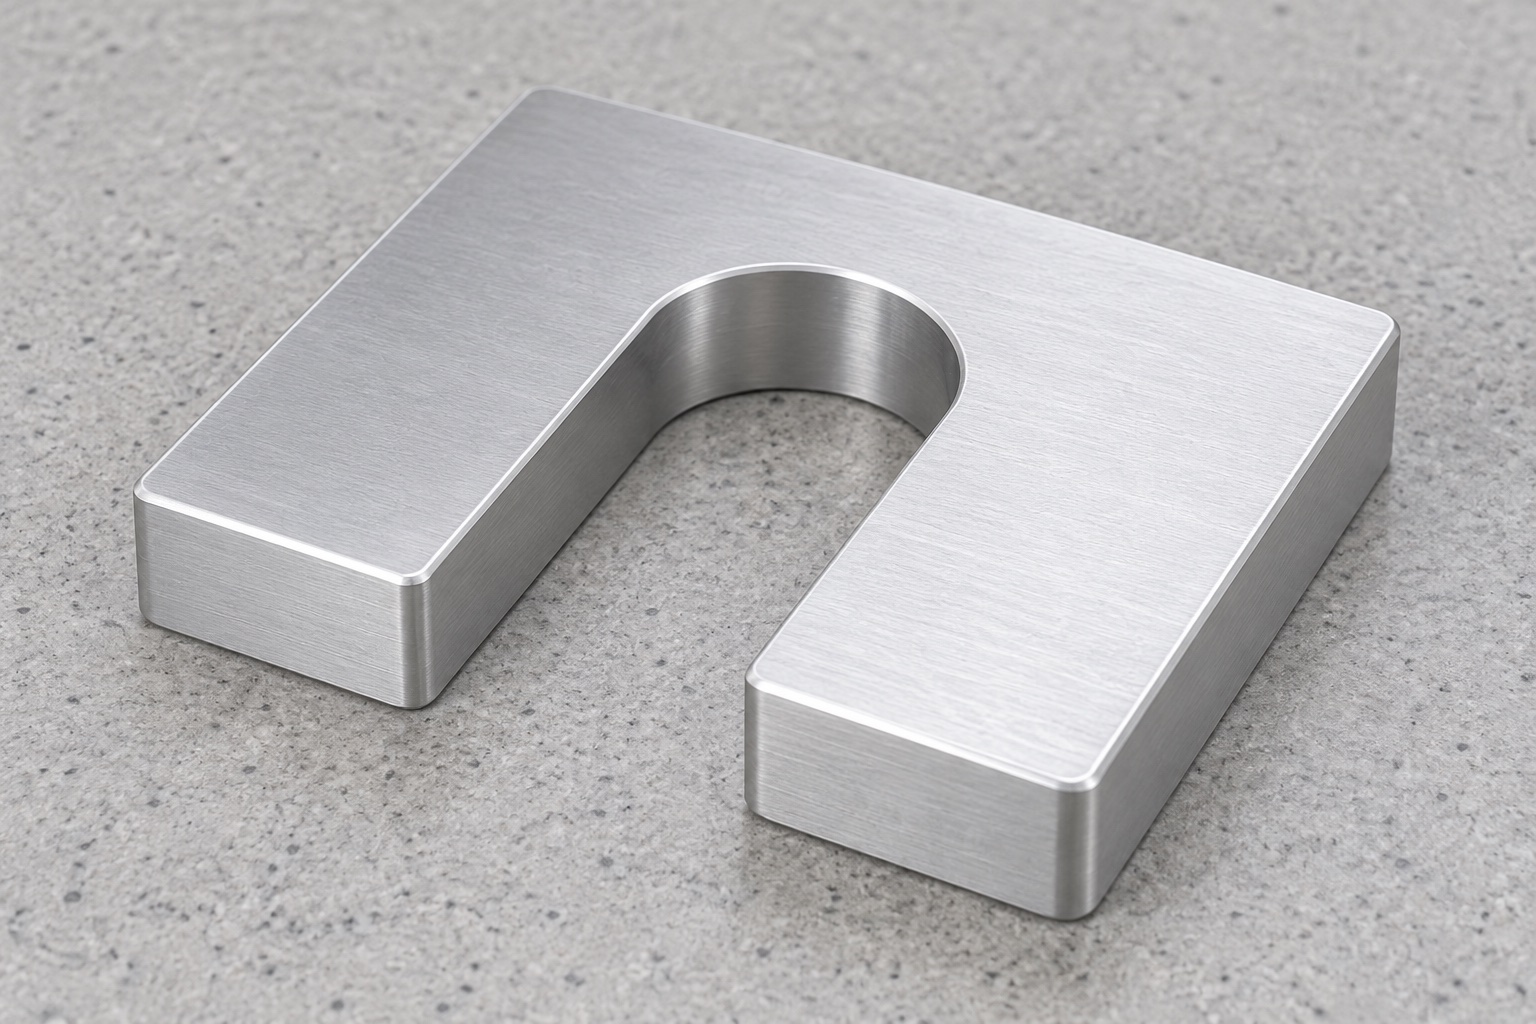
Begrenzte mechanische Aufgabe
Ein offener Abstandhalter kann zwei freigegebene Montageflächen eines Servicemoduls im medizinischen Labor trennen. Das dargestellte Konzept besteht aus einer Aluminiumplatte mit rechteckigem Außenprofil, einem tiefen offenen U-Schlitz, parallelen Wänden, rundem Schlitzgrund und breiten gegenüberliegenden Flächen. Bohrungen und Gewinde sind nicht vorgesehen. Die Aufgabe ist ein definierter Abstand mit seitlichem Zugang, keine eigenständige Verriegelung. Die Bilder zeigen weder freigegebene Maße noch eine gelieferte Baugruppe. Sie belegen keine Haltewirkung, Tragfähigkeit oder validierte Gerätesicherheit. Das verantwortliche Geräteteam muss den tatsächlichen Montagestapel, seine Kontakte und die separate Halteanordnung festlegen, bevor daraus ein Fertigungsauftrag entsteht.

Vollständiger Montagestapel
Erhalten Sie die kontrollierte Plattenzeichnung und das Modell, beide Passflächen, den Montageschaft oder das Befestigungselement und die tatsächliche Installationsrevision. Geben Sie an, welche Bereiche den Abstandshalter berühren und wie die Baugruppe ihn hält. Ein offener Schlitz ermöglicht einen definierten Installationspfad, beweist jedoch nicht, dass sich die Platte während des Betriebs nicht bewegen kann. Gehen Sie bei der Abbildung nicht von Unterlegscheiben, Muttern, Riegeln oder Halteelementen aus. Das Ausrüstungsteam sollte den tatsächlichen Stapel und die Installationsmethode definieren. Eine Messung des Nennspalts allein kann nicht alle Kontakt-, Kantenspiel- und Halteanforderungen ermitteln, die der Lieferant vor der Fertigung benötigt.
Seitlichen Einführweg festlegen
Definieren Sie Schlitzbreite, Wurzelprofil, Öffnungsrichtung und Position relativ zu den akzeptierten Referenzen. Überprüfen Sie den gesamten Pfad um den identifizierten Montageschaft, die umgebende Hardware und den verfügbaren Wartungsraum. Es kann sein, dass eine Komponente, die an ihrer endgültigen Position passt, immer noch nicht entlang des vorgesehenen Pfads eingefügt werden kann. Der Lieferant sollte den Schlitz nicht öffnen, einen Arm kürzen oder die Wurzel ändern, um sie an eine nicht identifizierte Probe anzupassen. Jede Geometrieanpassung erfordert eine Genehmigung. Eine vorgeschlagene Öffnung stellt kein sicheres Wartungsverfahren dar und ermöglicht keine Entfernung unter Last. Solche Anwendungsentscheidungen obliegen dem verantwortlichen Geräteteam und der eigentlichen Servicedokumentation.
Kontaktflächen und Enddicke
Geben Sie die fertige Dicke, die nützlichen Kontaktflächen und deren erforderliche Beziehungen an. Unterscheiden Sie zulässige Fasen und kontaktfreie Bereiche von den Flächen, die den tatsächlichen Abstand festlegen. Eine Materialdicke oder ein Mikrometerwert ist keine vollständige Definition des installierten Stapels. Vereinbaren Sie die Messbedingungen, die Unterstützung und den relevanten Endprozess. Wenden Sie keine Montagekraft an, um eine gebogene Platte zu verbergen, und nennen Sie dies Maßhaltigkeit. Wenn für die Baugruppe eine definierte Vorspannung, Steifigkeit oder Bewegungswiderstand erforderlich sind, handelt es sich dabei um separate Anforderungen für den tatsächlichen Gesamtstapel und nicht um Eigenschaften, die durch ein Foto eines glatten Aluminium-Abstandshalters festgelegt werden.
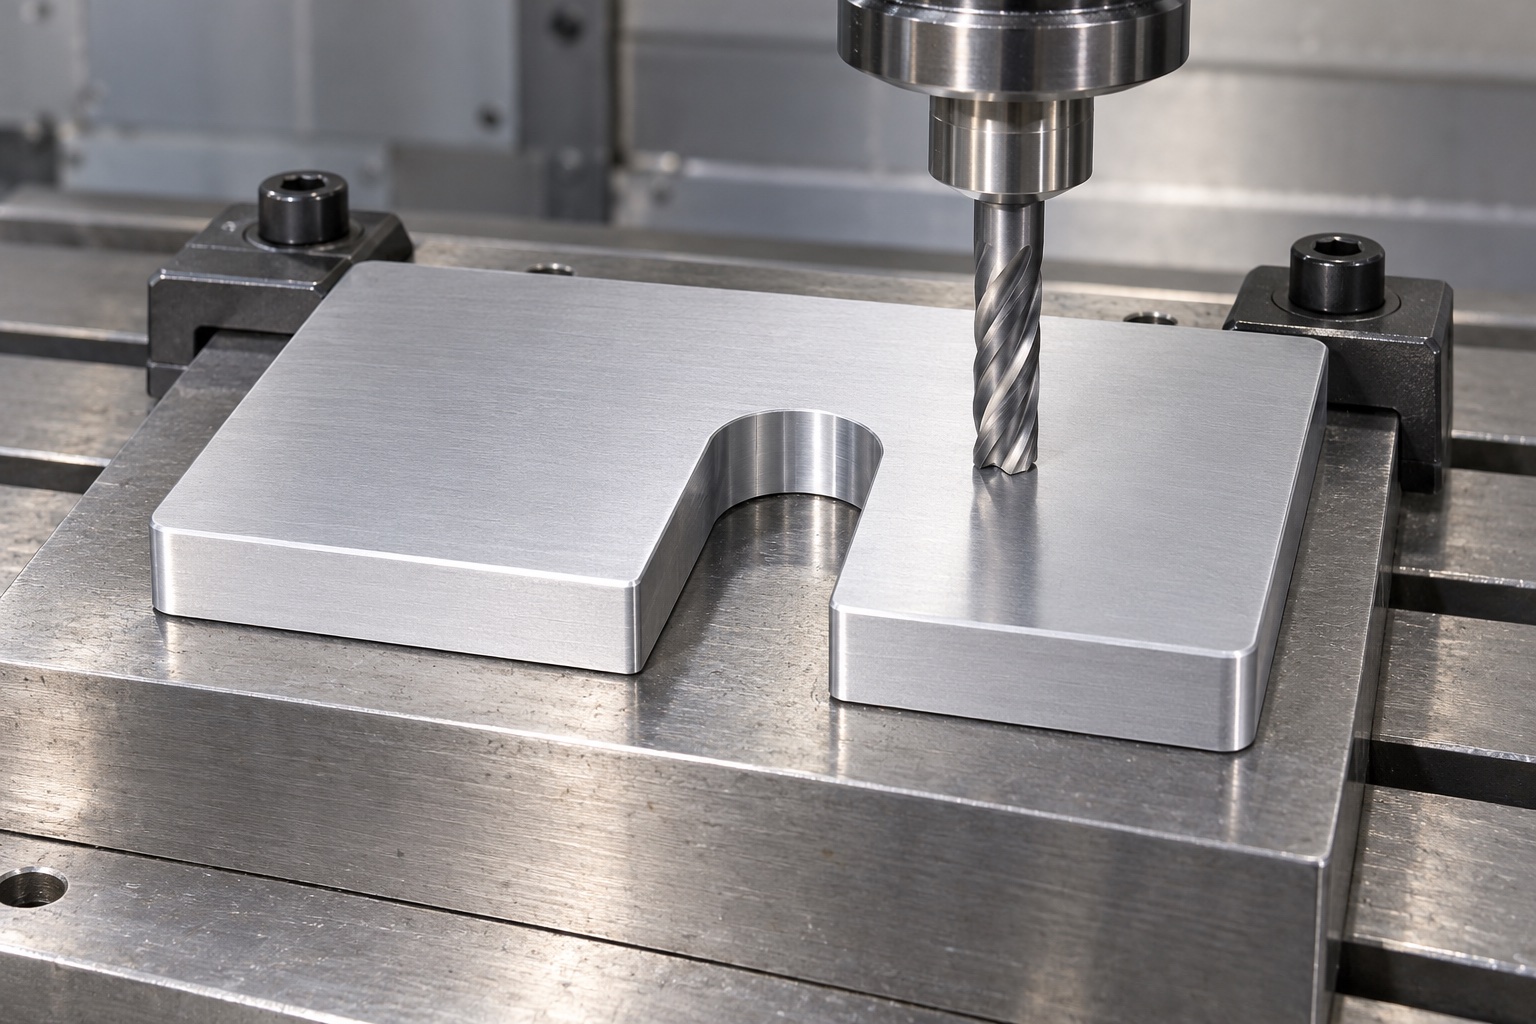
Arme und Schlitzgrund
Die übrigen Seitenteile und die hintere Brücke sollten den freigegebenen Abmessungen und Kantenanforderungen entsprechen. Klären Sie, ob eventuelle Außenkanten das Bauteil fixieren oder lediglich Freiraum schaffen. Der runde Schlitzgrund darf nicht allein nach einem bequem verfügbaren Fräserradius gewählt werden. Modell- und Zeichnungskonflikte sollten vor der Fertigstellung des Profils gelöst werden. Der Lieferant muss den nützlichen Kontakt in der Nähe der Öffnung aufrechterhalten, anstatt ihn wegzupolieren, damit ein Probedurchzug problemlos möglich ist. Hier ist weder eine zahlenmäßige Belastung noch eine allgemeingültige Mindestwand vorgeschrieben; Der Gerätekonstrukteur muss die reale Bauteilgeometrie definieren und das relevante Anwendungsverhalten selbstständig qualifizieren.
Werkstoff und Endzustand
Identifizieren Sie die genehmigte 6061-Sorte, den Lagerzustand, die Form, die Materialaufzeichnungen und die erworbene Endbehandlung. Eine silberne Darstellung legt keinen unbehandelten, eloxierten oder anderweitig behandelten Endzustand fest. Berücksichtigen Sie Prüfungen nach Prozessen, die sich auf Dicke, Kontakt oder Schlitzspiel auswirken können. Bewahren Sie die Material- und Revisionsidentität durch Rohlingsvorbereitung, Öffnen des Slots und Versand. Werkstoffnachweise identifizieren das Material innerhalb ihres tatsächlichen Geltungsbereichs; sie belegen keine biologische Kompatibilität, validierte Reinigung, sterile Lieferung oder Gerätezertifizierung dar. Übertragen Sie nicht die Bewertung einer handelsüblichen Unterlegscheibe oder die Leistung einer nicht verwandten Halterung auf diese kundenspezifische Platte, nur weil der Name der Legierung ähnlich ist.
Spannen des offenen Querschnitts
Überprüfen Sie die Unterstützung und die Bearbeitungsreihenfolge, bevor Sie Material für den U-Schlitz entfernen. Schützen Sie nützliche Gesichter und verlassen Sie sich nicht auf einen durch die Vorrichtung verzerrten Zustand als Akzeptanz. Entfernen Sie Späne von den Positionierungskontakten, wenn das Bauteil neu ausgerichtet wird. Die Positionierungs- und Klemmprinzipien von Carr Lane bieten allgemeine Hintergrundinformationen zur Werkstückspannung, keine Genehmigung für die Installation dieser Abstandshalter, Vorrichtungen oder medizinischen Geräte. Die tatsächliche Route sollte Referenzen zwischen Flächen und Profil beibehalten. Zwischenmessungen können die Prozessentwicklung unterstützen, die Endkontrolle muss sich jedoch mit dem spezifizierten Freigabezustand befassen. In diesem Artikel werden keine universellen Klemmkräfte, Maschineneinstellungen oder nicht unterstützten Zusagen zur erreichten Ebenheit angegeben.
Kanten funktionsgerecht bearbeiten
Überprüfen Sie die Schlitzeingänge, die abgerundete Wurzel, die Armenden und die Außenecken auf anhaftendes Material oder unerwünschte scharfe Merkmale. Wenden Sie genehmigte Kantenbrüche an, ohne den Nutzkontakt zu verringern oder den seitlichen Zugangspfad über die Zeichnung hinaus zu vergrößern. Die manuelle Nachbearbeitung, die das Profil verändert, erfordert eine kontrollierte Überprüfung und verschwindet nicht als kosmetische Arbeit. Die Reinigung sollte dem gekauften Umfang entsprechen und den akzeptierten Zustand bewahren. Eine helle Oberfläche belegt weder geringe Partikelbildung noch antimikrobielle Wirkung oder Verträglichkeit mit allen Wartungschemikalien. Wenn Rückstände oder Oberflächeneigenschaften von Bedeutung sind, geben Sie geeignete Methoden und Nachweise für das tatsächliche Material, die Verarbeitung und die Geräteumgebung an.
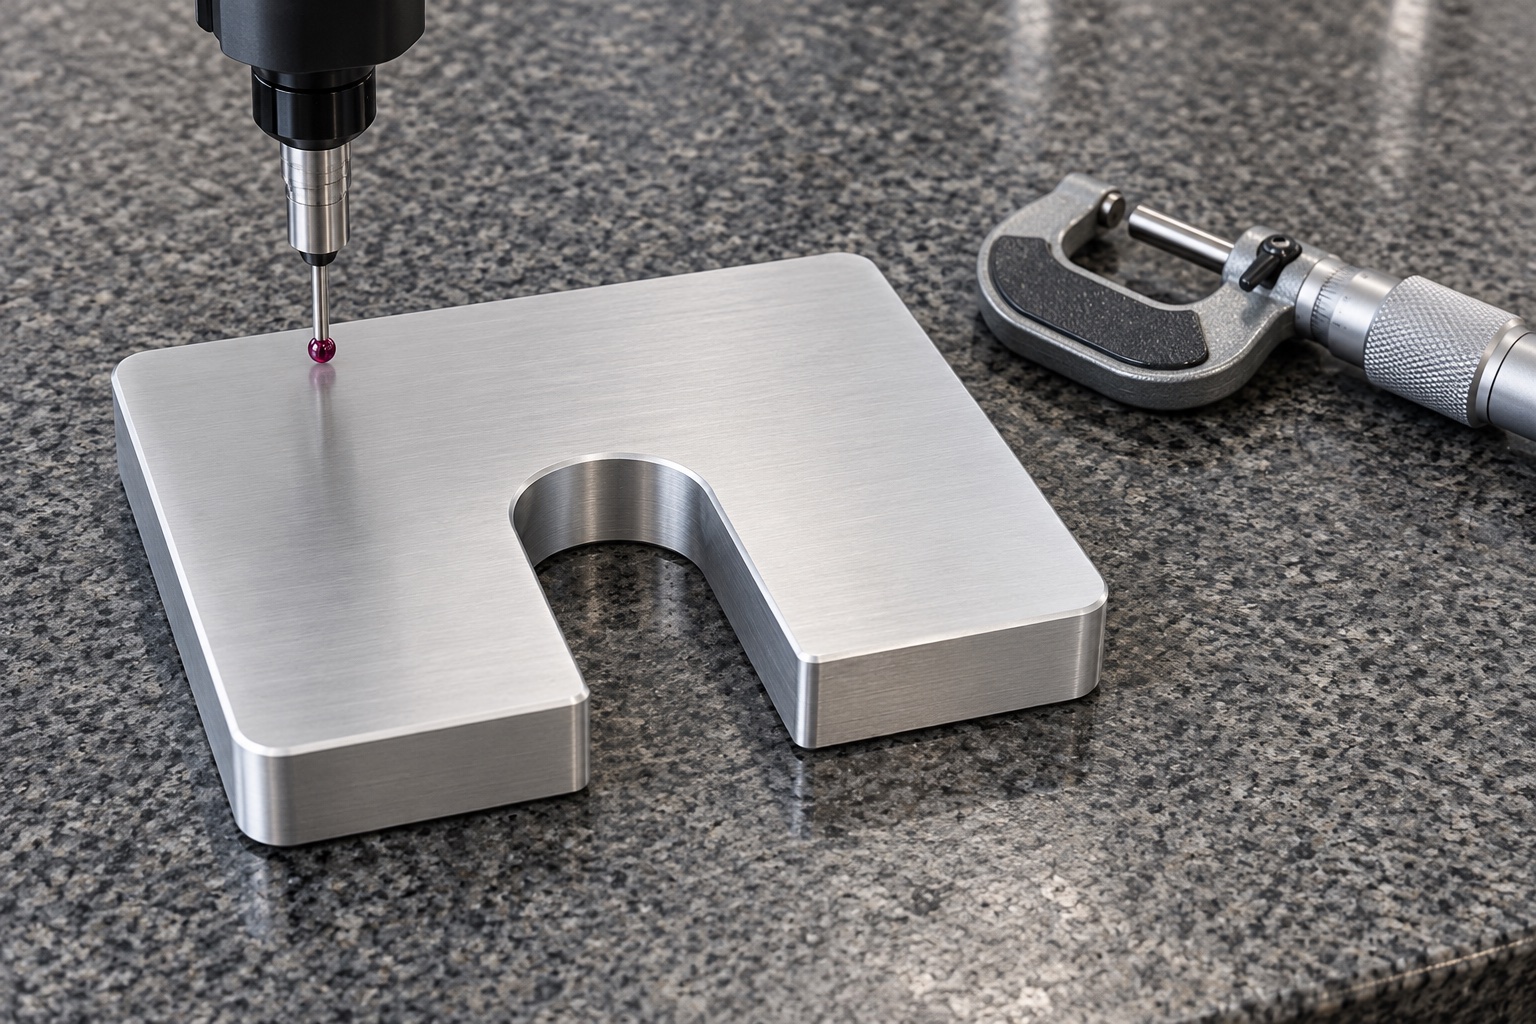
Prüfmethoden zuordnen
Der Plan sollte Dicke, nutzbare Flächen, Schlitzbreite und -grund, Profilposition und erforderliche geometrische Beziehungen umfassen. Identifizieren Sie Referenzen, Unterstützung, Endbehandlung und Messzugang. Ein Messschieber, der die Außengröße prüft, kann nicht alle Kontakte und die Öffnung unabhängig überprüfen. Wenn eine Sonde einen Funktionsbereich nicht erreichen kann, vereinbaren Sie vor der Annahme eine geeignete Methode. Notieren Sie nummerierte Merkmale, Zeichnungsrevisionen, Materialchargen und tatsächliche Beobachtungen in einem echten Bericht. Eine KMG- oder Mikrometer-Abbildung zeigt mögliche Werkzeuge, kein gemessenes Ergebnis oder eine erreichte Toleranz. Unterscheiden Sie Maßprüfungen von optionalen Beobachtungen mithilfe eines identifizierten Montageschafts und Moduls.
Passungsbeobachtung und Haltenachweis trennen
Eine optionale Montagebeobachtung kann den Eintrittsweg, den Sitz, den Schaftabstand und den Wartungszugang mit identifizierten Revisionen von Abstandshaltern, Modulen, Stützen und Befestigungselementen untersuchen. Notieren Sie die Installationsmethode und die zugelassenen Haltekomponenten. Durch günstiges Einführen mit der Hand wird weder die Tragfähigkeit noch die Vibrationsfestigkeit, die Vorspannungsstabilität oder das sichere Entfernen während des Betriebs bestimmt. Diese erfordern eine gesondert definierte Bewertung der tatsächlichen Montage- und vorgesehenen Einsatzbedingungen. Versuchsplatten sollten sich von der akzeptierten Produktion unterscheiden. Unerwartete Störungen sollten eine Überprüfung auslösen, bevor der Schlitz, die Passfläche oder die Hardware geändert werden, nur um eine einfache Demonstration zu erhalten oder den Test als allgemeine Produktionslehre zu verwenden.
Schutz beim Transport
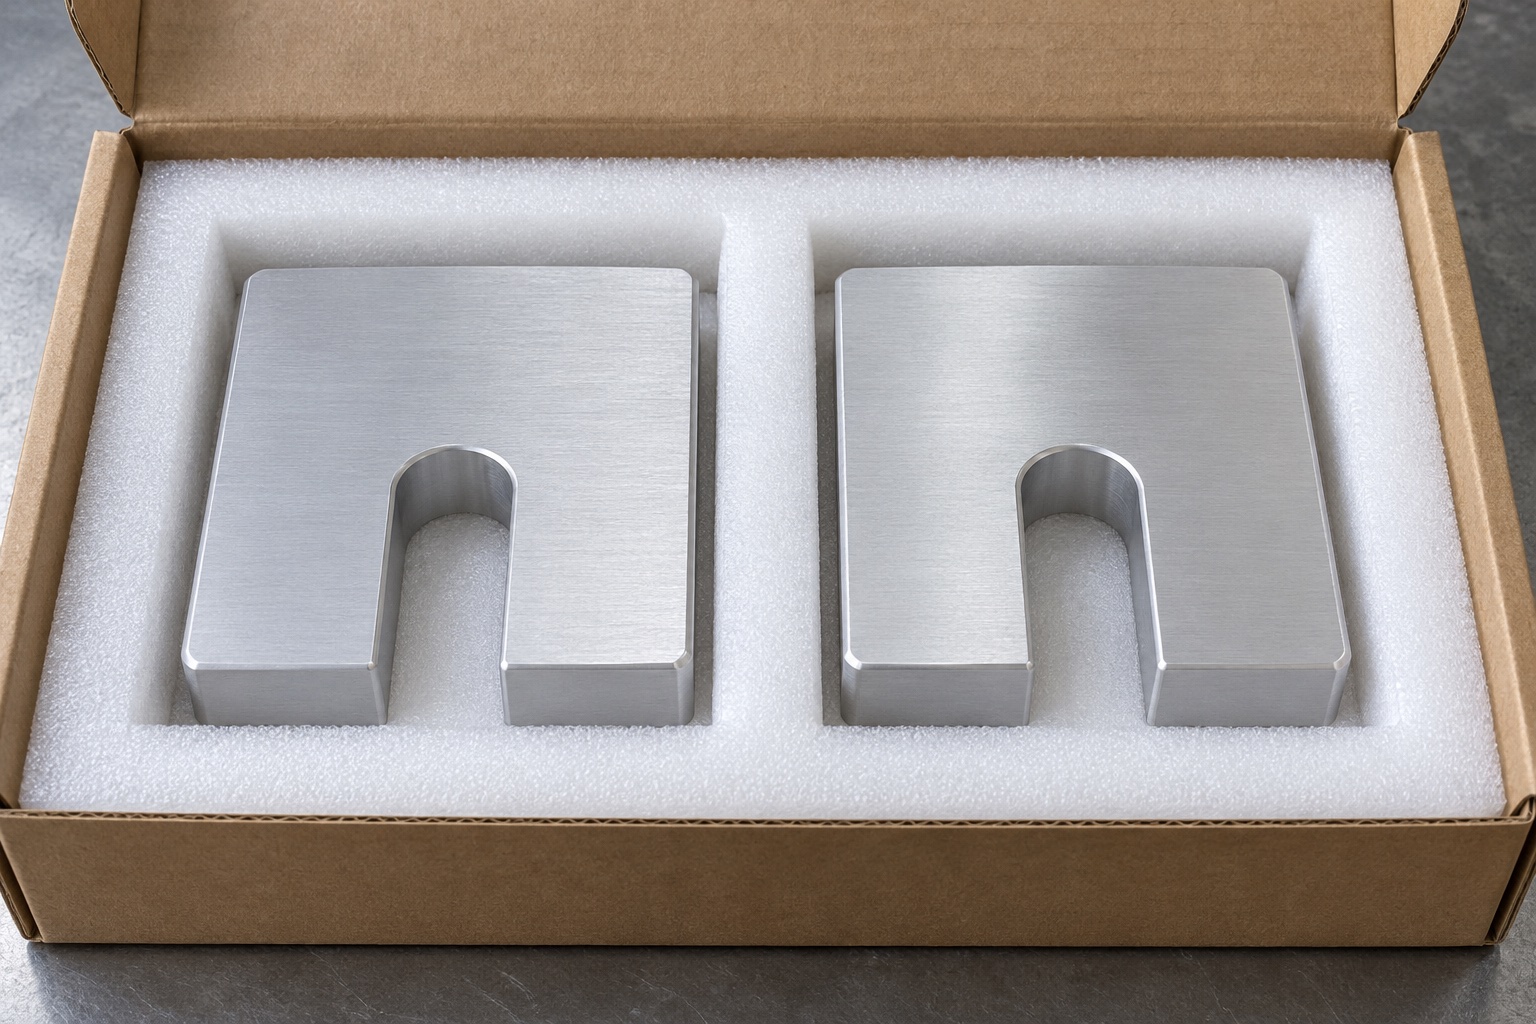
Fertige Platten in Stützen trennen, die die breiten Kontakte und Schlitzkanten schützen, ohne die offenen Arme zu verbiegen. Lose Befestigungselemente dürfen nicht auf zulässige Oberflächen treffen. Verpackungsabmessungen und -einschränkungen sollten den geprüften Zustand bewahren und nicht das U-förmige Teil in eine verzerrte Position drücken. Ein mechanischer Transportschutz bedeutet keine sterile Lieferung. Behalten Sie den Chargen-, Revisions-, Endbehandlungs- und Annahmestatus bei der Sendung bei. Das Empfangspersonal sollte vor der Installation und vor der unabhängigen Haltefunktion, Wartung oder Umweltbewertung des eigentlichen medizinischen Labormoduls durch das Geräteteam ähnliche Umrisse mit unterschiedlichen Dicken, Wurzelradien oder Schlitzbreiten unterscheiden.
Anfragedokumentation für den Montagestapel
Stellen Sie die kontrollierte Zeichnung und das Modell, beide Passflächen, den tatsächlichen Schaft und die Haltehardware, den Einführweg, die nützlichen Kontaktflächen, die endgültige Dicke, das Material, die Endbearbeitung und die zu liefernden Inspektionsergebnisse bereit. Identifizieren Sie die optionale Ausstattung getrennt von Belastung, Halterung und Servicequalifikation. Überprüfen Sie geänderte Stützen, Befestigungselemente, Modulgeometrien oder Behandlungen, bevor Sie die Herstellung wiederholen. Integrieren Sie autorisierte Prototypenänderungen in überarbeitete Dokumente, anstatt ein handgefeiltes Schild als nächste Produktionsreferenz aufzubewahren. Dadurch entsteht ein rückverfolgbarer CNC-Lieferumfang, ohne dass gemessene Leistung erfunden oder ein konformer, seitlich offener Abstandshalter mit einem unabhängig qualifizierten Verriegelungs- oder Stützsystem für medizinische Geräte verwechselt werden muss.
Technischer Herstellerhinweis: www.carrlane.com.
FAQ
Verriegelt der offene Schlitz den Abstandshalter?
Es wird keine eigenständige Sperrfunktion eingerichtet. Die tatsächliche Montage muss festlegen, wie der Abstandshalter gehalten wird. Die Schlitzgeometrie und das erfolgreiche Einsetzen beweisen keinen Widerstand gegen Bewegung, Vibration oder Belastung. Diese Anforderungen erfordern eine separate Anwendungsdefinition und -verifizierung.
Beweist die endgültige Anpassung, dass der Installationspfad klar ist?
Nein. Überprüfen Sie den vollständigen seitlichen Zugangspfad um den identifizierten Montageschaft und die umgebende Hardware. Eine Platte, die an ihren endgültigen Standort passt, kann möglicherweise nicht wie vorgesehen eingesetzt werden. Ändern Sie die Schlitz- oder Armgeometrie nicht ohne autorisierte Designprüfung.
Kann die Befestigungskraft eine gebogene Platte korrigieren?
Es sollte nicht die vereinbarten endgültigen Kontakt- und Dickenanforderungen ersetzen. Definieren Sie Referenzen und Messunterstützung und überprüfen Sie dann Abweichungen. Eine erzwungene flache Installation kann ein Komponenten- oder Schnittstellenproblem verbergen, anstatt die Konformität des gelieferten Abstandshalters nachzuweisen.
Ist die Materialdicke ein Fertigmaß?
Nicht automatisch. Die genehmigten Zeichnungs- und bestellte Endprozesse definieren die endgültige Dicke und die nützlichen Flächenverhältnisse. Die Größe des Materialvorrats und ein einziger günstiger Messwert bestimmen nicht die gesamte erforderliche Geometrie oder die vollständige installierte Trennung.
Ist in der Abbildung eine Traglast angegeben?
Nein. Es handelt sich um ein mechanisches Konzept ohne gemessene Last-, Halte- oder Steifigkeitsergebnisse. Das verantwortliche Geräteteam muss das relevante Verhalten anhand des tatsächlichen Abstandshalters, des Montagestapels, der Haltemethode und der Betriebsbedingungen definieren und qualifizieren.
Was sollte die Wiederholungsprüfung abdecken?
Überprüfen Sie Modul- und Stützschnittstellen, Schaft, Haltehardware, Schlitzpfad, Dicke, nützliche Kontakte, Material und Endbehandlung. Genehmigte Änderungen gehören in kontrollierte Dokumente, nicht in eine manuell angepasste Platte oder in Leistungsannahmen, die von einer anderen Installation übertragen wurden.
tanghangyun@oemach.com