
Ein Sensorhalter kann die anfängliche Bohrungslage erfüllen und die optische Achse nach Erwärmung, Anziehen oder wiederholtem Ausbau dennoch verschieben. Wiederholgenauigkeit ist daher ein Systemergebnis.
Zeichnung, Prozess und Abnahme müssen Montagefläche, Passmerkmale und Optikbezug verbinden. Ausdehnung, Eigenspannung, Verbindungssteifigkeit und Schraubmoment sind gemeinsam zu betrachten.
Hauptgrößen für die Stabilität optischer Sensorhalter
| Bereich | Festzulegen | Praktische Umsetzung |
|---|---|---|
| Bezugssystem | Zusammenhang von Montagefläche, Passbohrungen und optischer Achse | Funktionsmerkmale in einer Spannung oder über geprüfte Bezugsübertragung fertigen |
| Wiederholbare Lage | Stifte, Bohrungen, Anschläge und Kontaktflächen | Passung, Spiel, Verschleiß und Austauschstrategie definieren |
| Thermik | Temperaturbereich, Wärmequellen und zulässige Optikdrift | Ausdehnung abschätzen, bei Bedarf isolieren und relevant temperiert prüfen |
| Montagelast | Schraubfolge, Drehmoment und Auflage | Drehmoment festlegen und unter repräsentativer Last nachmessen |
Mit Der Optischen Bezugskette Beginnen
Festzulegen ist, welche Fläche die Höhe, welche Bohrungen die Verschiebung und welches Merkmal die Drehung bestimmen. Sensorfläche oder optische Achse brauchen einen klaren geometrischen Bezug dazu.
Eine Bohrungslage von ±0,01 mm garantiert allein keine Ausrichtung. Ebenheit, Rechtwinkligkeit, Steifigkeit und Hebelarm zum optischen Merkmal können die Endabweichung verstärken.
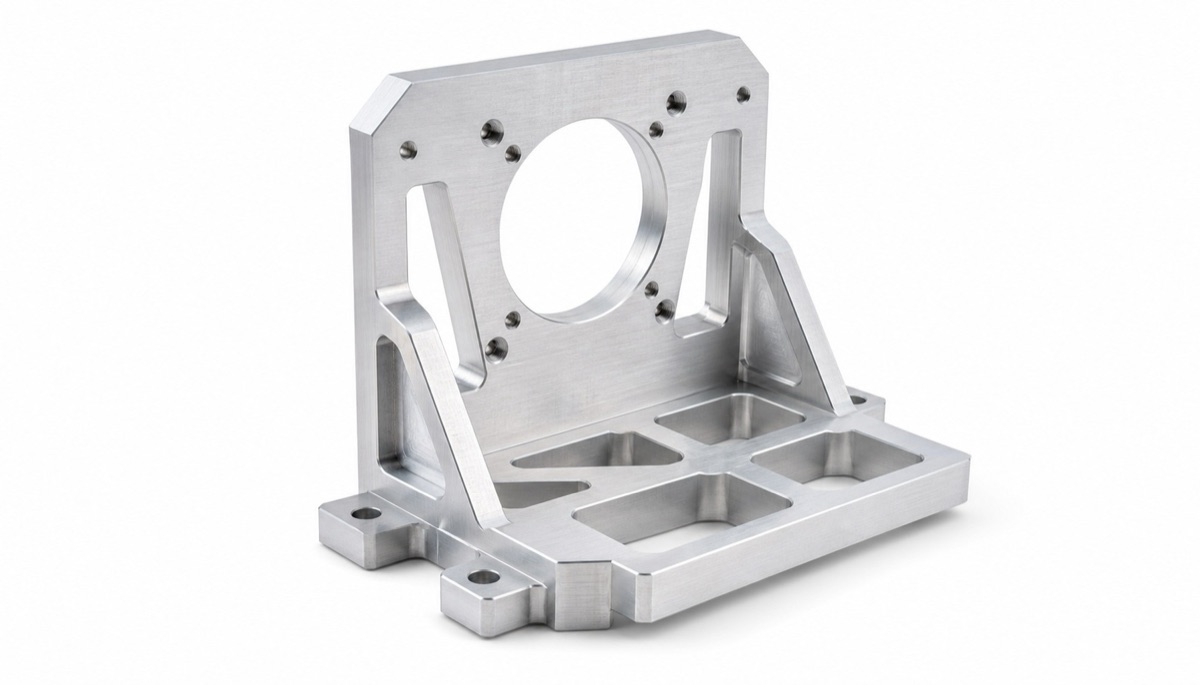
Steifigkeit, Bezugskonzept, Werkstoff, Wanddicke und Verbindung bestimmen gemeinsam Wiederholgenauigkeit und Wärmedrift.
Wiederholgenauigkeit Und Absolute Genauigkeit Trennen
Absolute Genauigkeit beschreibt die Lage zum Sollmodell. Wiederholgenauigkeit beschreibt die Rückkehr nach Aus- und Einbau. Ein Halter kann konstant versetzt und dennoch wiederholbar sein oder nur bei der Erstmontage stimmen.
Rund- und Schwertstifte, Anschläge oder kinematische Kontakte sperren die nötigen Freiheitsgrade ohne Überbestimmung. Eine H7-Passbohrung hilft nur mit definierter Stifttoleranz, Spiel, Verschleiß und Montageweise.
Den Bearbeitungsweg Auf Steifigkeit Ausrichten
Funktionsflächen und Passbohrungen sollten mit wenigen Umspannungen entstehen. Mehrseitenstrukturen können von 3+2- oder Fünfachspositionierung profitieren, wenn Bezugsübertragungen reduziert werden.
Dünnwände benötigen verformungsarme Spannung, ausgewogene Zerspanung sowie Schrupp-, Zwischen- und Schlichtstufen. Geprüft wird im freien Zustand, sofern die Zeichnung keine gebundene Bedingung festlegt.
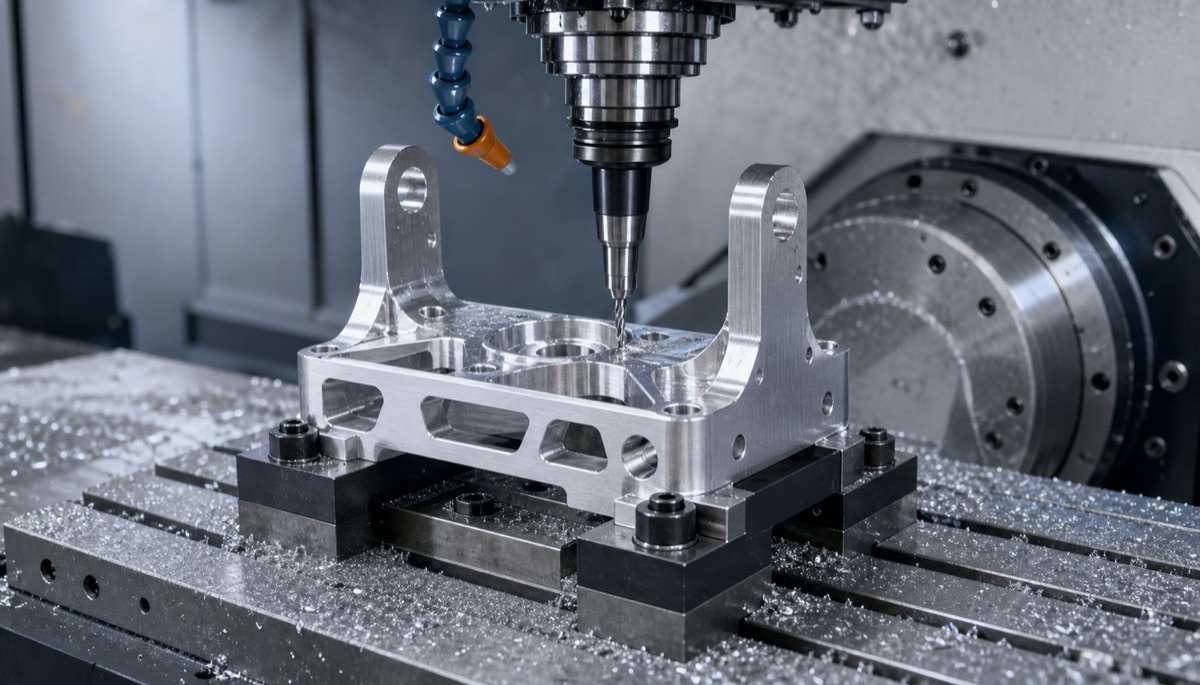
Montageflächen, Passbohrungen und optische Achsbezüge sollten aus einer geregelten Bezugskette mit möglichst wenigen Übertragungen entstehen.
Wärmedrift Mit Einem Budget Beherrschen
Werkstoffwahl beginnt bei Temperaturbereich, Bezugsabstand und zulässiger Optikbewegung. Aluminium ist leicht und leitfähig, dehnt sich aber stärker als Stahl, Titan oder spezielle ausdehnungsarme Legierungen. Invar kann helfen, verändert jedoch Masse, Kosten und Bearbeitung.
Wärmeisolierung, symmetrische Geometrie und abgestimmte Werkstoffpaare können ebenso wichtig sein. Eine lokale Wärmequelle an einer Halterseite erzeugt Winkelabweichung trotz geringer mittlerer Erwärmung.
Bei Definierter Temperatur Und Schraublast Prüfen
Die Erstmusterprüfung umfasst Ebenheit, Rechtwinkligkeit, Größe und Lage der Passbohrungen, Sensorschnittstelle und vollständigen Bezug. Bei engen Toleranzen werden Messtemperatur und Stabilisierungszeit dokumentiert.
Verändert die Verschraubung die Form, werden ausgewählte Maße nach definierter Schraubfolge und Drehmoment erneut geprüft. Mehrere Wiedermontagen belegen Wiederholbarkeit besser als ein einzelnes KMG-Ergebnis.
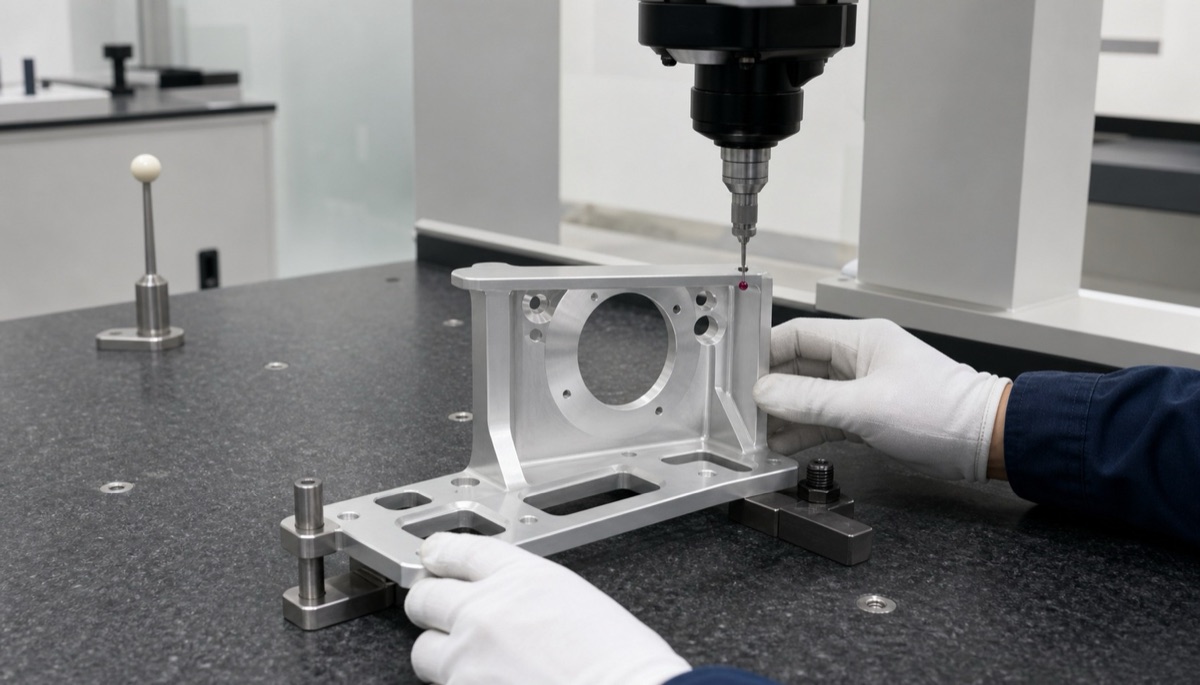
Die Messung muss das Zeichnungsbezugssystem abbilden und bei Bedarf nach definiertem Anziehdrehmoment oder simulierter Montagelast wiederholt werden.
Angaben Für Die Anfrage
Der Lieferant braucht Funktions- und Umgebungsdaten, die den Halter zum Ausrichtbauteil machen.
- Bezug von optischer Achse oder Detektorebene zu Flächen und Bohrungen
- Ausbauzyklen, Positioniermethode, Schraubfolge und Drehmoment
- Temperaturbereich, Wärmequellen und zulässige Drift
- Werkstoff, Oberfläche, Reflexions- und Reinheitsanforderungen
- Ebenheit, Rechtwinkligkeit, Position, Messbezug und Berichtsumfang
Zusammenfassung
Stabile optische Sensorhalter brauchen gemeinsame Bezüge, wiederholbare Positionierung, ausreichende Steifigkeit sowie definierte Wärme- und Montagelasten. Funktionsmerkmale werden kontrolliert gefertigt und unter einsatznahen Bedingungen geprüft.
FAQ
Garantiert ±0,01 mm Bohrungslage eine stabile optische Achse?
Nein. Ebenheit, Steifigkeit, Positionierung, Hebelarm, Schraubmoment und Temperatur können die Achse verschieben oder kippen.
Wann sind Invar oder Stahl statt Aluminium sinnvoll?
Wenn Temperaturbereich und Driftbudget mit Aluminium oder Kompensation nicht erreichbar sind. Masse, Korrosion, Kosten und Bearbeitung bleiben abzuwägen.
Warum nach dem Anziehdrehmoment messen?
Schraubenvorspannung kann einen dünnen Halter biegen oder den Kontakt ändern. Die definierte Last zeigt den Montagezustand des Sensors.
Reicht eine enge Passbohrung für wiederholbaren Austausch?
Nein. Stifttoleranz, zweiter Drehbezug, Sauberkeit, Verschleiß und Einführmethode bestimmen die Wiederholung mit.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.