
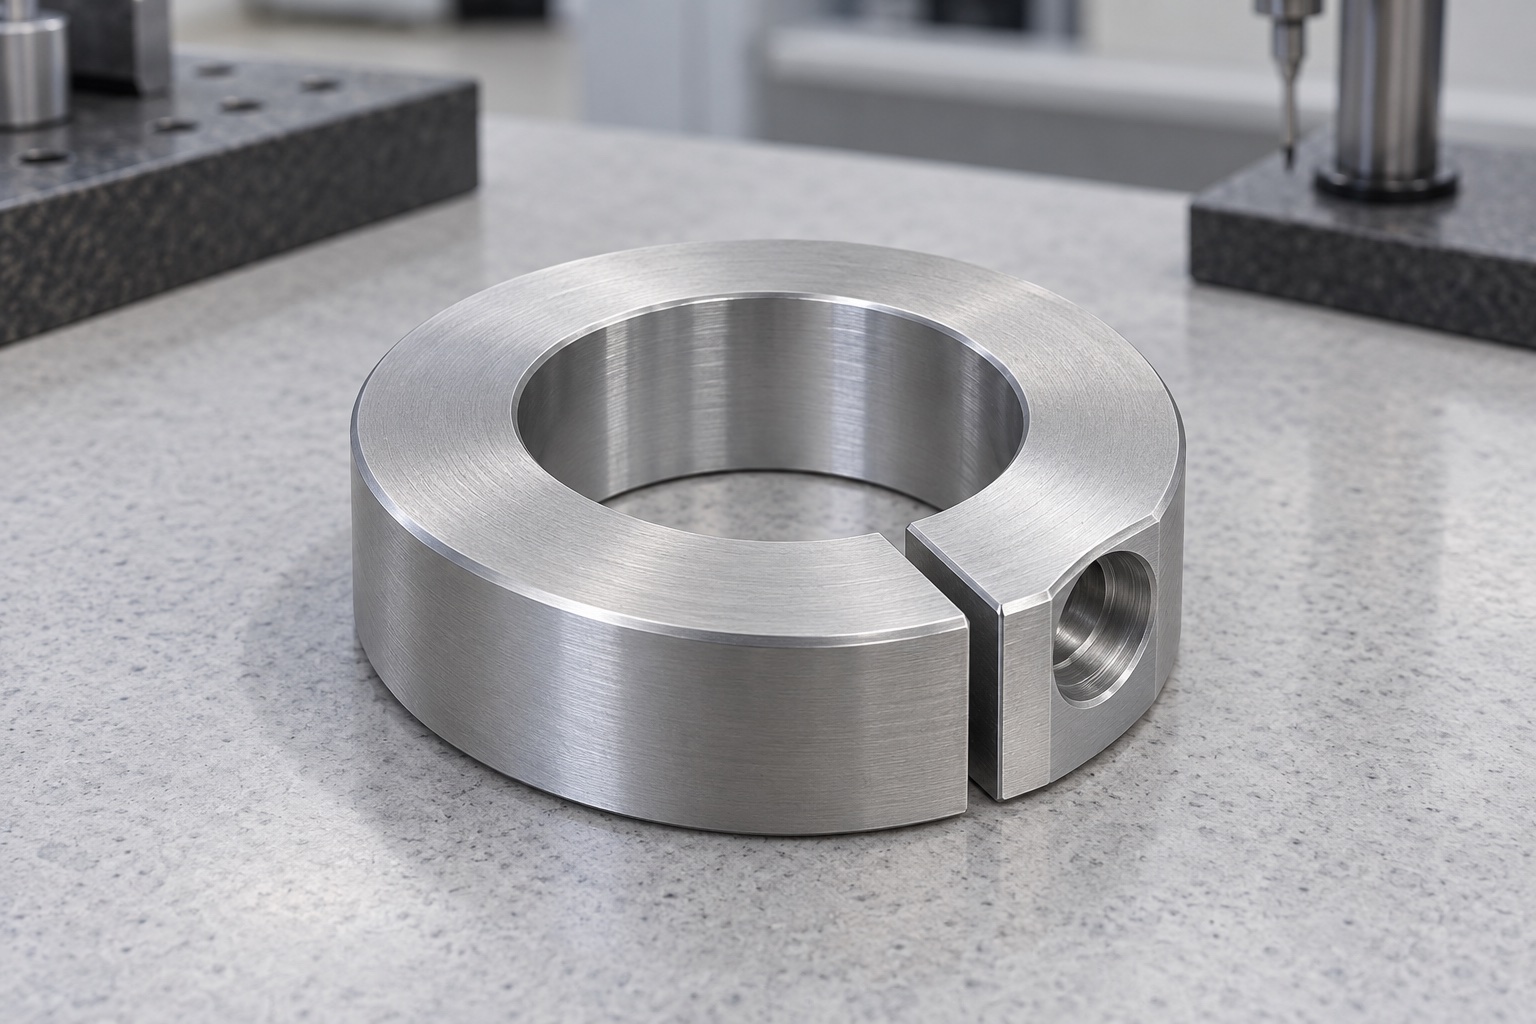
Klemmring im Gerät definieren
Ein Stellring, der in einem medizinischen Laborgerät zur Justierung dient, erfordert unter Umständen eine spezifische Konstruktion, um eine mechanische Position festzulegen. Das dargestellte Konzept umfasst einen einteiligen Ring aus Aluminium 6061 mit einer glatten, durchgehenden zentralen Bohrung, einem radialen Schlitz und einer tangentialen Schraubenaufnahme, die den Schlitz überbrückt. Die Abbildung enthält weder eine Schraube noch eine Welle oder weitere umgebende Bauteile. Es handelt sich weder um einen zweiteiligen Stellring noch um einen kalibrierten Anschlag oder eine eigenständig zertifizierte Sicherheitsvorrichtung. Der Gerätekonstrukteur muss die Anforderungen an Kontakt, Justierung, Fixierung und Zugang festlegen, bevor ein Zulieferer Fertigungs- und Prüfprozesse definieren kann. Eine rein kreisförmige Außenkontur reicht zur Erfüllung dieser Anforderungen nicht aus.

Welle und Montagefolge identifizieren
Beschaffen Sie die verbindliche Zeichnung und das Modell des Stellrings, die Spezifikationen der Welle, Informationen zu angrenzenden Bauteilen sowie den Revisionsstand des Geräts. Klären Sie, welcher Bereich der Welle in die Bohrung eingeführt wird, wie der Stellring seine Zielposition erreicht und ob benachbarte Absätze (Schultern) die Montage behindern könnten. Ein rein nominaler Durchmesser stellt noch keine vollständige Schnittstellendefinition dar. Dokumentieren Sie die zulässige Ausrichtung sowie den Zugang für Werkzeuge zur Schraubenbetätigung im montierten Zustand – dies schließt auch die Demontage bei Wartungsarbeiten ein. Gehen Sie nicht davon aus, dass ein einteiliger Ring über einen vorhandenen Absatz geschoben werden kann, nur weil ein Schlitz vorhanden ist. Jegliche Form der Aufweitung, Verformung oder alternative Montagemethode bedarf einer konstruktiven Freigabe und darf nicht durch eigenmächtige, nicht dokumentierte Anpassungen in der Fertigung gelöst werden.
Bohrung und Prüfzustand festlegen
Definieren Sie den Bohrungsdurchmesser, die nutzbare Länge, relevante Formtoleranzen sowie die Bezüge zu den Kontaktflächen. Geben Sie an, ob sich die Maße auf das unmontierte, nicht geklemmte Bauteil beziehen oder auf einen anderen, explizit definierten Zustand. Da ein Schlitz vorhanden ist, können äußere Einflüsse – etwa durch eine montierte Schraube – die Geometrie des Bauteils verändern. Ein Prüfplan muss daher die Unterstützung und alle angewendeten Montagebedingungen identifizieren. Eine Welle, die durch ein Muster läuft, überprüft nicht alle Bohrungseigenschaften. Akzeptieren Sie keinen verformten Ring allein deshalb, weil er durch eine Vorrichtung oder einen Messkontakt kreisförmig erscheint. Berücksichtigen Sie die Maßhaltigkeit eines Bauteils getrennt von der Messung einer installierten Klemmung oder Gleitvorrichtung.
Radialschlitz kontrolliert fertigen
Geben Sie Schlitzbreite, Position, Ausrichtung, Endbegrenzungen und zulässige Kantenbearbeitung in Bezug auf die Bohrungs- und Gewindemerkmale an. Prüfen Sie den Zugang zum Schneiden und Entfernen von anhaftendem Material, ohne die nutzbare Bohrung zu verändern. Die abgebildete Öffnung ist kein zulässiger Spaltwert und kein Messwert. Schließen Sie den Schlitz nicht gewaltsam, um die Prüfung zu vereinfachen, und erweitern Sie ihn nicht, um ihn an eine nicht identifizierte Welle anzupassen. Ein geänderter Schlitz kann die verbleibenden Abschnitte und das Verhalten der Montage verändern. Beheben Sie Zeichnungs- und Modellkonflikte vor der Endbearbeitung und speichern Sie autorisierte Änderungen in der kontrollierten Geometrie anstatt in einem manuell modifizierten Mastermuster.
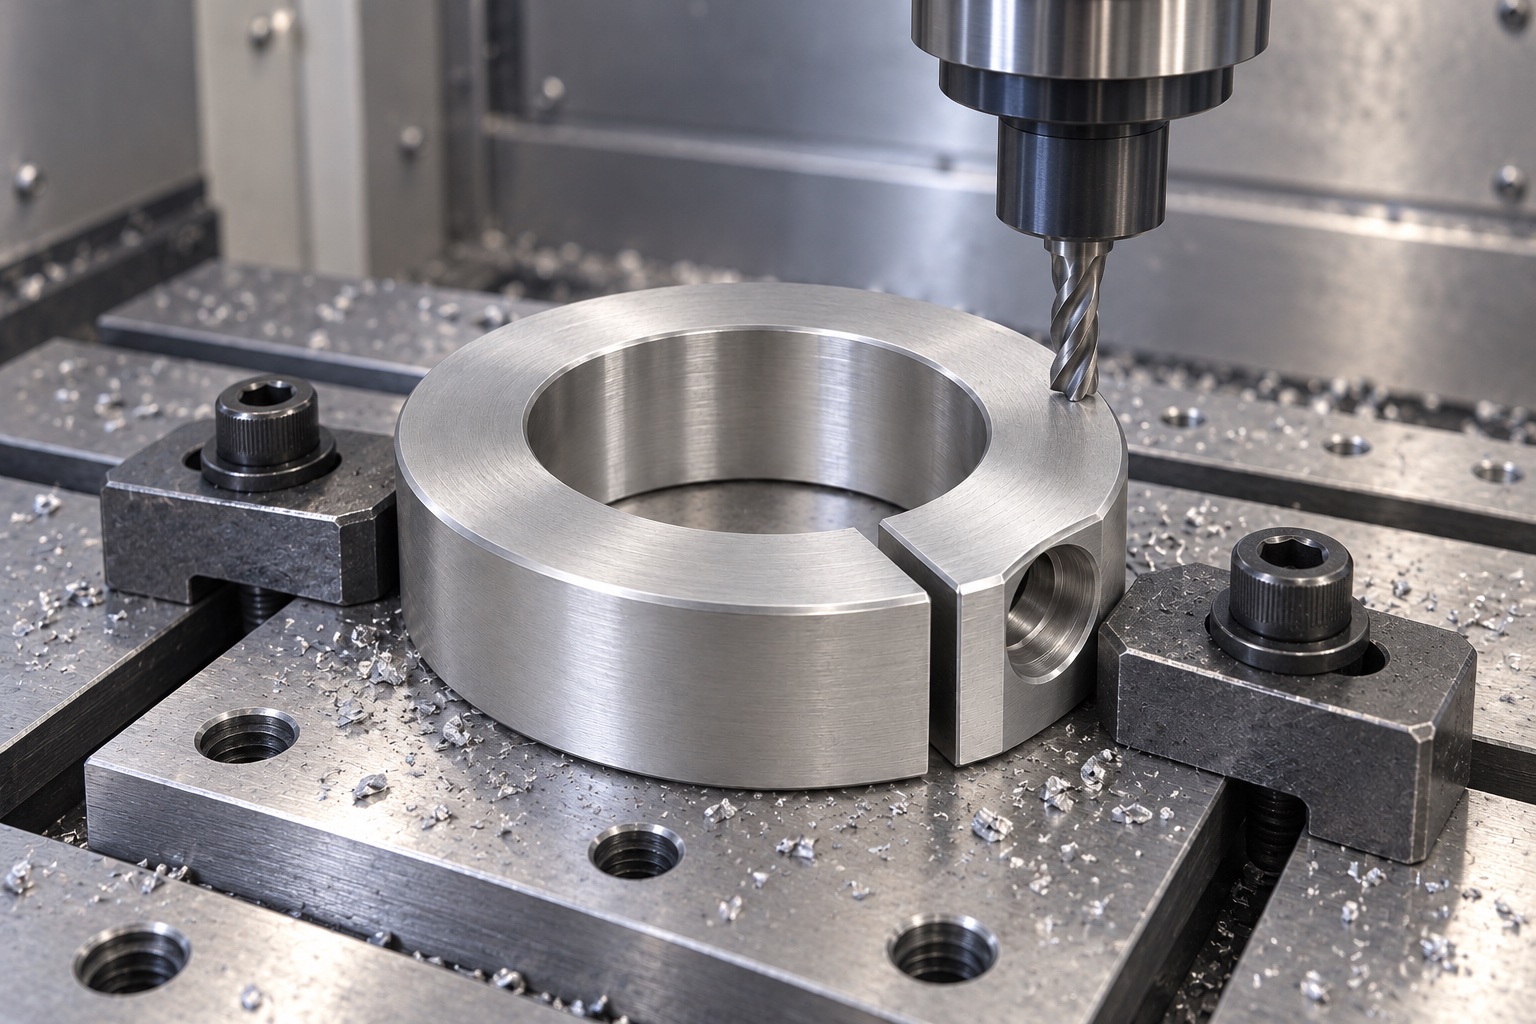
Vollständige Schraubenschnittstelle definieren
Die Zeichnung muss das Schraubenspiel, den Schraubensitz, das Gegengewinde, den Eingriff und die Werkzeugzufahrt auf beiden Seiten des Schlitzes klar darstellen. Geben Sie das genaue Befestigungselement und dessen separat genehmigtes Montageverfahren an. Eine kreisförmige Öffnung in einer Darstellung gibt weder die Gewindeart noch die Gewindetiefe oder das Anzugsmoment an. Prüfen Sie die Werkzeugzugänglichkeit nach der Montage, nicht nur, wenn der Ring auf einer Werkbank isoliert ist. Fügen Sie keine verdeckte Mutter, keinen Einsatz, keine Sicherungsbehandlung oder eine andere Schraube hinzu, um eine mehrdeutige Konstruktion zu vervollständigen. Diese Entscheidungen beeinflussen die tatsächliche Montage und müssen vor der Fertigung eines wiederholbaren Bauteils abgestimmt werden.
Werkstoff und Endbehandlung festlegen
Geben Sie den genehmigten 6061-Werkstoffzustand, die Form, den Chargennachweis und die erworbene Endbehandlung an. Eine silberne Oberfläche weist nicht auf einen eloxierten oder unbehandelten Zustand hin. Überprüfen Sie Prozesse, die Bohrung, Schlitzkanten, Schraubensitz und Gewinde betreffen, und ermitteln Sie, welche Prüfungen den endgültigen Lieferzustand betreffen. Bewahren Sie die Materialidentität durch Drehen, Fräsen und Packen. Ein Materialdatensatz identifiziert den Bestand innerhalb seines Geltungsbereichs; Haltekraft, Vibrationsfestigkeit, biologische Verträglichkeit, Reinigungsvalidierung oder Sterilität werden nicht festgestellt. Die Einstufung eines handelsüblichen Klemmrings kann nicht auf dieses Sonderdesign übertragen werden, nur weil beide Komponenten aus Aluminium und einem Spaltring bestehen.
Auflage ohne verdeckte Verformung planen
Verknüpfen Sie die Drehreferenzen, Bohrungen, Flächen, Schlitze und Tangentialoperationen mit der tatsächlichen Bearbeitungssequenz. Überprüfen Sie die verbleibenden Wand- und Schraubenbereiche, bevor Sie Haltekontakte auswählen. Die technischen Ressourcen von Carr Lane bieten allgemeine Hintergrundinformationen zur Lokalisierung und Klemmung, kein genehmigtes Vorrichtungsrezept für diesen Klemmring. Entfernen Sie Späne vor der Neupositionierung und schützen Sie funktionale Kontakte. Zwischenbeobachtungen können die Prozessentwicklung leiten, die endgültige Abnahme muss sich jedoch mit dem vereinbarten Endzustand befassen. Hier werden keine universellen Spannkräfte, Schnittparameter oder erreichten Toleranzen angegeben. Ein Ring, dessen Form durch seine Fertigungsvorrichtung eingeschränkt wird, sollte nicht zum Akzeptanzstandard werden.
Kanten ohne Schnittstellenänderung bearbeiten
Überprüfen Sie die Bohrungseintritte, beide Schlitzgrenzen, Außenkanten und Schraubensitzübergänge auf anhaftendes Material oder unerwünschte scharfe Merkmale. Wenden Sie die genehmigte Kantendefinition an und behalten Sie dabei die Bohrungslänge, die Gewindefunktion und den angegebenen Schlitz bei. Das Polieren von Hand, bis eine Welle passt, kann einen Maßunterschied verbergen und erfordert eine autorisierte Überprüfung. Die Reinigung sollte dem erworbenen Umfang folgen und die Rückverfolgbarkeit gewährleisten. Eine glatte, helle Oberfläche ist kein Beweis für geringe Partikelanzahl, validierte Desinfektion oder sterile Lieferung. Wenn eine Identifizierung erforderlich ist, vereinbaren Sie einen Standort, der den funktionalen Kontakt nicht beeinträchtigt oder ein nicht genehmigtes geometrisches Merkmal einführt.
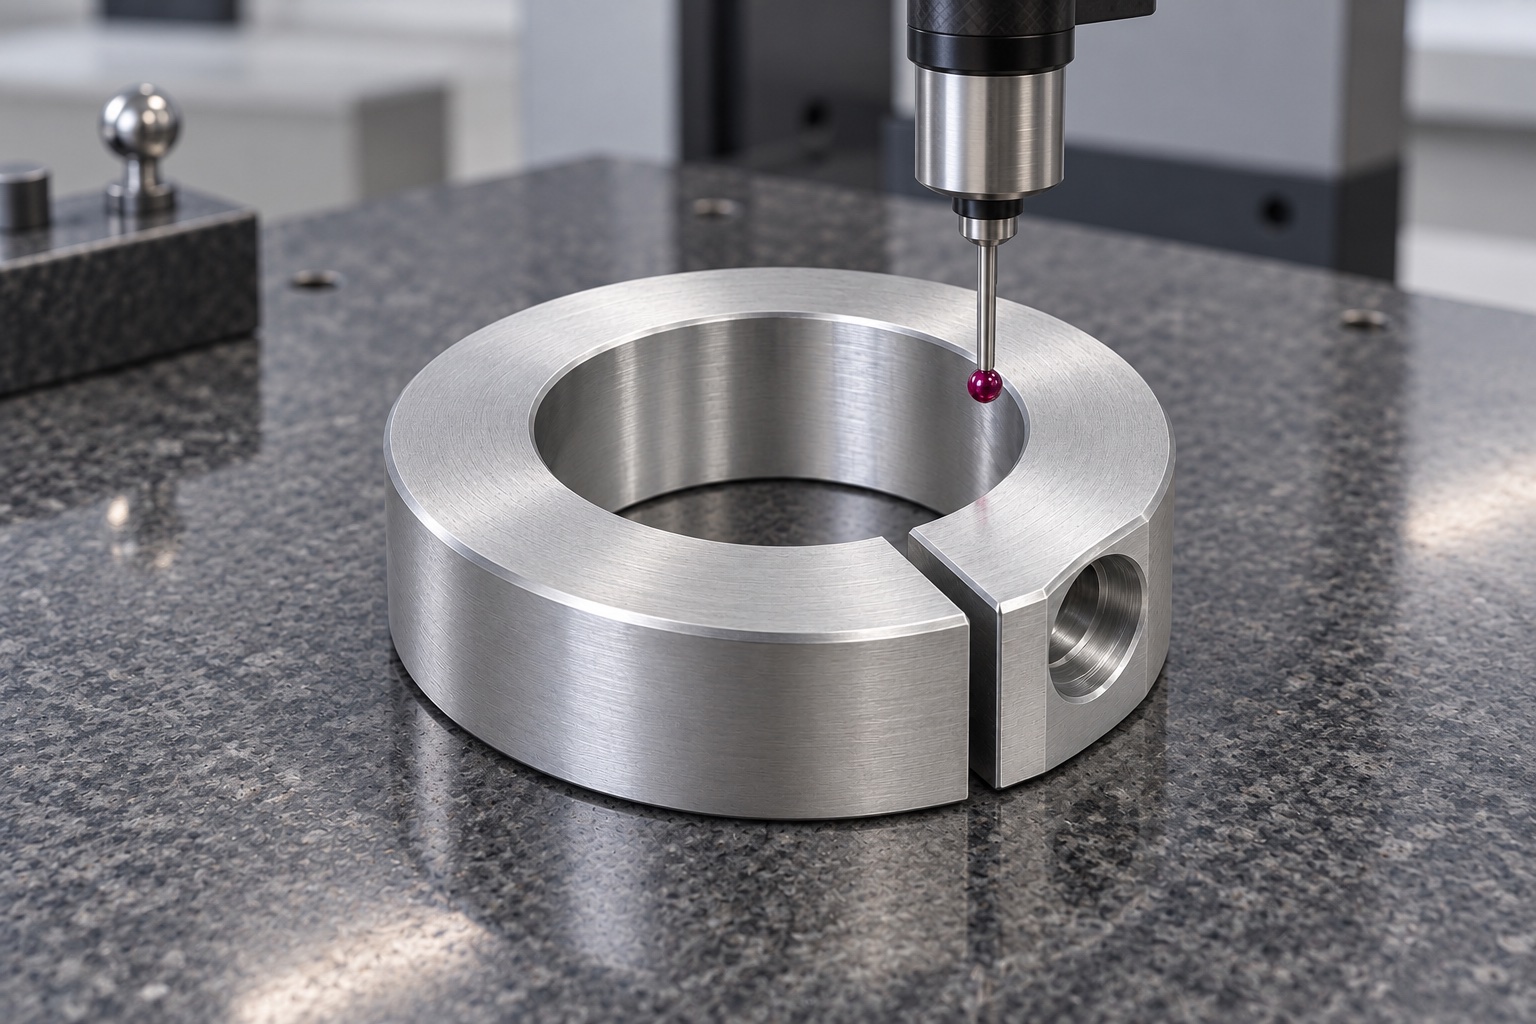
Zusammengehörige Merkmale prüfen
Ordnen Sie Bohrungen, Flächen, äußere Hüllkurven, Schlitze und Schraubenmerkmale zugänglichen Prüfmethoden zu. Notieren Sie vor der Abnahme die Stützanordnung und alle erforderlichen Montagebedingungen. Eine einzelne Bohrlehre oder eine in das Gewinde eindringende Schraube überprüft nicht die vollständige Geometrie. Ein eingeschränkter Sondenzugriff sollte eine Methodenüberprüfung auslösen und nicht das Auslassen eines Merkmals. In einem echten Bericht sollten Revision, Materialcharge, nummerierte Anforderungen, Methoden und tatsächliche Beobachtungen aufgeführt sein. Das illustrative Bild der Messmaschine zeigt nur einen möglichen Aufbau; Es liefert keine erreichte Toleranz, keinen gemessenen Halt oder keine validierte Beziehung zwischen der Komponente und der Betriebsposition des Instruments.
Optionale Montagebeobachtungen begrenzen
In einem separat vereinbarten Versuch können Installation, Ausrichtung, Schraubenzugang und Sitz mithilfe identifizierter Klemmring-, Schaft- und Montageteile-Revisionen überprüft werden. Notieren Sie den Montagevorgang und den tatsächlichen Testzustand. Einfache Installation oder scheinbarer manueller Widerstand begründen weder Haltekraft noch Rutschfestigkeit, Vibrationsverhalten, Ermüdungslebensdauer oder sichere Fixierung. Diese erfordern eine gesondert definierte Bewertung des gesamten realen Mechanismus und der beabsichtigten Bedingungen. Unterscheiden Sie Probestücke von freigegebener Produktion. Unerwartete Kontakte oder Bewegungen sollten vor dem Austausch des Schlitzes, der Bohrung oder der Schraube überprüft werden, anstatt nur eine Probe zu modifizieren, um eine günstige Demonstration zu erhalten.
Schlitz und Kontakte beim Versand schützen
Trennen Sie fertige Klemmringe, damit lose Teile und angrenzende Komponenten nicht gegen die Bohrung, Schlitzkanten oder den Schraubensitz stoßen können. Wählen Sie Stützen, die den Spalt nicht gewaltsam schließen und den Ring beim Transport nicht verbiegen. Behalten Sie Güteklasse, Charge, Revision, Endbearbeitung und Prüfstatus mit der Sendung bei. Gewöhnliche mechanische Schutzverpackungen sind keine sterile Versorgung. Bei der Eingangsprüfung sollten vor dem Zusammenbau ähnliche Klemmringe mit unterschiedlichen Bohrungen, Lücken, Gewinden oder Breiten unterschieden werden. Bewahren Sie die genehmigte Variantenidentität, während Sie die Wellensicherung, die Anzugskontrolle und die Anwendungsqualifikation des Instruments in Ihren eigenen dokumentierten Verantwortlichkeiten belassen.
Eine ringspezifische Anfrage vorbereiten
Dazu gehören kontrollierte Geometrie, Wellen- und Schraubenidentität, funktionale Kontakte, Installationsroute, Werkzeugzugang, Freizustand oder andere Prüfbedingungen, Material, Endprozesse und Prüfergebnisse. Trennen Sie die optionale Montage von der Leistungsqualifikation der Klemme. Überprüfen Sie Änderungen an der Wellenoberfläche, der Schraube, dem umgebenden Mechanismus oder dem Montageverfahren, bevor Sie die Herstellung wiederholen. Integrieren Sie genehmigte Prototypenanpassungen in überarbeitete Dokumente, anstatt einen polierten oder gewaltsam geöffneten Ring als Produktionsvorlage zu verwenden. Dies definiert ein rückverfolgbares CNC-Lieferprojekt, ohne Halteergebnisse zu erfinden oder eine akzeptierte Aluminiumkomponente als allgemeingültiges Positionierungs- oder Sicherheitssystem für medizinische Geräte zu behandeln.
Technischer Herstellerhinweis: www.carrlane.com.
FAQ
Ist der geschlitzte Klemmring einteilig oder zweiteilig?
Das Konzept ist ein einteiliger Ring mit einem radialen Schlitz. Es ist nicht als zwei trennbare Hälften dargestellt. Der tatsächliche Installationsweg muss Wellenschultern und benachbarte Teile berücksichtigen; Das gewaltsame Öffnen des Schlitzes ist keine zugelassene universelle Montagemethode.
Warum muss die Zeichnung eine Prüfbedingung definieren?
Halterung, Messkontakt oder installierte Montageteile können die beobachtete Geometrie einer geteilten Komponente beeinflussen. Identifizieren Sie den vereinbarten unmontierten Zustand oder einen anderen kontrollierten Zustand und wenden Sie geeignete Methoden an. Ein Ring, der korrekt erscheint, während er in eine Vorrichtung eingezwängt wird, stellt nicht den erforderlichen Endzustand her.
Gibt das Bild des Schraubenanschlusses die Gewindegröße oder das Drehmoment an?
Nein. Die tatsächliche Spezifikation muss das Befestigungselement, das Spiel, den Kopfsitz, das Gewinde und den Eingriff angeben. Sämtliche Anziehverfahren gehören zur gesondert genehmigten Montagedefinition. Eine gerenderte kreisförmige Öffnung liefert weder ein Gewindeprüfergebnis noch einen sicheren Anzugswert.
Belegt eine durchgehende Welle die Haltefähigkeit?
Nein. Es handelt sich um eine begrenzt passende Beobachtung mit identifizierten Teilen. Haltekraft, Schlupf, Vibration und Betriebshemmung erfordern eine gesonderte Bewertung des tatsächlich montierten Mechanismus. Weder eine maßliche Abnahme noch ein günstiger Handversuch liefern diese Leistungsergebnisse.
Lässt sich die Bohrung bzw. der Schlitz von Hand verstellen?
Nur durch eine autorisierte Änderung mit überarbeiteter Geometrie und entsprechender Inspektion. Verwenden Sie das Polieren oder die erzwungene Spaltanpassung nicht als undokumentierten Ersatz für die Zeichnung. Behalten Sie die vereinbarte Beziehung zwischen Bohrung, Schlitz, Schraubenschnittstelle und Endkontrollzustand bei.
Was sollte eine Nachbestellung überprüfen?
Überprüfen Sie Welle, Schraube, Kontaktflächen, Bohrung, Schlitz, Prüfzustand, Material und Endbehandlung gemeinsam. Überprüfen Sie die Installation und den Zugang zum Werkzeug, wenn sich das umgebende Instrument geändert hat. Genehmigte Anpassungen gehören zu kontrollierten Revisionen, nicht zu einer veränderten Probe oder einer kopierten Bewertung eines kommerziellen Klemmrings.
tanghangyun@oemach.com