
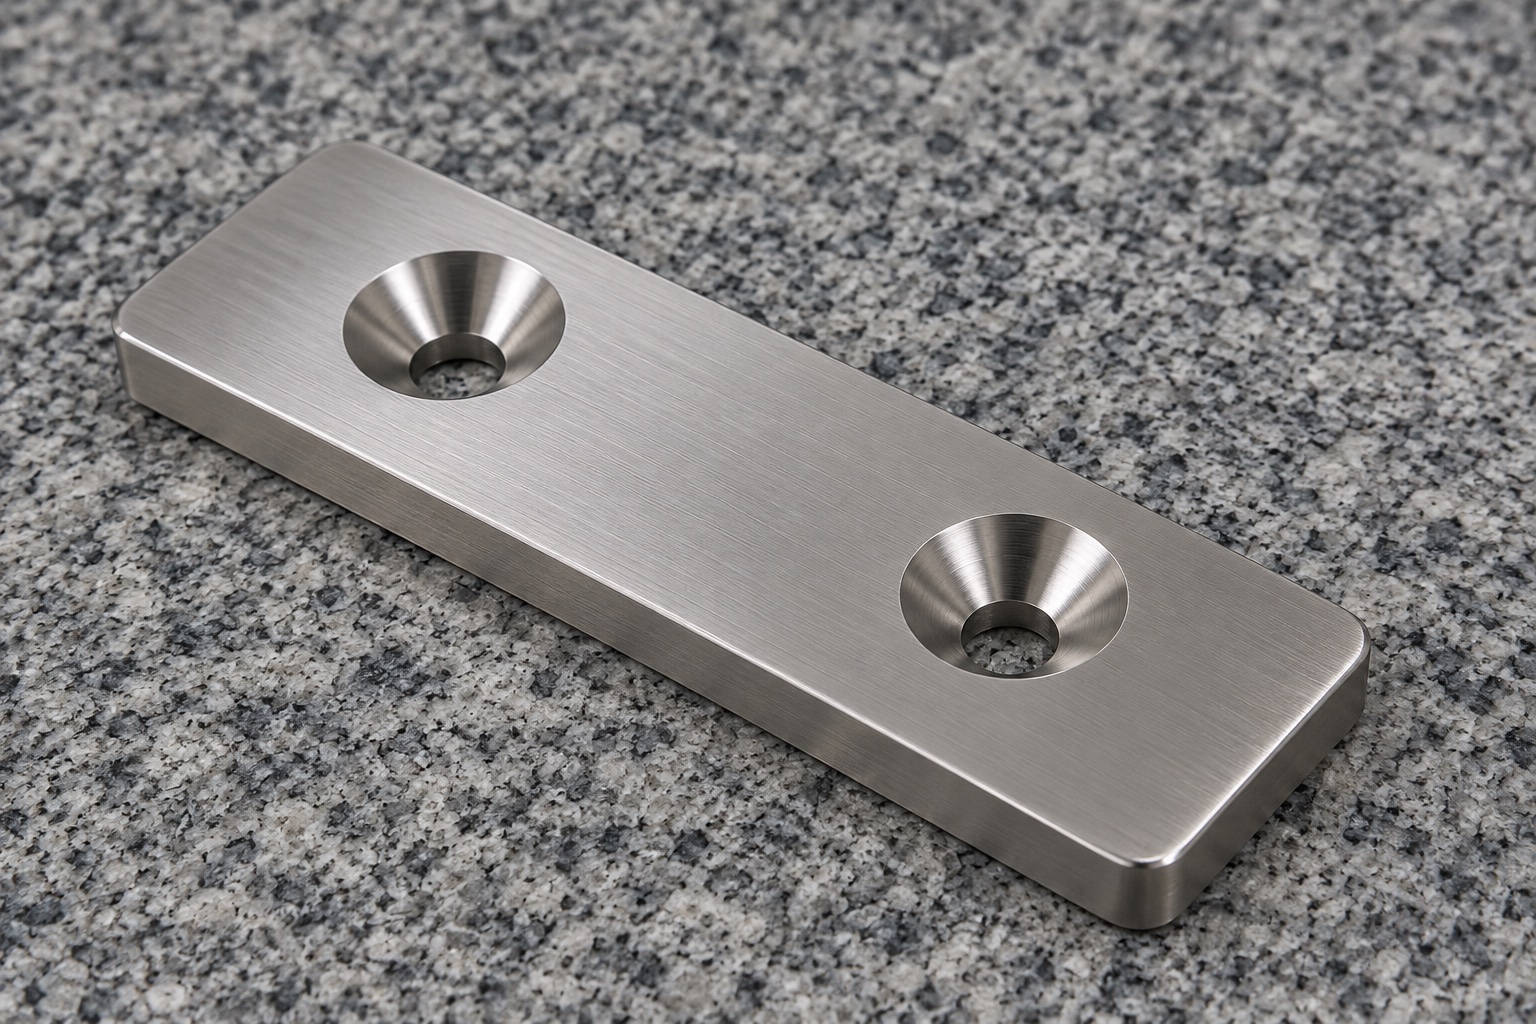
Platte und Montagefunktion definieren
Bei einer kompakten Befestigung innerhalb eines medizinischen Laborgeräts kann eine flache Montageplatte mit versenkten Schraubenköpfen verwendet werden, um einen definierten Spielraum aufrechtzuerhalten. Das dargestellte Konzept ist ein Rechteck aus 316L-Edelstahl mit gleichmäßiger Dicke, leicht abgerundeten Außenecken und zwei ausgerichteten Durchgangslöchern. Jede Öffnung hat eine konische Senkung auf der Oberseite und eine kleinere, glatte Bohrung darunter. Es werden kein Gewinde, keine Schraube, kein passender Rahmen oder zusätzliche Positionierungsmerkmale angezeigt. Die Zeichnung muss die tatsächliche Montagefunktion definieren; Hierbei handelt es sich nicht um eine unabhängig qualifizierte strukturelle Verbindung, Präzisionslokalisierung oder medizinische Sicherheitsbeschränkung.

Schraube und Montagestapel identifizieren
Erhalten Sie die kontrollierte Plattenzeichnung und das kontrollierte Modell, die genaue Spezifikation des Befestigungskopfes, die passende Komponente, die Gewindeanordnung und die Instrumentenrevision. Stellen Sie fest, wie die Schrauben eingeführt werden, wo sie einrasten und welche Oberflächen Halt bieten. Der Nenndurchmesser einer Schraube definiert nicht den Kopfwinkel, den Kopfumfang oder den erforderlichen Sitz. Gehen Sie nicht davon aus, dass optisch ähnliche Senkkopfbefestigungen austauschbar sind. Überprüfen Sie den Installations- und Demontagezugriff mit der gesamten umgebenden Baugruppe. Das isolierte Bauteilbild liefert weder eine Schraubanleitung noch eine geprüfte Verbindung. Fehlende Befestigungs- und Stützanforderungen sollten behoben werden, bevor der Lieferant Fräser oder Akzeptanzmethoden auswählt.
Kegelsenkung und Zylindersenkung unterscheiden
Eine Kegelsenkung und eine Zylindersenkung mit flachem Boden sind unterschiedliche Sitzgeometrien. Die kontrollierte Zeichnung muss Form, Winkel, Größe oder Tiefendefinition und Bezug zur glatten Bohrung festlegen. Eine kreisförmige Draufsicht belegt diese Merkmale nicht. Eine Zylindersenkung darf nicht nur deshalb anstelle der Kegelsenkung gefertigt werden, weil das Werkzeug verfügbar ist. Unterschiede zwischen Modell und Zeichnung sind vor der Bearbeitung zu klären. Der Schraubenkopfkontakt muss der freigegebenen Geometrie folgen, nicht der Interpretation eines vertrauten Bildes.
Den Kegel auf die fertige Oberseite beziehen
Identifizieren Sie die Fläche, von der aus die Sitzanforderung definiert wird, und wie sich die endgültige Oberflächenbearbeitung auf diese Referenz auswirkt. Definieren Sie die relevante Kegelgeometrie und ihre Beziehung zur Bohrung, nicht nur einen scheinbaren Öffnungsdurchmesser. Die Position des Schraubenkopfes hängt von der tatsächlichen Schraube und dem Sitz zusammen; Ein passender oberer Durchmesser allein beweist nicht, dass die erforderliche zusammengebaute Hülle vorhanden ist. Vermeiden Sie es, einen Konus tiefer zu machen, bis eine nicht identifizierte Schraube bündig erscheint. Eine solche Anpassung kann den verbleibenden Abschnitt und den tatsächlichen Kontakt verändern. Erfassen Sie autorisierte Entscheidungen in kontrollierten Maßen und Inspektionen, anstatt ein attraktives Sitzfoto als Maß zu akzeptieren.
Bohrbild und Restquerschnitte kontrollieren
Geben Sie jede glatte Bohrung, jeden Abstand, jede Position, jede Durchgangstiefe und die erforderlichen Beziehungen zu Plattenkanten und Stützkontakten an. Überprüfen Sie das unter und um die konischen Sitze verbleibende Material anhand der tatsächlichen Plattengeometrie. In diesem Beispiel werden keine universellen Mindestdicken, Abstände oder Tragzahlen festgelegt. Zwei akzeptable Lochdurchmesser bestätigen das Muster nicht, und zwei in einen Rahmen eindringende Schrauben stellen nicht unabhängig voneinander eine Ausrichtung her. Vergrößern Sie keine Bohrung, verschieben Sie keine Mitte und vertiefen Sie keine Aussparung, um sie an eine unbekannte Baugruppe anzupassen. Diese Änderungen erfordern eine Designgenehmigung und entsprechende überarbeitete Inspektionen, bevor die Produktion wiederholbar bleiben kann.
Breite Auflageflächen definieren
Identifizieren Sie die fertige Dicke, die funktionalen oberen und unteren Bereiche, die zulässige Kantenbehandlung und die erforderlichen Flächenbeziehungen. Klären Sie, ob die Platte auf einer durchgehenden Unterlage oder auf vorgesehenen Kontaktflächen im realen Instrument aufliegt. Eine durch Schrauben flachziehbare Platte ist im spezifizierten Lieferzustand nicht automatisch akzeptabel. Wenden Sie beim Zusammenbau keine Gewalt an, um Verformungen zu verbergen, fügen Sie keine nicht zugelassene Unterlegscheibe hinzu und entfernen Sie nicht das örtliche Material, um ein Wackeln zu verhindern. Bauteilgeometrie und die komplette kraftschlüssige Verbindung sind unterschiedliche Engineering-Bereiche. Die erforderliche Vorspannung, Stabilität oder das Belastungsverhalten erfordern eine eigene, genehmigte Definition und unterstützende Anwendungsnachweise.
316L und Endbehandlung spezifizieren
Geben Sie die genehmigte 316L-Halbzeugform, den Zustand, den Chargennachweis und die erworbene Endbehandlung an. Eine Silberoberfläche stellt keine Härte, Korrosionsleistung, Passivierung oder einen validierten Reinigungszustand dar. Bewahren Sie die Identität durch Rohlingsvorbereitung, Bohrungs- und Sitzvorgänge, Inspektion und Versand. Überprüfen Sie Prozesse, die sich auf den Funktionskegel, die Bohrung oder die breiten Stützflächen auswirken können, und identifizieren Sie geeignete Endkontrollen. Die Materialdokumentation identifiziert den Bestand innerhalb ihres Geltungsbereichs. sie belegt weder die montierte Befestigung noch biologische Eignung oder sterile Lieferung. Definieren Sie alle relevanten Oberflächen- und Umgebungsanforderungen separat für die tatsächlich fertige Komponente und das fertige Instrument.
Bohrungen und Sitze mit gemeinsamen Bezügen planen
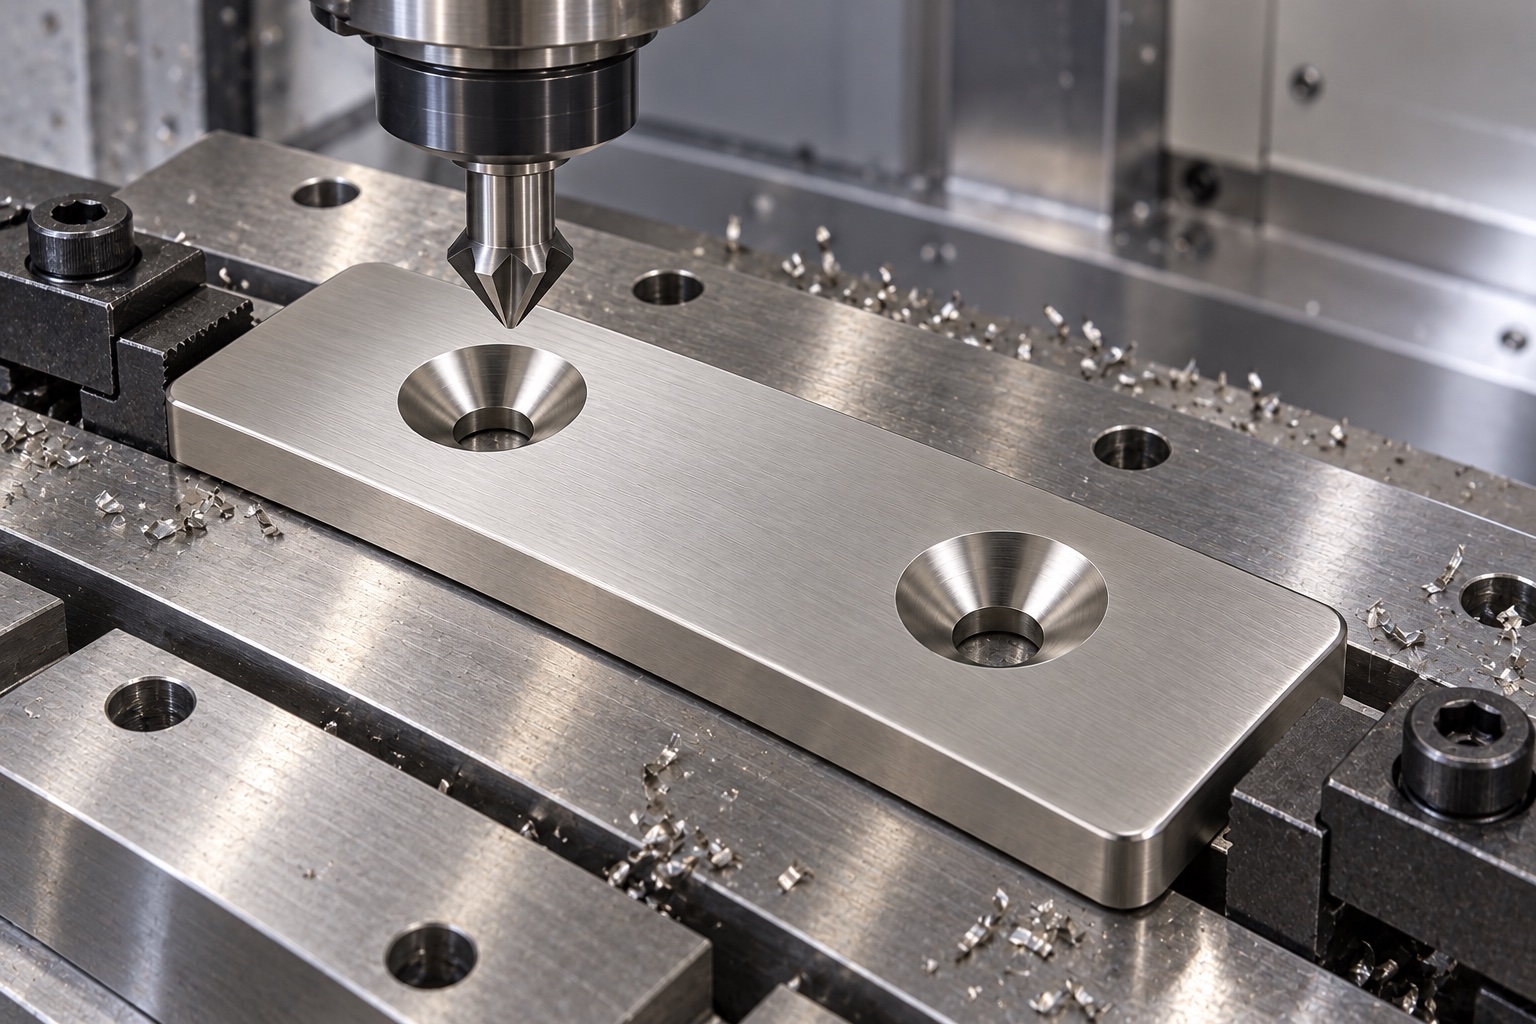
Stützflächen, glatte Löcher und konische Sitze durch die eigentliche Bearbeitungssequenz in Beziehung setzen. Überprüfen Sie die Stabilität, den Zugang zum Fräser und die verbleibenden Abschnitte um jede Aussparung herum. Die Bohrinformationen von Sandvik Coromant identifizieren Lochgeometrie, Komponentenmaterial und Halterung als Planungsüberlegungen; Es handelt sich um einen allgemeinen Hintergrund, nicht um eine genehmigte Route oder ein garantiertes Ergebnis für diese Platte. Schützen Sie funktionale Kontakte und entfernen Sie Späne, bevor Sie sie neu positionieren. Zwischenbeobachtungen können die Entwicklung leiten, die endgültige Abnahme betrifft jedoch den vereinbarten Endzustand. Es ist keine universelle Werkzeugeinstellung oder erreichte Kegeltoleranz vorgeschrieben. Eine komfortable Einrichtung sollte nicht stillschweigend das kontrollierte Zeichnen ersetzen.
Kegelsitze und Bohrungen prüfen
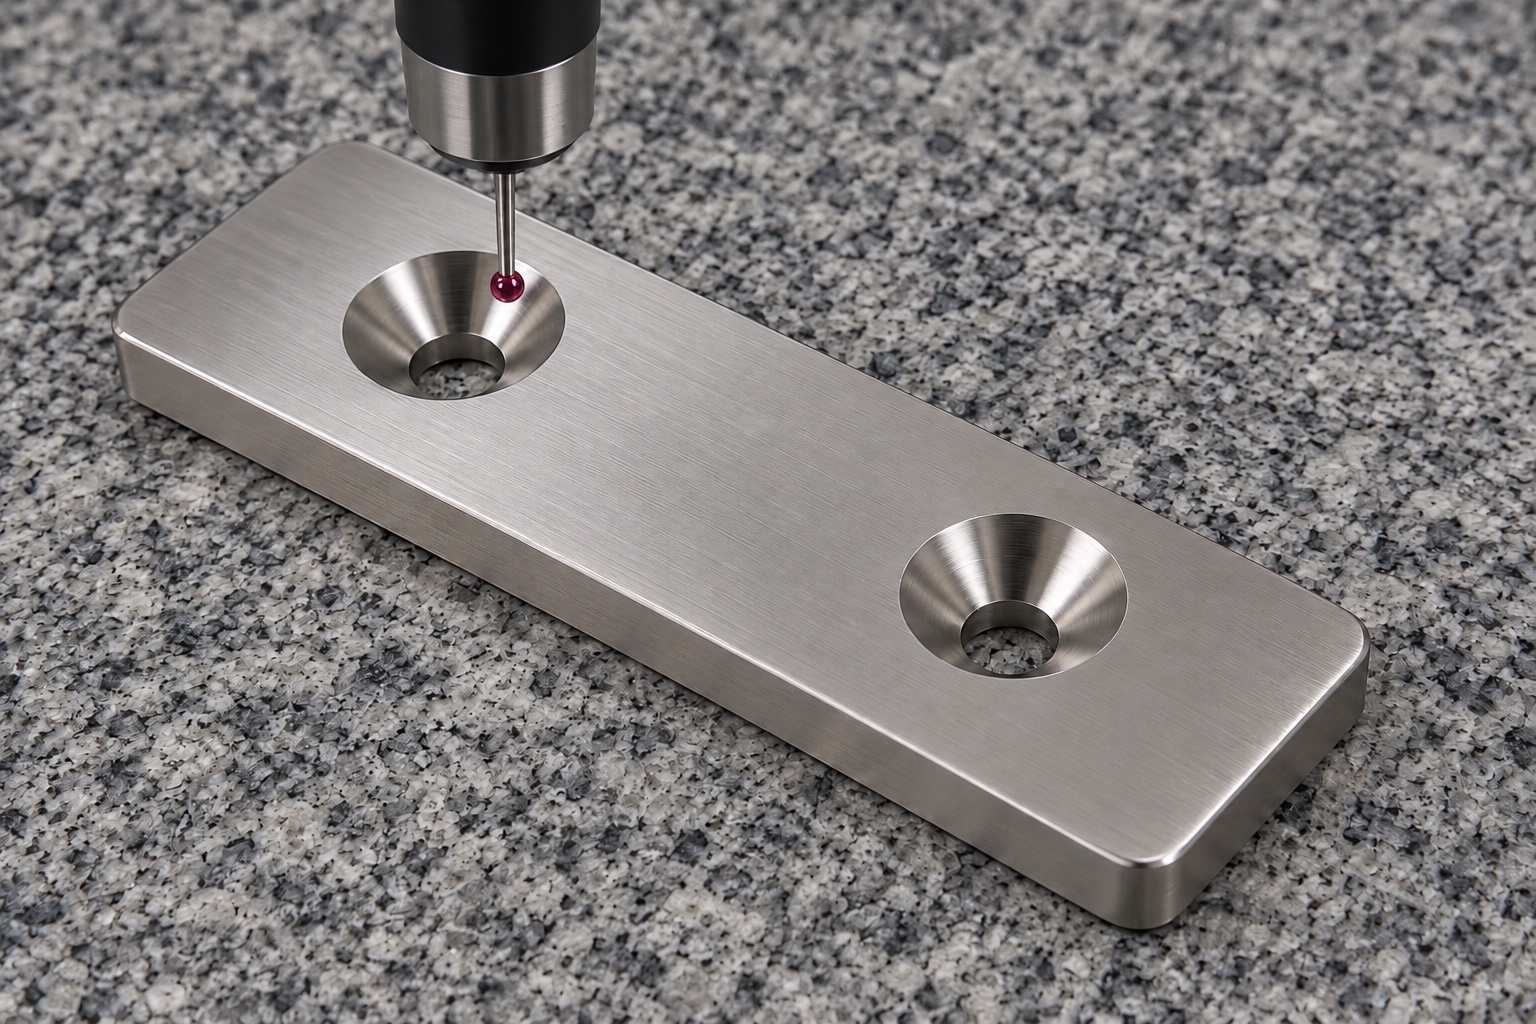
Ordnen Sie Kegelanforderungen, glatte Bohrungsgrößen, Muster, fertige Dicke, Flächen und relevante Beziehungen den verfügbaren Inspektionsmethoden zu. Stimmen Sie Referenzen, Auflage und Endzustand vor der Abnahme ab. Ein Stopfen, der in die kleine Bohrung eindringt, prüft nicht den konischen Sitz, und eine Messung der Messschieberöffnung stellt nicht jeden Winkel oder jede Kontaktbeziehung fest. Wenn der Zugang eingeschränkt ist, wählen Sie eine geeignete Methode, anstatt die Platte nur zu akzeptieren, weil Schrauben eindringen können. Ein echter Bericht sollte Revision, Charge, nummerierte Merkmale, Methoden und Beobachtungen enthalten. Die Messmaschinenabbildung liefert keine erreichten Toleranzen, Bündigkeitsergebnisse oder geprüften Anpressdruck.
Entgraten ohne Abrunden des Sitzes
Untersuchen Sie Durchgangsausgänge, Konus-Bohrungs-Übergänge, Außenkanten und Flächengrenzen auf anhaftendes Material oder unbeabsichtigte scharfe Merkmale. Wenden Sie eine zugelassene Kantenbehandlung an und bewahren Sie dabei den funktionalen Kontakt zwischen Schraube und Sitz und die verbleibende Länge der glatten Bohrung. Das Polieren, bis sich eine Schraube tiefer setzt, kann eine geometrische Abweichung verbergen und erfordert eine Genehmigung. Die Reinigung sollte dem erworbenen Umfang folgen. Eine helle, glatte Oberfläche ist kein Beweis für gemessene Partikel, validierte Desinfektion oder sterile Lieferung. Wenn eine Identifizierung erforderlich ist, vereinbaren Sie einen Ort außerhalb der definierten Unterstützung und der konischen Kontakte, anstatt eine Funktionsfläche lediglich aus optischen Gründen zu markieren oder zu überblenden.
Montagebeobachtungen begrenzen und Geometrie schützen
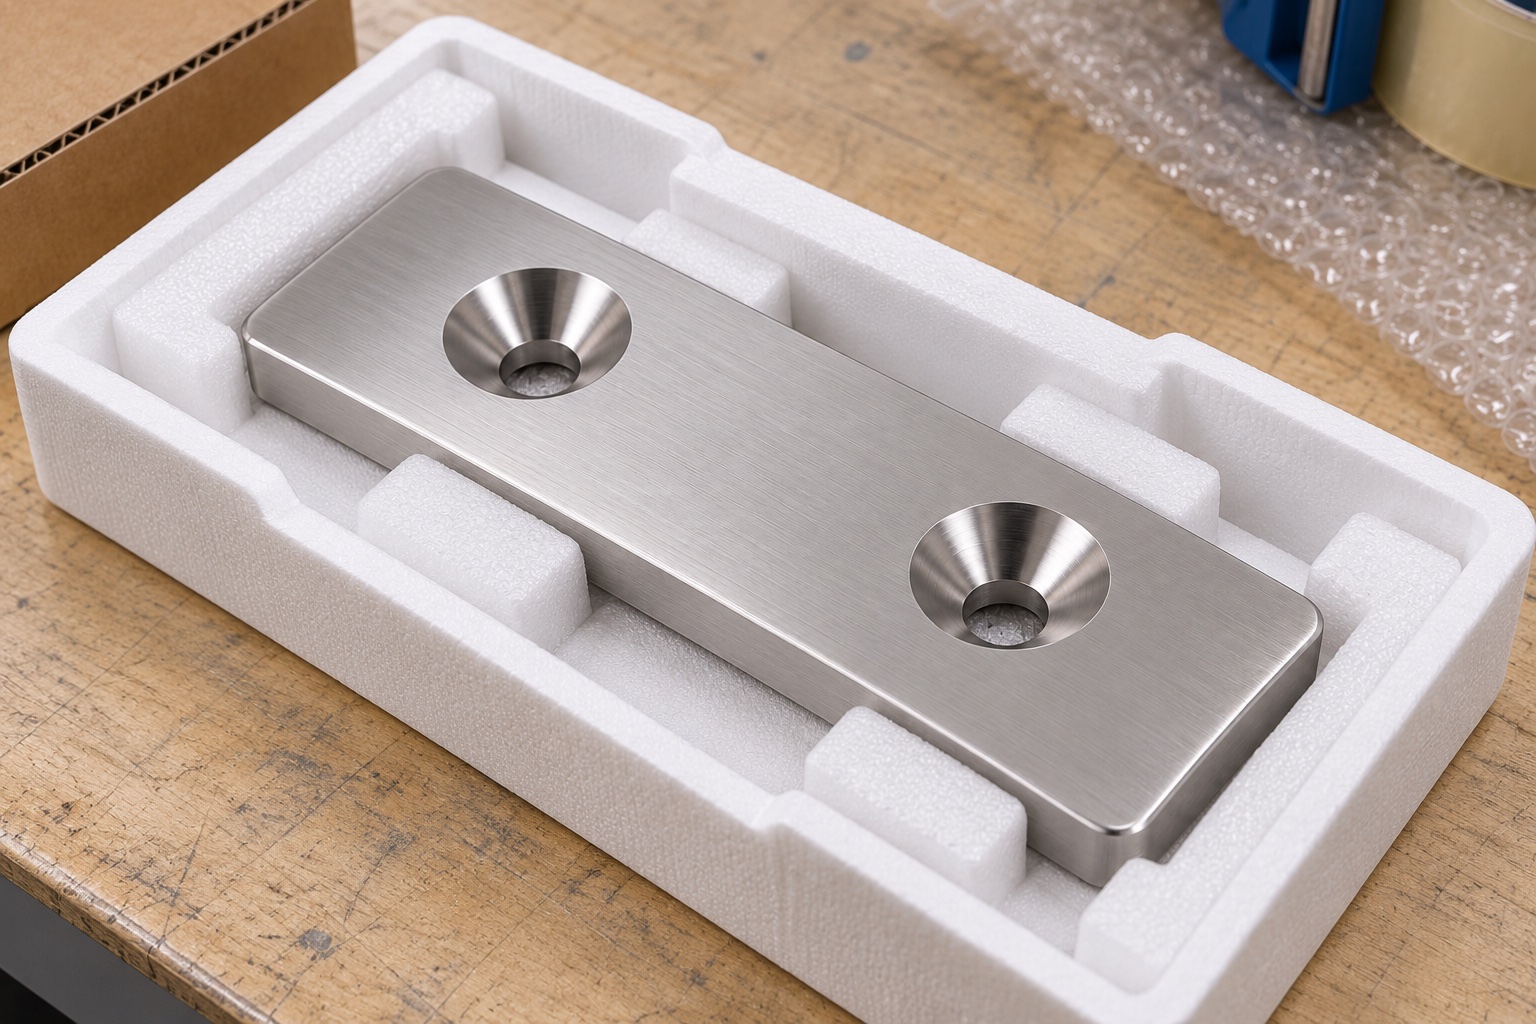
In einem separat vereinbarten Versuch können der Schraubenzugang, der Sitz und das umgebende Spiel mithilfe identifizierter Platten-, Befestigungselement- und Gegenstückrevisionen überprüft werden. Notieren Sie die Ausrichtung und das genehmigte Montageverfahren. Scheinbare Bündigkeit oder leichtes Anziehen begründen keine Vorspannung, Belastbarkeit, Ermüdung, Vibrationsverhalten oder sicheren Halt; diese erfordern eine gesonderte Auswertung der tatsächlichen Gesamtverbindung. Halten Sie Probestücke von der Produktion getrennt. Schützen Sie beim Versand sowohl die konischen Sitze als auch die breiten Flächen vor losen Teilen und Stößen, ohne die Platte zu verbiegen. Eine mechanische Schutzverpackung bedeutet weder eine sterile Versorgung noch eine vollständige Gerätequalifizierung.
Eine schraubensitzspezifische Anfrage vorbereiten
Stellen Sie kontrollierte Geometrie, genaue Befestigungs- und Kopfspezifikationen, passenden Stapel, nutzbare Flächen, zulässige Einbauräume, Installationszugang, Material, Endprozesse und Prüfergebnisse bereit. Trennen Sie die optionale Montage von der Befestigung und der Geräteleistungsqualifizierung. Überprüfen Sie Änderungen an Schrauben, Rahmen, Oberflächenbehandlung oder Montageverfahren, bevor Sie die Herstellung wiederholen. Integrieren Sie genehmigte Prototypenanpassungen in überarbeitete Dokumente, anstatt eine manuell vertiefte Aussparung als nächsten Produktionsmaster beizubehalten. Dies definiert ein rückverfolgbares CNC-Projekt, ohne gemessene Sitzergebnisse zu erfinden oder eine akzeptierte Edelstahlplatte mit einem universell qualifizierten Montage- oder Sicherheitssystem für medizinische Geräte zu verwechseln.
Technischer Herstellerhinweis: www.sandvik.coromant.com.
FAQ
Ist eine Kegelsenkung dasselbe wie eine Zylindersenkung mit flachem Boden?
Nein. Es handelt sich um unterschiedliche Schraubensitzgeometrien. Auf der eigentlichen Zeichnung müssen die gewünschte Form und Maße sowie das genaue Befestigungselement angegeben sein. Eine kreisförmige Draufsicht oder das bekannte Aussehen vertiefter Löcher berechtigen nicht dazu, eine Geometrie durch eine andere zu ersetzen.
Definiert der Nenndurchmesser der Schraube den Sitz?
Nein. Kopfwinkel, Hüllkurve, Kontakt und die genehmigte Sitzdefinition sind ebenfalls wichtig. Überprüfen Sie das tatsächliche Befestigungselement und die fertige Platte zusammen. Weder ein isoliertes Bild noch eine in die kleine Bohrung eindringende Schraube bestimmen die korrekte Kopfposition, den korrekten Kontakt oder den korrekten Anzugsvorgang.
Kann eine Senkung vertieft werden, bis die Schraube bündig aussieht?
Nur durch eine autorisierte Geometrieänderung und entsprechende Inspektion. Überprüfen Sie zunächst die genaue Schraube, die Konusanforderungen, die Flächenreferenz und die übrigen Abschnitte. Ein ansprechendes Sitzfoto ist keine Maßangabe und eine von Hand angepasste Aussparung darf nicht stillschweigend die genehmigte Zeichnung ersetzen.
Prüft ein Bohrungsmessgerät den Kegelsitz?
Nicht von alleine. Für den glatten und den konischen Bereich gelten unterschiedliche Anforderungen. Verwenden Sie einen vereinbarten Inspektionsplan, der den Sitz, das Lochmuster, die Dicke und die Nutzflächen im angegebenen Endzustand abdeckt. Eine Schraube oder ein Stopfen, die durch eine Öffnung ragen, ist kein vollständiger Bericht.
Ist die scheinbare Bündigkeit ein Beweis für die Befestigungsleistung?
Nein. Es handelt sich um eine begrenzte Beobachtung mit identifizierten Teilen. Vorspannung, Belastung, Ermüdung, Vibration und Betriebszwang erfordern eine gesondert definierte Bewertung der tatsächlich montierten Verbindung. Die Annahme der Bauteilabmessungen oder eine glatte 316L-Oberfläche liefert keines dieser Ergebnisse automatisch.
Was sollte eine Nachbestellung überprüfen?
Überprüfen Sie die Identität des Verbindungselements, die Sitzform, die Kegeldefinition, das Bohrmuster, die Stützflächen, die verbleibenden Abschnitte, das Material und die Endbearbeitung. Überprüfen Sie den Zugang und den Gegenstapel, wenn sich das Instrument geändert hat. Genehmigte Anpassungen gehören in kontrollierte Dokumente, nicht in Muster mit manuell vertieften Sitzen.
tanghangyun@oemach.com