
Definieren Sie die Komponente, bevor Sie über das Laufwerk sprechen
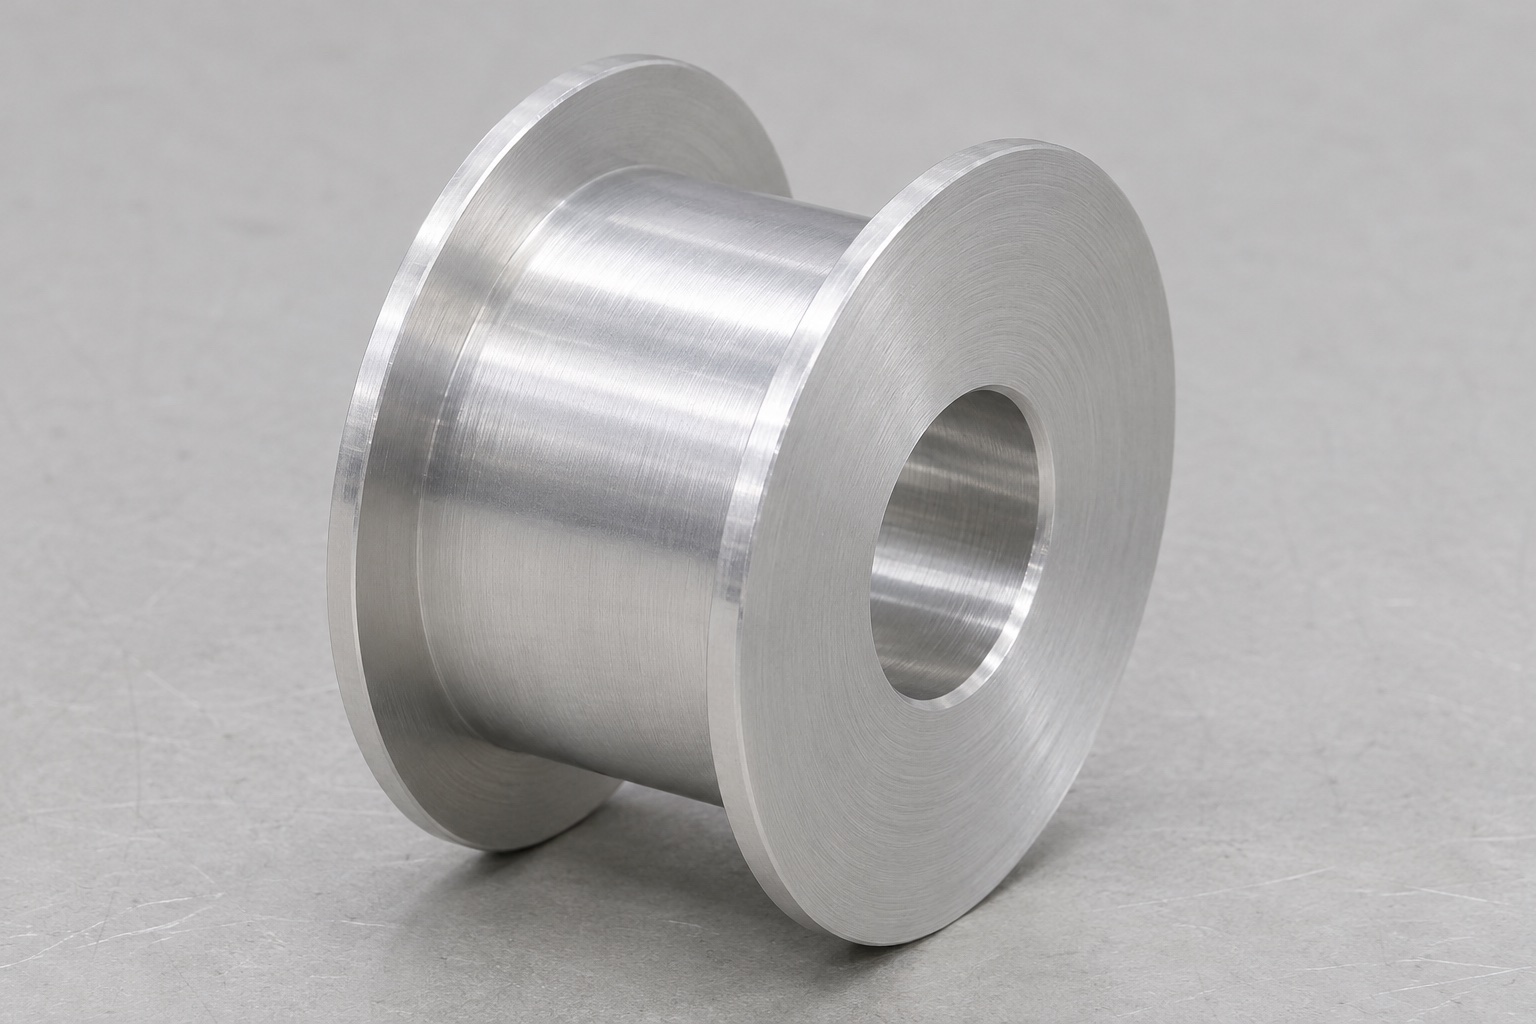
Eine glatte Umlenkrolle kann Teil der mechanischen Transportanordnung in einem medizinischen Analysegerät sein. Diese Anleitung bezieht sich auf den bearbeiteten Riemenscheibenkörper, nicht auf einen kompletten Riemenantrieb oder ein zugelassenes medizinisches Gerät. Die beispielhafte Komponente verfügt über zwei kreisförmige Flansche, einen kleineren glatten zylindrischen Riemenkontaktzylinder und eine konzentrische Durchgangsbohrung. Es gibt keine Verzahnungen, eingebaute Lager oder Befestigungsschrauben. Beginnen Sie das Fertigungsgespräch mit der tatsächlichen Riemenspezifikation, der Montageanordnung und der kontrollierten Zeichnung. Ob die Riemenscheibe für den vorgesehenen Analysatormechanismus geeignet ist, kann anhand eines Fotos allein nicht festgestellt werden.

Kontakt zwischen Riemenseite und Lauffläche festlegen
Der Gerätekonstrukteur sollte ermitteln, welche Seite des Riemens die glatte Trommel berührt und ob sich die Bewegung umkehrt. Gehen Sie nicht davon aus, dass eine glatte Riemenscheibe eine Zahnriemenscheibe ersetzen kann. Die Anleitung des Riemenlieferanten gehört zusammen mit dem vorgeschlagenen Pfad und dem Installationszugang in die Überprüfung des Systemdesigns. Für die Bearbeitung sind ein definiertes Laufflächenprofil, eine nutzbare Kontaktbreite und klar erkennbare Kantenübergänge die nützlichen Ergebnisse. Diese Anforderungen sollten unabhängig vom Flanschaußendurchmesser angegeben werden, der weder die Kontaktfläche noch das installierte Riemenspiel beschreibt.
Wählen Sie ein bohrungsbasiertes Referenzschema
Wenn die Bohrung die installierte Rotationsachse festlegt, identifizieren Sie diese Beziehung in der Zeichnung und sorgen Sie dafür, dass der Prüfaufbau sie reproduziert. Der Konstrukteur sollte die Bohrungsgrenzen, etwaige Formanforderungen und die Fläche angeben, die die Riemenscheibe axial fixiert. Ein für die Prüfung verwendeter Dorn muss zur tatsächlichen Bohrung und deren zulässige Passung passen; Eine beliebige Welle ist kein austauschbarer Bezugssimulator. Notieren Sie, ob bei der Inspektion der Lauf relativ zur Bohrung oder nur der Lauf im Herstellungsfutter geprüft wird. Dies sind unterschiedliche Bedingungen und können unterschiedliche Informationen liefern.
Trennen Sie den Flanschabstand von der Gesamtbreite
Die Gesamtbreite umfasst beide Flansche, während die lichte Spannweite zwischen ihren Innenflächen den verfügbaren Raum rund um den Riemen beschreibt. Beide Dimensionen mögen wichtig sein, aber keine sollte stillschweigend die andere ersetzen. Legen Sie fest, welche Flächen gemessen werden sollen und ob Kantenradien oder Fasen die nutzbare Breite reduzieren. Stellen Sie fest, wie die Riemenscheibe neben Unterlegscheiben, Abstandshaltern oder in der Nähe befindlichen Schutzvorrichtungen sitzt, ohne anhand des Bildes einen Baugruppenstapel zu erfinden. Eine zeichnerische Prüfung sollte auch einen parallelseitigen glatten Lauf von einem absichtlich balligen Profil unterscheiden; Das dargestellte Konzept verwendet einen geraden zylindrischen Lauf.
Überprüfen Sie gemeinsam die Rohmaterial und Drehfolge
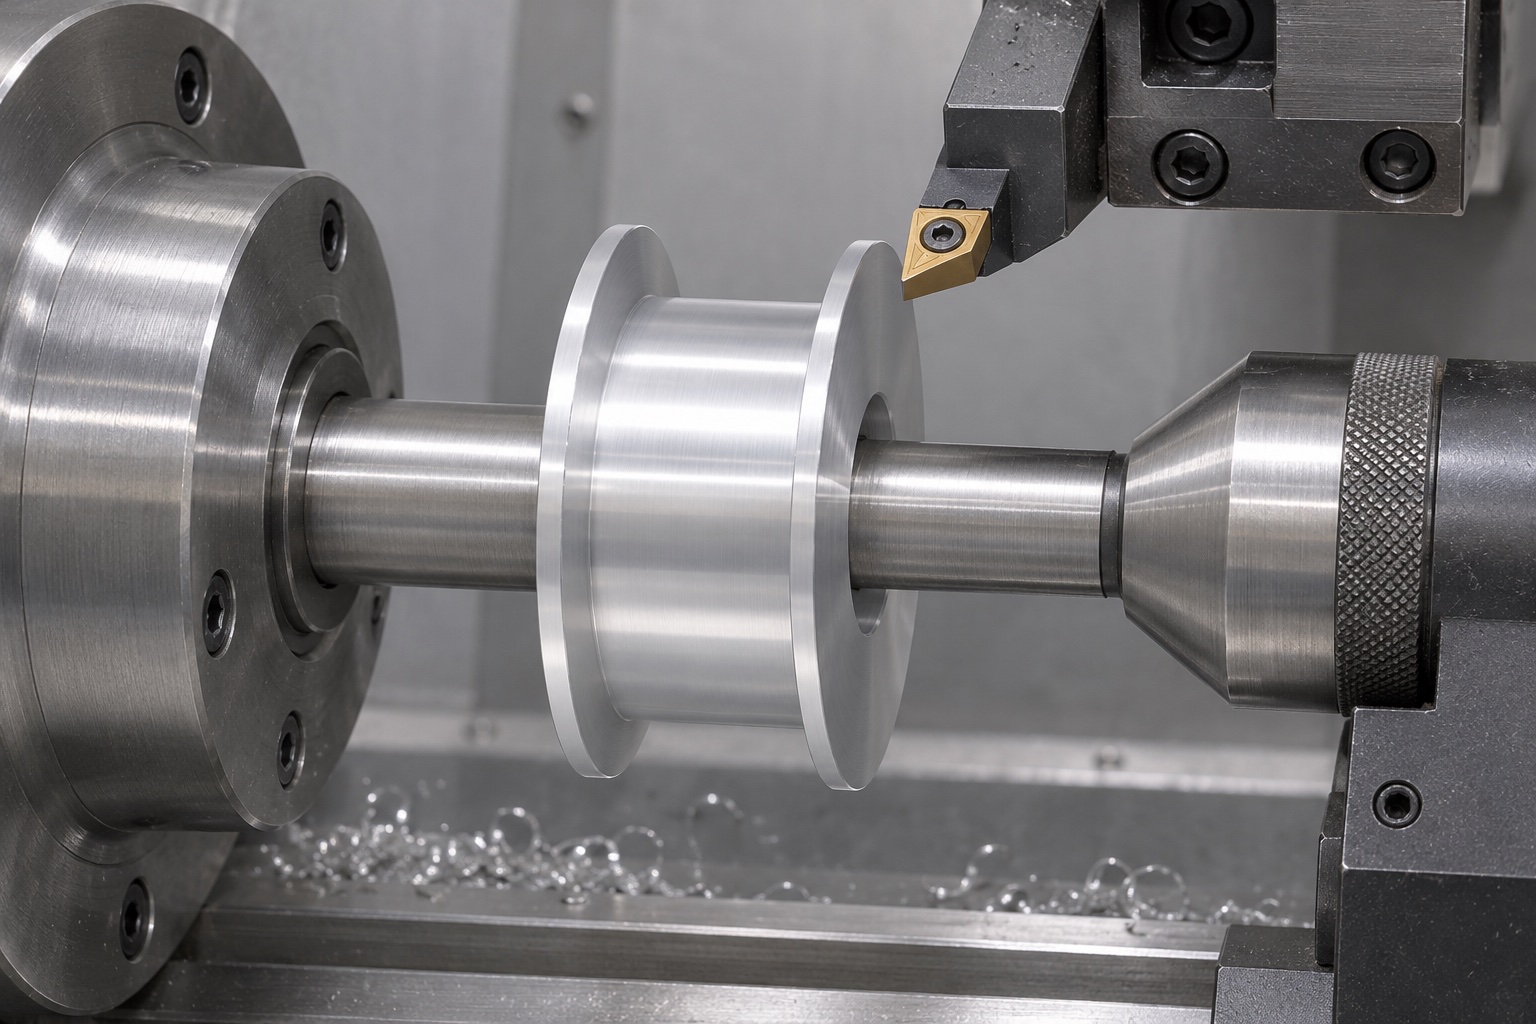
Bestätigen Sie bei einem 6061-Aluminium-Konzept den Legierungszustand, die Quellenidentifikation und alle angegebenen Endbearbeitungswege, bevor Sie das Material auswählen. Ein Drehplan würde berücksichtigen, wie Bohrung, Lauf und Auflagefläche zueinander in Beziehung gesetzt werden können, während gleichzeitig die Merkmale des dünnen Flansches kontrolliert werden. Schruppen und Schlichten sind separate Planungsentscheidungen und kein Beweis für ein bestimmtes Maßergebnis. Die Werkstückhalterung sollte das Teil abstützen, ohne auf eine Flanschkante angewiesen zu sein, die Spuren hinterlassen oder verschoben werden könnte. Wenn eine zweite Einrichtung erforderlich ist, identifizieren Sie die Positionierungsflächen und die erforderlichen Überprüfungen, um die beabsichtigte Beziehung zwischen den Merkmalen beizubehalten.
Halten Sie die Riemenkontaktfläche frei von unbeabsichtigten Gegenständen
Der Kontaktzylinder sollte auf unbeabsichtigte Stufen, Werkzeugspuren, scharfe Übergänge und eingebettete Rückstände im Hinblick auf die genehmigten Oberflächenanforderungen überprüft werden. Geben Sie keine numerische Rauheit vor, nur weil das Teil in einem generierten Bild poliert erscheint. Bei der Endbearbeitung müssen der angegebene Durchmesser und das Profil erhalten bleiben, anstatt das gesamte Teil wahllos abzurunden. Wenn eine Beschichtung vorgesehen ist, geben Sie an, welche Maße vor oder nach der Beschichtung gelten und ob die Bohrung abgedeckt wird. Bei einer Beschichtungsentscheidung muss auch die Kompatibilität mit den tatsächlichen Band- und Reinigungsbedingungen überprüft werden. Das Aussehen ist kein Ersatz für diese Bewertung.
Bohrungs- und Breitenmessungen explizit planen
Ein Bohrungsmessplan sollte das Instrument, die Messpositionen und das akzeptierte Merkmal angeben. Ein einzelner Durchmesserwert charakterisiert nicht jedes mögliche Formproblem. Der Flanschabstand kann einen Zugang erfordern, den eine allgemeine Außenmessung nicht bieten kann. Wählen Sie daher die Methode vor der Produktion und nicht erst, nachdem das Teil die Inspektion erreicht hat. Legen Sie die Temperatur- und Handhabungsbedingungen fest, die für die vereinbarten Grenzwerte relevant sind. Sorgen Sie dafür, dass der Bericht an die Zeichnungsrevision und die einzelnen Merkmalskennungen gebunden ist, wobei bei Bedarf Instrumentendatensätze verfügbar sind. In dieser veranschaulichenden Diskussion wird kein gemessenes Maß oder Akzeptanzergebnis beansprucht.
Beschreiben Sie den Rundlauf als aufbauabhängige Messung
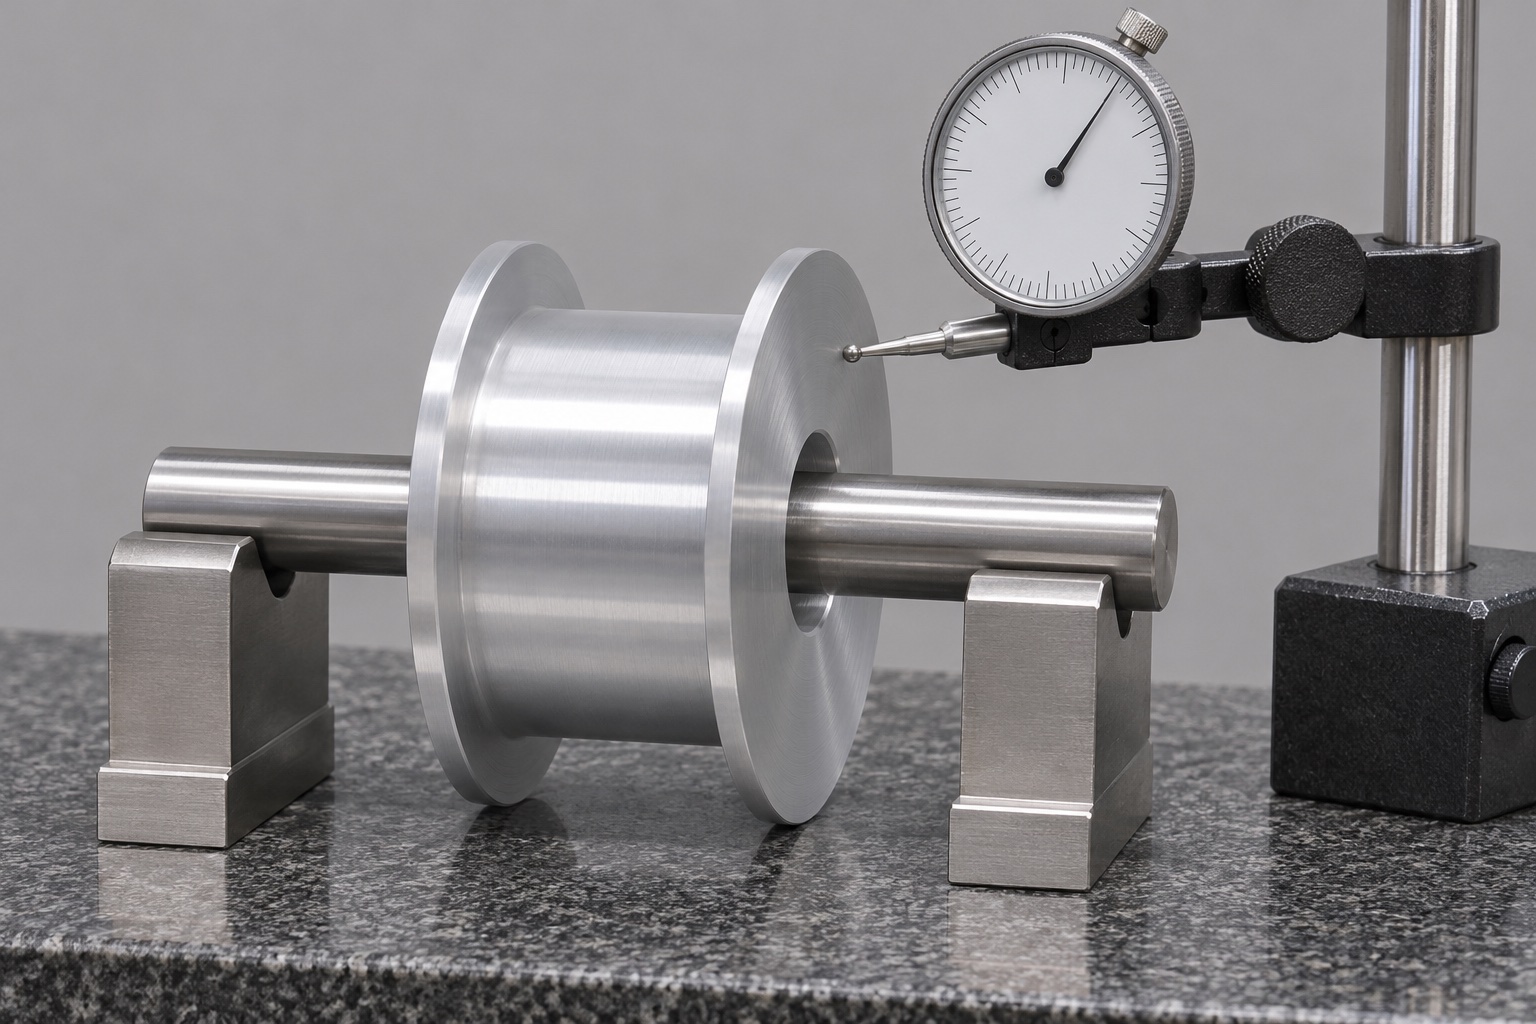
Wenn in der Zeichnung ein Rundlauf erforderlich ist, geben Sie die Bezugsachse, die geprüfte Oberfläche und die Art der Lagerung und Drehung der Riemenscheibe an. Die radiale Beobachtung am Zylinder und die axiale Beobachtung an einer Flanschfläche sind nicht dasselbe Maß. Der Kontaktpunkt, die Sitzbedingungen und die Freiheit von Schmutz haben Einfluss darauf, wie die Beobachtung interpretiert werden sollte. Eine Messuhr neben einer Riemenscheibe dient nur zur Veranschaulichung, bis der tatsächliche Aufbau, die Grenzwerte und die aufgezeichneten Messwerte definiert sind. Wandeln Sie eine vorteilhafte Handdrehung nicht in einen Anspruch auf Antriebsgenauigkeit, dynamisches Gleichgewicht oder Positionierungsleistung des Analysators um.
Entfernen Sie Grate, ohne die Schnittstelle zu verändern
Die Gratprüfung sollte beide Bohrungseingänge, die Übergänge zwischen Zylinder und Flansch sowie die Außenkanten des Flansches umfassen. Definieren Sie die gewünschte Kantenbedingung, damit der Bediener nicht eine Positionierungsfase vergrößert oder einen bereits schmalen Flansch dünner macht, während er versucht, dem Teil ein glattes Aussehen zu verleihen. Durch die Reinigung sollten Bearbeitungsspäne und Prozessrückstände mit einem zugelassenen, kompatiblen Verfahren entfernt werden. Untersuchen Sie das Teil nach der Reinigung noch einmal, insbesondere dort, wo an der Bohrungskante ein loses Fragment zurückbleiben kann. Eine optisch aufgeräumte Oberfläche ist kein Beweis für die Einhaltung der Partikelanzahl, Sterilität, Biokompatibilität oder Eignung für den direkten Patienten- oder Probenkontakt.
Halten Sie Montagebeobachtungen und Abnahmen getrennt
Bei einer vereinbarten nichtklinischen Entwicklungsprüfung kann untersucht werden, ob die identifizierten Gegenbauteile richtig sitzen, sich drehen lassen und ausreichenden Freiraum zu benachbarten Strukturen besitzen. Notieren Sie die tatsächlich verwendeten Riemen-, Lager- oder Wellenversionen sowie etwaige Distanzstücke und Montageteile. Diese Beobachtung ergänzt die Maßprüfung, ersetzt sie jedoch nicht. Riemenführung, Belastung, Betriebsgeschwindigkeit, Verschleiß und vollständige Gerätesicherheit bleiben Systemfragen, die eine entsprechende Designbewertung erfordern. Wenn Interferenzen auftreten, überprüfen Sie die Zeichnungs- und Montagereferenzen, bevor Sie den Flansch manuell ändern. Genehmigte Änderungen sollten in die kontrollierten Fertigungs- und Prüfdokumente einfließen und nicht nur auf einem Entwicklungsmuster verbleiben.
Flansche und Bohrungen während der Handhabung schützen
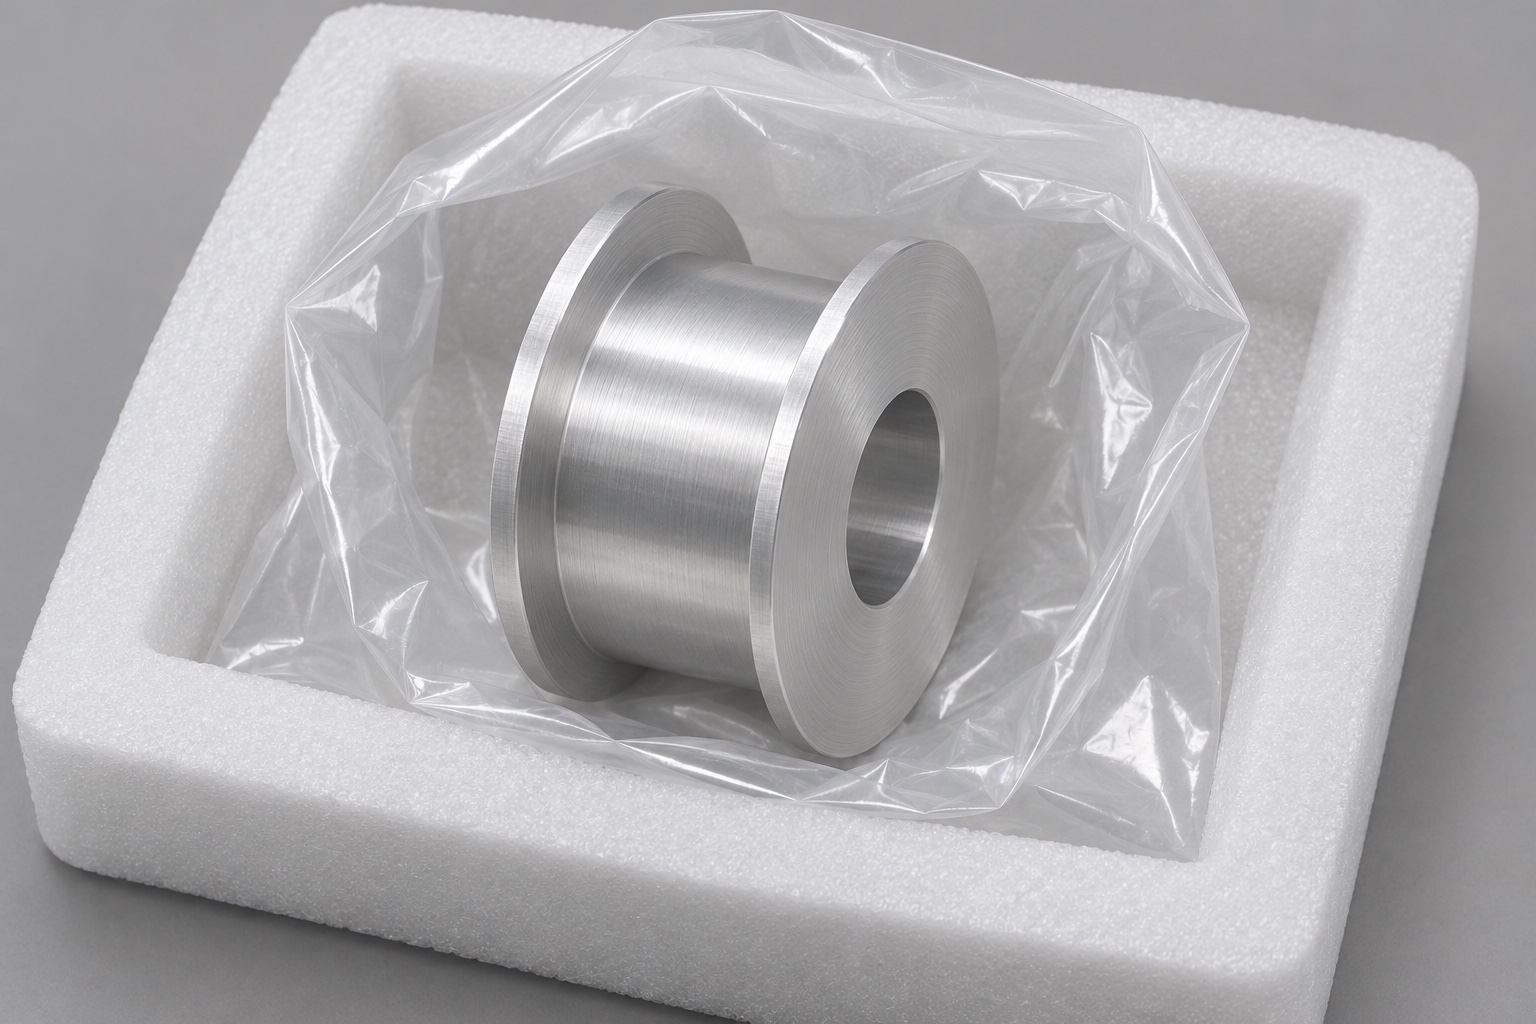
Trennen Sie die einzelnen Riemenscheiben voneinander, damit die Flanschkanten während des Transports nicht an andere Metallteile stoßen können. Wählen Sie eine Verpackung, die den Körper stützt, ohne dass eine dünne Kante gegen eine harte Tasche drückt. Schützen Sie die Bohrung vor losen Schaumstofffragmenten und vor auf Funktionsflächen angebrachten Kennzeichnungsschildern. Die vereinbarte Verpackungsbeschreibung sollte eine saubere Schutzverpackung von einem validierten Sterilbarriere- oder Reinraumprozess unterscheiden. Fügen Sie die Teilerevision, Menge und Materialrückverfolgbarkeitsreferenzen außerhalb der geschützten Funktionsflächen hinzu. Eine geöffnete Tüte in einem repräsentativen Bild erläutert die Handhabungsabsicht; es stellt keinen Nachweis dar, dass eine bestimmte Reinheitsklasse erreicht wurde.
Erstellen Sie eine Ausschreibung rund um die kontrollierten Schnittstellen
Eine nützliche Anfrage umfasst die Modell- und Zeichnungsrevision, die Beschreibung des Riemenkontakts, die Bohrungspassung, das Flanschspiel, den Materialzustand, die Oberflächenanforderungen und die Merkmale, für die Prüfprotokolle erforderlich sind. Geben Sie die erwartete Menge und alle zulässigen Produktionsalternativen an, ohne zu implizieren, dass eine Änderung der Herstellungsroute die Zeichnung verändern kann. Identifizieren Sie erforderliche Zertifikate oder Verpackungsnachweise als angeforderte Leistungen und nicht als vorhandene, in diesem Artikel angenommene Fähigkeiten. Das Ergebnis sollte ein überprüfbarer Herstellungsvorschlag sein, der die Komponentenabmessungen von der Leistung des gesamten Analysators trennt. Die hier gezeigten Bilder dienen lediglich der Veranschaulichung und enthalten keine Kundenlieferungen oder Testergebnisse.
Technischer Herstellerhinweis: www.gates.com.
FAQ
Ist das eine Zahnriemenscheibe?
Nein. Die abgebildete Komponente hat einen glatte zylindrische Lauffläche und zwei Flansche. Die Auswahl des Riemens und die zulässige Kontaktfläche müssen vom Gerätekonstrukteur festgelegt werden; Eine glatte Spannrolle darf nicht als Ersatz für eine Zahnriemenscheibe betrachtet werden.
Enthält die abgebildete Bohrung ein Lager?
Es ist kein Lager eingebaut oder im Konzept festgelegt. Die Zeichnung muss die tatsächliche Bohrungsschnittstelle und etwaige Lager-, Wellen- oder Abstandshalteranordnungen definieren. Diese Komponenten können nicht aus einer einfachen Durchgangsbohrung oder einer Fertigungsdarstellung abgeleitet werden.
Welche Breite steuert den Riemenabstand?
Der lichte Abstand zwischen den inneren Flanschflächen unterscheidet sich von der gesamten Außenbreite. Die Zeichnung sollte die nutzbare Kontaktbreite und relevante Übergänge angeben. Der tatsächliche Riemen und der Montagestapel bestimmen, welche Abstände Akzeptanzgrenzen erfordern.
Beweist ein Indikatorbild einen akzeptablen Rundlauf?
Nein. Die Abnahme von Rundlauffehlern erfordert eine definierte Bezugssimulation, eine überprüfte Oberfläche, Stützanordnung, ein Instrument und aufgezeichnete Messwerte im Vergleich zu genehmigten Grenzwerten. Die Abbildung enthält kein Messergebnis und stellt keine dynamische Balance oder Bewegungsgenauigkeit dar.
Kann davon ausgegangen werden, dass die Riemenscheibe sterilisierbar ist?
Es wird weder eine Sterilisationskompatibilität noch ein steriler Zustand beansprucht. Die gewählte Legierung, das Finish, das Reinigungsverfahren und die beabsichtigte Verwendung der Ausrüstung bedürfen einer eigenen Überprüfung. Eine Schutzverpackung allein ist keine validierte Sterilbarriere oder ein Beweis für die Konformität von Medizinprodukten.
Welche Informationen sollten einer Anfrage beiliegen?
Stellen Sie die kontrollierte Zeichnung, das Modell, die Menge, den Materialzustand, die Bohrungsschnittstelle, das Flanschspiel, die Oberfläche und die erforderliche Inspektionsdokumentation bereit. Fügen Sie die tatsächliche Riemenkontaktanordnung und die Verpackungsanforderungen hinzu, damit sich Angebot und technische Überprüfung auf die vorgesehenen Schnittstellen und nicht nur auf das Erscheinungsbild beziehen.
tanghangyun@oemach.com