
Trennen Sie den Gehäusekörper von der federbelasteten Baugruppe
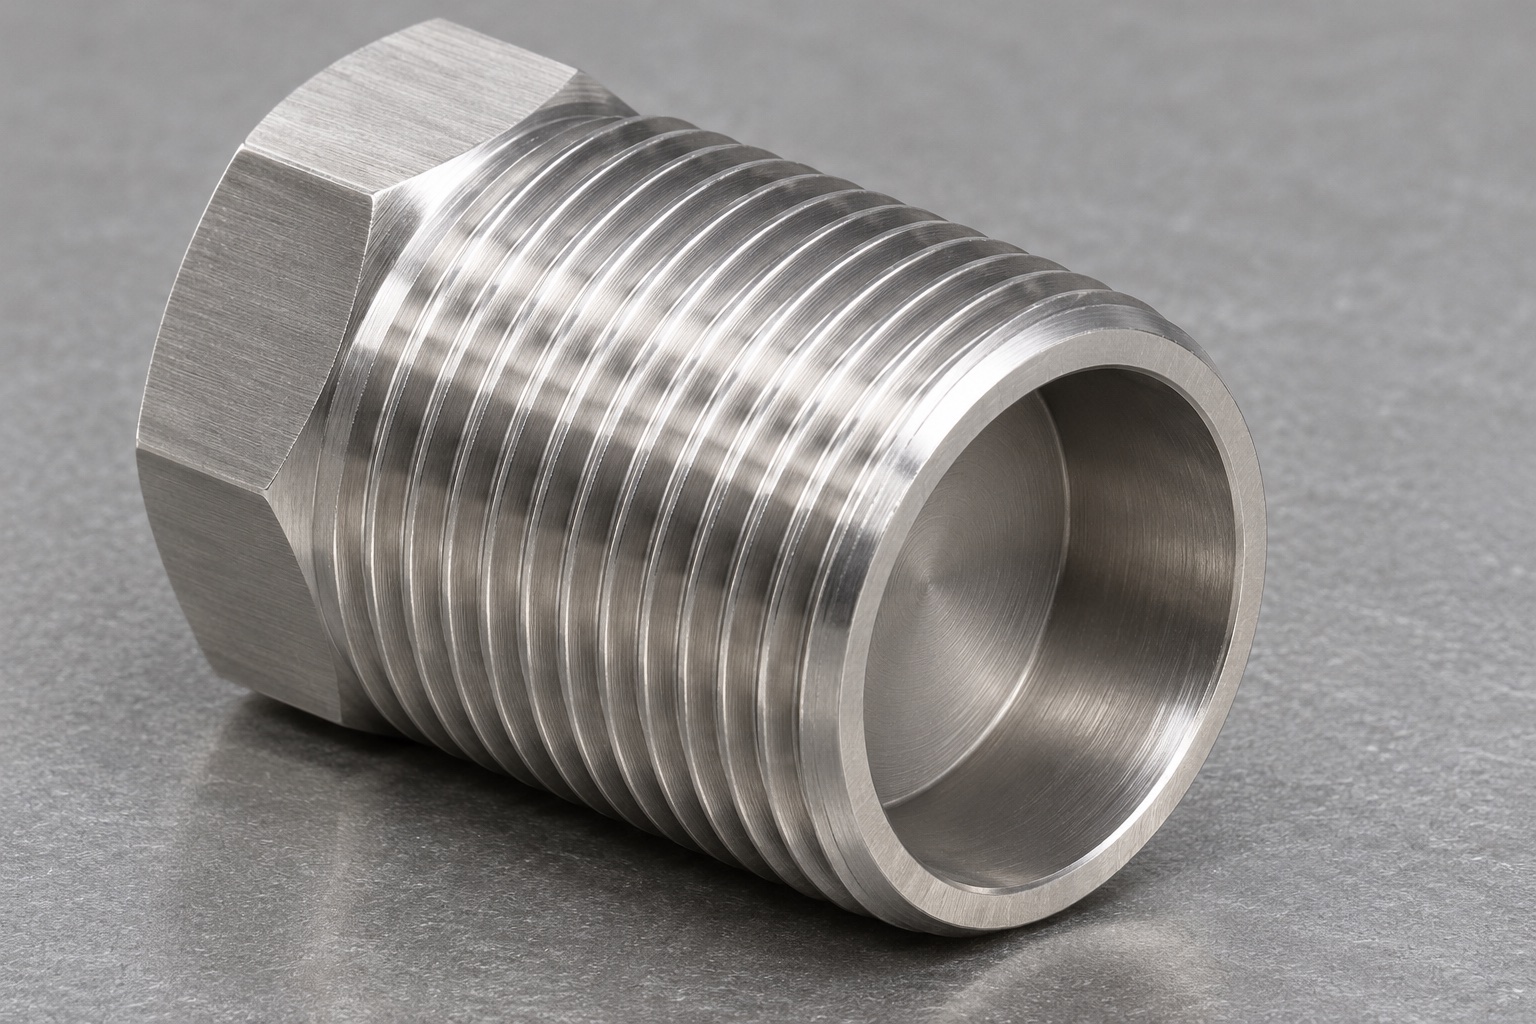
Ein federbelastetes Gerät kann ein Gewindegehäuse, eine Feder, einen beweglichen Kontakt und eine Halteanordnung enthalten. In diesem Leitfaden geht es nur um einen konzeptuell bearbeiteten Gehäusekörper für einen internen Mechanismus eines medizinischen Geräts. Die abgebildete Komponente aus Edelstahl 316L hat eine zylindrische Wand mit Außengewinde, einen sechseckigen hinteren Schlüsselkopf und eine glatte axiale Sackbohrungsraumöffnung am gegenüberliegenden Ende. Das Heck ist geschlossen. Es sind keine Feder, Kugel, Stift, Kappe oder Rückhaltefunktion enthalten. Das Bauteil darf nicht allein deshalb als voll funktionsfähiger Federstößel bezeichnet werden, weil es äußerlich einem solchen ähnelt.

Identifizieren Sie vor der Bearbeitung die tatsächlichen Schnittstellen der Baugruppe
Bei der Entwurfsprüfung sollte ermittelt werden, wo das Gehäuse positioniert ist, welche Oberfläche einen Schraubenschlüssel aufnimmt und wie die Innenteile zusammengebaut und im gesamten Mechanismus gehalten werden. Eine offene, blinde Kavität allein definiert nicht die Retentionsmethode. Der Gerätekonstrukteur muss diese Anordnung zusammen mit allen erforderlichen Konstruktionsänderungen separat festlegen. Erfinden Sie keinen Betätigungshub oder Federkraft aus der Hohlraumtiefe. In der Bearbeitungszeichnung sollten die zulässigen Abmessungen des Gehäuses von den zusätzlichen Anforderungen unterschieden werden, die zur Bewertung der montierten federbelasteten Vorrichtung innerhalb der Ausrüstung herangezogen werden.
Geben Sie das Außengewinde und dessen Sitzreferenz an
Geben Sie die Bezeichnung des Außengewindes, die Händigkeit, die nutzbare Eingriffslänge sowie den Einlauf- und Auslaufzustand an, anstatt nur einen nominalen Außendurchmesser anzuzeigen. Aus der Zeichnung sollte hervorgehen, ob es sich bei der Sechskantkopffläche um einen Positionierungssitz oder nur um eine Schraubenschlüsselfunktion handelt. Wenn eine passende Komponente die Installation bestimmt, identifizieren Sie deren Gewinde und relevante Referenzflächen. Ein Gewindekörper, der von Hand in ein Loch eingeführt wird, erfüllt nicht unbedingt alle Zeichnungsanforderungen. Der zulässige Sitzzustand und etwaige Montagebefestigungsverfahren gehören in kontrollierte Dokumente und nicht in eine allgemeine Annahme, die sich aus dem Aussehen der Komponente ableitet.
Sackbohrung mit eindeutiger Tiefenreferenz bemaßen
Ein Sackbohrungsraum erfordert eine klare Definition von Durchmesser, Tiefe, Bodengeometrie und Eintrittszustand. Geben Sie an, welche Fläche als Tiefenreferenz verwendet wird und ob ein flacher Boden oder eine zulässige Werkzeugform vorgesehen ist. Das dargestellte Konzept verwendet einen glatten Hohlraum mit festem Boden und ohne Innengewinde. Eine axiale Durchgangsbohrung hätte eine andere Geometrie. Verwenden Sie die Gesamtkörperlänge nicht als Ersatz für die Messung der Hohlraumtiefe. Die Zeichnung sollte auch das verbleibende Rückmaterial und die Mindestwandanforderungen überprüfbar machen, ohne dass ein Bediener diese aus einem schattierten Modell ableiten muss.
Überprüfen Sie die Beziehung zwischen Bohrung und Gewinde
Wenn für die Baugruppe eine Beziehung zwischen der Außengewindeachse und dem Innenhohlraum erforderlich ist, muss die Zeichnung diese auf messbare Weise zum Ausdruck bringen. Der Herstellungsweg sollte dann erklären, wie diese Funktionen durch Setup-Änderungen eingerichtet und beibehalten werden. Nominell konzentrische Modelloberflächen machen eine vereinbarte Abnahmemethode nicht überflüssig. Der Sechskantkopf bietet möglicherweise einen nützlichen Zugang zum Schraubenschlüssel, sollte aber nicht automatisch zur einzigen Prüfreferenz werden. Unterscheiden Sie die eigentliche Funktionsachse und die Sitzflächen von praktischen Außenelementen, die sich leicht in einem Schraubstock halten lassen.
Rohmaterial, Aufspannung und Arbeitsfolge planen
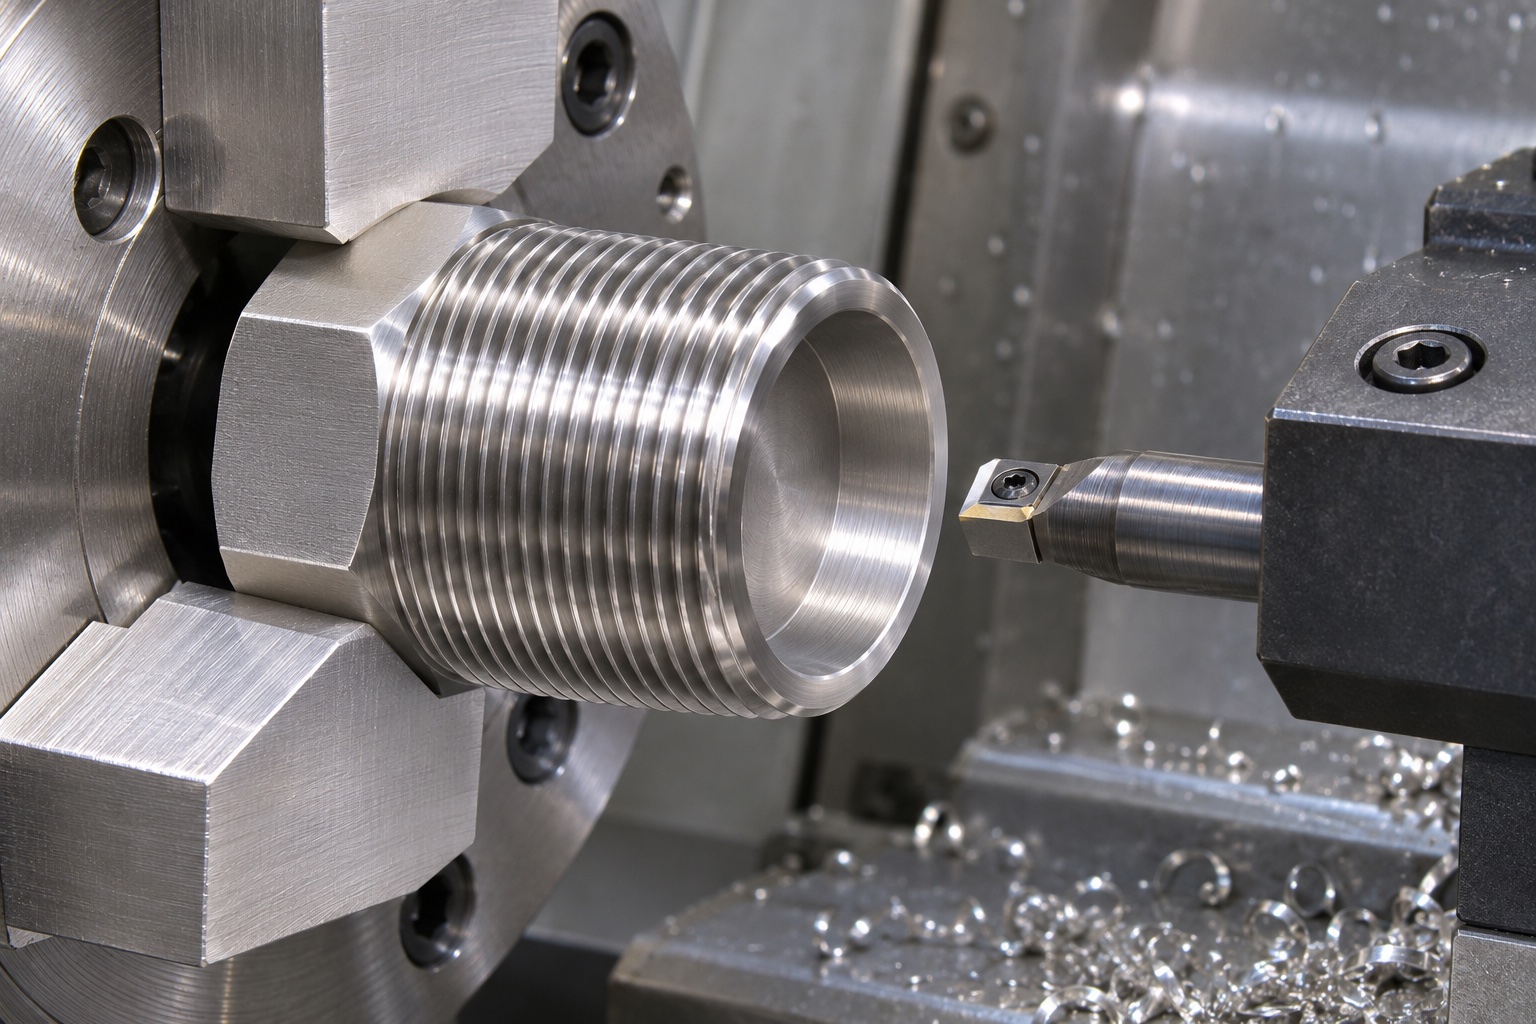
Bestätigen Sie beim 316L-Konzept den angegebenen Materialzustand und die Dokumentation, bevor Sie Stangenmaterial oder einen vorläufigen Rohling auswählen. In der Reihenfolge wird berücksichtigt, wie das Außengewinde, der Sackbohrungsraum und der Schlüsselkopf mit geeigneter Unterstützung bearbeitet werden können. Das Halten eines bereits fertiggestellten Gewindes in harten Backen kann zu Markierungen führen. Daher sollten im Einrichtungsplan akzeptable Kontaktflächen oder Schutzwerkzeuge angegeben werden. Werkzeugauswahl, Schnittbedingungen und Spankontrolle hängen vom tatsächlichen Design und der Maschine ab. Das veranschaulichende Herstellungsfoto, das diesem Artikel beigefügt ist, stellt keinen universellen Prozessparameter oder erreichten Maßhaltigkeit dar.
Späne am geschlossenen Ende der Kavität verwalten
Der Blindboden erleichtert die Spanabfuhr und den Zugang zu wichtigen Prozessplanungsfragen. Überprüfen Sie den verfügbaren Spielraum des Werkzeugs sowie die Methode zur Ableitung von Spänen und etwaiger Prozessflüssigkeit, die am Boden verbleiben könnte. Ein Hohlraum, der an seinem Eingang leer aussieht, kann tiefer im Inneren noch ein Fragment enthalten. Der Fertigungsplan sollte die vorgesehenen Zwischenkontrollen und den endgültigen kompatiblen Reinigungsweg beschreiben. Bei jeder Änderung zur Verbesserung des Zugangs muss die genehmigte Geometrie erhalten bleiben. Wenn man der Einfachheit halber durch das geschlossene hintere Ende bohren würde, würde ein anderes Teil entstehen und eine Designgenehmigung statt einer informellen Werkstattanpassung erforderlich sein.
Wählen Sie Tiefen- und Bohrungsprüfungen aus, die das Merkmal erreichen
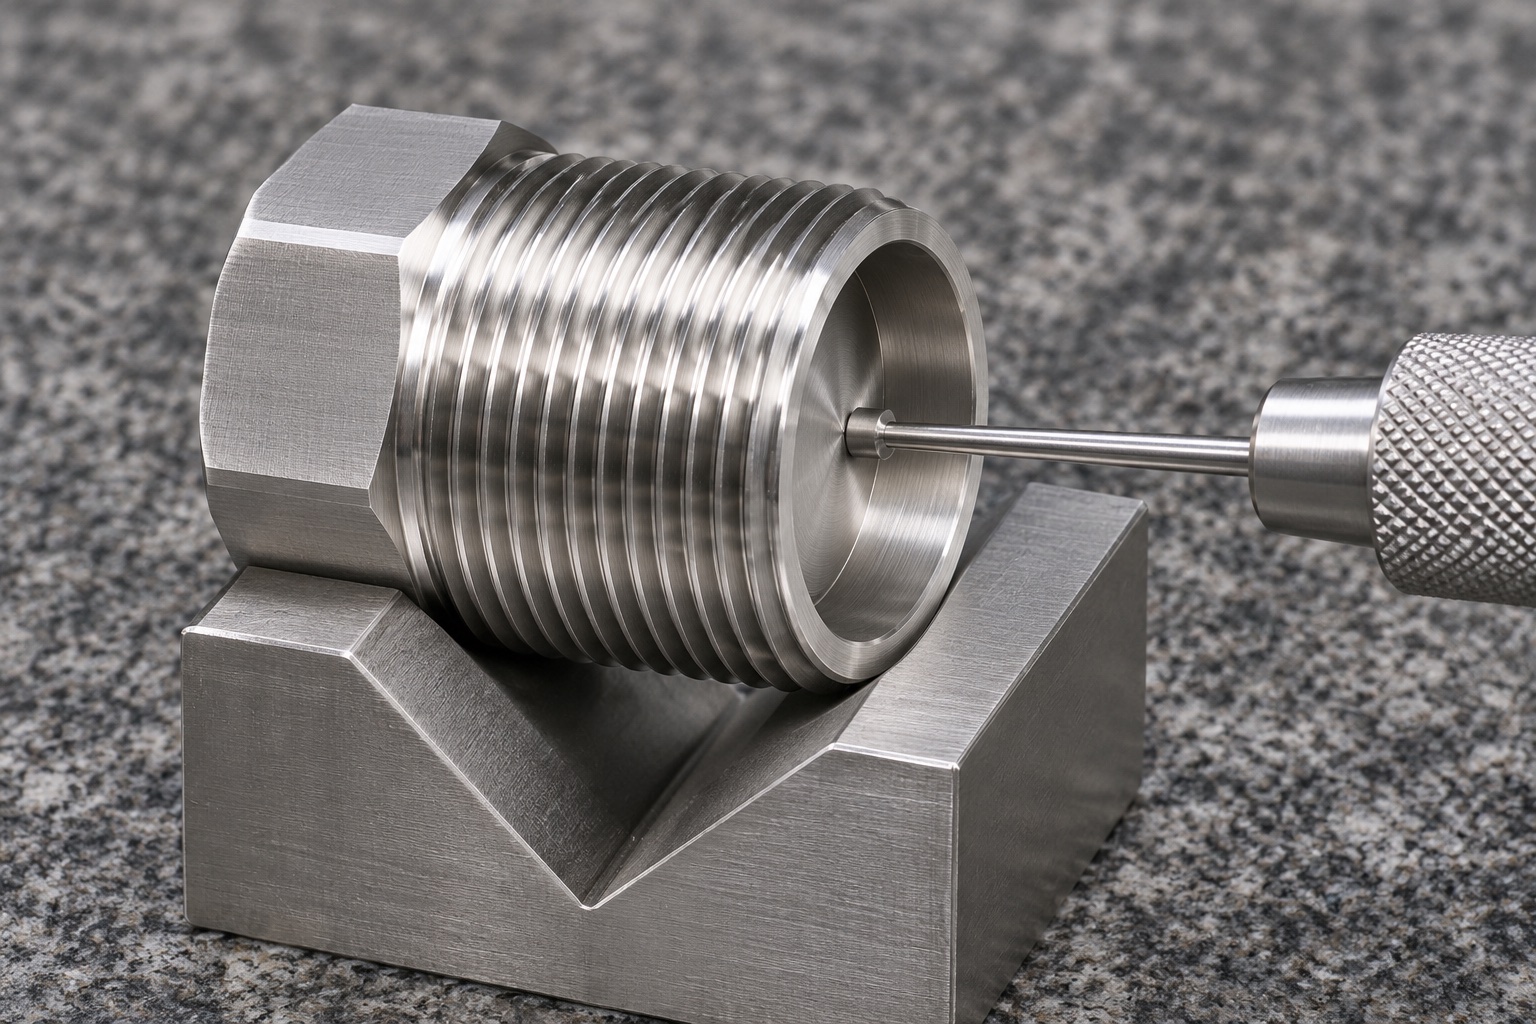
Definieren Sie die Prüfmethode vor der Produktion, insbesondere wenn Sondenspitzen oder Messkontakte den vorgesehenen Boden oder die vorgesehene zylindrische Oberfläche möglicherweise nicht erreichen. Eine Tiefensonde muss die richtige Fläche referenzieren und den angegebenen Bodenbereich berühren. Bohrungsgröße, Hohlraumtiefe und das Verhältnis zum Außengewinde können unterschiedliche Methoden erfordern. Notieren Sie die Geräte- und Einrichtungsbedingungen, die für die genehmigten Grenzwerte relevant sind. Die Prüfabbildung enthält weder eine lesbare Zahl noch ein gemessenes Abnahmeergebnis. Ein Foto einer Sonde, die in einen Hohlraum eindringt, kann nicht die verbleibende Wandstärke oder die Einhaltung aller Zeichnungsanforderungen bestätigen.
Halten Sie die Gewindeprüfung von der vollständigen Funktion getrennt
Bei der Abnahme von Außengewinden sollten die vereinbarten Bezeichnungen, Grenzwerte und Prüfmethoden verwendet werden, wobei alle Lehren identifiziert und kontrolliert werden sollten. Eine begrenzte Installationsbeobachtung in einer Gegenkomponente kann eine Montagefrage beantworten, sollte jedoch nicht jede vorgeschriebene Inspektion ersetzen. Der Körper allein kann weder Federkraft, Kolbenweg, Halt, Ermüdungslebensdauer noch sicheres Kontaktverhalten nachweisen. Diese Eigenschaften erfordern die vollständige kontrollierte Montage und deren entsprechende Auswertung. Herstellerangaben zu handelsüblichen Federstößeln beschreiben komplette Produkte; Ihre Leistung wird nicht auf ein nicht zusammengebautes, kundenspezifisches Gehäuse übertragen, das in einem illustrativen technischen Artikel gezeigt wird.
Kanten schützen und Prozessrückstände entfernen
Überprüfen Sie den Gewindeanfang, den Gewindeauslauf, den Hohlraumeintritt und die Schlüsselkopfübergänge auf Grate anhand der genehmigten Kantenanforderungen. Vermeiden Sie unkontrolliertes Polieren, das den Eingriff verändert oder eine Anlagefläche verrundet. Die Reinigung sollte sowohl den Blindboden als auch die gut sichtbaren Außenflächen umfassen und dabei ein Verfahren anwenden, das mit dem Material und dem Verwendungszweck kompatibel ist. Wenn eine Passivierung oder ein anderer Oberflächenprozess erforderlich ist, geben Sie dessen Spezifikation und Nachweis separat an; Der Legierungsname allein ist kein Beweis dafür, dass eine solche Behandlung stattgefunden hat. Für den abgebildeten Körper wird kein Anspruch auf Sterilität, Partikelklassifizierung oder Eignung für den Patientenkontakt erhoben.
Halten Sie die Schutzverpackung vom Hohlraum fern
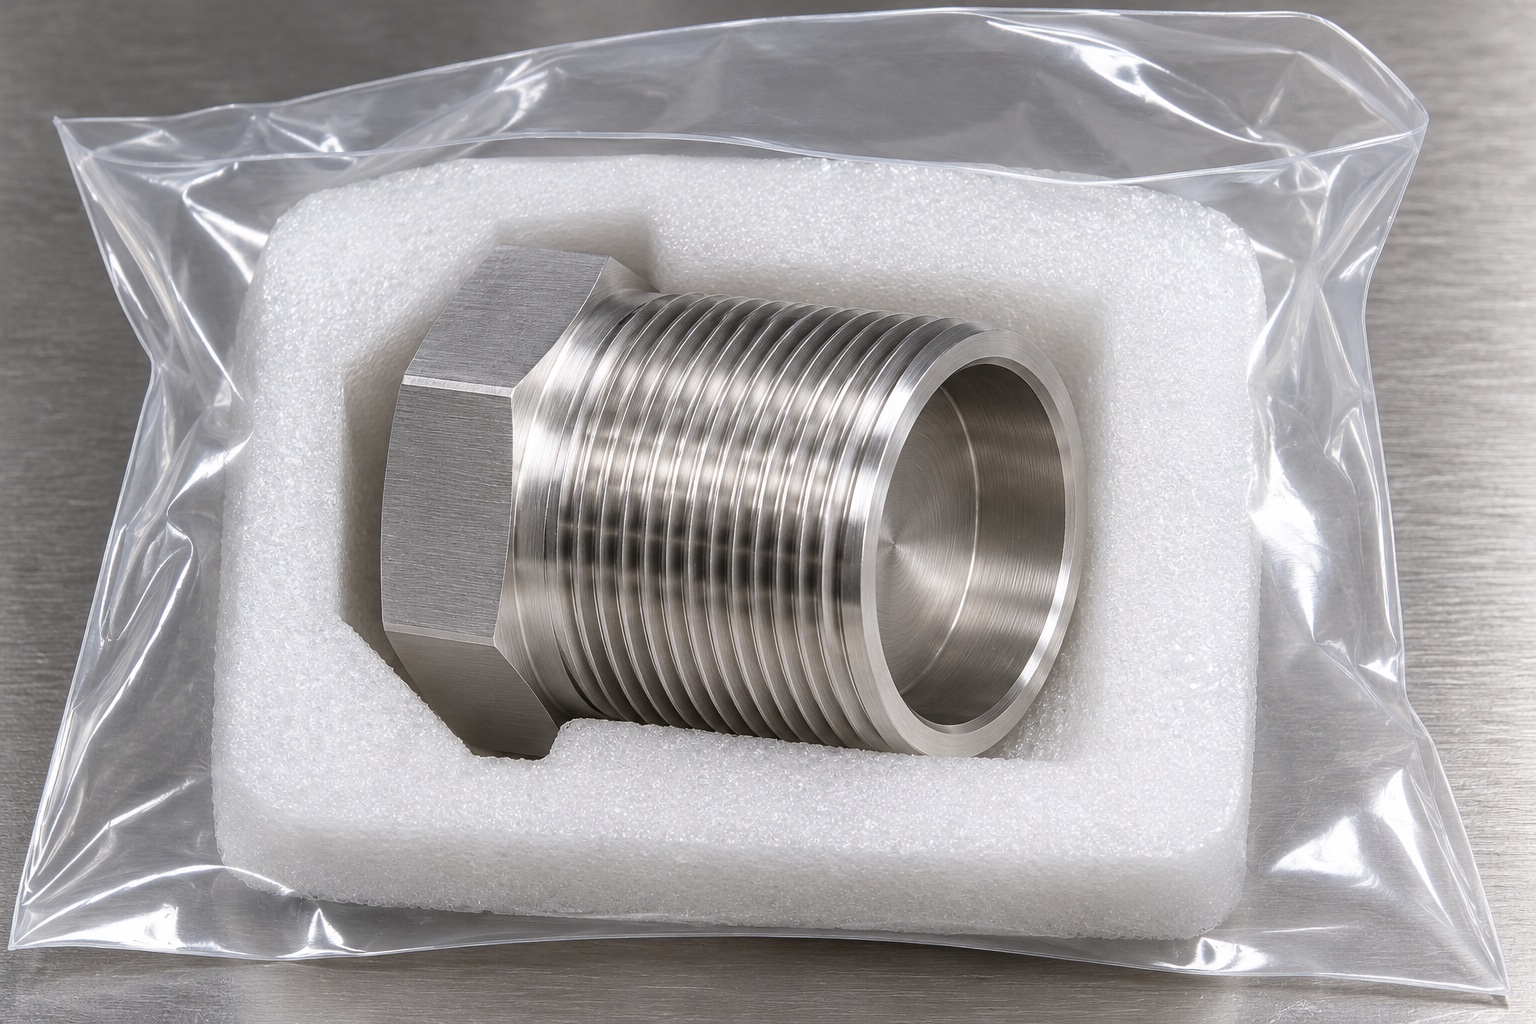
Durch die individuelle Trennung kann das Außengewinde vor Stößen bei der Handhabung und beim Versand geschützt werden. Die Verpackung sollte den Körper stützen, ohne einen harten Gegenstand in die Bohrung zu drücken oder lose Fasern am Blindboden zurückzulassen. Ein etwaiger Schutzstopfen muss ausdrücklich vereinbart werden und den Sauberkeitserwartungen entsprechen; Ein praktisches Stück Schaumstoff sollte nicht aus Gewohnheit in einen funktionellen Hohlraum geschoben werden. Identifikation gehört außerhalb der Funktionsflächen. Eine durchsichtige Tasche und eine aufgesetzte Tasche beschreiben lediglich die schützende Handhabung. Sie begründen keine validierte Sterilbarriere, Reinigungsqualifikation oder Zulassung der fertigen medizinischen Ausrüstung.
Fordern Sie die Gehäuse- und Montageunterlagen separat an
Eine nützliche Anfrage umfasst die Gehäusezeichnung und Modellrevision, Menge, 316L-Materialzustand, Außengewinde, Hohlraumgeometrie, Referenzschema, Finish und erforderliche Prüfprotokolle. Außerdem sollte das separate Baugruppendesign identifiziert werden, bei dem Feder, bewegliches Element und Halterung für die Überprüfung relevant sind. Geben Sie Reinigung, Verpackung und angeforderte Dokumentation an, ohne den Eindruck zu erwecken, dass nicht vorgelegte Zertifikate bereits vorhanden sind. Diese Aufteilung ermöglicht es dem Lieferanten, ein Angebot für den bearbeiteten Körper zu erstellen, während der Designverantwortliche die Verantwortung für ungelöste Montagefunktionen behält. Bei den generierten Bildern des Artikels handelt es sich um Geometrie- und Prozessabbildungen, nicht um Kundenlieferungsnachweise oder den Nachweis eines funktionierenden Federstößels.
Technischer Herstellerhinweis: www.carrlane.com.
FAQ
Handelt es sich bei dem abgebildeten Gehäuse um einen kompletten Federstößel?
Nein. Es handelt sich um ein unmontiertes Gehäusekonzept ohne Feder, beweglichen Kontakt oder Haltevorrichtung. Es kann weder Kraft, Hub, Rückhalt noch einen sicheren Systembetrieb nachweisen. Ein komplettes Gerät erfordert eine eigene kontrollierte Baugruppenkonstruktion und -bewertung.
Geht der Hohlraum durch den hinteren Sechskantkopf?
Nein. Das Konzept verfügt über einen glatten axialen Sackbohrungsraum und ein geschlossenes, massives hinteres Ende. Die Tiefe, die Bodengeometrie und das verbleibende Material müssen anhand der tatsächlichen Zeichnung definiert werden. Eine Durchgangsbohrung wäre eine andere zugelassene Konfiguration.
Ist der Innenhohlraum mit einem Gewinde versehen?
Nein. Die innere Sackbohrung ist bei diesem Konzept glatt und ungewindet. Das Maschinengewinde liegt ausschließlich auf der äußeren zylindrischen Wand. Innengewinde, separate Kappen oder Rückhaltedetails müssten ausdrücklich konstruiert, dokumentiert und geprüft werden; sie sind nicht Bestandteil der gezeigten Geometrie.
Kann eine Tiefenmessung die gesamte Wandgeometrie ermitteln?
Nein. Bei einer Tiefenbeobachtung wird ein definiertes axiales Merkmal unter einem vereinbarten Aufbau überprüft. Bohrungsgröße, Außengeometrie und Beziehungen erfordern möglicherweise zusätzliche Methoden. Die eigentliche Zeichnung bestimmt, wie verbleibendes Material und andere Abnahmeanforderungen bewertet und erfasst werden.
Stellt 316L Passivierung oder Sterilität her?
Nein. Materialidentität, etwaige spezifizierte Oberflächenbehandlung und steriler Zustand sind unterschiedliche Anforderungen. Für einen Passivierungsprozess sind auf Anfrage eigene Spezifikationen und Aufzeichnungen erforderlich. Die Schutzverpackung und der Legierungsname begründen weder die Zulassung als Medizinprodukt noch die Eignung für den Patientenkontakt.
Welche Informationen werden für ein Angebot benötigt?
Stellen Sie die kontrollierte Zeichnung, das Modell, die Menge, den Materialzustand, das Außengewinde, die Anforderungen an die Sackbohrung, das Referenzschema, die Endbearbeitung und die Inspektionsanforderungen bereit. Fügen Sie Reinigungs- und Verpackungsanforderungen hinzu und identifizieren Sie alle separaten Montagedokumente, die zur Überprüfung der Rückhaltung oder beweglicher Komponenten erforderlich sind.
tanghangyun@oemach.com