
Ein Roboterhandgelenk bündelt Drehschnittstellen, Lager, Getriebe, Schrauben, Sensoren und Kabel auf engem Raum. Ein lokales Maß kann bestehen, während sich die montierten Achsen dennoch fehlerhaft addieren.
Der Fertigungsplan muss Lagerbohrungen, Flächen, Winkel-Lochbilder und Positioniermerkmale aus einem gemeinsamen Montagesystem beherrschen.
Fünfachsbearbeitung reduziert Bezugwechsel, doch Steifigkeit, Reihenfolge, Kantenzustand und Funktionsprüfung bleiben ebenso wichtig.
Kritische Kontrollen kompakter Roboterhandgelenkteile
| Bereich | Hauptrisiko | Fertigungs- und Prüfreaktion |
|---|---|---|
| Lager- und Drehbohrungen | Achsversatz, Winkelfehler und Passungsstreuung | Aus bezogenen Datums schlichten und Lage, Richtung sowie Maß prüfen |
| Mehrseitenschnittstellen | Summenfehler aus Aufspannungen | Fünf Achsen oder geregeltes 3+2 mit geprüfter Übertragung |
| Kabel- und Sensorwege | Scharfe Kanten, fehlender Freiraum und Steckerkollision | Nutlage, Kantenbruch, Grat und Bauraum kontrollieren |
| Dünne Gehäusewände | Spannverzug, Rattern und Spannungsabbau | Ausgewogen schruppen, verteilt stützen, entspannen und leicht schlichten |
| Werkzeug- und Getriebeflansche | Lauf, Flächenfehler und Winkelversatz | Aus gemeinsamer Achse schlichten und per KMG oder Montage prüfen |
Das Handgelenk Als Achskette Beherrschen
Gehäuse und Adapterflansch verbinden mehrere Gelenke auf kurzer Strecke. Lagermitten, Getriebezentrierungen, Motorsitze und Ausgangsflansche bilden eine Achskette für Bewegung und Last.
Die Zeichnung definiert Hauptfläche und -achse und legt Nebenachsen sowie Winkelmerkmale daraus fest. Separates Best-Fit jeder Fläche kann Summenfehler verdecken.
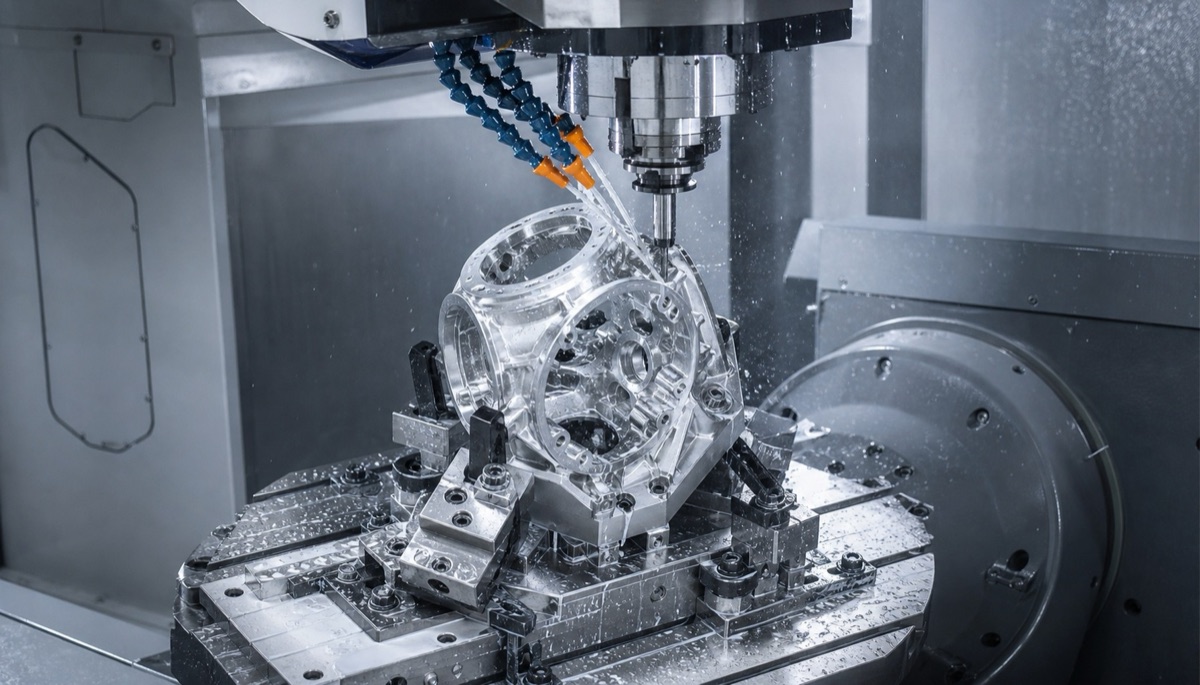
Fünf Achsen oder 3+2 halten Lagerbohrungen, Winkelschnittstellen und Seitenlochbilder mit weniger Aufspannungen in einer Bezugskette.
Fünf Achsen Reduzieren Bezugwechsel
Simultane Bearbeitung oder 3+2 erreicht Winkelbohrungen, Seitenflächen und Lochbilder ohne wiederholtes Ausspannen. Weniger Aufspannungen senken Vorrichtungssummen und halten Merkmale im selben Werkstücknullpunkt.
Die Maschine garantiert Genauigkeit nicht allein. Rundachskalibrierung, Werkzeugzentrum, Vorrichtungssteifigkeit, Antaststrategie und Temperatur bestimmen den Nutzen.
Dünnwände Und Tiefe Taschen Brauchen Stufen
Kompakte Handgelenkteile entfernen viel Aluminium und lassen Rippen, Bosse und freistehende Wände. Einseitiger schwerer Schnitt kann Spannung lösen und Lager- oder Flanschmerkmale bewegen.
Ausgewogenes Schruppen lässt Material an Funktionsschnittstellen; bei Bedarf folgt Entspannung. Vorschlichten stabilisiert, danach werden Lagerbohrungen, Flächen und Positionierlöcher fertiggestellt.
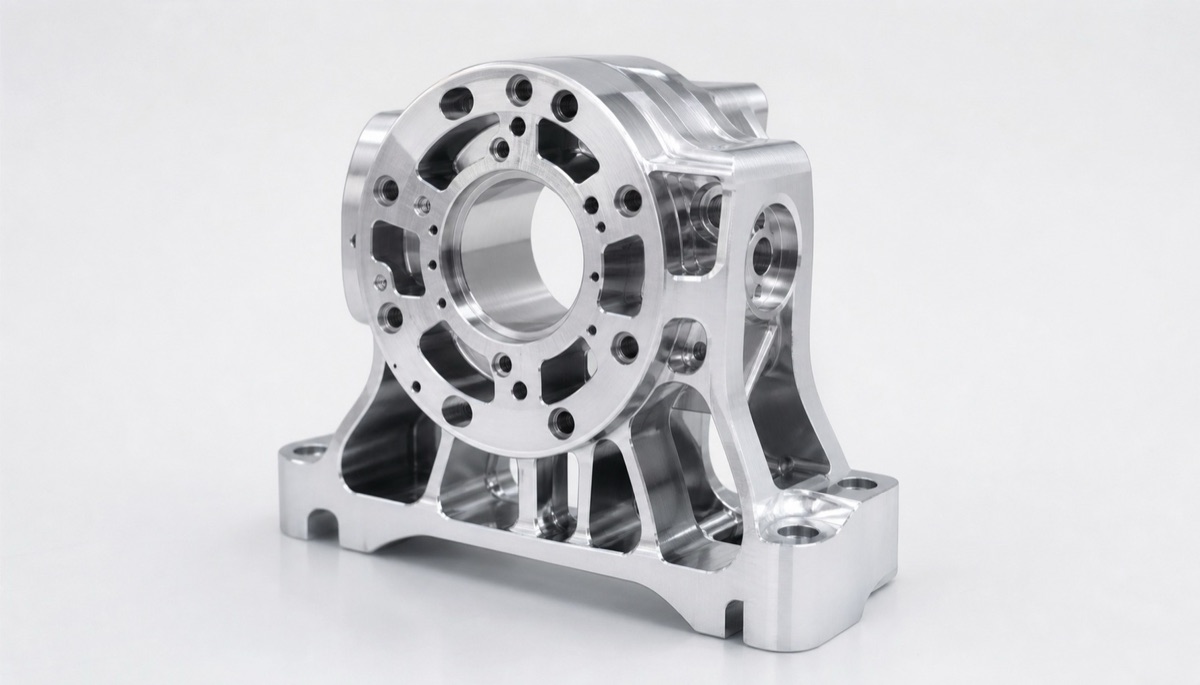
Taschen, Rippen, Kabelfreiraum und Lagerschnittstellen verlangen ein Gleichgewicht aus Masse, Steifigkeit, Kantensicherheit und Prüfbarkeit.
Kabelführung Ist Präzisions- Und Zuverlässigkeitsmerkmal
Kabelnuten, Sensorwege und Steckertaschen müssen im gesamten Bewegungsraum frei bleiben. Eine maßhaltige Nut kann Kabel beschädigen, wenn Kantenbruch, Gratrichtung oder Lage nicht stimmen.
Der Prozess legt Kantenzustand, Entgratungszugang und Schutzflächen fest. Die Montageprüfung berücksichtigt Kabeldurchmesser, Biegeradius, Stecker, bewegte Abdeckung und Zugentlastung.
Beziehungen Statt Nur Einzelmaße Prüfen
Die KMG-Prüfung richtet funktional aus und berichtet Lagerachsenlage, Winkelbezug, Getriebe- und Flanschlauf, Montageflächenrichtung und kritische Lochbilder. Innenmessgeräte und Gewindelehren prüfen Funktionsmaße.
Ein Erstmusteraufbau mit Lagern, Getrieben, Stiften oder Meistervorrichtung zeigt Kabel- und Montagebedingungen, die Koordinaten allein nicht beschreiben. Ergebnisse bleiben auf den Zeichnungsstand rückverfolgbar.
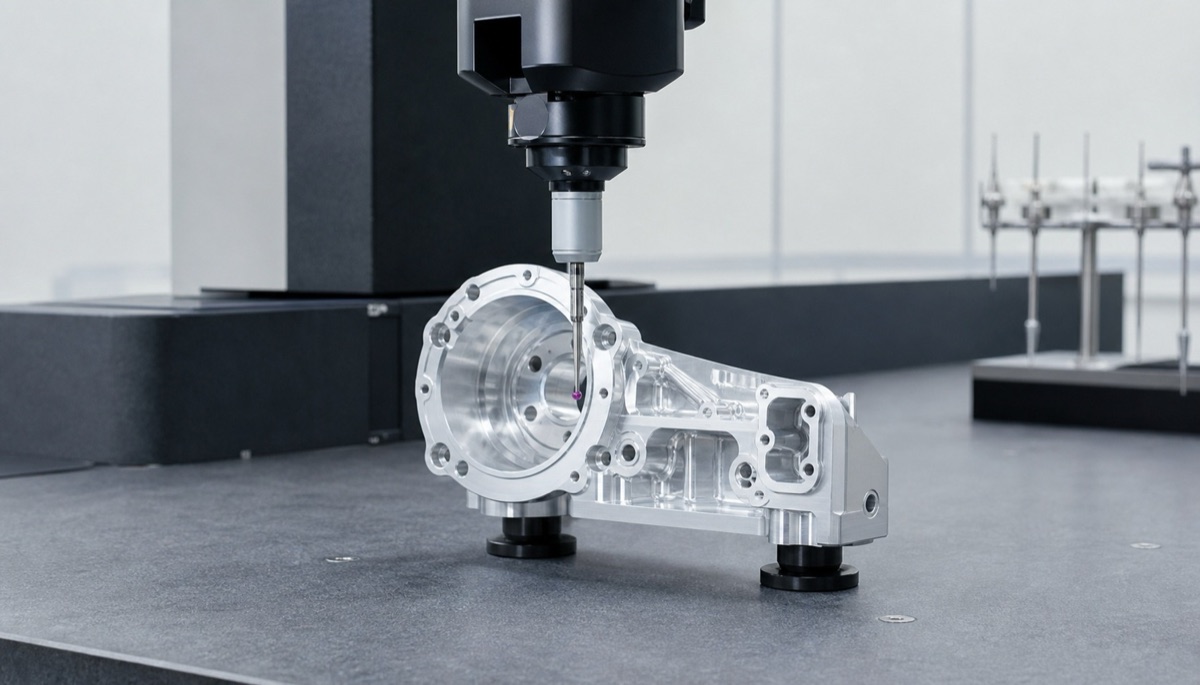
Die Ausrichtung bewertet Lagerachsen, Getriebesitze, Montageflächen und Mehrseitenbohrungen im gemeinsamen Montagekoordinatensystem.
Angaben Vor Der Anfrage
Eine vollständige Anfrage ermöglicht Planung von Bezugzugang, Vorrichtung, Werkzeug und Prüfung.
- Freigegebene 2D-Zeichnung und 3D-Modell im gleichen Stand
- Hauptgelenkachse, Montagebezug und Nebenachsenbeziehungen
- Lager-, Getriebe-, Motor-, Sensor- und Flanschbedingungen
- Werkstoff, Zustand, Wärmebehandlung, Dünnwände und Finish
- Kabeldurchmesser, Bauraum, Steckerklarheit und Kantenbruch
- Erstmusterumfang, KMG-Bericht, Lehren und Stichprobe
Zusammenfassung
Handgelenkpräzision entsteht aus der Beziehung mehrerer Achsen und Schnittstellen in einem kompakten Leichtbaugehäuse. Gemeinsame Bezüge, wenige kontrollierte Aufspannungen, stufenweiser Abtrag, sichere Kabelmerkmale und beziehungsbezogene Prüfung sind wichtiger als pauschal enge Einzelmaße.
FAQ
Warum werden Handgelenkteile oft fünfachsig bearbeitet?
Mehrseitenbohrungen und Winkelschnittstellen werden mit weniger Aufspannungen erreicht, wodurch Bezugübertragungsfehler sinken.
Garantiert Fünfachsbearbeitung automatisch Genauigkeit?
Nein. Kalibrierung, Vorrichtung, Antastung, Werkzeugkontrolle, Temperatur und Ablauf bestimmen das Ergebnis.
Wie wird der Summenfehler mehrerer Achsen beherrscht?
Ein Hauptmontagebezug wird definiert, Nebenachsen daraus festgelegt, kritische Schnittstellen über eine geregelte Kette gefertigt und gemeinsam geprüft.
Warum gehören Kabelnuten zur Präzisionsplanung?
Lage, Freiraum, Kantenzustand und Biegeradius beeinflussen Kabellebensdauer und Bewegungsraum, auch ohne engste Maßtoleranz.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.