
Robotergelenkgehäuse verbinden Lagersitze, Getriebe- und Motorschnittstellen, Winkelflächen, Querbohrungen, Kabelwege und Leichtbautaschen. Jede zusätzliche Aufspannung kann Vorrichtungs- und Koordinatenfehler addieren.
Fünfachsbearbeitung hält viele Merkmale in einem gemeinsamen System und reduziert Übertragungen. Sie garantiert die Lage nicht automatisch und bedeutet nicht immer, dass jede Fläche in nur einer einzigen Operation fertig wird.
Die Route beginnt mit Montagebezügen, schafft Zugang ohne Steifigkeitsverlust, kalibriert die Rundachsen und prüft alle Merkmale im selben Funktionssystem.
Kontrollen für Mehrseitenbearbeitung in einer Aufspannung
| Kontrollpunkt | Risiko | Prozessreaktion |
|---|---|---|
| Montagebezug | Maschinenkoordinaten bilden Funktion nicht ab | Getriebe-, Lager- oder Montageschnittstelle als Bezug nutzen |
| Vorrichtungszugang | Kollision oder schwache Abstützung | Flächen freigeben und Hauptlastpfad stützen |
| Rundachsgenauigkeit | Versatz durch Pivot- oder TCP-Fehler | Rundachsen kalibrieren, Rohteil antasten und TCP prüfen |
| Dünnwand | Spannungsabbau und Rattern beim Taschenfräsen | Ausgewogen gestuft abtragen und Schlichtaufmaß schützen |
| Prüfung | Best Fit verdeckt Mehrseitenfehler | KMG zum Montagebezug ausrichten und Lagen gemeinsam berichten |
Koordinatensystem Aus Montagebezügen Aufbauen
Der Primärbezug bildet die Gelenklagerung ab: häufig Getriebefläche, Lagerachse, Zentrierung oder eine definierte Kombination. Sekundär- und Tertiärbezug legen Winkel und Axialposition fest.
Mehrseitenlochbilder, Motor- und Sensormerkmale werden aus diesem Rahmen bemaßt. Folgen Fertigungsnullpunkt und Prüfausrichtung unterschiedlicher Logik, kann ein Teil den Bericht bestehen und in der Montage versagen.
Die Zeichnung trennt echte Funktionslagen von allgemeinen Freibohrungen, damit Prozessaufwand auf die Gelenkfunktion zielt.
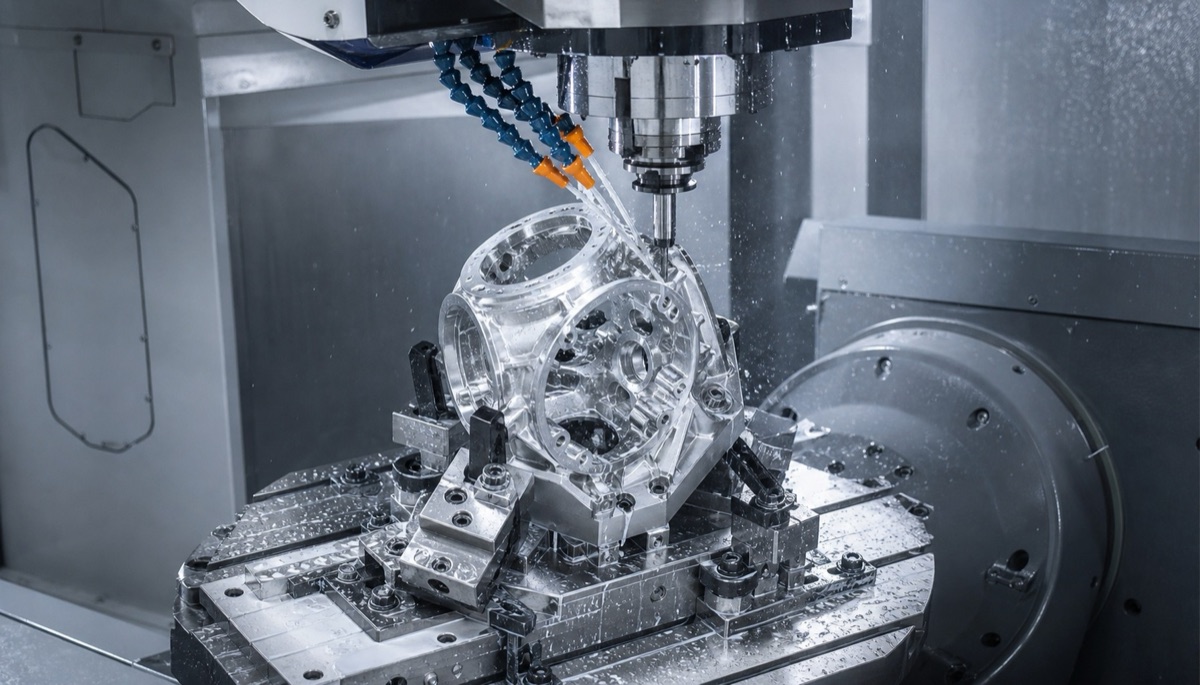
Ein geregelter Werkstücknullpunkt verbindet Mehrseitenbohrungen, Lochbilder und Montageflächen bei weniger Umspannfehler.
Flächen Freigeben Und Steif Abstützen
Eine Einspannstrategie hilft nur, wenn die Vorrichtung sicheren Spindelzugang bietet und beim Schruppen und Schlichten trägt. Die Spannschnittstelle kann eine Voroperation benötigen; vor dem Hauptzyklus kann daher eine vorbereitende Aufspannung stehen.
Die Vorrichtung darf Winkelwerkzeuge, Taster und Spanabfuhr nicht blockieren. Sie widersteht wechselnden Schnittkräften, ohne Gehäuse oder Dünnwände zu verformen. Kollisionssimulation umfasst Spindel, Halter, Taster, Spanner und den gesamten Schwenkraum.
Rundachsen Kalibrieren Und Nullpunkt Prüfen
Die Lageleistung hängt von Pivot-Kalibrierung, TCP-Steuerung, Antastgenauigkeit, Maschinenwarmlauf und Temperatur ab. Kleine Winkelfehler erzeugen mit wachsendem Abstand zur Drehmitte größere lineare Abweichungen.
Zugängliche Rohteilbezüge werden angetastet, um das Werkstücksystem festzulegen oder zu prüfen. Werkzeuglänge, Rundlauf und Verschleiß werden für kritische Bohrungen geregelt. Ein Prüfkörper oder Prozesscheck bestätigt die indexierten Flächen im Fehlerbudget.
Tiefe Taschen Vor Funktionsflächen Schruppen
Gelenkgehäuse entfernen viel Aluminium und lassen Rippen, Dome und dünne Wände. Wird ein Lagersitz vor starkem Taschenfräsen fertiggestellt, können Spannungsabbau und Spannbewegung die Geometrie verändern.
Ausgewogenes Schruppen lässt gleichmäßiges Aufmaß an Lager-, Getriebe- und Motorschnittstellen. Bei Bedarf folgt Stabilisierung. Nach dem Strukturvorschlichten werden Flächen, Zentrierungen, Sitze sowie geriebene oder gebohrte Löcher mit stabilen Werkzeugen und kleinen Lasten geschlichtet.
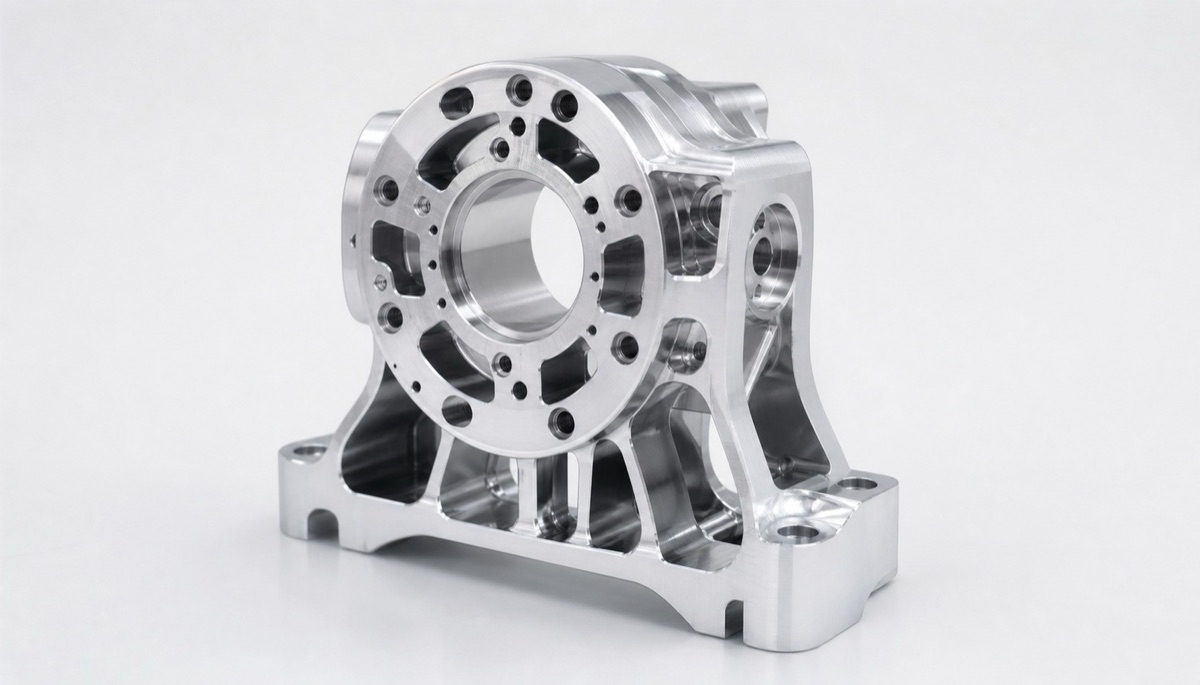
Auch eine Einspannstrategie braucht steife Abstützung, gestufte Taschenbearbeitung, Rundachskalibrierung und geschütztes Schlichtaufmaß.
Mehrseitenmerkmale In Einer Bezugskette Halten
Winkelbohrungen, Seitenlochbilder und Kabelwege werden aus demselben angetasteten Ursprung indexiert. Das senkt Vorrichtungssummen und verbessert die Rückverfolgbarkeit. Sehr enge oder tiefe Bohrungen können ein Spezialfinish brauchen; dessen Bezugsübertragung bleibt ausdrücklich geprüft.
Positionstoleranz ist mehr als eine Maschinenanzeige. Maß, Form, Grat, Kantenbruch und Beschichtungszugabe beeinflussen Stifte, Schrauben und Module. Kritische Lochbilder werden fertigbearbeitet und entgratet, ohne Positionierkanten zu beschädigen.
Alle Flächen Im Montagebezug Prüfen
Das KMG richtet zu Primärfläche, Zentrierung oder Achse aus und bewertet Mehrseitenlagen, Winkel, Bohrungen und Lochbilder gemeinsam. Separate Best-Fit-Ausrichtungen können den gesuchten Summenfehler verbergen.
Der Prüfplan legt Zugänglichkeit, Bezugssimulation, Oberflächenzustand, Punktverteilung und Funktionslehren für Gewinde oder Langlöcher fest. Erstmusterergebnisse bleiben mit Zeichnungsrevision und Serienprozess verknüpft.
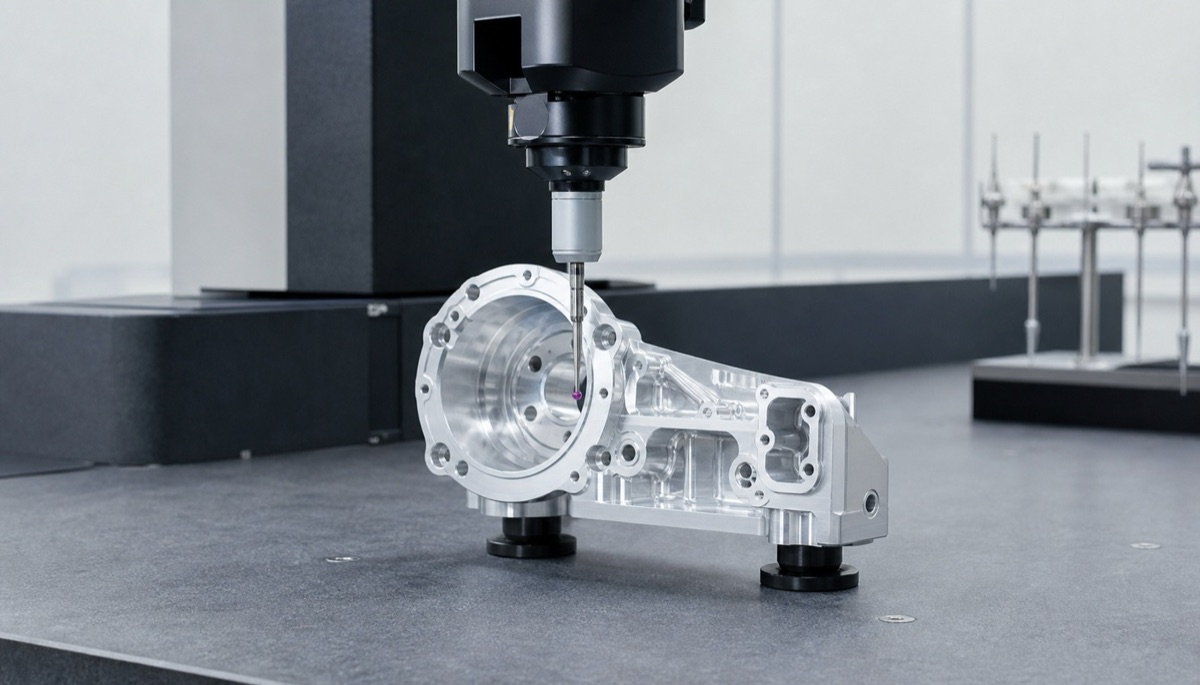
Kritische Merkmale werden aus dem Montagebezugssystem statt mit unabhängigen Best-Fit-Ausrichtungen geprüft.
Angaben Für Die Anfrage
Die Eignung einer Einspann-Fünfachsstrategie lässt sich nur mit Montage- und Abnahmekontext bewerten.
- 2D-Zeichnung und 3D-Modell mit gleicher Revision
- Primäre Montagefläche, Achse, Zentrierung und Winkelbezug
- Kritische Mehrseitenlagen und Winkeltoleranzen
- Lager-, Getriebe-, Motor-, Dichtungs-, Sensor- und Kabelschnittstellen
- Werkstoffzustand, Wanddicke, Stabilisierung und Beschichtungszugaben
- KMG-Bericht, Funktionslehren, Erstmuster- und Serienmenge
Zusammenfassung
Fünfachsbearbeitung in einer Hauptaufspannung reduziert Umspannfehler, weil Mehrseitenmerkmale auf ein gemeinsames Koordinatensystem bezogen bleiben. Funktionsbezüge, zugängliche steife Vorrichtung, Rundachskalibrierung, gestufter Abtrag, geschütztes Aufmaß und montagebezogene Prüfung bleiben entscheidend.
FAQ
Bedeutet eine Aufspannung nur eine Operation?
Nicht immer. Eine Voroperation kann die Spannschnittstelle erzeugen; die Hauptaufspannung hält danach die funktionalen Flächen und Bohrungen zusammen.
Garantiert eine Fünfachsmaschine die Mehrseitenlage?
Nein. Kalibrierung, Vorrichtungsverformung, Antasten, Werkzeugzustand, Temperatur und Reihenfolge bestimmen das Ergebnis mit.
Warum nicht jede Fläche im KMG separat bestfitten?
Separate Best Fits entfernen den gemeinsamen Montagebezug und können Fehler zwischen Motor, Getriebe, Lager und Sensor verdecken.
Wann ist eine zweite Schlichtaufspannung zulässig?
Wenn Zugang oder Spezialverfahren sie verlangen, der Funktionsbezug mit quantifizierter Wiederholbarkeit übertragen und die Gesamtbeziehung abschließend geprüft wird.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.