
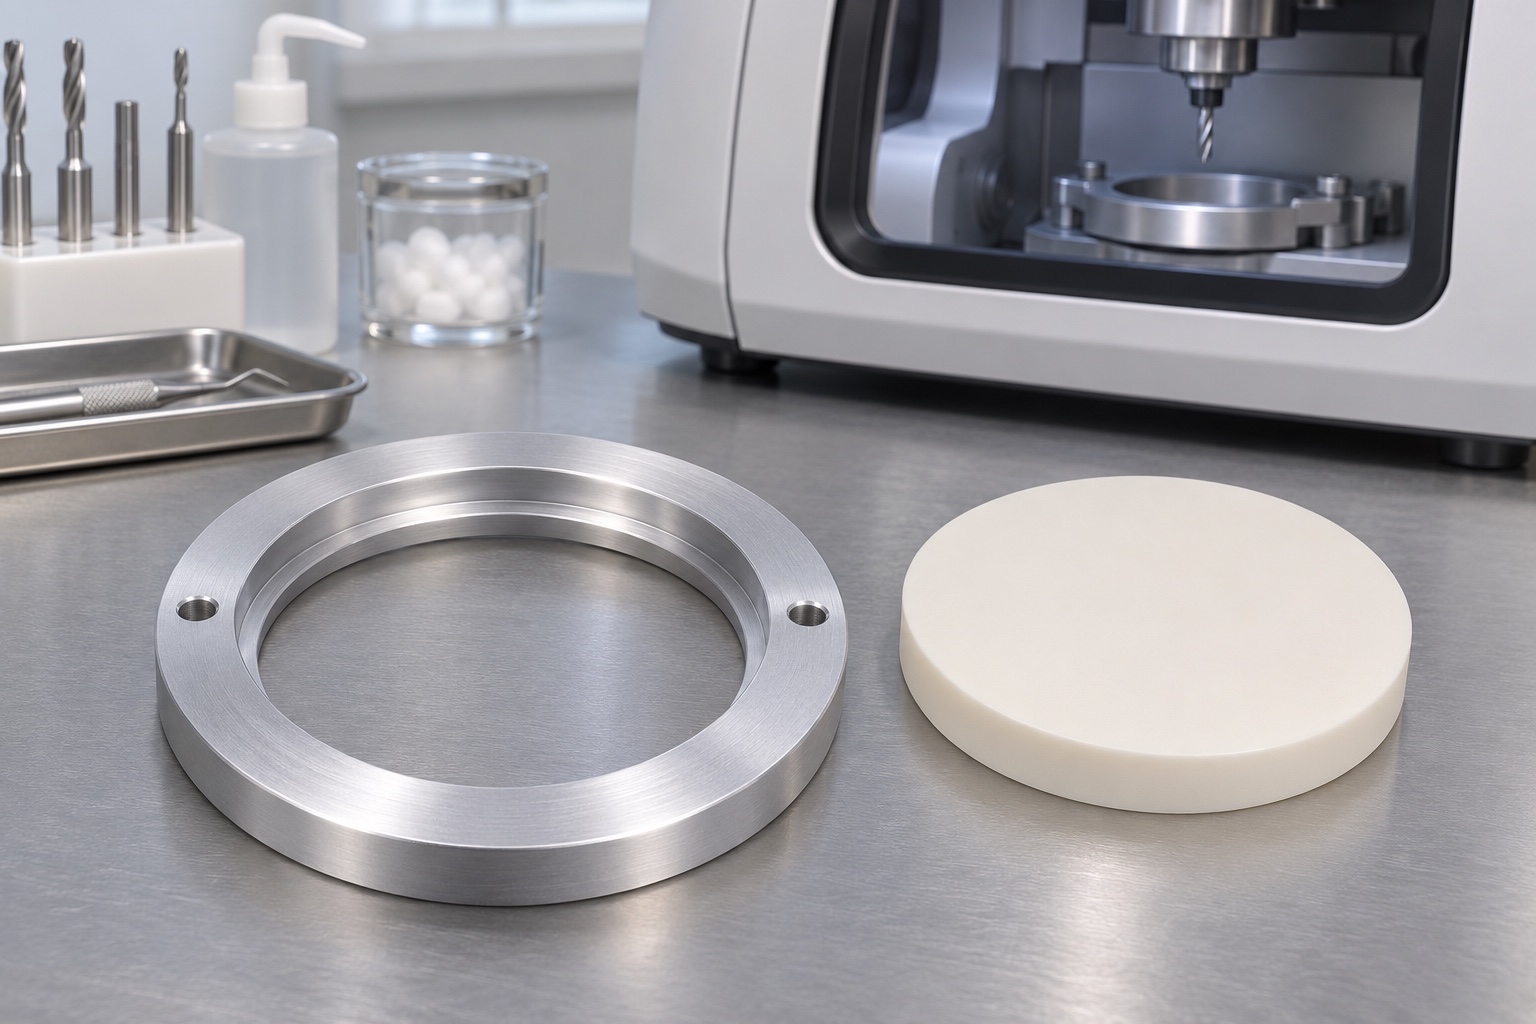
Prüfaufgabe am Prüfplatz definieren
Dentalfräsgeräte können zugelassene Adapter für Rohlinge im Scheibenformat verwenden. Ein Prüfring hat eine andere Aufgabe: Er überprüft ausgewählte Beziehungen auf einer Scheibe oder einer inerten Referenz außerhalb der Maschine. Es sollte nicht als Spindelvorrichtung beschrieben oder dazu verwendet werden, abzuleiten, ob eine Maschine einen Rohling während des Schneidens festhalten kann. Entscheiden Sie, ob die Inspektion den Sitz, das Radialspiel, den zugänglichen Durchmesser oder die Beziehung zwischen der Schulter und einer Referenzebene betrifft. Ein Ring, der eine dieser Fragen beantworten soll, beantwortet nicht automatisch die anderen.

Schnittstelle des Fräsrohlings beschreiben
Viele Teile, sogenannte Scheiben, haben mehr als einen Durchmesser und können eine Randstufe aufweisen. Beginnen Sie mit der kontrollierten Zeichnung für die jeweilige Familie und markieren Sie die zulässigen Flächen. Eine Scheibe kann in die obere Öffnung eindringen, bleibt aber an einer Fase hängen, bevor sie die Schulter berührt. Eine Toleranz für den gesamten Außendurchmesser definiert nicht den Abstand unterhalb der Stufe. Überprüfen Sie gemeinsam einen Querschnitt und eine Einfügeansicht und prüfen Sie, welche Flächen ein Techniker nach dem Einsetzen des Rohlings prüfen kann.
Radiale Führung und axialen Sitz trennen
Der zylindrische Pilot stellt eine radiale Referenz in einem Kandidatendesign dar; die Ringschulter sorgt für einen axialen Anschlag. Ihre Ausrichtung ist wichtig, aber die beiden Oberflächen erfüllen unterschiedliche Aufgaben. Wenn der Pilot groß genug dimensioniert ist, kann die Scheibe auch dann noch seitlich verrutschen, wenn die Schulter aufliegt. Ein straffer Pilot kann die Verjüngung verbergen oder Trümmer einfangen. Identifizieren Sie, ob bei der Inspektion eine freie Bewegung, ein maximaler Umschlag oder eine bestimmte Position aufgezeichnet wird, und geben Sie an, ob die Referenz während der Messung voraussichtlich rotiert oder fest bleibt.
Zeichnungsbezüge und nutzbare Messzonen festlegen
Eine stabile Grundfläche kann die Prüfebene definieren. Binden Sie die Schultertiefe an diese Ebene und lokalisieren Sie den Piloten anhand des relevanten Merkmals, anstatt Befestigungslöcher ohne Begründung als präzise Positionsreferenzen zu betrachten. Geben Sie die nutzbare Ringbreite, den vom Werkzeugradius ausgeschlossenen Bereich und alle zulässigen Unterbrechungen an. Eine Höhenmessung am Relief ist keine Schultermessung. Wenn die Zeichnung sowohl eine Schultervariation als auch eine Bohrungsform erfordert, geben Sie diese unabhängig voneinander an, sodass ein gutes Ergebnis für das eine nicht den Fehler des anderen überdecken kann.
Eckfreiraum vor der Tolerierung prüfen
Die Scheibenstufe kann eine Fase, einen Kantenradius oder eine Spanung aufweisen. Der Ring kann an der Schulterwurzel auch einen Werkzeugradius aufweisen. Modellieren Sie die zulässigen Extreme gemeinsam, anstatt davon auszugehen, dass nominale Profile repräsentativ sind. Eine flache Entlastung kann verhindern, dass die Bandscheibe die Wurzel berührt, eine übermäßige Entlastung kann jedoch dazu führen, dass die nutzbare Sitzbreite verloren geht. Machen Sie auf der Prüfskizze eine gewollte Lücke sichtbar und wählen Sie eine Lehre, die diese nicht überbrückt. Achten Sie darauf, dass sich Kantenbedingungskriterien von numerischen Größen- oder Formkriterien unterscheiden.
Rohmaterial und Oberfläche auswählen
Ein Aluminiumring kann zwar bequem zu handhaben sein, Steifheit, Verschleiß und Beschädigungen bei der Handhabung hängen jedoch vom Design und dem Endzustand ab. Identifizieren Sie die tatsächliche Legierung und Härte und entscheiden Sie, ob der Ring blank oder nach einer Endbearbeitung geprüft werden soll. Die Oberflächenbehandlung kann die Abmessungen und den Übergang in eine Öffnung beeinflussen. Gehen Sie nicht davon aus, dass sich ein heller Ring im erforderlichen Zustand befindet. Jedes wiederverwendbare Messgerät sollte über ein definiertes Prüfintervall und eine vereinbarte Reaktion auf Verschleiß, Beschädigung oder geänderte Referenzbedingungen verfügen, unabhängig vom ersten Materialbericht.
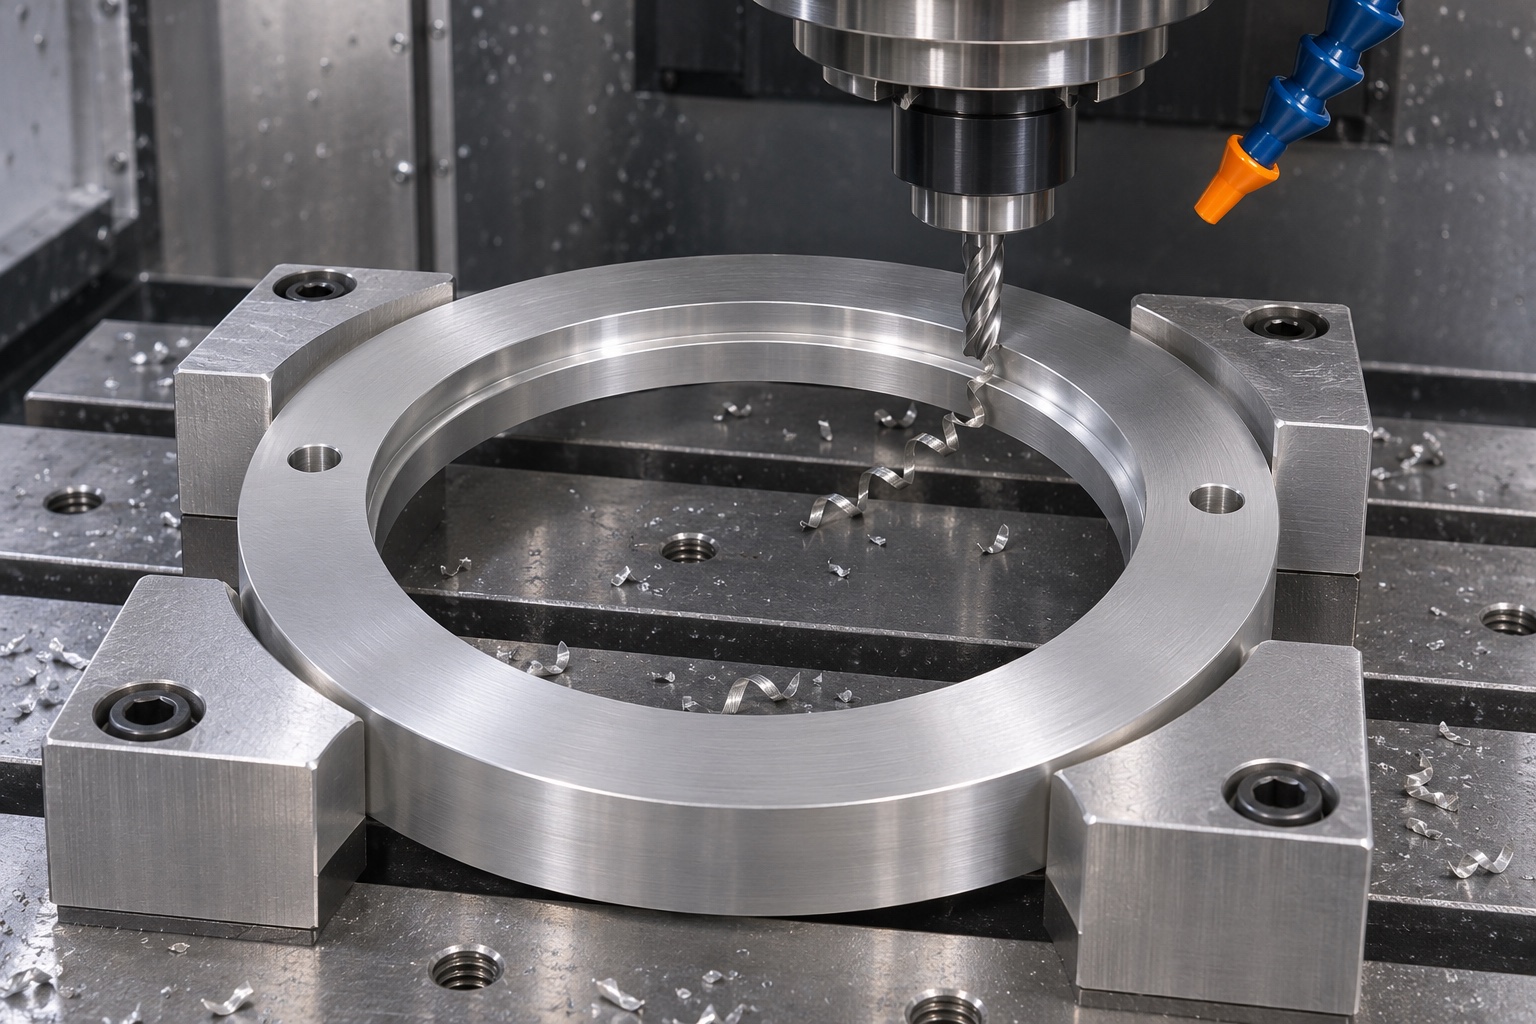
Den Ring beim Bearbeiten stabil halten
Ein in Frage kommender Prozess raut die Öffnung auf, wobei genügend Material übrig ist, um den Flansch zu stützen, und gibt dann das Teil frei, um die Bewegung zu beurteilen. Abhängig von der Zeichnung und dem Zugang können Drehen oder Kreisinterpolation geeignet sein, es wird jedoch nicht davon ausgegangen, dass ein nominaler Maschinenweg die Bohrungsform festlegt. Beenden Sie den Piloten und die Schulter soweit möglich mit derselben Referenz. Wenn das Montagemuster einen anderen Aufbau verwendet, stellen Sie fest, in welcher Beziehung es zur fertigen Referenz steht. Verwenden Sie eine Anordnung, die verhindert, dass ein dünner Ring während des Schneidens flach gezogen wird, damit er anschließend wegspringt.
Tiefe, Form und Sitz getrennt prüfen
Messen Sie die Schulterhöhe an benannten Stationen rund um den Ring und dokumentieren Sie den Abstand vom inneren Übergang. Wählen Sie eine geeignete Bohrungsprüfung, die die Funktionslänge prüft, nicht nur die Eingangsfase. Wenn der Ring während der Messung befestigt wird, notieren Sie die Anordnung der Befestigungselemente und die Halterung. Ein Trockensitzversuch mit einem identifizierten Ersatz hilft dabei, Kontakte aufzudecken, die anhand der Abmessungen allein möglicherweise nicht identifiziert werden können. Es ersetzt nicht die Vermessung des Ringes. Ebenso stellt ein konformer Ring nicht die Genauigkeit, Sicherheit oder Eignung einer angetriebenen Dentalmaschine dar.
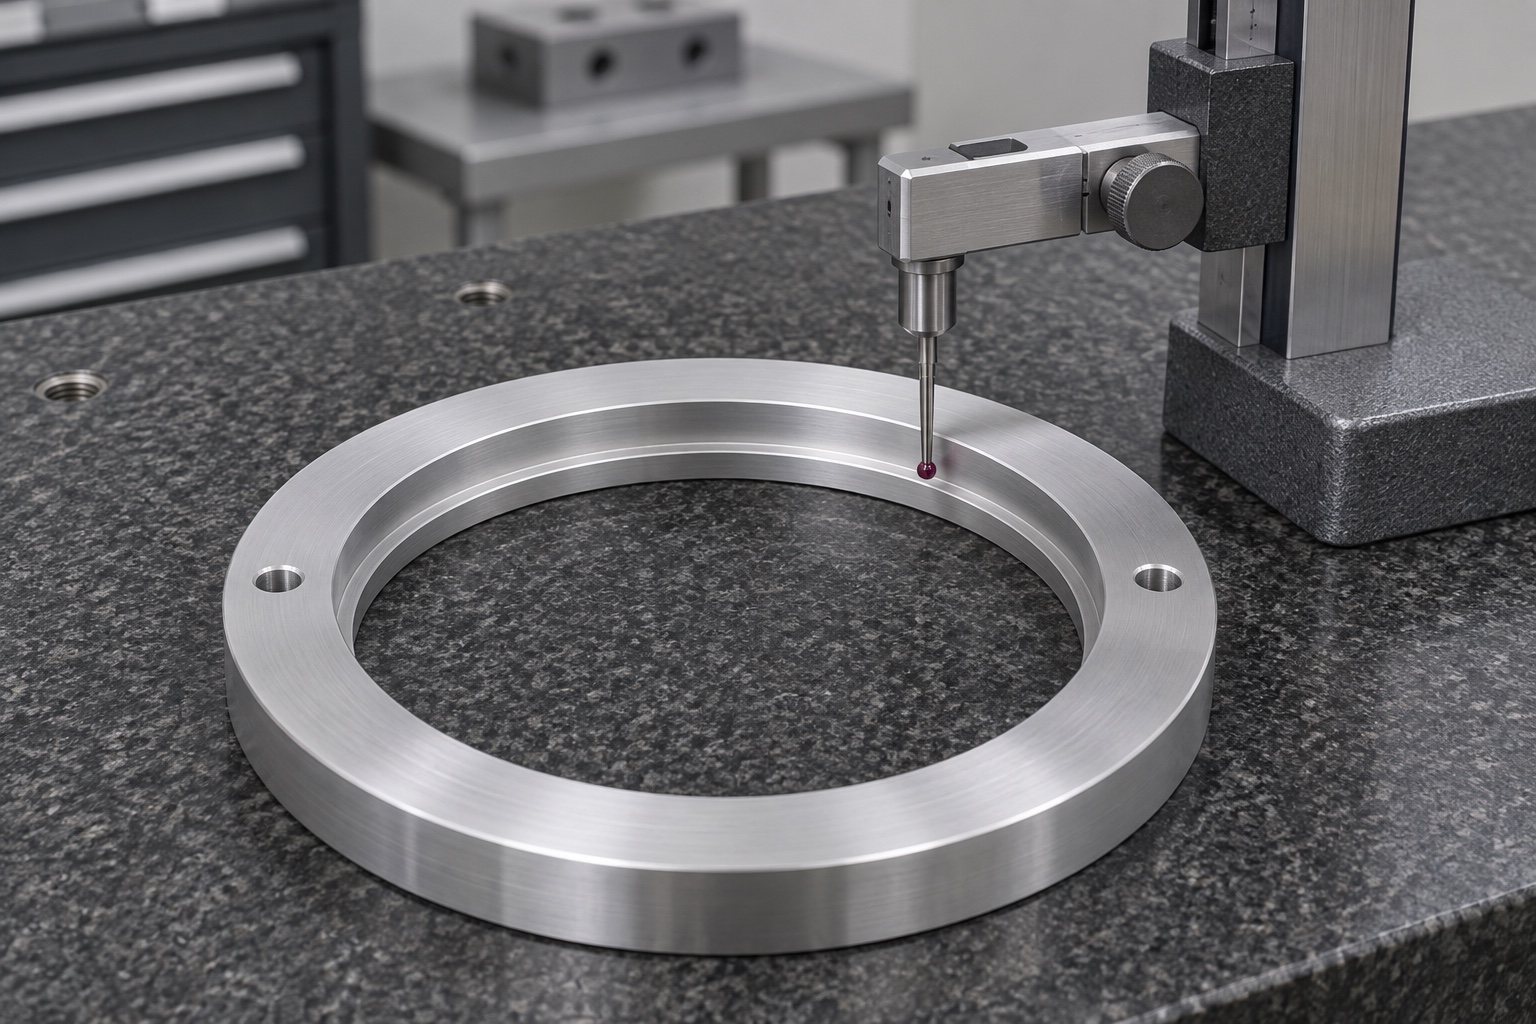
Die Sitzprüfung mit einer Referenzscheibe planen
Verwenden Sie eine repräsentative inerte Scheibe und notieren Sie die Ausrichtung, den Sitzzustand und die Lage etwaiger Lücken. Wenn der scheinbare Höhepunkt der Scheibe folgt, wenn sie gedreht wird, ist die Referenz eine Untersuchung wert. Bleibt der Hochpunkt beim Ring, überprüfen Sie die Schulter und die Stütze, bevor Sie die Zeichnung ändern. Dies ist ein diagnostischer Vergleich und kein Ersatz für eine bestimmte Formmessung. Vermeiden Sie abrasive oder zerbrechliche klinische Rohlinge während eines frühen Labortests, es sei denn, der Eigentümer hat sie ausgewählt und ein geeignetes Handhabungsverfahren festgelegt.
Ergebnisverändernde Nacharbeit vermeiden
Ein Grat an der Öffnung, eine Beule an der Basis und eine Markierung außerhalb des Kontaktbereichs sind unterschiedliche Zustände. Vereinbaren Sie eine zeichnungsbasierte Methode zur Annahme oder Ablehnung. Blenden Sie eine Ringschulter nicht von Hand ein, nur um die scheinbare Passung einer Referenz zu verbessern. Wenn der Verdacht besteht, dass Schmutz vorhanden ist, reinigen Sie es mit der zugelassenen Methode und wiederholen Sie die Inspektion in der gleichen Reihenfolge. Notieren Sie die ursprüngliche Beobachtung und alle genehmigten Korrekturen, damit bei einer späteren Inspektion das bearbeitete Teil vom überarbeiteten Teil unterschieden werden kann.
Den Ring bei Transport und Lagerung schützen
Halten Sie lose Teile von Bohrung und Schulter fern und verwenden Sie einen Einsatz, der eine robuste Außenfläche unterstützt. Markieren Sie den Ring oder das Paket, ohne Klebstoff auf eine Messreferenz aufzutragen. Prüfen Sie bei der Eingangskontrolle, ob Stöße und Ablagerungen vorhanden sind, und überprüfen Sie anschließend die wichtigsten Abmessungen, falls die Verpackung beschädigt war. Ein Geschäft kann eine gewöhnliche Schutzverpackung unabhängig von anderen Sauberkeitsansprüchen definieren. Der Bankring dient nicht zur Handhabung von Patienten und die Verpackung impliziert weder Sterilität noch ein validiertes Wartungsverfahren.
Abnahmekriterien für die Bestellung festlegen
Senden Sie die kontrollierte Rohlingsgeometrie, die Ringzeichnung und den genauen Versuchszustand. Fordern Sie die Materialidentifikation, den Geometriebericht und eine ggf. separat dokumentierte Sitzprüfung an. Fügen Sie die vorgesehenen Messreferenzen und Anweisungen zum Umgang mit dem Ersatz bei. Jegliche Kompatibilität mit der genannten Ausrüstung, Betriebsbelastungen, Halt beim Fräsen und Leistung an einer Restauration sind unabhängig von der Ringbestellung. Durch eine klare Übergabe kann das empfangende Team die Messungen wiederholen und verstehen, welche ungelösten Fragen beim Geräte- oder Prozesseigentümer verbleiben müssen.
Technischer Herstellerhinweis: www.rolanddga.com.
FAQ
Ist der Prüfring ein Dentalfräsadapter?
Nein. Der hier beschriebene Ring prüft die Geometrie auf einer Bank. Aufbewahrung, Kompatibilität und Betrieb innerhalb einer Dentalfräse erfordern eine gesonderte Prüfung und genehmigte Gerätewerkzeuge.
Liegt eine eingeführte Scheibe immer auf der Ringschulter auf?
Nein. Die Scheibe kann an einem Wurzelradius, einer Fase, einem Grat oder Fremdkörpern hängen bleiben, bevor sie die Schulter berührt. Überprüfen Sie die tatsächlichen Kontakte und vergleichen Sie die Profile im Querschnitt.
Welche Merkmale bestimmen die axiale Position?
Die vorgesehene Schulter und das entsprechende Sitzmerkmal der Scheibe definieren die axiale Position in diesem Konzept. Die Pilotbohrung kann die radiale Position vorgeben, legt jedoch nicht allein die Sitztiefe fest.
Reicht eine einzelne Höhenmessung an der Ringschulter aus?
Nicht, wenn das Design die Beziehung rund um den Ring bestimmt. Verwenden Sie die im Inspektionsplan definierten Stationen und Unterstützungen und vermeiden Sie die Messung an einem Abstandsübergang.
Kann eine Beschichtung den Ring beeinträchtigen?
Ja, es kann eine funktionale Größe ändern oder einen Übergang in der Nähe einer Kante erstellen. Die Zeichnung sollte den Endzustand, etwaige Maskierungen und die nach der Fertigstellung zu prüfenden Merkmale definieren.
Stellt eine Sitzprobe am Prüfplatz die Qualität der Zahnrestauration fest?
Nein. Es beschreibt einen bestimmten Bankaufbau. Die Qualität der Restaurierung hängt von separaten genehmigten Materialien, Prozessen und Geräteprüfungen ab, die in dieser Vorrichtung nicht behandelt werden.
tanghangyun@oemach.com