
Ein verzogenes CNC-Teil wird nicht zuverlässig durch weniger Vorschub oder mehr Spannkraft gelöst. Entscheidend ist, ob es während des Schnitts, nach dem Lösen oder nach einer Ruhezeit wandert.
Eigenspannung ändert beim Abtrag ihr Kräftegleichgewicht. Spannen kann eine künstliche Form festhalten. Schnittwärme erzeugt zeitweilige Gradienten und kann beide Effekte verstärken.
Eine wirksame Untersuchung dokumentiert definierte Prozesszustände und trennt die Mechanismen vor einer Routenänderung.
Drei Hauptursachen unterscheiden
| Beobachtung | Wahrscheinliche Ursache | Erste Maßnahme |
|---|---|---|
| Änderung nach Schruppen oder weiterer Verzug in Ruhe | Eigenspannung oder instabiler Werkstoffzustand | Ausgewogen abtragen, Stufen und Stabilisierung vor dem Schlichten |
| Gespannt maßhaltig, Rückfederung nach Lösen | Spannkraft und unzureichende Abstützung | Kraft reduzieren und verteilen, besser stützen, frei prüfen |
| Drift mit Zyklus oder Unterschied heiß/kalt | Schnitt- und Umgebungswärme | Bahn, Kühlung, Zykluswärme und Messtemperatur stabilisieren |
| Mehrere Symptome | Kombinierte Effekte | Zustände einzeln prüfen statt mehrere Variablen zugleich zu ändern |
Eigenspannung Zeigt Sich Beim Neuen Kräftegleichgewicht
Walzplatte, Extrusion, Schmieden, Gießen, Wärmebehandlung und Richten können innere Spannung hinterlassen. Große Taschen oder einseitiger Abtrag verändern das Gleichgewicht und bewegen die Reststruktur.
Geeigneten Werkstoffzustand wählen, Richtung bei Bedarf beachten, symmetrisch abtragen und Schruppen vom Schlichten trennen. Ruhe, Stabilisierung oder Spannungsarmbehandlung können aus Werkstoff, Wand und Toleranz folgen, sollten aber geplant sein.
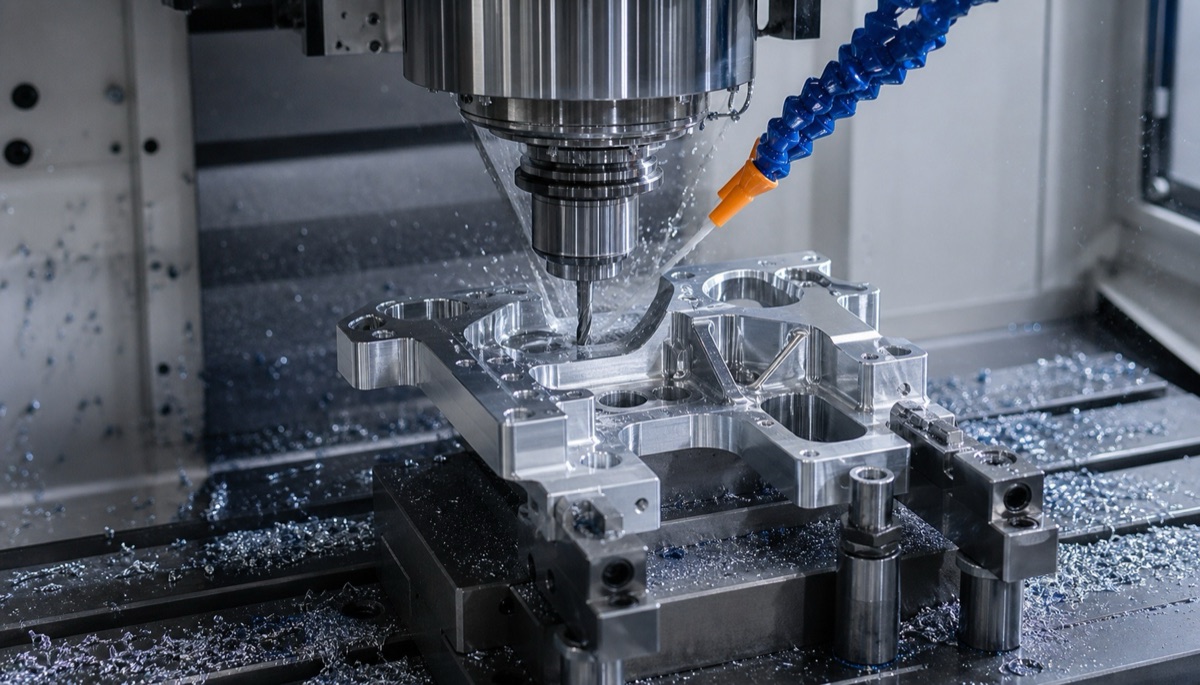
Ausgewogener Abtrag, lokale Abstützung und Wärmekontrolle wirken auf verschiedene Verformungsursachen und brauchen getrennte Maßnahmen.
Spannen Kann Eine Falsche Geometrie Erzeugen
Dünnwand oder große Platte kann gegen die Vorrichtung flachgezogen werden und gespannt bestehen. Nach dem Lösen kehrt sie zur Eigenform zurück und die Fläche wirkt verzogen.
Stützen nahe dem Schnittlastpfad anordnen, minimale wiederholbare Kraft nutzen und freie Bereiche vermeiden. Weiche Backen, Vakuum, Niederdruck oder Konturauflagen helfen, wenn Kontakt, Leckage, Abdruck und Wiederholung geprüft sind.
Schnittwärme Erzeugt Zeitweiliges Ungleiches Wachstum
Heißes Werkzeug, konzentrierte Bahn oder instabile Kühlung erzeugen lokale Ausdehnung. Schlichten direkt nach starkem Schruppen bindet das Ergebnis an einen vorübergehenden Zustand.
Scharfe Werkzeuge, stabiler Eingriff, ausgewogene Reihenfolge und werkstoffgerechte Kühlung verwenden. Maschine und Teil erreichen vor kritischem Finish einen geregelten Zustand; heiße Werkstattwerte werden nicht direkt mit stabilisierter Messtechnik verglichen.
Dünnwände Und Taschen Gestuft Bearbeiten
Hauptvolumen schruppen und gleichmäßiges Aufmaß an Flächen, Bohrungen und Führungen lassen. Nach Entspannung Bezüge neu setzen, Struktur vorschlichten und Funktionsschnittstellen mit leichten ausgewogenen Schnitten fertigstellen.
Fünfachszugang reduziert Umspannungen, beseitigt aber weder Eigenspannung noch Spannverzug. Vorrichtung und Folge erhalten die Steifigkeit beim Dünnerwerden.
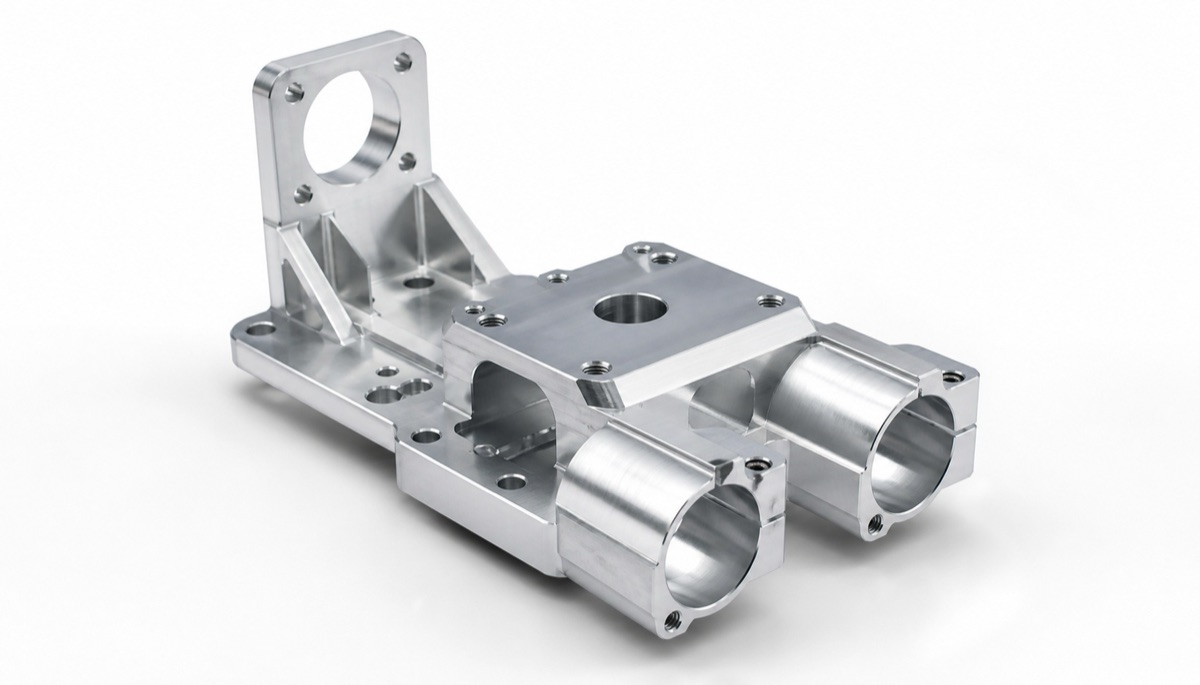
Hoher Abtrag und ungleiche Wände verlangen gestuftes Schruppen und geschütztes Aufmaß an Funktionsschnittstellen.
Definierte Zustände Zur Ursachensuche Messen
Bei Bedarf gespannt, direkt nach Lösen, nach festgelegter Ruhe und bei Messtemperatur dokumentieren. Änderung beim Lösen deutet auf Spannen, spätere Bewegung auf Spannung, temperaturbezogene Drift auf Wärme.
Das KMG richtet nach Zeichnungsbezug und Messzustand aus. Best Fit kann Funktionsverzug verdecken. Ebenheit, Profil, Bohrungslage und Montagebezug werden im Abnahmezustand berichtet.
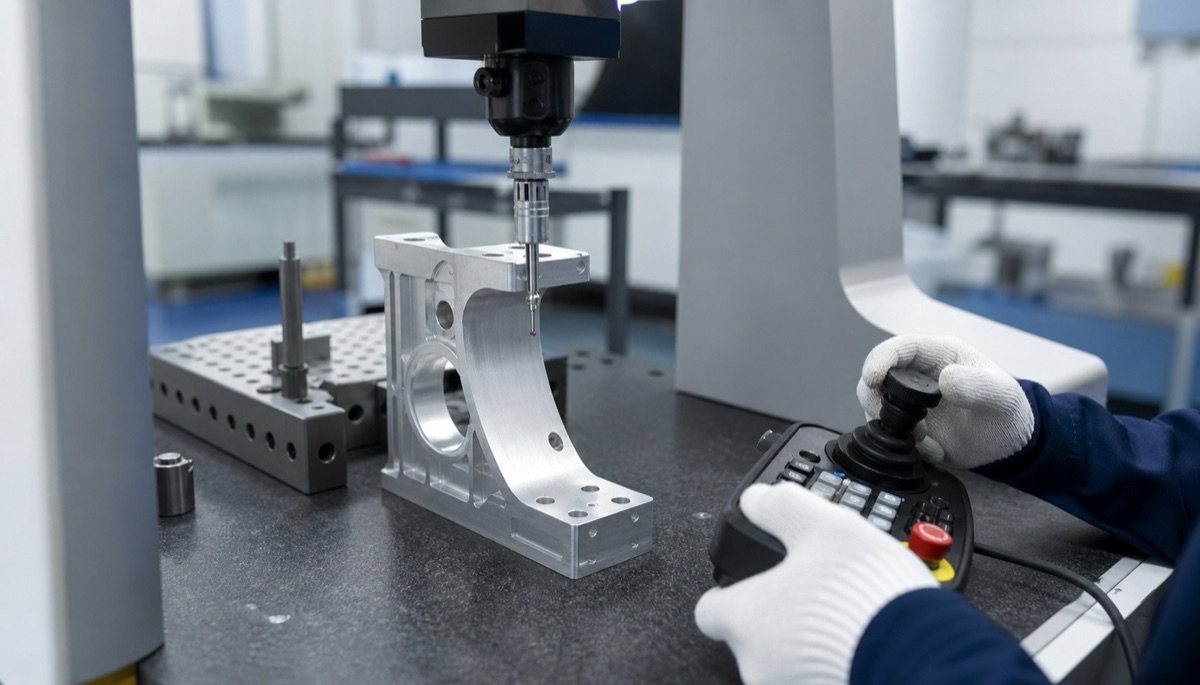
Messung nach Schnitt, nach Lösen und nach Stabilisierung trennt Wärmedrift, Spannrückfederung und Eigenspannungsbewegung.
Angaben Für Die Anfrage
Verzugsrisiko ist nur mit Rohteil- und Abnahmezustand planbar.
- 2D-Zeichnung und 3D-Modell mit Bezügen und Freizustand
- Werkstoff, Zustand, Rohform sowie Walz- oder Extrusionsrichtung
- Rohmaß, Abtragsanteil, Wanddicke und Tiefentaschen
- Gegenstücke, Montagevorspannung und im Betrieb gehaltene Flächen
- Oberfläche, Wärmebehandlung und gültige Maßstufe
- Erstmuster, Ruhezeit, Messtemperatur und Serienprüfung
Zusammenfassung
Die Bewegungsphase zeigt die Ursache. Eigenspannung verlangt ausgewogenen gestuften Abtrag und Stabilisierung; Spannverzug bessere Abstützung und geringe verteilte Kraft; Wärme geregelten Eingriff, Kühlung und Messtemperatur. Der Abnahmezustand wird vor Fertigungsbeginn festgelegt.
FAQ
Verhindert mehr Spannkraft den Verzug?
Sie kann Bewegung beim Schnitt unterdrücken, aber Rückfederung erhöhen. Abstützung verbessern und minimale wiederholbare Kraft nutzen.
Garantiert dickeres Rohmaterial Stabilität?
Nein. Zustand, Richtung sowie Menge und Reihenfolge des Abtrags können weiterhin Eigenspannung lösen.
Wie unterscheidet man Wärme von Eigenspannung?
Wärmebewegung folgt Temperatur und Zyklus und sinkt oft nach Stabilisierung; Eigenspannungsbewegung kann am kalten Teil bleiben.
Wird ein Dünnwandteil gespannt oder frei geprüft?
Zeichnung und Funktion entscheiden. Bei Freizustandsabnahme frei messen; funktionale Einspannung muss ausdrücklich definiert sein.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.