
Ein Roboterfinger-Rahmen verbindet geringe Masse mit schmalen Rippen, tiefen Taschen und vielen Mikrobohrungen. Entscheidend ist nicht jedes Merkmal für sich, sondern ihre Beziehung nach dem Ausspannen.
Ein stabiler Prozess verbindet Funktionsbezüge, konturangepasste Auflagen, stufenweisen Materialabtrag, eine abgestimmte Mikrobohrstrategie und die Prüfung im freien Zustand. Endgültige Parameter richten sich nach Legierung, Halbzeugzustand und freigegebener Zeichnung.
Typische Risiken und Maßnahmen
| Risiko | Wahrscheinliche Ursache | Maßnahme und Nachweis |
|---|---|---|
| Rückfederung dünner Wände | Spannkraft, fehlende Auflage oder einseitiger Abtrag | Konturauflage, begrenzte Kraft, lösen und erneut messen |
| Bohrungsdrift oder Grat | Rundlauf, instabiler Eintritt oder schlechte Spanabfuhr | Kurzes Werkzeug, stabiler Eintritt und geprüfte Spanstrategie |
| Versatz nach dem Umspannen | Uneinheitliche Bezüge oder geringe Wiederholbarkeit | Gemeinsame Funktionsbezüge beibehalten und zweite Spannung prüfen |
Mit Funktionsbezügen beginnen
Bestimmen Sie Montageflächen, Gelenkachsen und Lochbilder, die die Baugruppe führen. Diese Merkmale bestimmen den Spannplan. Eine optische Außenfläche ist bei einem nachgiebigen Rahmen selten ein geeigneter Primärbezug.
Abstützen, ohne die Form zu erzwingen
Weiche Backen oder Formnester stützen steife Bereiche und lassen den Werkzeugzugang frei. Die Spannkraft wird auf das notwendige Maß begrenzt. Ein nur gespannt maßhaltiges Teil ist im freien Zustand noch nicht nachgewiesen.
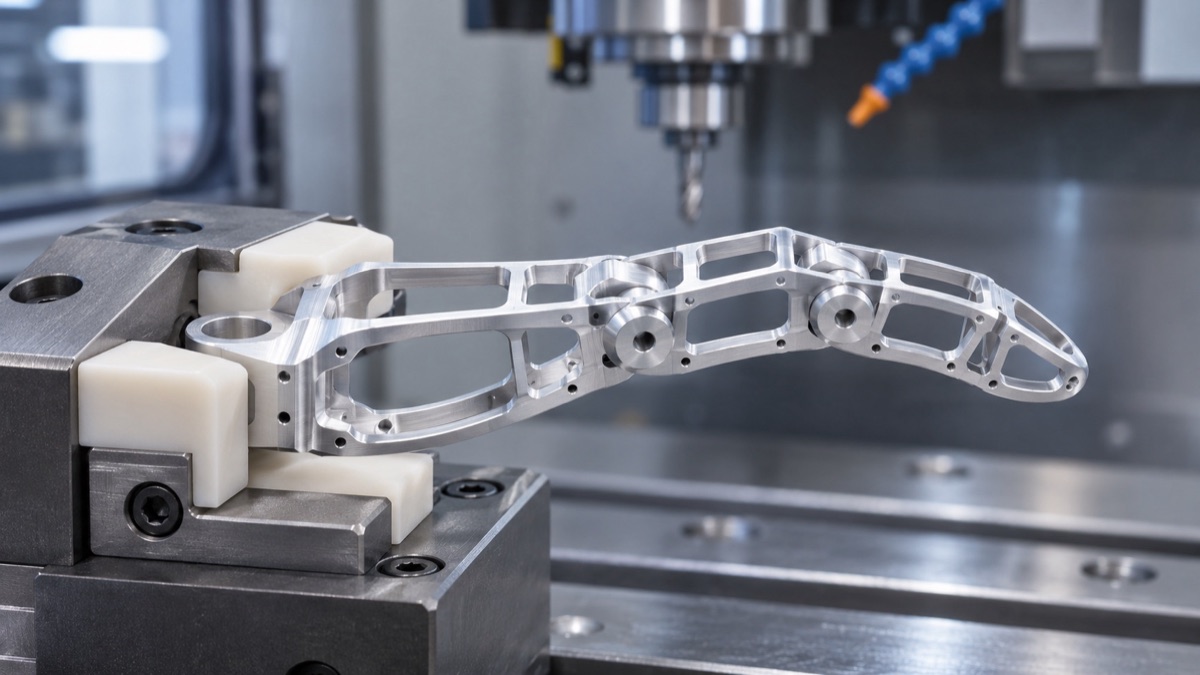
Konturangepasste Auflagen und kontrollierte Spannkräfte schützen die 2-mm-Wände beim Materialabtrag.
Material stufenweise abtragen
Gegenüberliegende Bereiche schrittweise schruppen, gleichmäßiges Aufmaß lassen und vor dem Vorschlichten lösen und neu setzen. Kritische Wände und Bohrungen erst nach Abbau des größten Spannungs- und Materialungleichgewichts fertigstellen.
Mikrobohrungen als Gesamtprozess betrachten
Werkzeugrundlauf, Eintritt, Spanabfuhr und Verschleiß müssen zusammen beherrscht werden. Auch Austrittsgrate und die Lage zum Rahmen gehören zur Bohrungsqualität; eine Sichtprüfung allein reicht nicht aus.
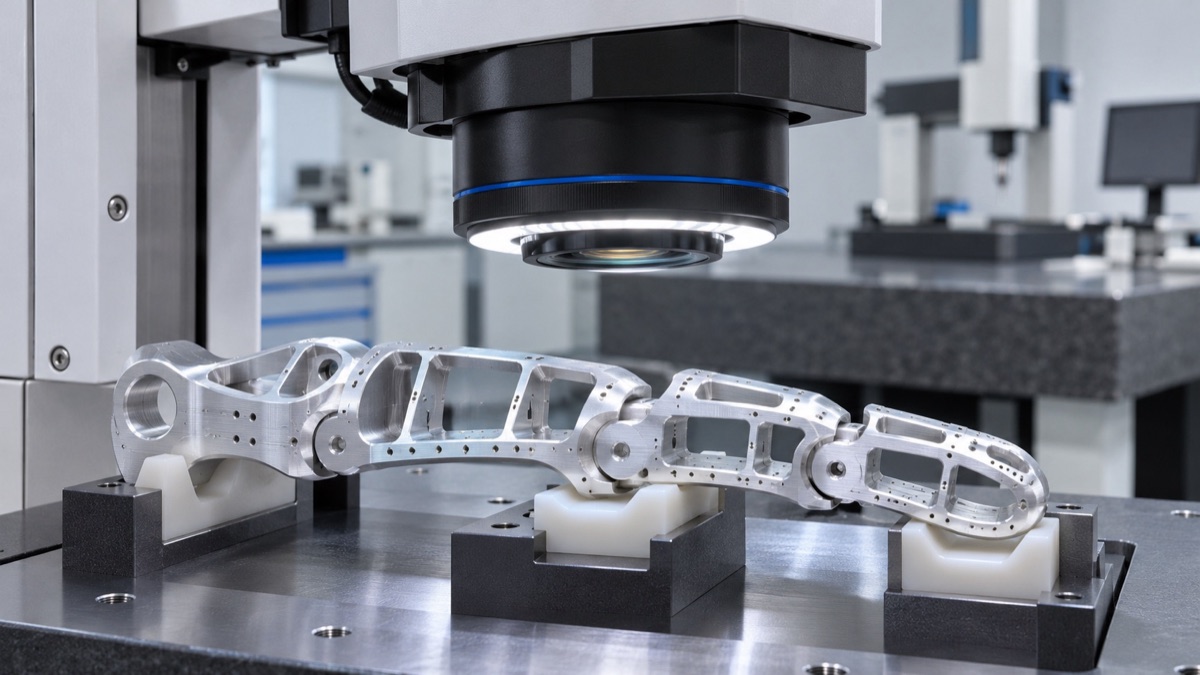
Optische und maßliche Prüfungen verifizieren Mikrobohrungen, Wandgeometrie und Bezugsbeziehungen nach dem Ausspannen.
Nach dem Ausspannen prüfen
Optische Verfahren sind sinnvoll, wenn Antastkräfte das Teil verformen könnten. Kritische Konturen, Wanddicken und Bohrungslagen werden frei gemessen; der Spannzustand wird separat dokumentiert.
Zusammenfassung
Zuverlässige Fingerrahmen entstehen durch funktionsbezogene Spannung, niedrige reproduzierbare Spannkräfte, ausgewogenen Abtrag und Prüfung nach dem Lösen. Zeichnung, Werkstoffzustand und Messmethode sind gemeinsam zu bewerten.
FAQ
Kann der Rahmen in einer Aufspannung fertiggestellt werden?
Fünfachszugang kann Umspannungen reduzieren, ersetzt aber weder Spannungsmanagement noch Abstützung und Freizustandsprüfung.
Brauchen kleinere Bohrungen immer höhere Drehzahl?
Nein. Maßgebend sind Werkzeugdurchmesser, Werkstoff, Rundlauf, Kühl- oder Schmierkonzept und Spanabfuhr. Validierte Daten und Versuche sind nötig.
Kann ein erfolgreicher Prototyp direkt in Serie gehen?
Nicht automatisch. Die Serie verlangt reproduzierbare Vorrichtungen, Standzeitgrenzen, Prüfintervalle und Nachweise aus einer repräsentativen Vorserie.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.