
Eine Antriebswelle kann alle einzelnen Durchmesser einhalten und dennoch schlecht laufen, wenn Lagersitze, Verzahnung und Nut nicht auf der vorgesehenen Drehachse liegen. Rundlaufgenauigkeit ist als Prozesskette zu planen.
Der Ablauf bewahrt einen gemeinsamen Achsbezug, berücksichtigt Wärmebehandlungsverzug und sieht geeignetes Fertigaufmaß vor. Toleranzen und Verfahren bleiben zeichnungsspezifisch.
Typische Wellenprobleme und Maßnahmen
| Problem | Hauptursache | Maßnahme |
|---|---|---|
| Lagersitz und Verzahnung nicht koaxial | Wechselnde Bezüge | Geschützte Zentren oder verifizierte gemeinsame Achse verwenden |
| Lehre passt, Montage klemmt | Profil-, Flankenlinien-, Grat- oder Achsfehler | Verzahnung und Funktionsbeziehung vollständig prüfen |
| Verzug nach Wärmebehandlung | Eigenspannung, Chargierung oder ungleichmäßige Umwandlung | Vorher/nachher messen und Fertigaufmaß planen |
Prozess um eine Drehachse aufbauen
Zentrierbohrungen oder ein gleichwertiger Präzisionsbezug bleiben über alle relevanten Schritte erhalten. Schutz und Nacharbeit sind festzulegen, da ein beschädigtes Zentrum Fehler auf alle geschliffenen Sitze überträgt.
Verzahnungsverfahren nach Funktion wählen
Wälzfräsen, Stoßen, Räumen, Fräsen und Schleifen bieten unterschiedliche Zugänglichkeit und Genauigkeit. Zahnform, Wärmebehandlungszustand sowie Profil-, Flankenlinien- und Achsprüfung bestimmen die Auswahl.
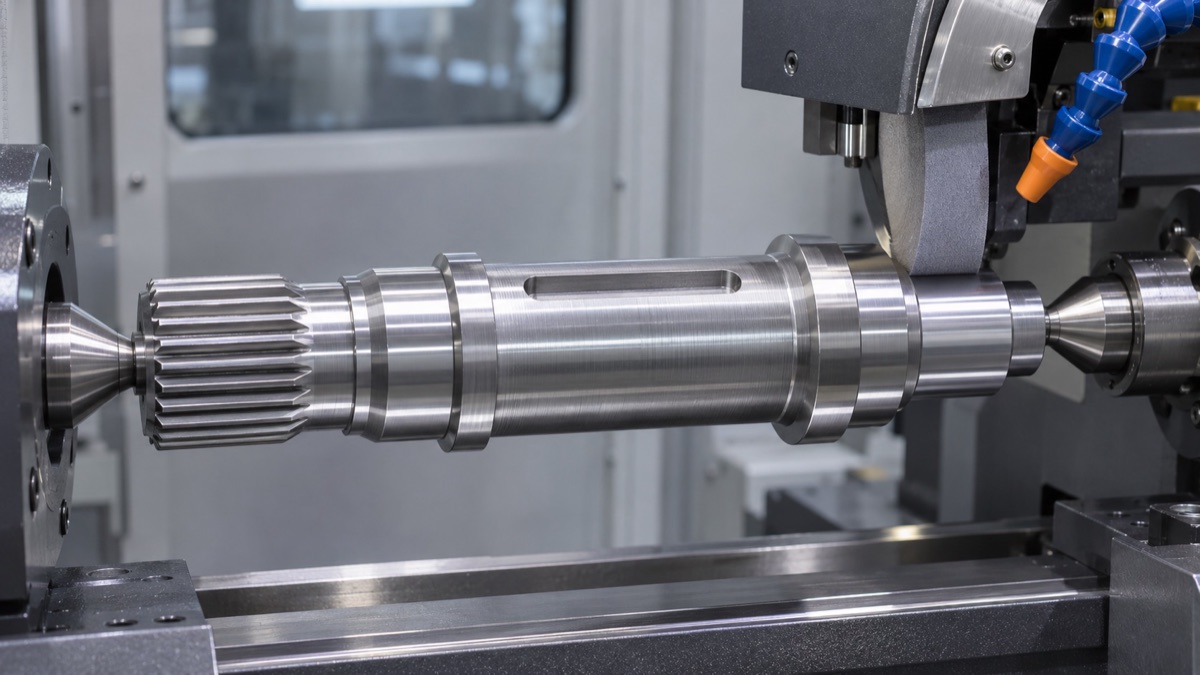
Eine gemeinsame Achse muss beim Drehen, Verzahnen, Wärmebehandeln und Fertigschleifen erhalten bleiben.
Nutlage und Auswuchtung beherrschen
Neben Breite und Tiefe sind Winkelposition, Symmetrie und Bezug zu Schultern oder Taktmerkmalen wichtig. Beim Entgraten dürfen die Anlagekanten nicht beschädigt werden.
Wärmebehandlungsverzug einplanen
Geradheit und Zentren vor und nach der Wärmebehandlung dokumentieren. Merkmalsspezifisches Aufmaß muss die Endbearbeitung erlauben, ohne erforderliche Randschichten zu entfernen.
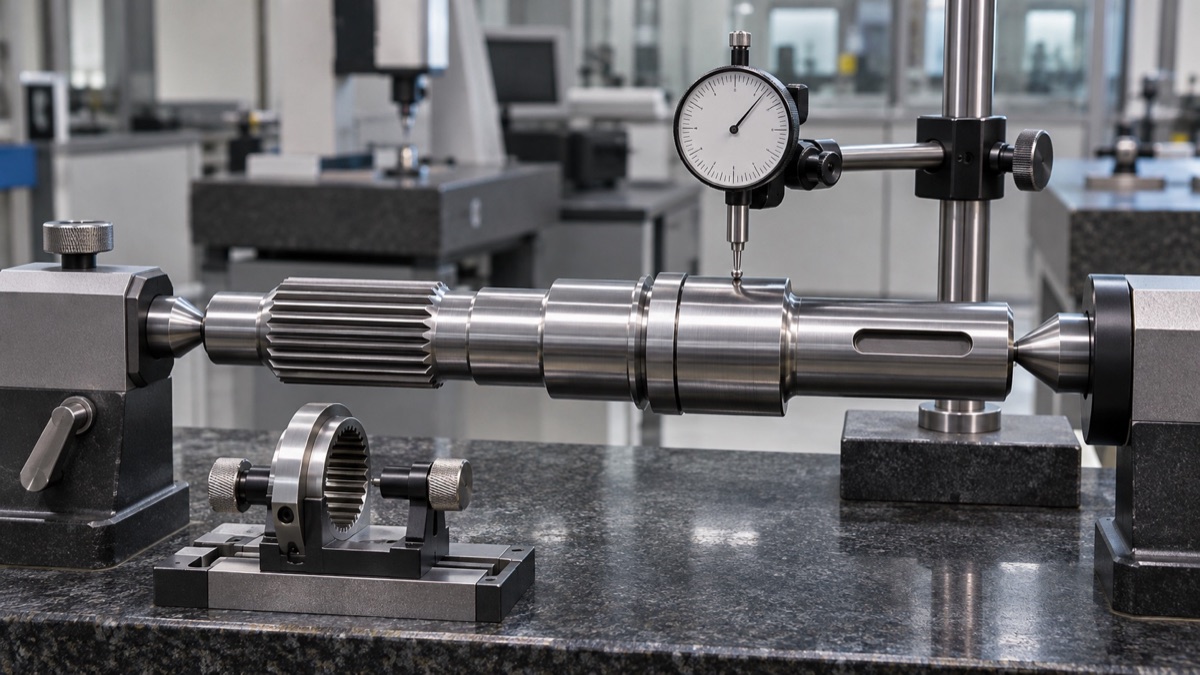
Lagersitze, Verzahnung, Schultern und Passfedernuten sind zur funktionalen Drehachse zu bewerten.
Funktionsbeziehungen prüfen
Je nach Anforderung Rundheit und Zylindrizität der Sitze sowie Radial- und Planlauf zur Bezugsachse messen. Lehren ersetzen nicht die Kontrolle von Achse und Winkellage.
Zusammenfassung
Antriebswellengenauigkeit beruht auf einer kontrollierten Drehachse vom Schruppen bis zur Endprüfung. Verzahnung, Nutlage, Wärmeverzug und Schleifaufmaß sind gemeinsam zu planen.
FAQ
Warum kann eine Verzahnung trotz Gutlehre klemmen?
Die Lehre zeigt möglicherweise keine Grate, Flankenlinienfehler, Achsversatz oder Fehler des Gegenstücks.
Soll die Nut vor der Wärmebehandlung entstehen?
Das hängt von Werkstoff, Verzugsrisiko und Fertigroute ab und muss für die Welle validiert werden.
Lässt sich Koaxialität mit einem Messschieber prüfen?
Nein. Er misst Größen, nicht Achsbeziehungen. Geeignet sind Rundlaufaufbau, KMG oder Formmessung.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.