
Ein gekrümmtes Robotergehäuse enthält Montage-, Dicht- und Sichtflächen mit unterschiedlichen Kriterien. Eine einzige Bahn oder Rauheitsangabe für alles kann Zeit kosten und sichtbare Fehler lassen.
Zuerst werden Flächen klassifiziert; anschließend stimmen Spannung, Bahnkontinuität, Werkzeuge und Prüfung mit der Funktion überein.
Oberflächenrisiken
| Risiko | Ursache | Maßnahme |
|---|---|---|
| Sichtbare Übergangslinie | Spann-, Werkzeug- oder Überlappungswechsel | Übergang bewusst platzieren und Daten konsistent halten |
| Lokale Unter-/Überschnitte | Achsbewegung, Biegung oder Aufmaß | Simulieren, stabil fertigen und Form prüfen |
| Maßänderung nach Finish | Strahlen, Eloxieren oder Beschichten | Maskierung, Vorhalt und Nachprüfung definieren |
Funktions- und Sichtflächen klassifizieren
Montage-, Dicht-, Lager- und Sichtbereiche in Zeichnung oder Prozessmodell kennzeichnen. Funktionsgeometrie hat Vorrang; Sichtflächen brauchen gleichmäßige Textur und definierte Übergänge.
Vorrichtung für Zugang und Steifigkeit auslegen
Möglichst außerhalb von Sichtbereichen spannen und nahe der Schnittlast abstützen. Unvermeidbare Umspannungen mit übertragbaren Bezügen und risikoarmen Übergangszonen planen.
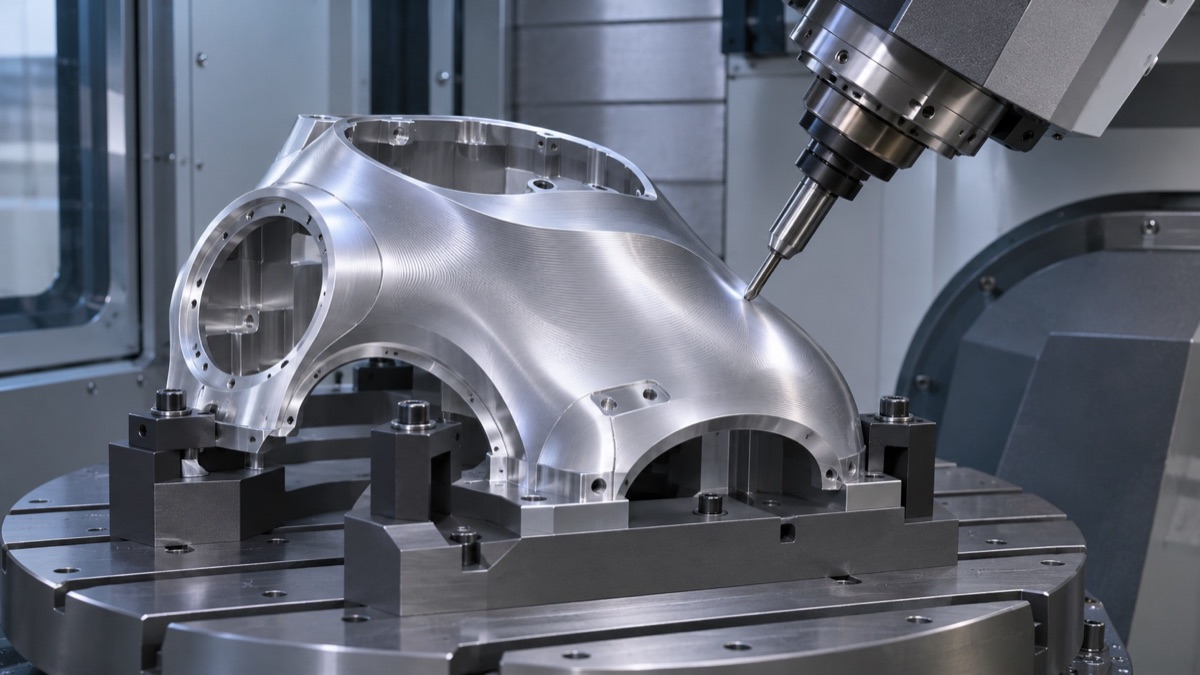
Werkzeugachsführung, Zeilenabstand und Abstützung beeinflussen Form und sichtbare Textur.
Werkzeugachse und Bahn glätten
Abrupte Achswechsel, ungleichmäßiger Zeilenabstand und wechselnde Ein-/Ausfahrten erzeugen Bänder. Geeignete Kugel- oder Torusfräser, kurze Auskragung und geprüfte Glättung verwenden.
Gleichmäßiges Fertigaufmaß halten
Das Schruppen hinterlässt vorhersehbares Aufmaß. Schwankungen ändern Kraft und Biegung und erscheinen als Form- und Reflexionsfehler.
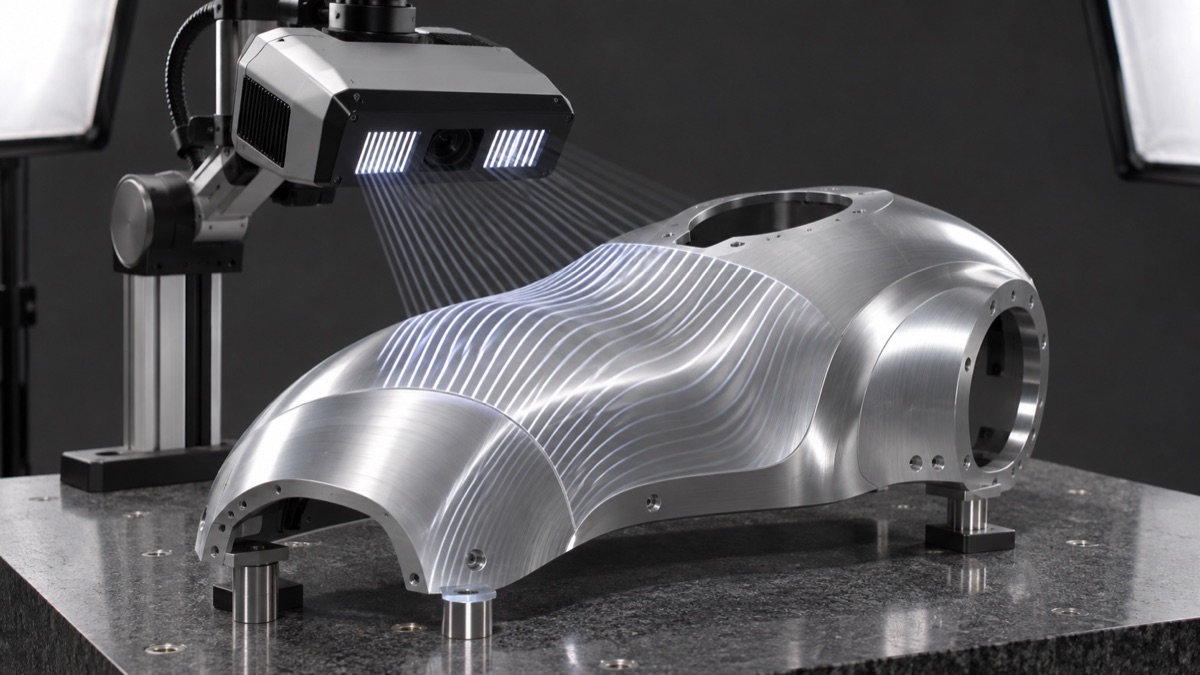
Scans und definierte Beleuchtung zeigen Formabweichung, Übergänge und uneinheitliche Reflexion.
Form und Optik getrennt prüfen
KMG-Scans, strukturiertes Licht oder Profile prüfen die Form; definierte Beleuchtung zeigt optische Unterschiede. Kritische Merkmale nach Strahlen, Eloxieren oder Beschichten erneut messen.
Zusammenfassung
Gute Fünfachsflächen entstehen durch Flächenklassifizierung, steife zugängliche Spannung, ruhige Achsführung, gleichmäßiges Aufmaß und getrennte Maß- und Sichtprüfung.
FAQ
Beseitigt Fünfachsbearbeitung Übergangsmarken?
Nein. Weniger Spannungen helfen, doch Bahnübergänge, Werkzeugzustand und Aufmaß können Marken erzeugen.
Warum ist Ra gut, die Fläche wirkt aber unruhig?
Ein lokaler Ra-Wert erfasst Welligkeit, Bahnbänder, Reflexionswechsel oder Übergänge nicht vollständig.
Verdeckt Strahlen alle Frässpuren?
Nein. Es kann Kontrast mindern, aber ungleichmäßige Vorarbeit zeigen und Kanten oder Maße verändern.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.