
Eine Gut/Schlecht-Prüfung zeigt Grenzüberschreitung, aber nicht Mittelwertdrift oder unterschiedliche Vorspannung durch Kombinationen maßhaltiger Teile.
Chargenkonsistenz braucht stabile Messtechnik, Prozesstrends, Werkstoff- und Fremdprozessrückverfolgung sowie die Verbindung von Teilemerkmalen und Baugruppenleistung.
Konsistenzrisiken
| Risiko | Ursache | Kontrollnachweis |
|---|---|---|
| Gutteile funktionieren verschieden | Merkmalskombinationen und Montage | Messdaten mit Moment, Temperatur und Geräusch verknüpfen |
| Prüfer messen unterschiedlich | Bezug, Auflage, Umgebung oder Messmittel | Standardmethode und Messsystemstudie |
| Maß driftet im Los | Verschleiß, Temperatur oder Vorrichtung | Trends, Standzeit und Maschinenzustand |
Innerhalb der Toleranz schauen
Mittelwert, Streuung und Zeitfolge funktionsrelevanter Merkmale verfolgen. Teile an gegenüberliegenden Grenzen können beide gut sein und unterschiedliche Montageergebnisse liefern.
Werkstoff und Sonderprozesse rückverfolgen
Schmelze, Rohteilzustand, Wärmebehandlungs- und Beschichtungscharge beeinflussen Stabilität, Härte und Reibung. Nachweise und Änderungen mit dem Los verbinden.
Werkzeug, Maschine und Vorrichtung als Variablen führen
Verschleiß und Temperatur ändern sich oft schleichend. Wechsel, Korrekturen, Warmlauf, Reinigung und Positionierelemente dokumentieren und auf Trends reagieren.
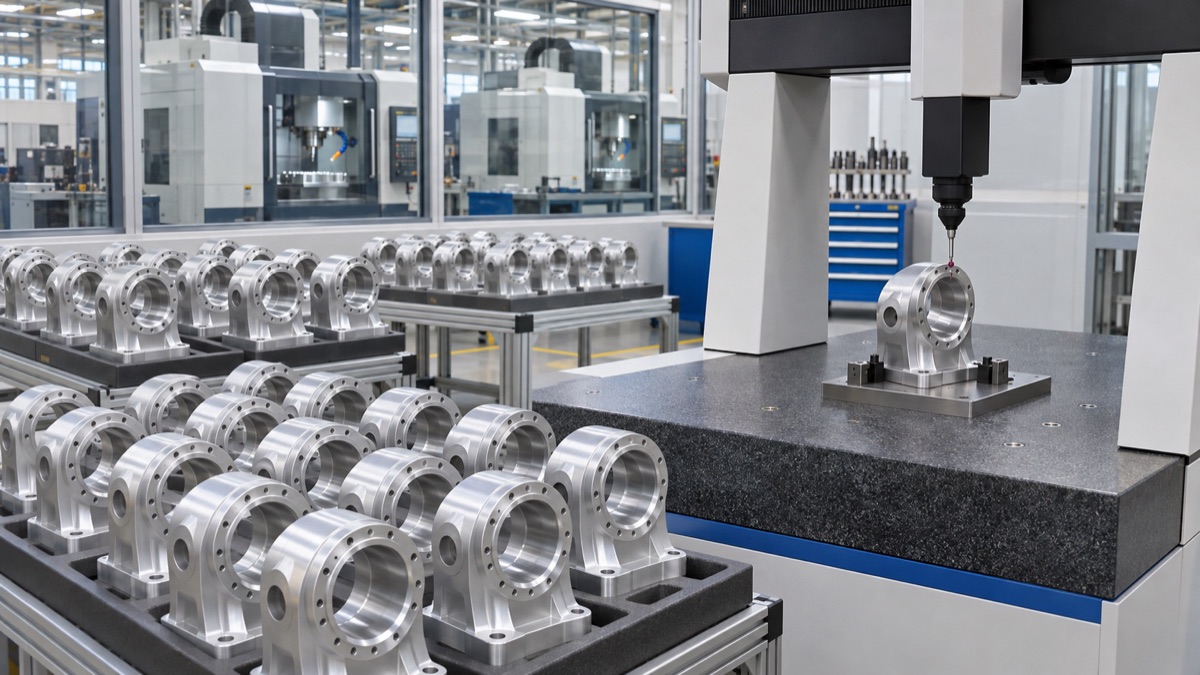
Trenddaten zeigen Mittelwertverschiebung und wachsende Streuung, die Gut/Schlecht-Berichte verbergen.
Messsystem nachweisen
Bezugsausrichtung, Auflage, Punkte, Umgebung und Bericht standardisieren. Kalibrierung allein genügt nicht; Wiederholmessung oder MSA muss Prozessstreuung auflösen können.
SPC mit Montageleistung verbinden
Eingriffsgrenzen beschreiben den Prozess, Spezifikationsgrenzen das Produkt. Schlüsselmerkmale mit Vorspannung, Moment, Umkehrspiel, Geräusch und Temperatur korrelieren.
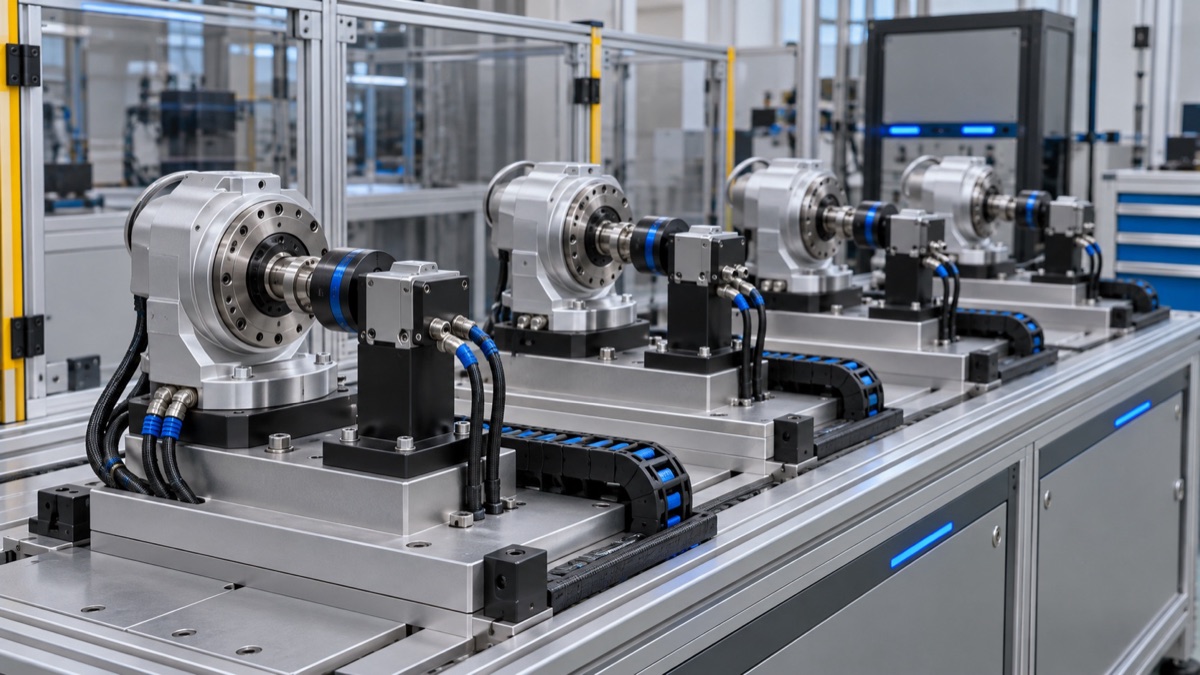
Die Verknüpfung mit Moment, Temperatur und Geräusch zeigt funktionale Einflussgrößen.
Zusammenfassung
Chargenkonsistenz entsteht aus kontrollierten Eingängen, stabiler Fertigung und Messung, Trendüberwachung und Korrelation mit der Montage. Vollprüfung allein ersetzt dies nicht.
FAQ
Garantiert 100-%-Prüfung Konsistenz?
Nein. Sie ist auf ausgewählte Merkmale und Messfähigkeit begrenzt und beherrscht Material, Montage oder Leistung nicht.
Ist ein Diagramm innerhalb der Spezifikation automatisch gut?
Nein. Der Prozess kann instabil und noch innerhalb sein oder stabil, aber funktional ungünstig zentriert.
Liegt schwankende Gelenkleistung immer am Teil?
Nein. Reinigung, Schmierung, Anzug, Sensoren, Montage und Testbedingungen sind ebenfalls zu prüfen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.