
Eine Bauteilprüfung klar abgrenzen
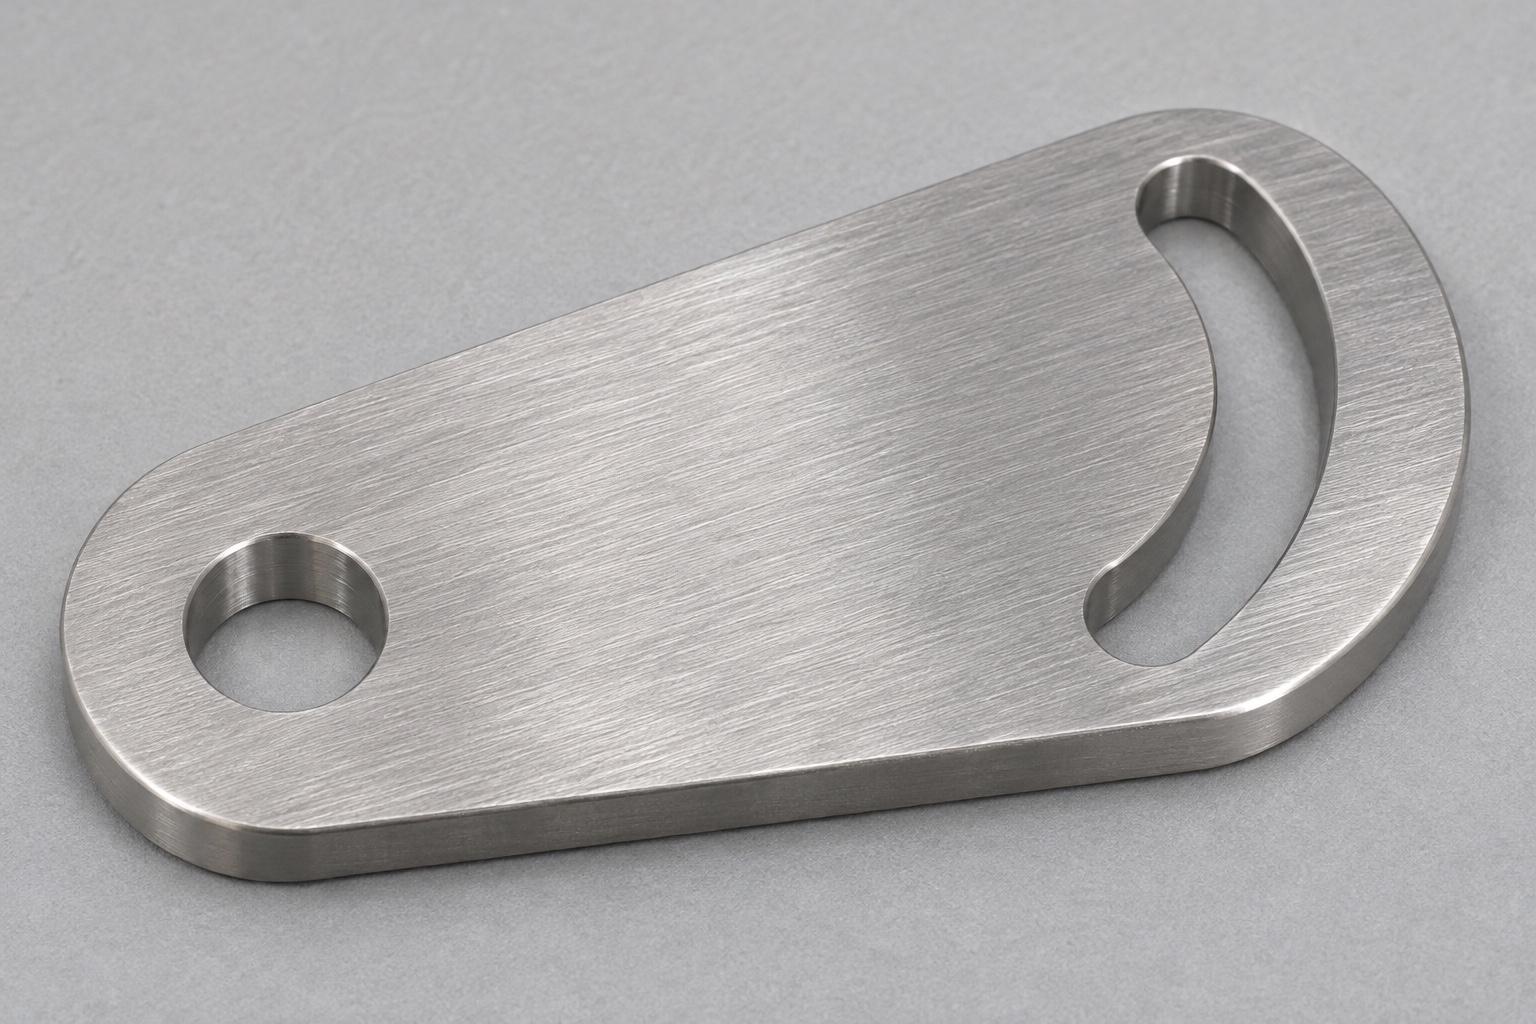
Das 316L-CNC-Fräsen einer Kurvenplatte für einen Zentrifugendeckelverschluss beginnt mit kontrollierten Geometrieanforderungen. Drehpunktbohrung, gekrümmte Nut und Auflageflächen haben unterschiedliche Aufgaben. Dieser Leitfaden behandelt ihre Fertigung und Maßprüfung an einem allgemeinen Bauteil für medizinische Labortechnik. Er belegt weder Gerätekompatibilität noch Deckelhaltevermögen, Verriegelungsfunktion oder Sicherheit beim Betrieb. Die Bauteilprüfung bleibt vom vollständigen Verschluss und dessen Steuerung getrennt. Ein Lieferant benötigt eine freigegebene Spezifikation und soll Sicherheitsanforderungen nicht aus dem Bauteilnamen ableiten. Auch eine visuell passende Form ist kein Nachweis dafür, dass ein Teil in einer bestimmten Zentrifuge verwendet werden darf.

Den Drehpunktbezug eindeutig festlegen
Dokumentieren Sie auch die Revision der verwendeten Prüfvorrichtung im zugehörigen Bericht.
Bestimmen Sie, ob die Bohrung das Teil positioniert oder lediglich Freiraum um ein anderweitig gelagertes Element bietet. Benennen Sie Bezugsfläche und Merkmal für die Winkelausrichtung. Ordnen Sie das Nutprofil diesem Bezugssystem zu. Eine richtige Nutbreite beweist nicht, dass der Verlauf zum Drehpunkt stimmt. Eine optisch symmetrische Platte belegt ebenfalls keine Winkelbeziehung. Der Prüfer muss die Zeichnungsbezüge reproduzieren können, ohne eine zufällig bequeme Außenkante zu verwenden. Trennen Sie deshalb Größenmaße und geometrische Beziehungen. Die Zeichnung soll erkennen lassen, welche Merkmale die Lage bestimmen und welche lediglich eine Kontur oder einen Freiraum beschreiben.
Die gekrümmte Nut vollständig beschreiben
Definieren Sie die tatsächlichen Nutgrenzen und deren Profilanforderung zum Bezugssystem. Eine kreisförmige Bahn mit konstanter Breite muss entsprechend beschrieben sein. Bei Übergängen oder variabler Breite reicht ein einzelner Radius, der diese Änderung auslässt, nicht aus. Kennzeichnen Sie, ob Endbereiche funktional sind oder Werkzeugfreiraum schaffen. Modell und Zeichnung müssen dieselbe Geometrie beschreiben. Die Außenkontur bestimmt nicht automatisch die Bahn des Folgeelements. Der Fertiger muss führende Wände von umgebendem Material unterscheiden können. Vor der Fertigung ist außerdem zu klären, welche Wandhöhe tatsächlich zur Funktion gehört und welche Einlaufbereiche davon ausgenommen sind.
Edelstahl und endgültigen Oberflächenzustand spezifizieren
Legen Sie 316L-Halbzeug, Dicke und erforderliche Werkstoffnachweise vor der Bearbeitung fest. Eine glänzende Oberfläche bestätigt keine Legierungsidentität. Beschreiben Sie spätere Oberflächenprozesse getrennt und bestimmen Sie den Zustand, in dem Maße gelten. Schlägt der Lieferant eine andere Halbzeugform vor, prüfen Sie deren Auswirkungen auf Aufmaß, Abstützung und Bezugserzeugung. Die Legierungsbezeichnung allein bestätigt keine Anwendungseignung. Reinigung, Chemikalienkontakt und Gerätefreigabe können zusätzliche Anforderungen erzeugen, die ausdrücklich vorliegen müssen. Solche Vorgaben darf die Werkstatt nicht anhand eines allgemeinen Hinweises auf medizinische Labortechnik erfinden oder stillschweigend als durch die Werkstoffwahl erfüllt betrachten.
Die Platte beim Schruppen ausreichend abstützen
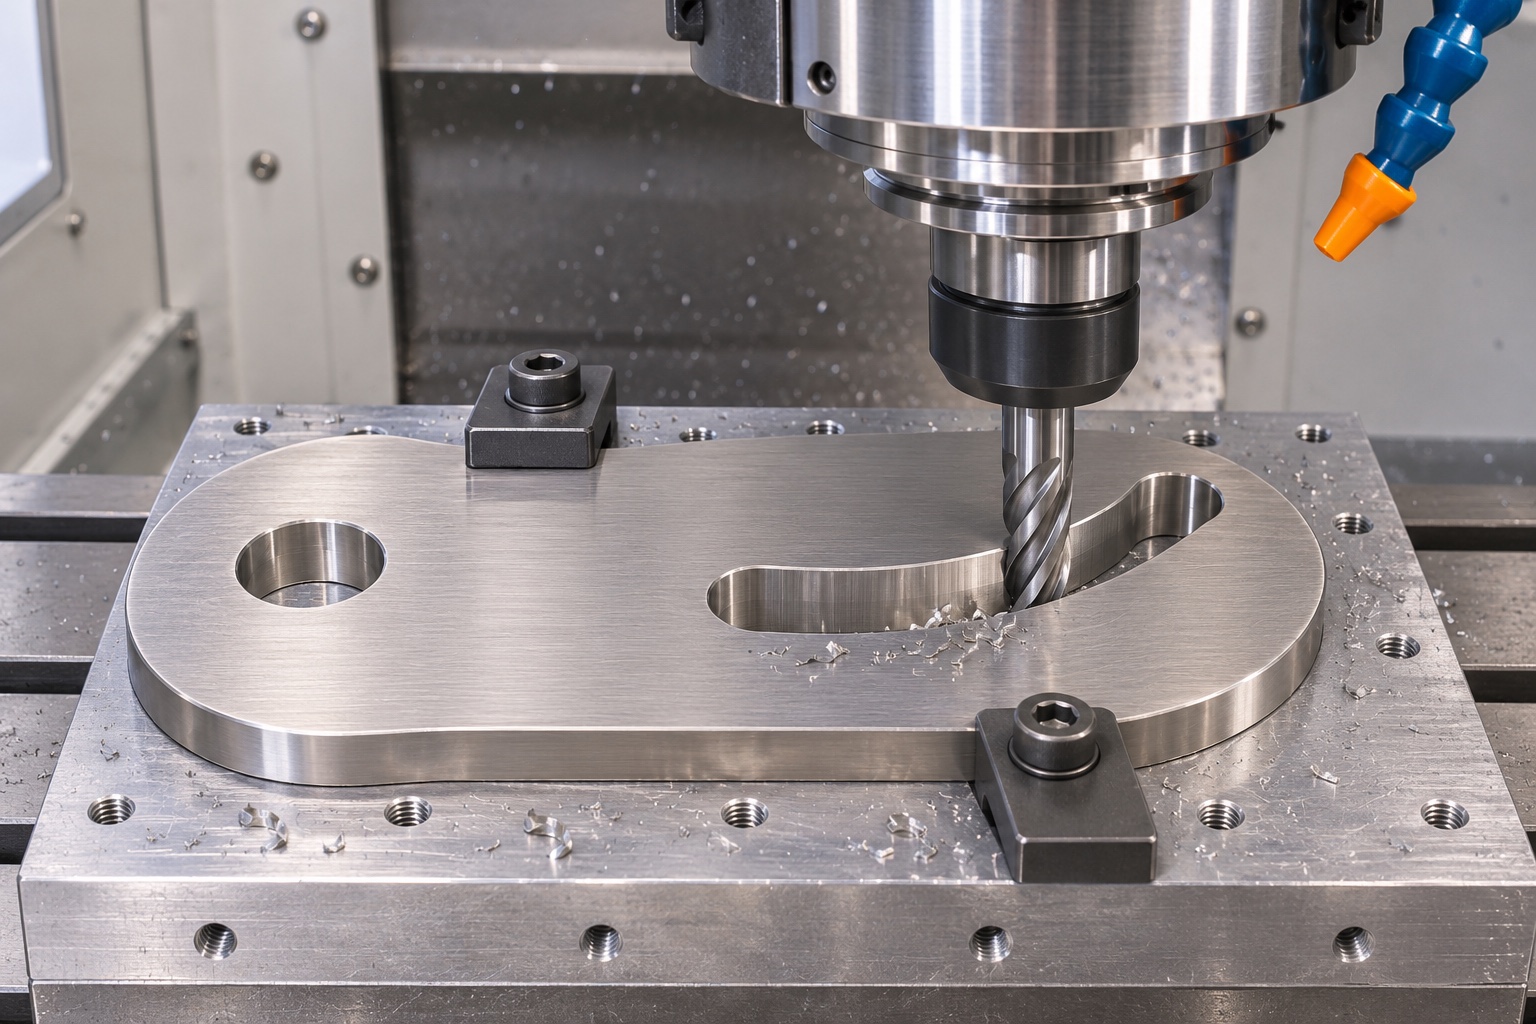
Wählen Sie eine Aufspannung nahe der Schnittstelle, ohne die Nut zu blockieren oder einen schmalen Reststeg zu belasten. Rohling und fast fertige Platte können auf dieselben Spannkräfte unterschiedlich reagieren. Erhalten Sie ausreichend Bezugs- und Auflageflächen für das Schlichten. Bei einer durchgehenden Nut sind Werkzeugauslauf und Freiraum zur Vorrichtung zu prüfen. Der Einrichtplan zeigt tatsächliche Kontakte und Orientierung. Eine aufgespannte Platte kann plan erscheinen und nach dem Lösen dennoch anders liegen. Akzeptieren Sie deshalb nicht allein die eingespannte Form, sondern prüfen Sie den in der Zeichnung geforderten Zustand mit dokumentierter Abstützung.
Bohrung und Nut als zusammengehörige Merkmale fertigen
Prüfen Sie, ob Drehpunkt und Nut unter Erhalt eines gemeinsamen Bezuges fertiggestellt werden können. Eine gemeinsame Aufspannung reduziert mögliche Bezugswechsel, beseitigt aber keine Werkzeugfehler und ersetzt keine Messung. Zugänglichkeit, Eingriff an den Nutenden und spätere Prüfbarkeit gehören in dieselbe Planung. Ist Umspannen erforderlich, muss die Wiederaufnahme des Bezuges beschrieben sein. Eine spätere Passprobe ist kein Ersatz für diese geometrische Kontinuität. Dass ein Referenzstift durch die Bohrung geht, ist zunächst nur eine lokale Beobachtung. Die vollständige Beziehung zum Nutverlauf bleibt gesondert zu definieren und mit geeigneten Messungen nachzuweisen.
Nutwände und Kanten gezielt fertigstellen
Funktionale Nutwand und Einlauffase sind unterschiedliche Merkmale. Die erlaubte Kantenbearbeitung entfernt unzulässiges aufgeworfenes Material, ohne Profil oder nutzbare Wandhöhe zu verändern. Kennzeichnen Sie Bereiche, in denen ein Kantenbruch begrenzt bleiben muss. Ein pauschales Polieren kann den Kontakt zum Folgeelement verändern. Prüfen Sie beide Seiten der Durchgangsnut, einschließlich Werkzeugauslauf. Nach einer zulässigen Endbearbeitung sind betroffene Merkmale erneut zu kontrollieren. Eine glatte Eingangskante belegt weder den Zustand der gesamten Wand noch die Geometrie am gekrümmten Ende. Die Prüfung muss auf die tatsächlichen Funktionsbereiche und nicht nur auf die leicht sichtbaren Stellen ausgerichtet sein.
Das Profil im Zeichnungsbezug prüfen
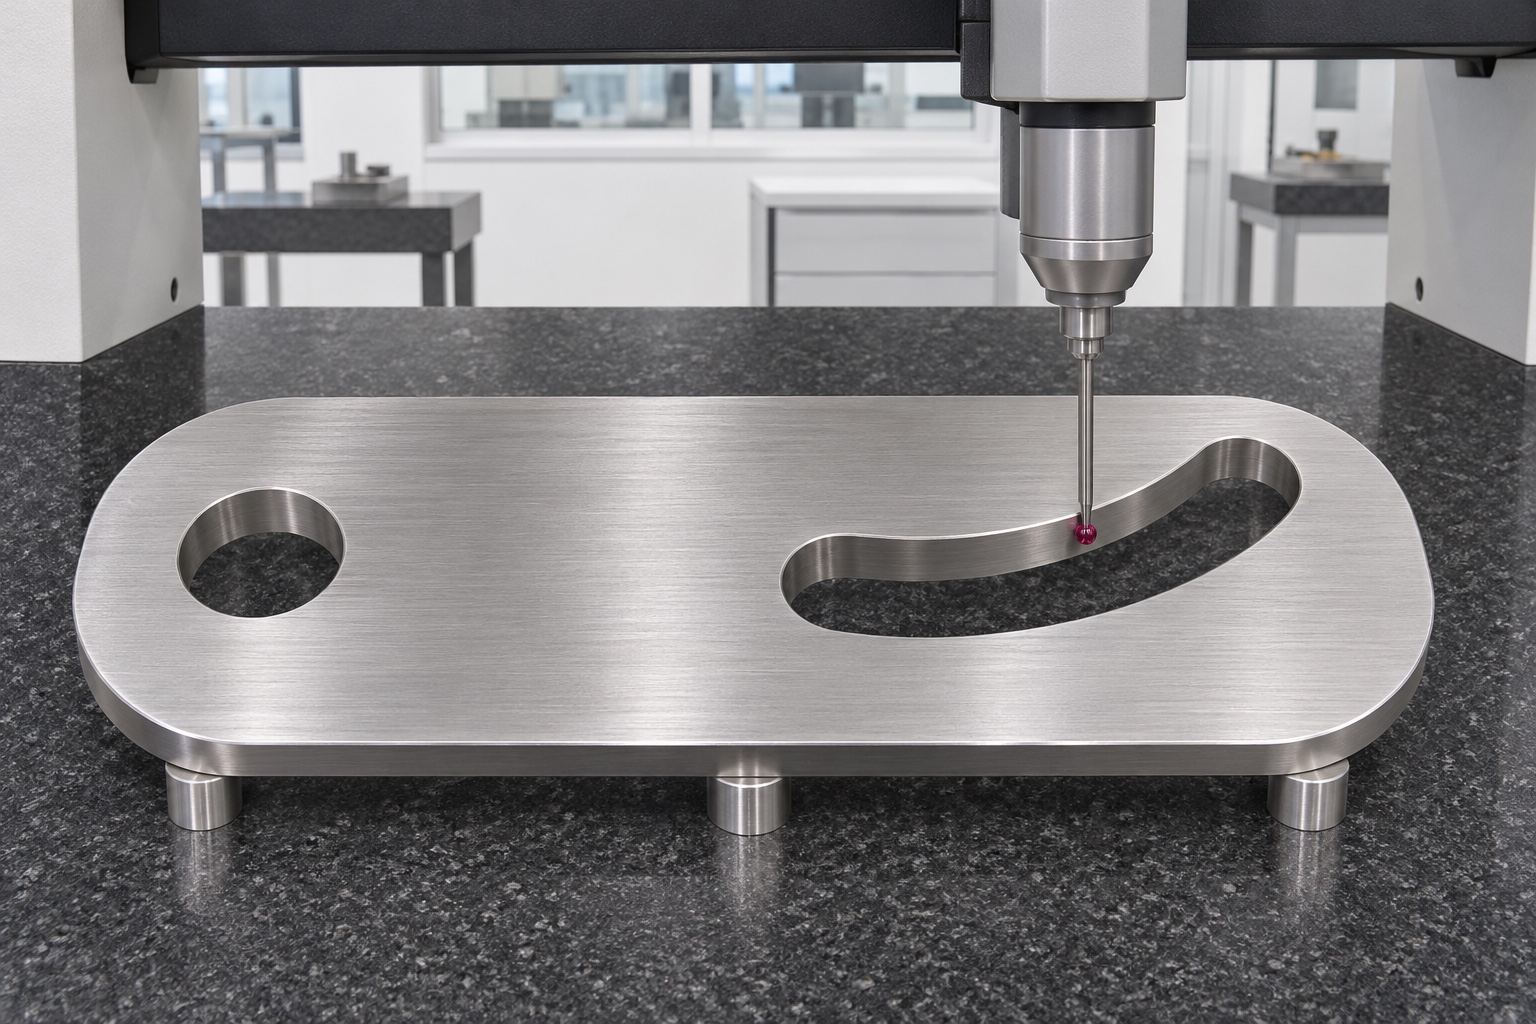
Legen Sie das Messverfahren vor der Abnahme fest. Koordinatenmessung oder ein geeignetes optisches Verfahren kommen abhängig von Zugang und Merkmal infrage. Dokumentieren Sie die Bildung von Drehpunkt-, Flächen- und Winkelbezug. Prüfen Sie definierte Bereiche beider Nutwände und nicht nur bequem erreichbare Punkte. Einige Breitenmessungen sind kein Ersatz für die geforderte Profilbeziehung der ganzen Bahn. Einlaufkanten müssen von der funktionalen Wand unterschieden werden. Der Bericht benennt ausgewertete Flächen, Positionen und Grenzen der Methode. Für eine nicht erfasste Region ist ein anderes genehmigtes Verfahren festzulegen, statt sie ohne Nachweis als akzeptiert zu behandeln.
Dicke, Flächenzustand und Nutpassung getrennt bewerten
Plattendicke, Auflage und Nut können unterschiedliche Teile einer Baugruppe beeinflussen. Die Korrektur eines Merkmals korrigiert die übrigen nicht automatisch. Messen Sie die geforderten Flächen im definierten Stützzustand und erfassen Sie lokale Schäden oder Grate separat. Kippelt die Platte auf der Prüfvorrichtung, untersuchen Sie Bauteil, Verschmutzung, Kanten und Auflage vor der Interpretation weiterer Ergebnisse. Eine Dickenmessung an einer Ecke bestätigt nicht alle Flächenanforderungen. Der Prüfplan muss unabhängige Merkmale erkennen lassen. Eine erfolgreiche Bewegung des Folgeelements darf nicht als pauschale Freigabe für Geometrie verwendet werden, die tatsächlich nie vermessen wurde.
Inerte Referenzen nur zur Geometriebeobachtung einsetzen
Eine unabhängige unbelastete Vorrichtung kann identifizierte Drehpunkt- und Folgereferenzen nutzen, um Kontakt entlang eines definierten Weges zu beobachten. Erfassen Sie Abstützung, Orientierung und Zwischenpositionen. Dies prüft weder Verschlusssicherheit noch Motorsteuerung oder Zentrifugenbetrieb. Verändern Sie keinen betriebsbereiten Verschluss und umgehen Sie keine Sicherheitseinrichtung für einen Bearbeitungsversuch. Geräteprüfungen erfordern das genehmigte Verfahren des Verantwortlichen. Das sinnvolle Ergebnis der Vorrichtung ist eine begrenzte Geometriebeobachtung unter bekannten Bedingungen. Es wird zusammen mit Messdaten interpretiert und nicht als Nachweis einer sicheren Betriebsfunktion oder als Erlaubnis zum Einbau ausgegeben.
Korrekturen und Handhabung nachvollziehbar halten
Klemmt eine Referenz, sichern Sie zunächst die Beobachtung und prüfen Sie Referenzteile, Nutwand und Vorrichtungsauflage. Ein Aufweiten bis zur freien Bewegung kann das gewünschte Profil zerstören. Zulässige Nacharbeit braucht eine Freigabe mit betroffenen Maßen und Wiederholungsprüfungen. Nach der Abnahme werden Platten getrennt gelagert, damit Flächen und Nutkanten nicht gegeneinanderschlagen. Die Verpackung darf weder die Platte biegen noch unerlaubte Rückstände hinterlassen. Gewöhnlicher Transportschutz ist kein Sterilnachweis. Bauteilidentität und tatsächlicher Prüfbericht bleiben verbunden, damit der Empfänger die Anforderungen und den akzeptierten Zustand eindeutig zuordnen kann, auch wenn mehrere ähnliche Revisionen vorhanden sind.
Eine zeichnungsbasierte Fertigungsanfrage erstellen
Liefern Sie kontrolliertes Modell und Zeichnung, 316L-Spezifikation, Menge, Bezugssystem, Profil-, Kanten- und Oberflächenanforderungen. Benennen Sie Prüfnachweise für Drehpunkt, Bahn und Plattenflächen. Lassen Sie Zugang und Bezugsübertragung vor der Festlegung der Route prüfen. Beim Erstmuster wird vereinbart, wie Befunde und Korrekturvorschläge vor einer größeren Serie bewertet werden. So entsteht ein überprüfbarer Auftrag ohne erfundene Traglast oder Sicherheitszusage. Die Bauteilabnahme richtet sich nach der freigegebenen Spezifikation. Der vollständige Verschluss und die Zentrifuge behalten ihre eigenständigen Prüf- und Freigabeaufgaben, die nicht durch eine Aussage über präzise CNC-Fertigung ersetzt werden können.
FAQ
Beweist eine richtige Nutbreite das ganze Profil?
Nein. Die Breite ist ein lokales Größenmerkmal. Verlauf und Beziehung zu Drehpunkt und Orientierung brauchen die in der Zeichnung vorgesehene Prüfung.
Welche Bezüge positionieren die Kurvenplatte?
Die freigegebenen Drehpunkt-, Flächen- und Orientierungsmerkmale. Eine bequeme Außenkante darf sie nicht ohne entsprechende Vorgabe ersetzen.
Darf eine klemmende Nut einfach erweitert werden?
Nur nach genehmigter Entscheidung. Zuerst Referenzen, Kanten, gemessenes Profil und Vorrichtung prüfen, anschließend betroffene Merkmale erneut kontrollieren.
Garantiert eine gemeinsame Aufspannung die Genauigkeit?
Nein. Sie kann Bezugswechsel reduzieren, ersetzt aber weder die Bewertung von Werkzeugen und Auflage noch den geometrischen Nachweis.
Beweist eine Passprobe die Verschlusssicherheit?
Nein. Die unbelastete Beobachtung betrifft ausgewählte Geometrie. Haltefunktion, Verriegelung und Betriebssicherheit benötigen eigenständige Geräteprüfungen.
Was gehört in eine Erstmusteranfrage?
Zeichnungsrevision, Werkstoff, kritische Bohrungs- und Profilvorgaben, Prüfbedingungen, Endzustand und vereinbarte Abnahmenachweise.
tanghangyun@oemach.com