
Das tatsächliche Kontaktobjekt festlegen
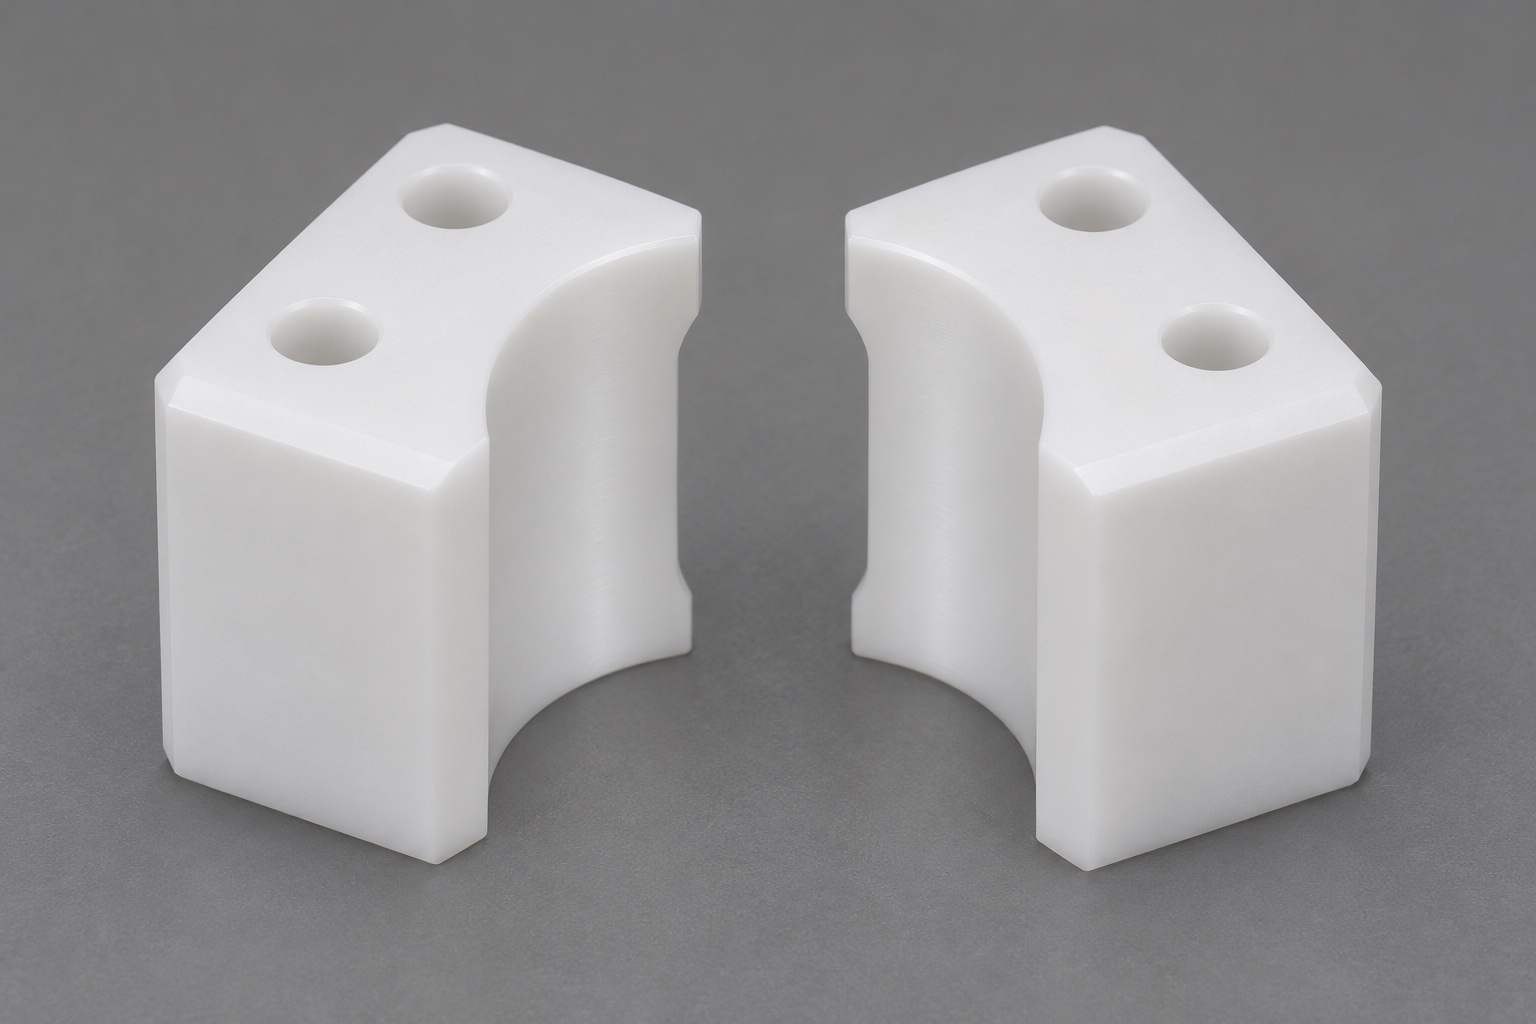
Die POM-C-CNC-Bearbeitung von Greifbackeneinsätzen für Röhrchenentkapper beginnt mit der Schnittstelle. Eine Backe kann Verschlusskappe, Röhrchenkörper oder eine separate Vorrichtungsreferenz berühren. Diese Anforderungen sind nicht austauschbar. Die Zeichnung benennt das Objekt und den relevanten Hüllbereich. Dieser Leitfaden behandelt Fertigung und Geometrieprüfung allgemeiner konkaver Einsätze für medizinische Laborautomation. Er belegt weder Öffnungsmoment noch Haltezuverlässigkeit, Probenintegrität oder Eignung für ein bestimmtes Röhrchen. Verwenden Sie inerte Referenzen und trennen Sie Bauteilmaße von der Qualifikation des automatischen Entkappungsprozesses. Aus dem Namen des Geräts darf der Fertiger keine Kontaktabmessungen ableiten, die der Konstrukteur nicht freigegeben hat.

Acetal-Halbzeug statt bloßer Farbe spezifizieren
Benennen Sie POM-C-Sorte, Halbzeugform und geforderte Dokumentation. Ein weißer Kunststoffblock beweist weder Werkstoff noch Verarbeitungsgeschichte. Ersetzen Sie POM-C nicht ohne Freigabe durch POM-H oder einen anderen ähnlich aussehenden Polymerwerkstoff. Chemikalienkontakt, Reinheit und sonstige Verträglichkeit sind Vorgaben des verantwortlichen Konstrukteurs. Eine allgemeine Werkstoffbeschreibung bestätigt sie nicht. Die Identität bleibt den gefertigten Einsätzen zugeordnet, insbesondere bei mehreren ähnlichen Formen. Änderungen an Material oder Prozessgeschichte werden vor Fertigungsbeginn gegen die tatsächlichen Anforderungen geprüft. Das verhindert, dass ein Lieferant die Bezeichnung medizinische Anwendung als Ersatz für konkrete, nachvollziehbare Abnahmekriterien behandelt.
Kontaktprofil und Montagesitz zueinander festlegen
Montagesitz und Positioniermerkmale bestimmen die Lage auf dem Backenträger. Ordnen Sie das konkave Profil diesen Bezügen zu, statt nur einen Radius zu bemaßen. Mittelpunkt, axiale Höhe und Orientierung können unabhängig von der lokalen Kurvengröße wichtig sein. Reine Befestigungsbohrungen mit Spiel sind nicht automatisch präzise Positionierbezüge. Benennen Sie eine gegebenenfalls separate Schulter oder Stiftaufnahme. Der Prüfer muss die Beziehung mit einer geeigneten Vorrichtung reproduzieren können. Außenkontur oder optische Symmetrie eines Paares reichen dafür nicht. Eine eindeutig definierte Bezugskette erleichtert außerdem die Untersuchung, ob späterer ungleicher Kontakt vom Einsatz oder vom Träger stammt.
Den nutzbaren Kontaktbereich beschreiben
Kennzeichnen Sie die Profilregion, die das definierte Gegenstück berühren soll, und die Bereiche für Freiraum. Einlauffase, Freistich und dekorative Kanten dürfen nicht versehentlich als funktionales Profil ausgewertet werden. Soll Textur, Riffelung oder eine zusätzliche Oberflächenstruktur vorhanden sein, muss sie ausdrücklich spezifiziert und prüfbar sein. Fügen Sie nicht eigenmächtig Zähne hinzu, weil mehr Grip sinnvoll erscheint. Der Fertiger darf eine ungeklärte Anwendungsforderung nicht durch ein erfundenes Kontaktmuster ersetzen. Ein glatter allgemeiner Einsatz und eine strukturierte Produktionsbacke sind unterschiedliche Konstruktionen, auch wenn Hauptradius und äußere Abmessungen ähnlich wirken.
Beim Fräsen ausreichend abstützen
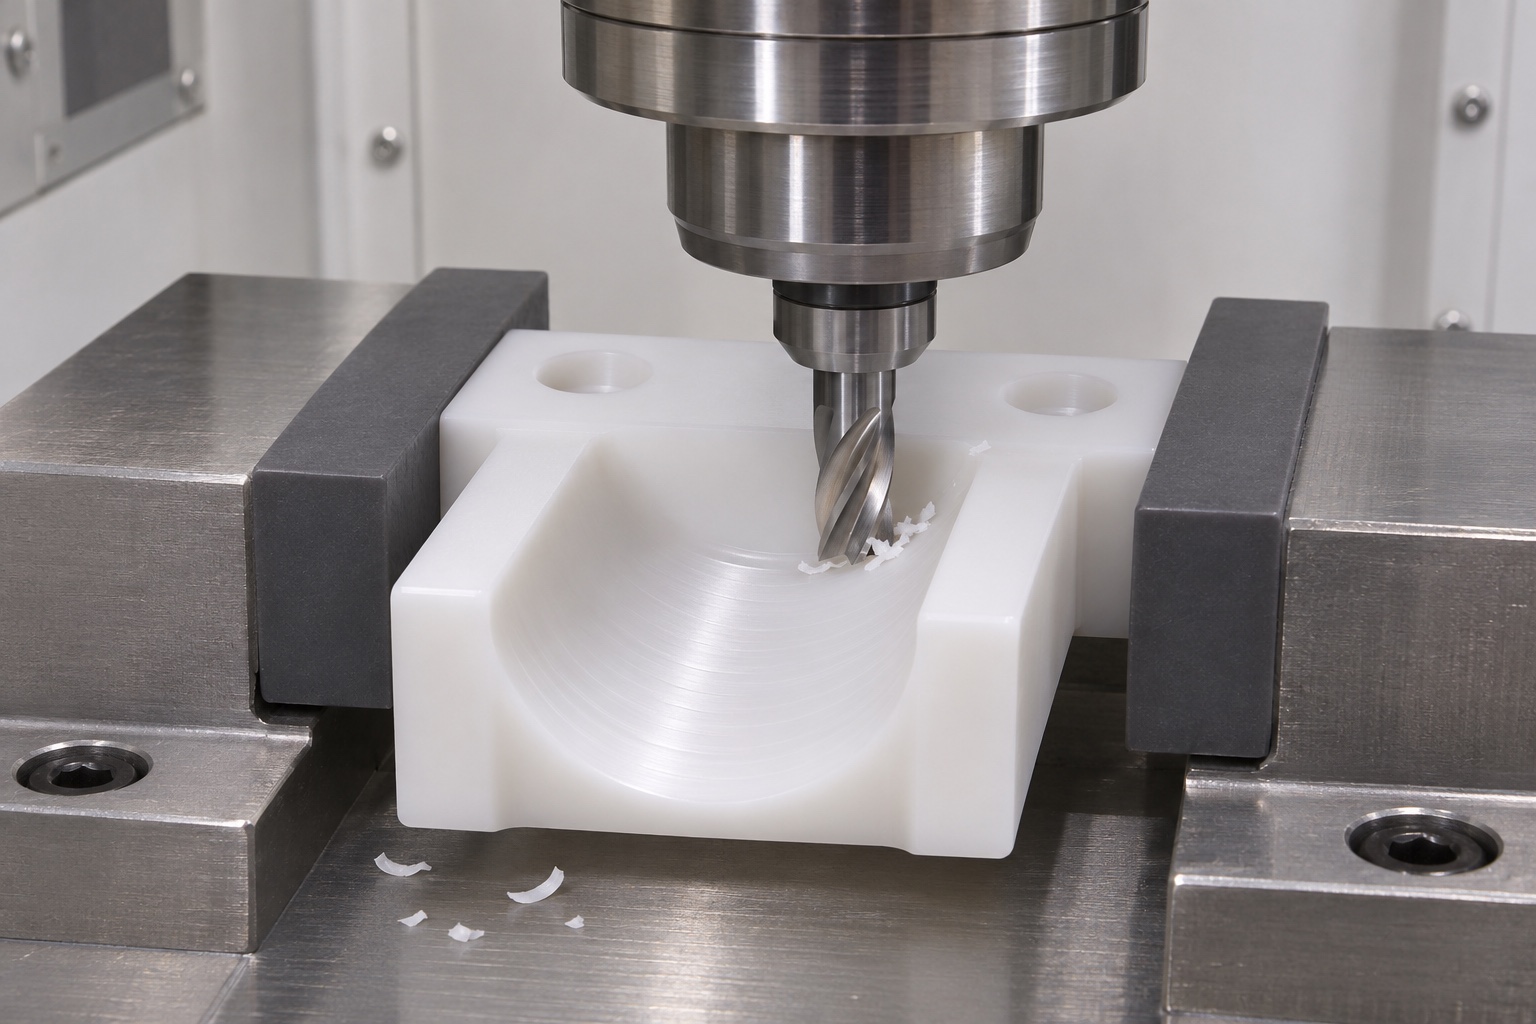
Prüfen Sie Halbzeugorientierung, Bezugsflächen und Auflage vor dem Bearbeiten der konkaven Fläche. Der Materialabtrag soll einen stabilen Montagesitz erhalten. Dünne Profilränder und Bereiche neben Schraubenvertiefungen können empfindlicher sein als der ursprüngliche Block. Dieselbe Spannkraft, die den Rohling sicher hält, kann den fertigen Einsatz verformen. Der Einrichtplan zeigt Auflagepunkte und Wiederaufnahme nach dem Umspannen. Werkzeuge und Schnittbedingungen werden auf Werkstoff und Geometrie abgestimmt, nicht aus universellen Vorschubwerten übernommen. Der Prozess muss verhindern, dass eine durch die Vorrichtung erzeugte Form als tatsächliche freie Bauteilgeometrie akzeptiert wird, die der Empfänger später anders vorfindet.
Bohrungen, Vertiefungen und Kanten kontrollieren
Trennen Sie Befestigungsdurchmesser, Schraubenkopfaufnahme und Positioniermerkmale in der Zeichnung. Ein passender Schraubenkopf bestätigt nicht die Lage des Kontaktprofils. Prüfen Sie, ob das Material um eine Vertiefung während Bearbeitung und Messung ausreichend gestützt bleibt. Kantenbearbeitung entfernt unzulässig aufgeworfenes Material, ohne Kontaktbereich oder Positionierschulter zu verkürzen. Betroffene Merkmale werden danach erneut geprüft. Ist eine Region für Werkzeug oder Taster nicht zugänglich, gehört die Frage in die Konstruktionsprüfung. Weder ein gutes Aussehen noch das Einsetzen einer Schraube darf dann als pauschaler Nachweis für eine tatsächlich ungeprüfte Profil- oder Lageanforderung dienen.
Den Messzustand definieren
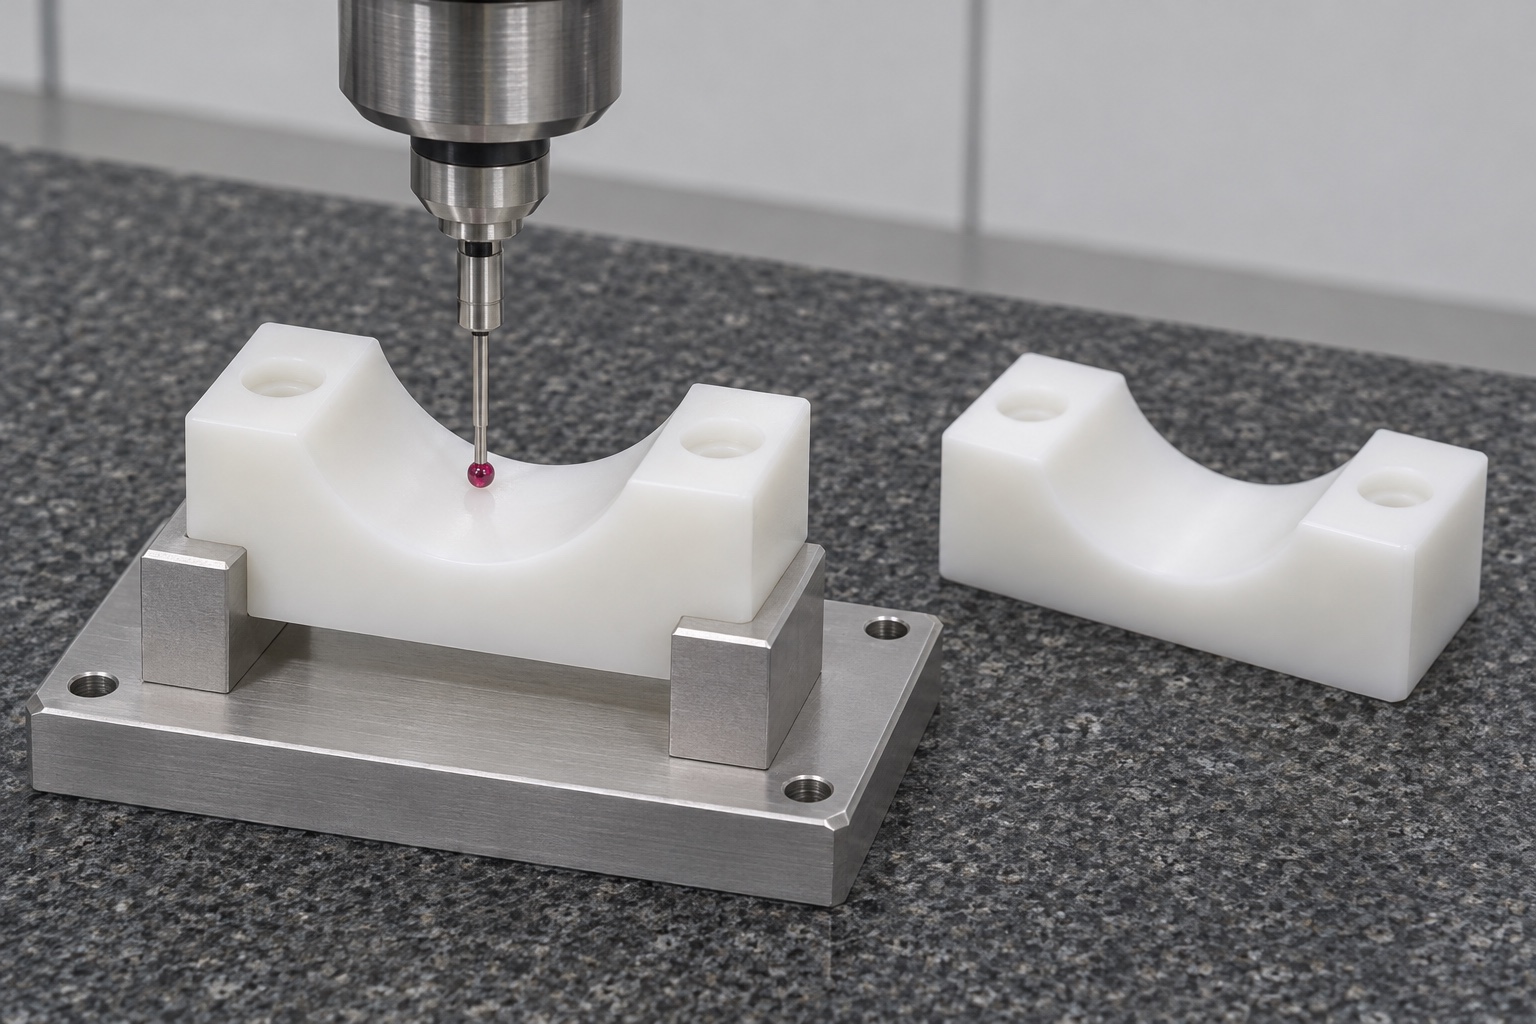
Bauteil und Messsystem müssen den im Prüfplan verlangten Zustand erreichen. Dokumentieren Sie Abstützung und ob ein Merkmal frei oder in einer festgelegten Montage geprüft wird. Die Methode muss zu Polymer, Merkmal und geforderter Messunsicherheit passen. Eine unkontrollierte Antastkraft darf die zu messende Fläche nicht erst verformen. Geeignete optische oder kraftarme Kontaktmethoden können erwogen werden; ihre Eignung folgt aus der konkreten Prüfaufgabe. Ein Radius an einem Querschnitt bestätigt weder Lage und Orientierung noch Gleichmäßigkeit über den gesamten Kontaktbereich. Benennen Sie deshalb ausgewertete Regionen, tatsächliche Bedingungen und Grenzen des Verfahrens ausdrücklich im Bericht.
Einzelteile vor dem Paar prüfen
Identität und Zustand der verwendeten Referenz gehören ebenfalls in den Prüfbericht.
Messen Sie Montagesitze, Lochmuster und Profile jedes Einsatzes vor der Interpretation einer gemeinsamen Passprobe. So lässt sich ein Einzelteilfehler von einem Träger- oder Montageproblem unterscheiden. Sind linke und rechte Teile vorgesehen, bleibt ihre Identität durch den Prüfablauf erhalten. Optisch gespiegelte Komponenten sind nicht automatisch austauschbar. Ebenso muss nicht jedes Teil dauerhaft mit einem bestimmten Partner verbunden werden; Paarung ist eine Konstruktions- und Bestellvorgabe. Der Bericht nennt gemessene Teile und Bezüge und trennt Merkmale der Einzelprüfung von Beziehungen, die erst an der montierten Kombination ausgewertet wurden. Diese Unterscheidung ist für spätere Vergleiche und Ersatzlieferungen wichtig.
Paarausrichtung mit inerten Referenzen beobachten
Eine unbelastete Prüfvorrichtung kann zwei identifizierte Einsätze und eine inerte Referenz positionieren, um relative Höhe, Annäherungsfreiraum und Kontaktstelle zu beobachten. Aufbau und Positionen werden vor dem Vergleich definiert. Verwenden Sie weder biologische Proben noch druckbeaufschlagte Behälter oder einen laufenden Entkapper als Ersatz für den Prüfplatz. Eine sichtbare Kontaktspur oder freie trockene Annäherung belegt kein Öffnungsmoment und keine sichere Kappenhaltung. Das Ergebnis bleibt eine dokumentierte geometrische Beobachtung unter angegebenen Bedingungen. Es wird mit den Bauteilmaßen und Schnittstellenanforderungen bewertet und nicht als Freigabe eines automatischen Prozesses für reale Proben ausgegeben.
Ungleichen Kontakt vor der Nacharbeit untersuchen
Berührt ein Einsatz die Referenz früher, prüfen Sie Sitze, Referenzidentität, Orientierung, Profillage und Trägerausrichtung. Sichern Sie die Beobachtung vor jeder Änderung. Beide Rillen tiefer zu fräsen, bis die Referenz mittig aussieht, kann das Symptom entfernen und zugleich den gewünschten Kontakt verändern. Freigegebene Nacharbeit benennt betroffene Maße sowie wiederholte Einzel- und Paarprüfungen. Geänderte Referenzen oder Auflagen werden protokolliert. Der zweite Versuch ist nicht reproduzierbar, wenn diese Bedingungen unbemerkt gewechselt haben. Korrekturen folgen der freigegebenen Konstruktion und nicht der Vorstellung eines Technikers, wie leicht oder gleichmäßig sich ein Aufbau anfühlen sollte.
Profile schützen und Identität erhalten
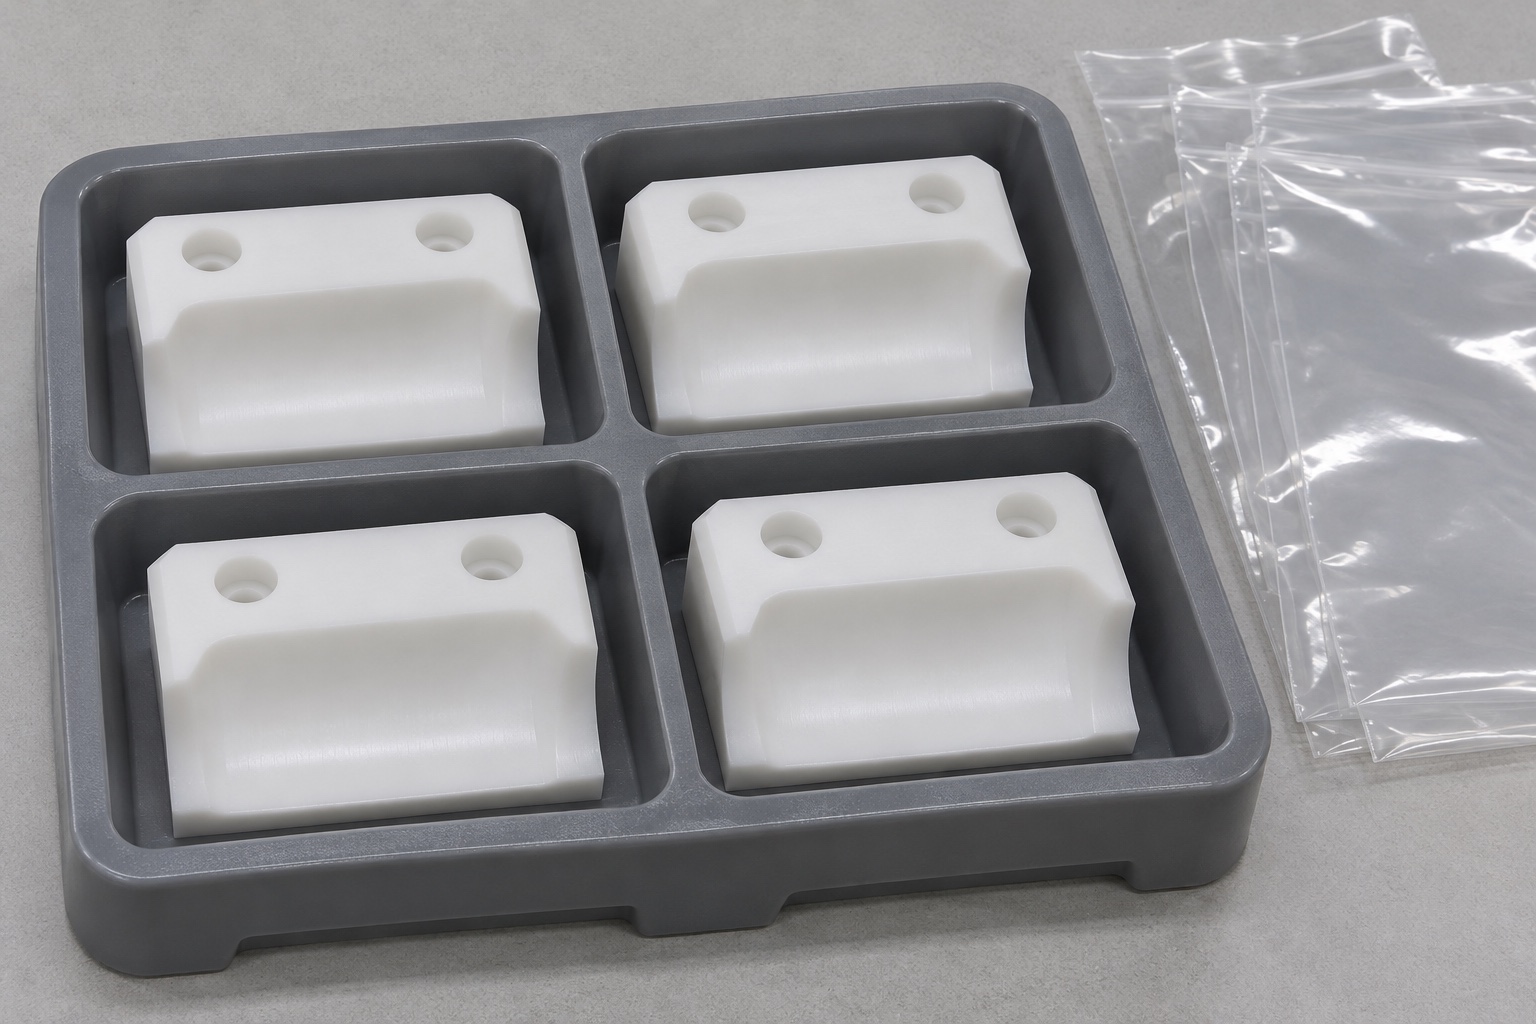
Lagern Sie Einsätze getrennt, damit konkave Flächen und dünne Ränder nicht an anderen Teilen reiben oder Verpackungskräfte aufnehmen. Füllen Sie den Kontaktbereich nur dann mit Schutzmaterial, wenn die Handhabungsvorgabe dies erlaubt. Material, Revision und gegebenenfalls Links-Rechts- oder Paaridentität bleiben mit dem Prüfbericht verbunden. Gewöhnlicher Transportschutz bestätigt weder Sterilität noch Reagenzverträglichkeit. Reinigung braucht eigene Anforderungen und Nachweise. Der Empfänger muss Rolle und Revision erkennen und die Geometrieprüfung wiederholen können, ohne zunächst Schäden, Reststoffe oder vermischte Varianten zu finden. Schutz und Dokumentation müssen daher gemeinsam geplant werden und dürfen nicht erst beim Versand improvisiert werden.
Eine überprüfbare Kleinserie anfragen
Stellen Sie kontrolliertes Modell und Zeichnung, POM-C-Sorte, Menge, Montagebezüge, Profilanforderung, Endzustand und Prüflieferumfang bereit. Benennen Sie Paarung, Orientierungsmarkierung und montierte Prüfung, falls erforderlich. Klären Sie eingeschränkten Zugang und spannungsbedingte Verformung vor Bestellung. Beim Erstmuster wird vereinbart, wie Befunde und Korrekturen bewertet werden, bevor eine Charge weiterläuft. So kann der Lieferant eine praktische Route mit tatsächlichen Nachweisen beschreiben, ohne eine Entkappungsspezifikation zu erfinden. Die geometrische Bauteilabnahme bleibt von der Freigabe des Laborablaufs getrennt, der eigene kontrollierte Anforderungen und Prüfungen für den tatsächlichen Einsatz und das zugehörige System benötigt.
FAQ
Muss das Kontaktobjekt in der Zeichnung stehen?
Ja. Kappe, Röhrchenkörper, relevante Hülle und nutzbarer Kontaktbereich sind Konstruktionsvorgaben, die nicht aus dem Gerätenamen abgeleitet werden dürfen.
Darf POM-H POM-C ohne Prüfung ersetzen?
Nein. Werkstoffsorte und Halbzeugvorgaben gelten verbindlich. Eine Substitution braucht Freigabe, auch bei ähnlichem Erscheinungsbild.
Beweist der richtige Radius die Backenlage?
Nein. Lage und Orientierung des Profils zu den Montagebezügen benötigen eigene Vorgaben und Messungen.
Müssen alle Einsätze feste Paare bilden?
Nur wenn Konstruktion oder Auftrag das verlangen. Links-Rechts-Zuordnung, Paarung und Austauschbarkeit sind ausdrücklich festzulegen.
Belegt eine inerte Passprobe das Greifmoment?
Nein. Unbelastete Geometriebeobachtung bestätigt weder Entkappungsleistung noch Probenintegrität oder Kompatibilität mit echten Röhrchen.
Wie wird ungleicher Kontakt untersucht?
Zuerst Sitze, Referenzen, Orientierung, Profilmaße und Träger prüfen. Eine Änderung der Rillen benötigt anschließend eine genehmigte Entscheidung.
tanghangyun@oemach.com