Eine Flexspline ist für elastische Verformung ausgelegt und darf nicht wie eine starre dickwandige Hülse gespannt werden. Die Vorrichtung kann den Becher rund drücken, obwohl er frei oval ist.
Der Prozess erhält die vorgesehene elastische Geometrie durch Abtrag, Wärmebehandlung und Verzahnung mit klar definierten Prüfbedingungen im gestützten und freien Zustand.
Risiken und Maßnahmen
| Risiko | Ursache | Maßnahme |
|---|---|---|
| Becher wird nach Lösen oval | Zu hohe Spannkraft | Gleichmäßige Niederdruckabstützung und freie Nachmessung |
| Zahnform gut, Eingriff ungleich | Unterschiedliche Achsen oder Wärmeverzug | Eine Achse herstellen und Profil, Linie, Lauf prüfen |
| Lokale Fläche bleibt stehen | Verzug größer als Aufmaß | Aufmaß aus Vorher-/Nachher-Daten verteilen |
Elastische Funktion berücksichtigen
Wanddicke, Übergangsradien und Verzahnungsbereich bestimmen Verformung und Ermüdung. Ziel ist kontrollierte Elastizität im spezifizierten Zustand, nicht maximale Steifigkeit.
Rohteil und Wärmebehandlung bestätigen
Gefüge, Wandverteilung und Vorbehandlung beeinflussen Spannungsabbau. Wiederherstellbare Bezüge erhalten und Formänderungen für das Fertigaufmaß erfassen.
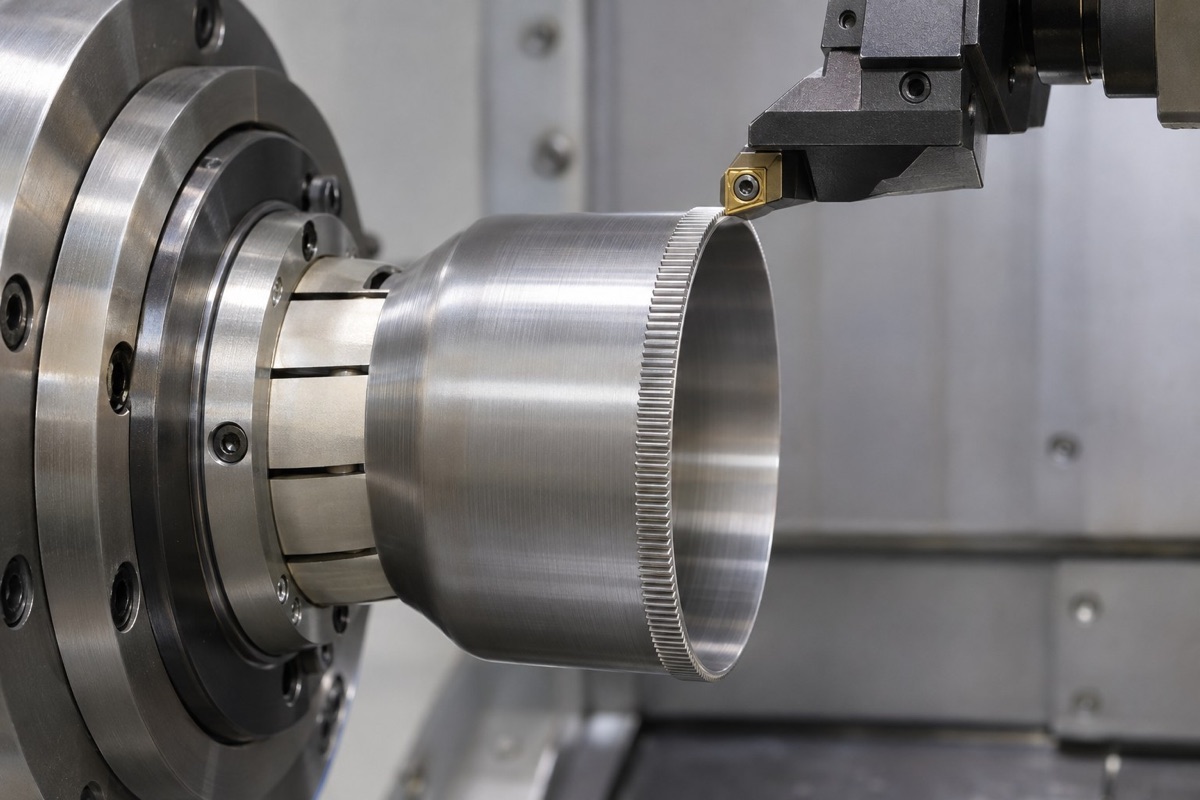
Gleichmäßige Abstützung und niedrige reproduzierbare Spannkraft reduzieren die Verformung des dünnen Bechers.
Gleichmäßig stützen statt rund zwingen
Spezialdorn, Dünnwandbacken oder Umfangsauflage verteilen die Kraft. Der Druck ist reproduzierbar und vermeidet lokale Belastung am Zahnkranz.
Stufenweise auf einer Achse abtragen
Gleichmäßiges Wandaufmaß lassen, grob abtragen, lösen, stabilisieren und vor dem Schlichten messen. Innen-, Außen-, Plan- und Zahnbezüge auf einer Achse organisieren.
Messbedingung definieren
Auflage, Orientierung, Axialschnitte und Filter dokumentieren. Freie Geometrie und Funktionsprüfung mit Wellgenerator getrennt bewerten.
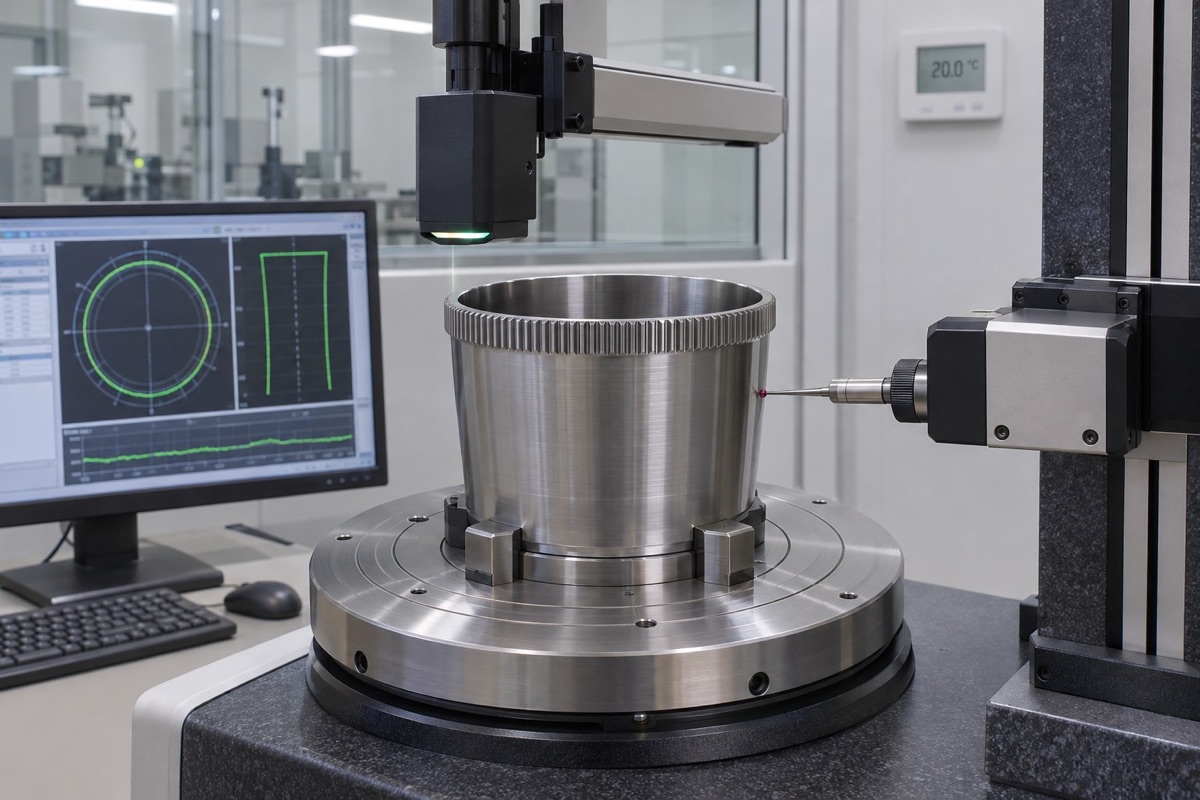
Auflage, Schnitte und Filterung werden für aussagefähige Rundheits- und Zylindrizitätswerte dokumentiert.
Zusammenfassung
Flexspline-Qualität entsteht durch gleichmäßige geringe Spannkraft, gestuften Spannungsabbau, gemeinsame Becher-Zahn-Achse und klare Freizustandsprüfung.
FAQ
Stabilisiert höhere Spannkraft die Flexspline?
Nein. Sie kann die dünne Wand in Vorrichtungsform drücken und Rückfederung erzeugen.
Belegt Rundheit auch Zylindrizität?
Nein. Rundheit betrifft einen Schnitt, Zylindrizität die gesamte axiale Form.
Muss nach Wärmebehandlung immer gerichtet werden?
Nein. Das hängt von Werkstoff, gemessenem Verzug, zulässigem Prozess und Aufmaß ab.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.