Die Nabe als mechanische Schnittstelle definieren
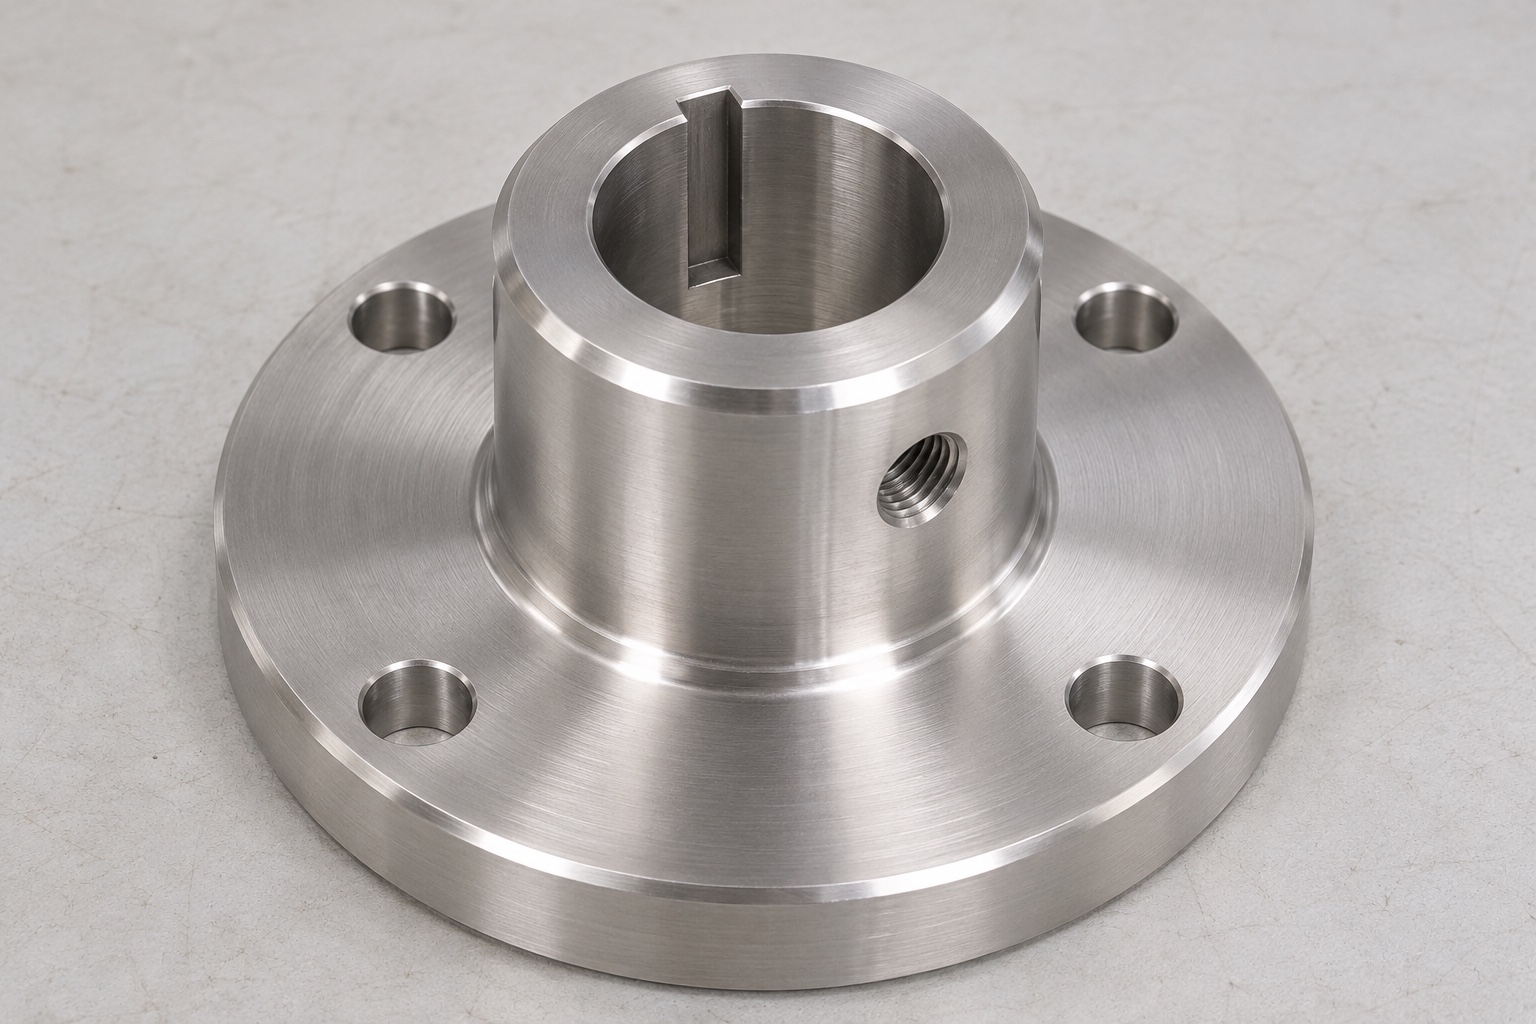
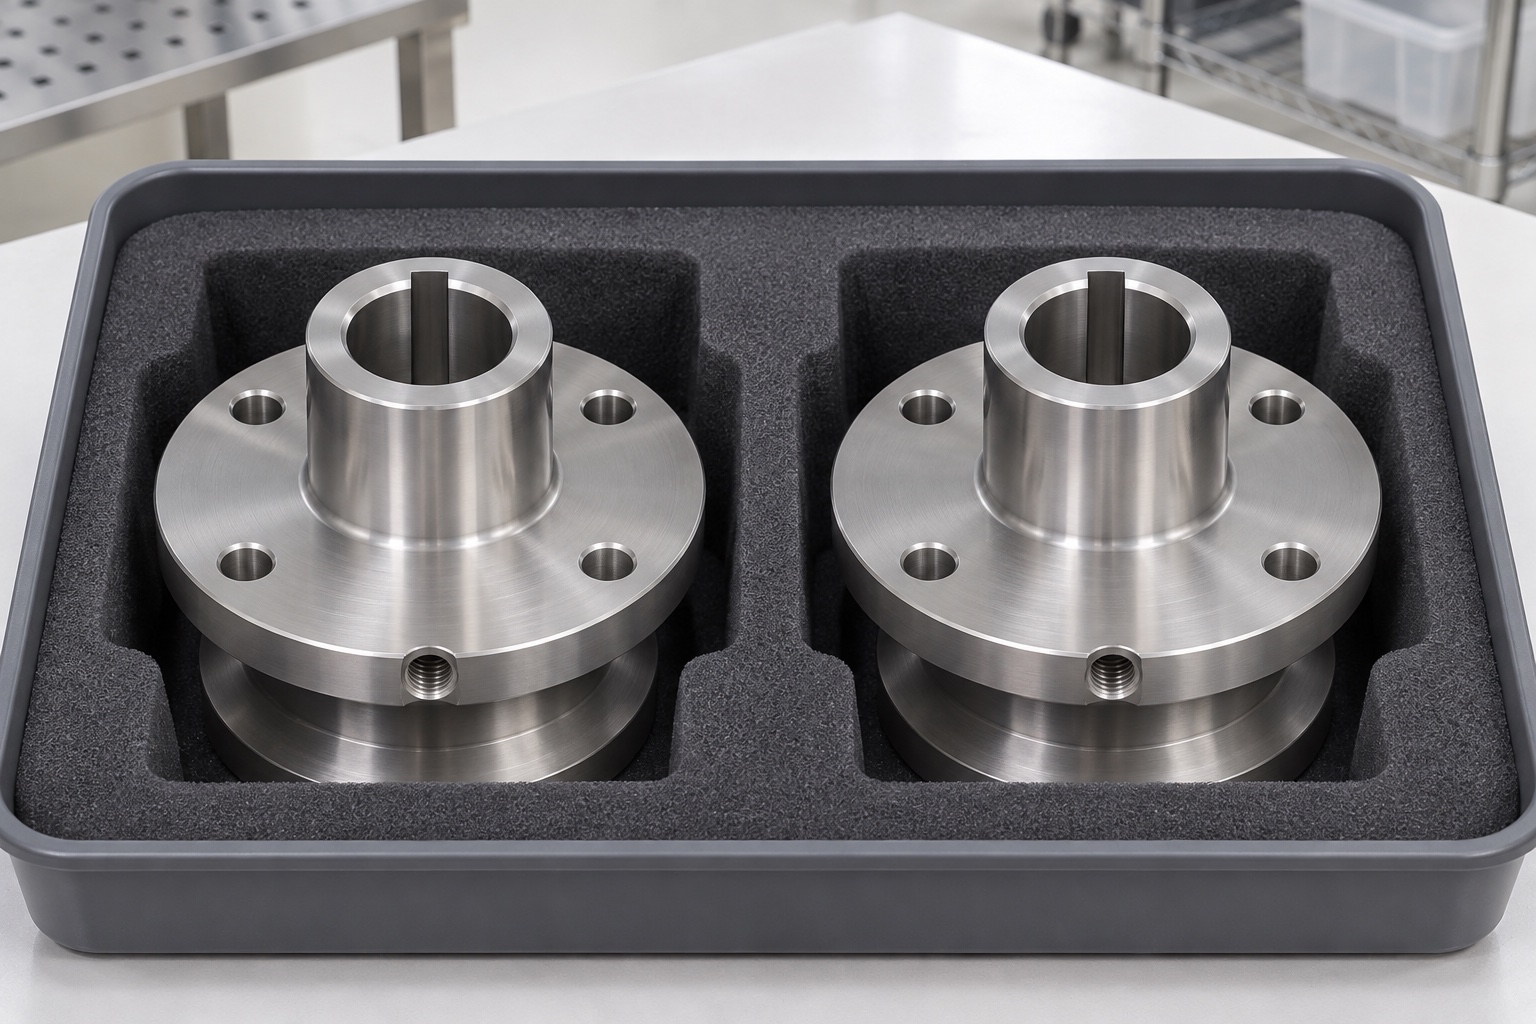
Das 316L-CNC-Drehen für die Karussellnabe eines medizinischen Analysegeräts beginnt mit der Verbindung zwischen einer Welle, einem Flansch und der unterstützten rotierenden Struktur. Eine zentrale Bohrung kann die Nabe fixieren, während eine Passfedernut ihre Winkelbeziehung steuert. Flanschlöcher und eine radiale Schraubenmerkmal führen zu zusätzlichen Beziehungen, die angegeben werden müssen. Dieser Leitfaden befasst sich mit der Herstellung und Maßprüfung dieser Merkmale. Es bestimmt nicht die Karussellgeschwindigkeit, das übertragene Drehmoment, die Reagenzientemperatur oder die Testleistung. Der Begriff Reagenzienkarussell bezeichnet einen Anwendungskontext und keinen Beweis der Kompatibilität mit einem kommerziellen Analysegerät. Halten Sie die Komponentenabnahme getrennt von der Validierung des gesamten Instruments und seines Betriebsprozesses.

Wählen Sie die Aufnahmebohrung und den axialen Bezug
Identifizieren Sie den Bohrungsbereich, der sich tatsächlich auf der Welle befindet, und die Flanschfläche, die den axialen Sitz gewährleistet. Einlaufschrägen und Aussparungen dürfen nicht mit der nutzbaren Kontaktlänge verwechselt werden. Der größte Außendurchmesser ist nicht automatisch der Funktionsbezug. Eine Zeichnung soll es dem Prüfer ermöglichen, die Arbeitsachse und Sitzebene ohne undokumentierte Baugruppe zu rekonstruieren. Wenn ein anderes Teil die tatsächliche Referenz bestimmt, geben Sie dessen genehmigte Geometrie oder eine definierte Referenzmethode an. Beziehen Sie die Anforderungen an Flansche und Passfedernuten auf diese Referenzen und nicht auf die Außenfläche, die für einen Schraubstock oder eine Messvorrichtung geeignet ist.
Beschreiben Sie die innere Passfedernut vollständig
Geben Sie die Breite der Passfedernut, die Tiefendefinition, die Nutzlänge und den Endzustand an. Klären Sie, ob es durch die Bohrung verläuft oder vor einer Schulter endet. Eine Passfeder-Nenngröße allein beschreibt nicht das erforderliche Spiel am Boden oder dessen Verhältnis zum Aufnahmedurchmesser. Die Passfeder- und Wellenanforderungen müssen aus der genehmigten Baugruppendefinition stammen. Leiten Sie diese Anforderungen nicht aus einem Foto ab. Überprüfen Sie, ob die ausgewählte Schnittroute die erforderliche Endgeometrie erzeugen und prüfen kann. Ein geräumtes, geschlitztes oder gefrästes Merkmal kann unterschiedliche Zugangsbeschränkungen beinhalten; Die Route erfordert eine Genehmigung für den tatsächlichen Teil und nicht eine allgemeine Annahme.
Beziehen Sie das Flanschmuster auf die Winkelausrichtung
Die Flanschlöcher bilden ein Muster in Bezug auf die Bohrungsachse und, sofern angegeben, die Passfedernut. Notieren Sie, welches Merkmal den Winkelursprung festlegt. Eine Gruppe einzeln korrekter Löcher kann weiterhin relativ zur Passfedernut gedreht oder von der Arbeitsachse verschoben werden. Unterscheiden Sie die Lochgröße von der Musterposition. Wenn eine asymmetrische Referenz erforderlich ist, um eine umgekehrte Baugruppe zu verhindern, identifizieren Sie sie in der Zeichnung, anstatt sich auf das Gedächtnis eines Bedieners zu verlassen. Berücksichtigen Sie bei der Fertigungsprüfung auch den Zugang zu beiden Lochmündungen. Der Inspektionsplan sollte erläutern, wie das Muster bewertet wird, ohne dass eine ungeprüfte Welle oder ein Testkarussell als einzige Referenz verwendet wird.
Geben Sie das Radialgewinde und die Schraubenhüllkurve an
Für ein radiales Gewindeelement sind eine definierte Gewindeidentität, eine Eintrittsbedingung und ein verfügbarer Eingriff erforderlich. Stellen Sie fest, ob es in die zentrale Bohrung einbricht oder im restlichen Material endet. Gehen Sie nicht davon aus, dass jede Nabe die gleiche Konstruktion verwendet. Jeder Schnittpunkt mit der Passfedernut oder einem anderen Merkmal muss angezeigt und auf Zugang und Kantenzustand überprüft werden. Die tatsächliche Schraubengeometrie und deren Position in der Baugruppe bedürfen einer gesonderten Definition. Eine Gewindelehre stellt keinen Schraubenspitzenkontakt, keine Haltekraft oder Drehmomentkapazität her. Behalten Sie diese Fragen beim Eigentümer der Baugruppe. Für die Fertigung ist eine klare Beschreibung des Lochs, seiner Lage und seines endgültigen Abnahmezustands erforderlich.
Bestätigen Sie die Anforderungen an Material und endgültige Oberfläche
Geben Sie die 316L-Bezeichnung, die Lieferform und die erforderliche Materialidentifikation an. Eine ähnlich aussehende Edelstahllegierung ist kein automatischer Ersatz. Wenn eine spätere Oberflächenbehandlung oder ein spezieller Reinigungsschritt erforderlich ist, geben Sie das zugelassene Verfahren an und identifizieren Sie die anschließend geltenden Maße. Eine blankgedrehte Oberfläche ist kein Beweis für Materialidentität, Korrosionsleistung oder einen validierten Reinheitsgrad. In diesem Leitfaden werden keine Behandlungen für die Reagenzexposition ausgewählt. Der Eigentümer muss festlegen, ob es zu einer Exposition kommt und welche Nachweise erforderlich sind. Halten Sie Materialdokumente mit der Fertigungsrevision verknüpft, damit eine spätere Prozessänderung nicht mit demselben akzeptierten Zustand verwechselt wird.
Planen Sie gemeinsam Dreh- und Nebenbearbeitungen
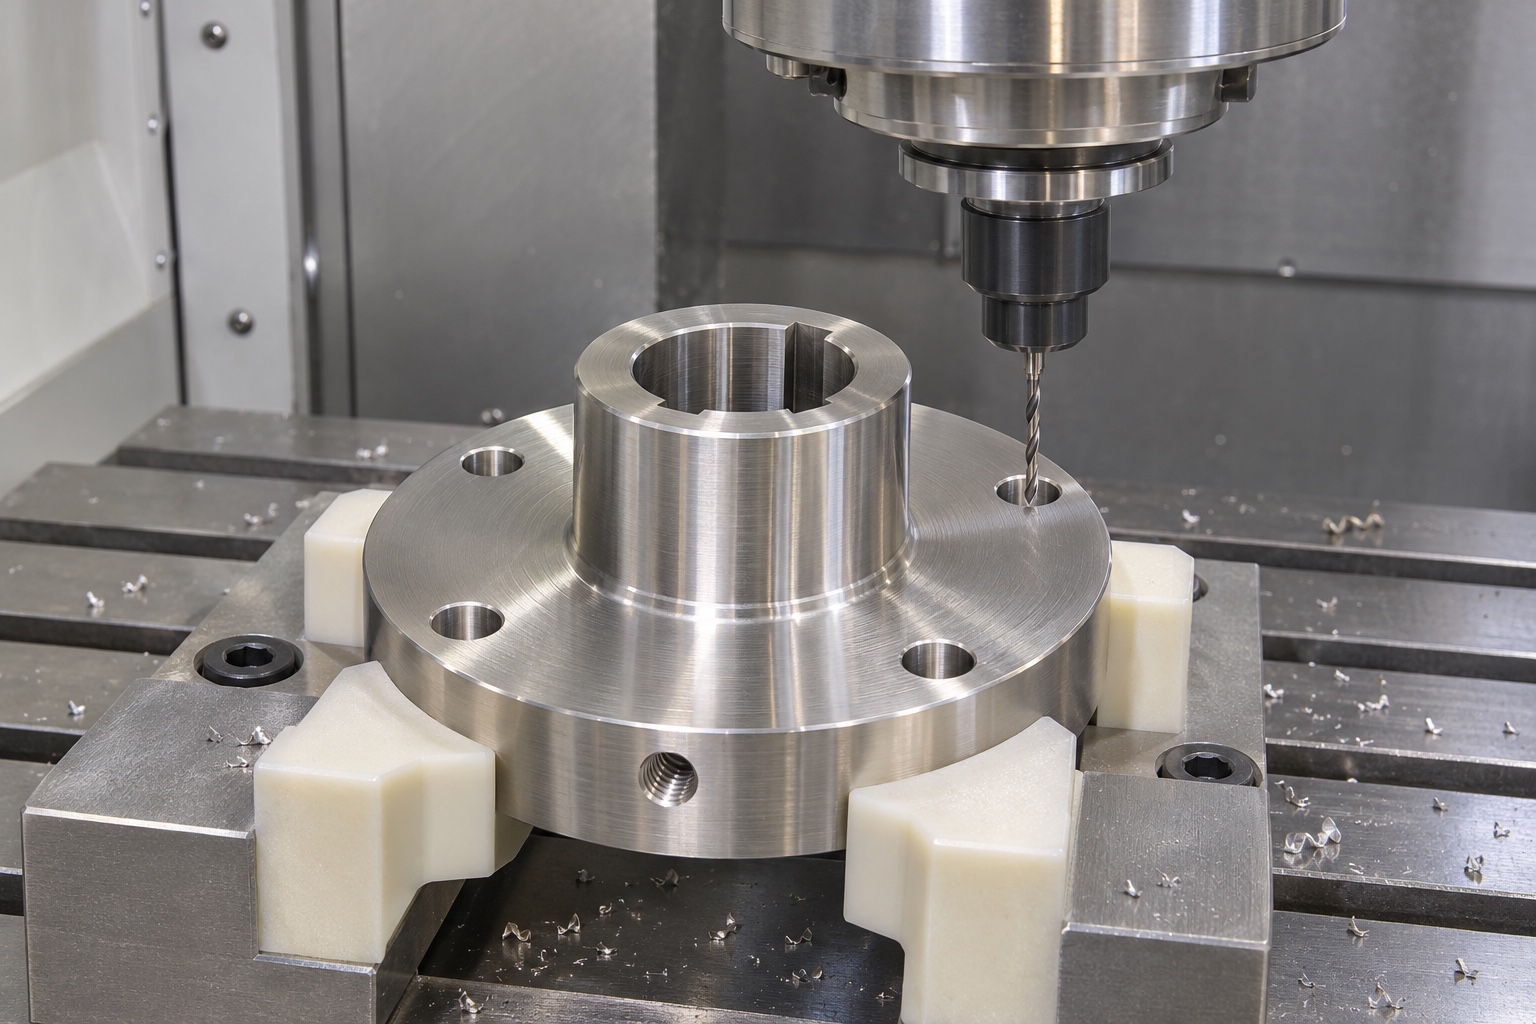
Beim Drehen können Bohrung, Nabenabsatz und Flanschfläche als zusammenhängender Bezugssatz entstehen, sofern die reale Aufspannung dies ermöglicht. Für Passfedernut, Flanschlochbild und Radialbohrung muss die nächste Vorrichtung diese Bezüge wieder aufnehmen, ohne sie zu beschädigen oder Werkzeugzugang zu verdecken. Reihenfolge und Schnittbedingungen hängen von Rohteil, Maschine und Geometrie ab; allgemeine Drehzahlen oder Vorschübe werden hier nicht genannt. Der Arbeitsplan beschreibt gemeinsam fertiggestellte und später bearbeitete Flächen. Weniger Umspannungen können die Bezugsübertragung vereinfachen, bestätigen aber nicht automatisch jede Lagebeziehung. Auch nach sekundärer Bearbeitung und Endbearbeitung sind die geforderten Beziehungen anhand des freigegebenen Prüfplans zu kontrollieren.
Kontrollieren Sie Kanten an sich überschneidenden Features
Der Bohrungseingang, die Kanten der Passfedernuten, die Flanschlöcher und das Radialgewinde können aufgeworfenes Material oder Späne zurückhalten. Definieren Sie die zulässige Kantenbearbeitung, ohne eine nützliche Positionierungsfläche zu entfernen oder eine Passfedernut-Kontaktfläche zu ändern. Wenn das radiale Loch die Bohrung schneidet, überprüfen Sie den tatsächlichen Schnittpunkt mit einer vereinbarten Methode. Eine glatte äußere Mündung bestimmt nicht den Zustand im Inneren. Benutzen Sie einen eingesetzten Schaft nicht, um unerklärliche Rückstände beiseite zu schieben und die Passung als akzeptabel zu bezeichnen. Reinigung und Maßkontrolle sollten erkennbare Schritte bleiben. Die gewöhnliche Entfernung von Bearbeitungsspänen darf nicht als sterile Vorbereitung oder Zulassung für den Kontakt mit Reagenzien oder Patientenproben bezeichnet werden.
Erstellen Sie einen beziehungsbasierten Inspektionsplan
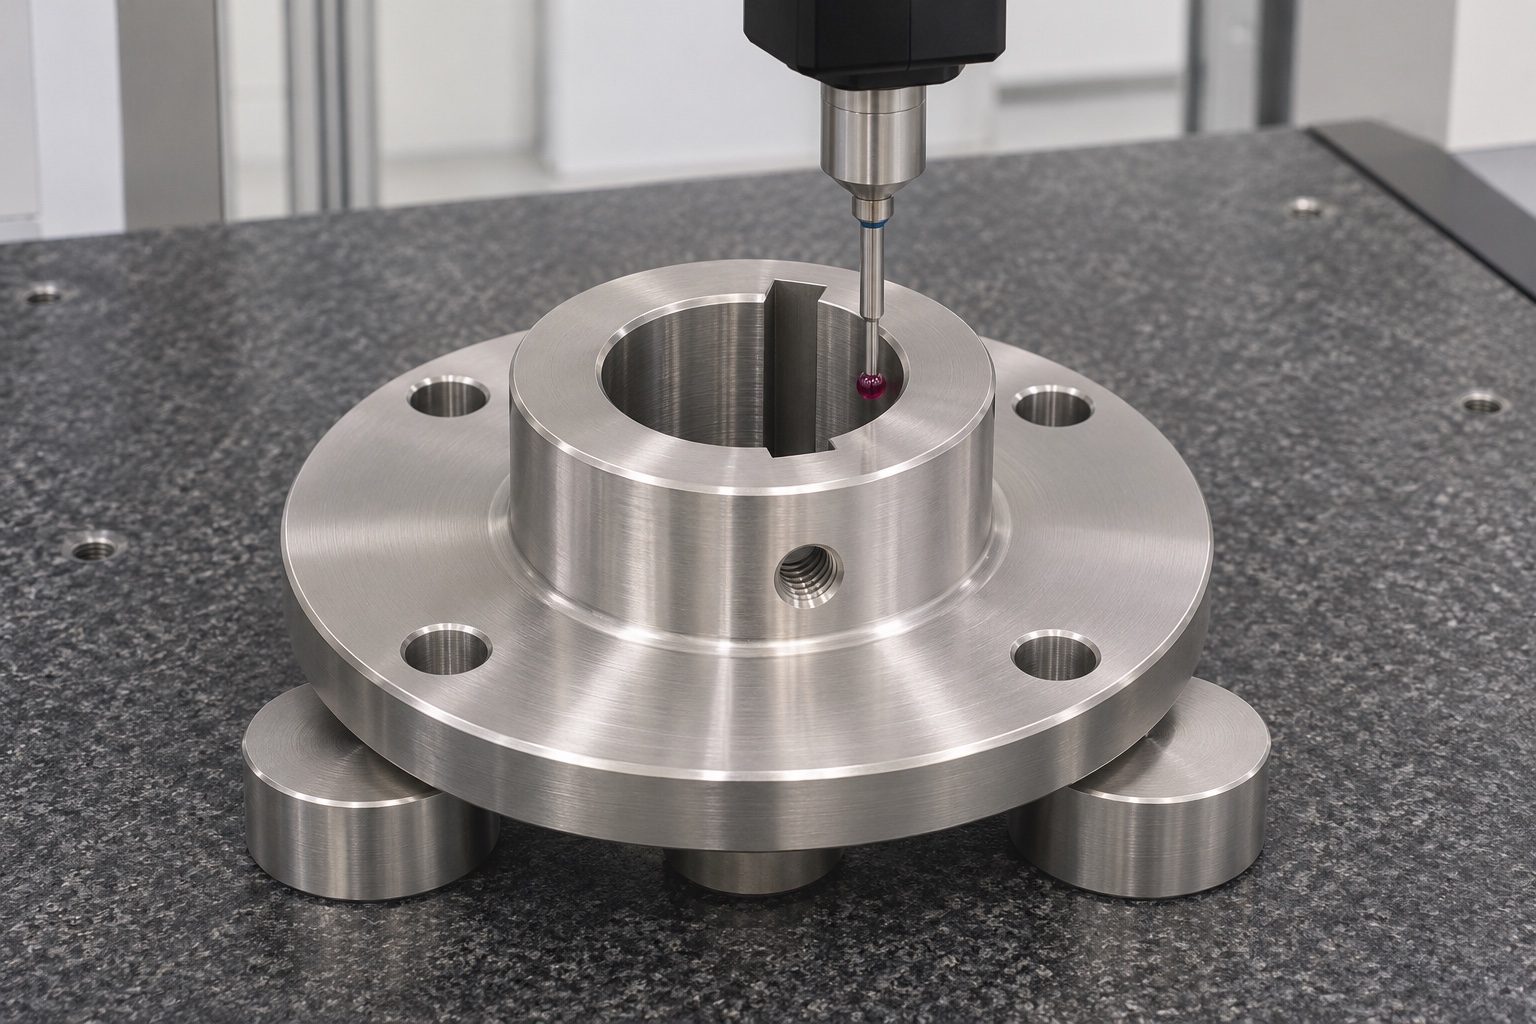
Bewerten Sie die Aufnahmebohrung, die axiale Fläche, die Passfedernut und das Flanschmuster im angegebenen Bezugssystem. Eine Durchmesserprüfung kann weder die Ausrichtung der Passfedernuten noch die Flächenausrichtung feststellen. Wählen Sie Messmethoden basierend auf dem Zugang und den Merkmalen aus, einschließlich der Art und Weise, wie sich die Tiefe einer Passfedernut auf die Bohrung bezieht. Eine Koordinateneinrichtung benötigt wie jede andere Methode definierte Kontakte. Zeichnen Sie die Überarbeitung der Zeichnung, den endgültigen Oberflächenzustand und die überprüften Merkmale auf. Dieser Artikel bietet keine erfundenen Toleranzen oder Messergebnisse. Echte Akzeptanzwerte müssen aus genehmigten Anforderungen und tatsächlichen Prüfnachweisen für identifizierte Teile stammen und nicht aus dem allgemeinen Erscheinungsbild einer Präzisionsnabe.
Beschränken Sie eine Trockenpassung auf ihren geometrischen Zweck
Eine identifizierte inerte Wellen- und Passfederreferenz kann dabei helfen, Störungen zu lokalisieren, ohne ein Karussell zu bedienen oder Reagenzien zu verwenden. Notieren Sie Einschubrichtung, Auflage und Kontaktstelle. Erzwingen Sie die Referenz nicht über ein ungeklärtes Hindernis hinaus. Die Beobachtung zeigt möglicherweise einen lokalen Passungszustand, kann jedoch kein dynamische Auswuchtung, kein übertragenes Drehmoment, keine Indizierungsgenauigkeit oder keine Assay-Zuverlässigkeit feststellen. Für diese Ergebnisse sind gesonderte genehmigte Bedingungen und Nachweise erforderlich. Eine nützliche Notiz zum Montagevergleich unterscheidet den Kontakt an der Bohrung, der Passfedernut, der Flanschfläche oder dem Umfang des Befestigungselements. Diese Unterscheidung ist aussagekräftiger als die Meldung, dass sich die Baugruppe einfach fest oder locker anfühlt.
Diagnostizieren Sie eine Nichtübereinstimmung, bevor Sie die Schnittstelle ändern
Wenn eine Referenzwelle vorzeitig stoppt, überprüfen Sie den Bohrungseintritt, das Ende der Passfedernut, die erhabenen Kanten, die Referenzidentität und die Ausrichtung, bevor Sie die Abmessungen ändern. Wenn die Flanschlöcher nicht übereinstimmen, überprüfen Sie den Musterursprung und die Ausrichtung der Passfedernuten, anstatt alle Löcher zu vergrößern. Korrekturen bedürfen einer genehmigten Abweichungsentscheidung und einer erneuten Prüfung der betroffenen Merkmale. Behalten Sie die ursprüngliche Beobachtung bei, damit die Ursache bei der manuellen Nachbearbeitung nicht verloren geht. Trennen Sie eine Fertigungsabweichung von einer unvollständigen Baugruppendefinition. Beide können das gleiche erste Symptom hervorrufen, erfordern jedoch unterschiedliche Entscheidungen. Das Ziel ist eine reproduzierbare, zugelassene Schnittstelle und nicht eine isolierte Passung, die durch undokumentierten Materialabtrag erreicht wird.
Nabe schützen und eine vollständige Anfrage vorbereiten
Verpacken Sie die Naben separat, damit Flanschflächen, Bohrungseinführungen und Nabenoberflächen nicht an andere Metallkomponenten stoßen können. Vermeiden Sie Schutzkontakte, die Rückstände in der Passfedernut oder dem Gewinde hinterlassen. Behalten Sie die Revisions- und Materialidentität anhand des Inspektionsprotokolls bei. Eine normale Verpackung begründet keine sterile Lieferung. Eine Bearbeitungsanfrage sollte kontrollierte Zeichnung und Modell, Material, Menge, endgültigen Oberflächenzustand, Bezugsschema, Passfedernutdetails, Flanschmuster und Gewindeanforderungen enthalten. Fügen Sie die genehmigte Passgeometrie dort hinzu, wo sie das Spiel bestimmt. Klären Sie die Erstmusterberichterstattung- und Verpackungserwartungen vor der Produktion. Dies gibt einem Anbieter von Edelstahlbearbeitung einen nachvollziehbaren Leistungsumfang, ohne eine Genehmigung für das komplette medizinische Analysegerät erfinden zu müssen.
FAQ
Beweist die korrekte Bohrungsgröße die Flanschausrichtung?
Nein. Bohrungsgröße, axiale Flächenausrichtung und Flanschmusterposition sind unterschiedliche Eigenschaften. Überprüfen Sie die angegebenen Beziehungen mithilfe des zugelassenen Bezugssystems, anstatt sich nur auf die Durchmessermessung zu verlassen.
Definiert die Passfeder-Nenngröße die Passfedernut vollständig?
Nein. Breite, Tiefendefinition, Nutzlänge, Endzustand und Winkelbeziehung bedürfen einer gesonderten Beschreibung. Die passende Passfeder und Welle benötigen ebenfalls eine identifizierte Geometrie, in der sie das Spiel bestimmen.
Kann das Radialgewinde nur mit einer Probeverschraubung akzeptiert werden?
Nein. Definieren Sie Gewindeidentität, Eingriff und Position und verwenden Sie dann die genehmigte Prüfmethode. Durch einen Schraubenversuch werden weder Haltekraft, Schraubenspitzenverhalten noch zulässiges Drehmoment für die Baugruppe ermittelt.
Qualifiziert eine inerte Wellenpassung den Karussellbetrieb?
Nein. Es bietet eine begrenzte geometrische Beobachtung. Es zeigt nicht das Gleichgewicht, die Indexierungsleistung, die Betriebsgeschwindigkeit, den Umgang mit Reagenzien oder die analytische Genauigkeit des gesamten Instruments.
Was sollte vor der Vergrößerung falsch ausgerichteter Flanschlöcher geschehen?
Überprüfen Sie zunächst den Musterursprung, die Bohrungsreferenz, die Winkellage der Passfedernut und die passende Referenz. Jede Korrektur muss genehmigt und von einer Prüfung der betroffenen Merkmale gefolgt werden; Verheimlichen Sie keine unbekannte Ursache.
Welche Dateien benötigt der Lieferant für ein Angebot?
Stellen Sie passende Zeichnungs- und Modellrevisionen, Material- und Oberflächenanforderungen, Menge, Referenzschema, Passfedernut- und Gewindedetails, Prüfumfang und Verpackungsanforderungen sowie bei Bedarf genehmigte Passgeometrie bereit.
tanghangyun@oemach.com