Definieren Sie eine mechanische Stützschnittstelle
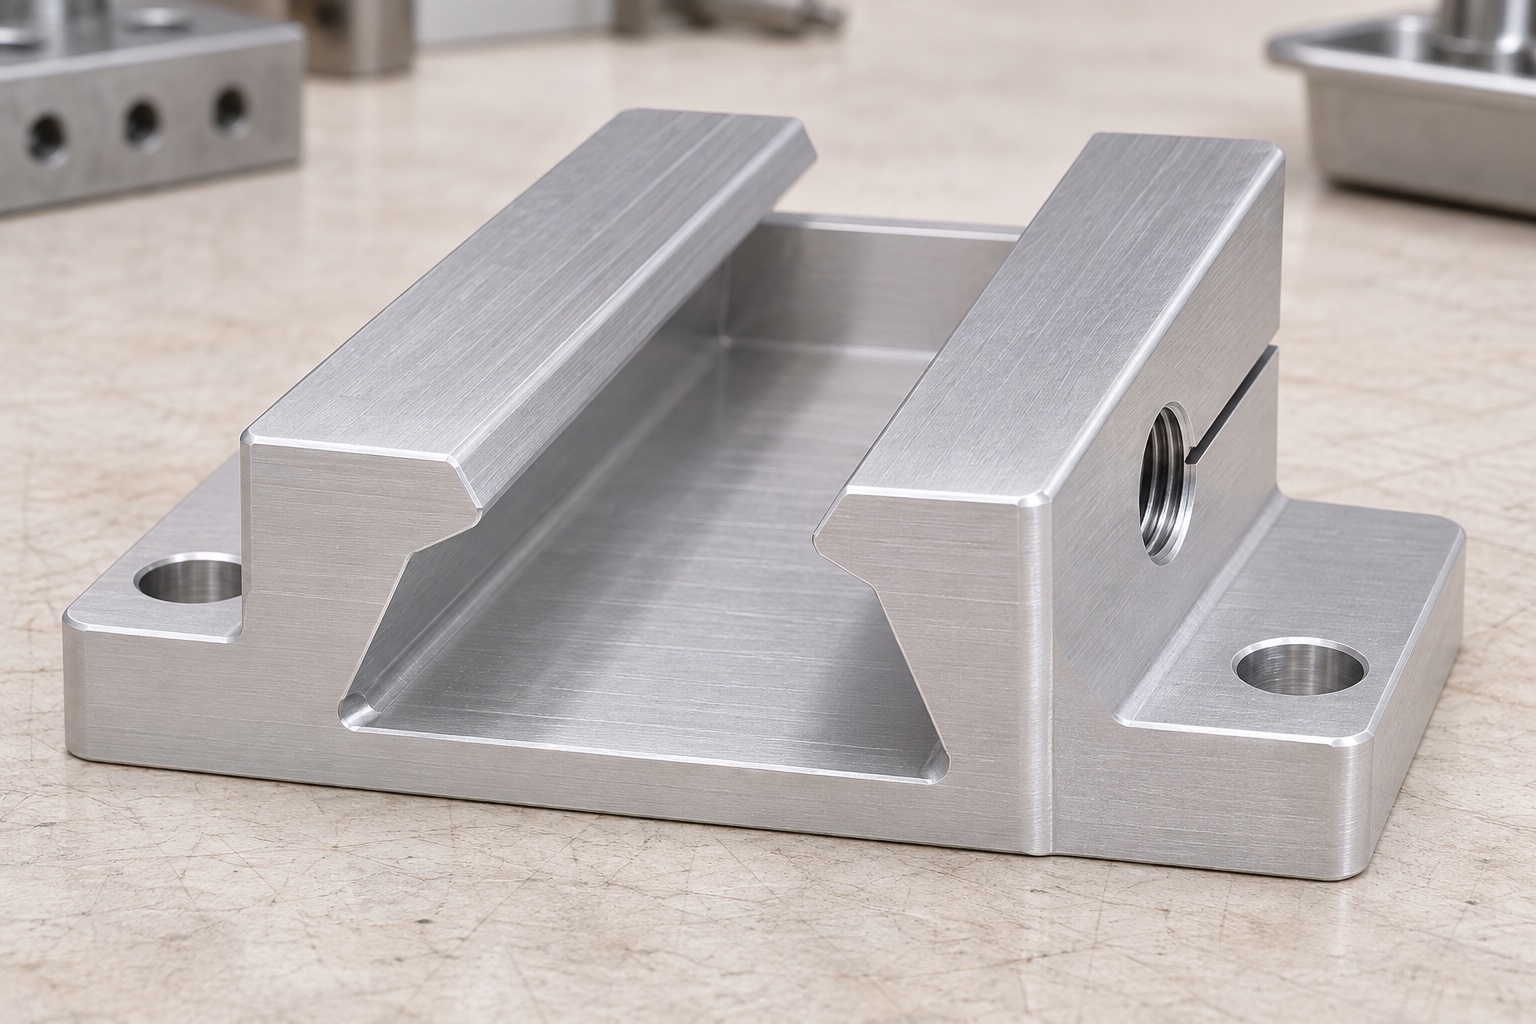
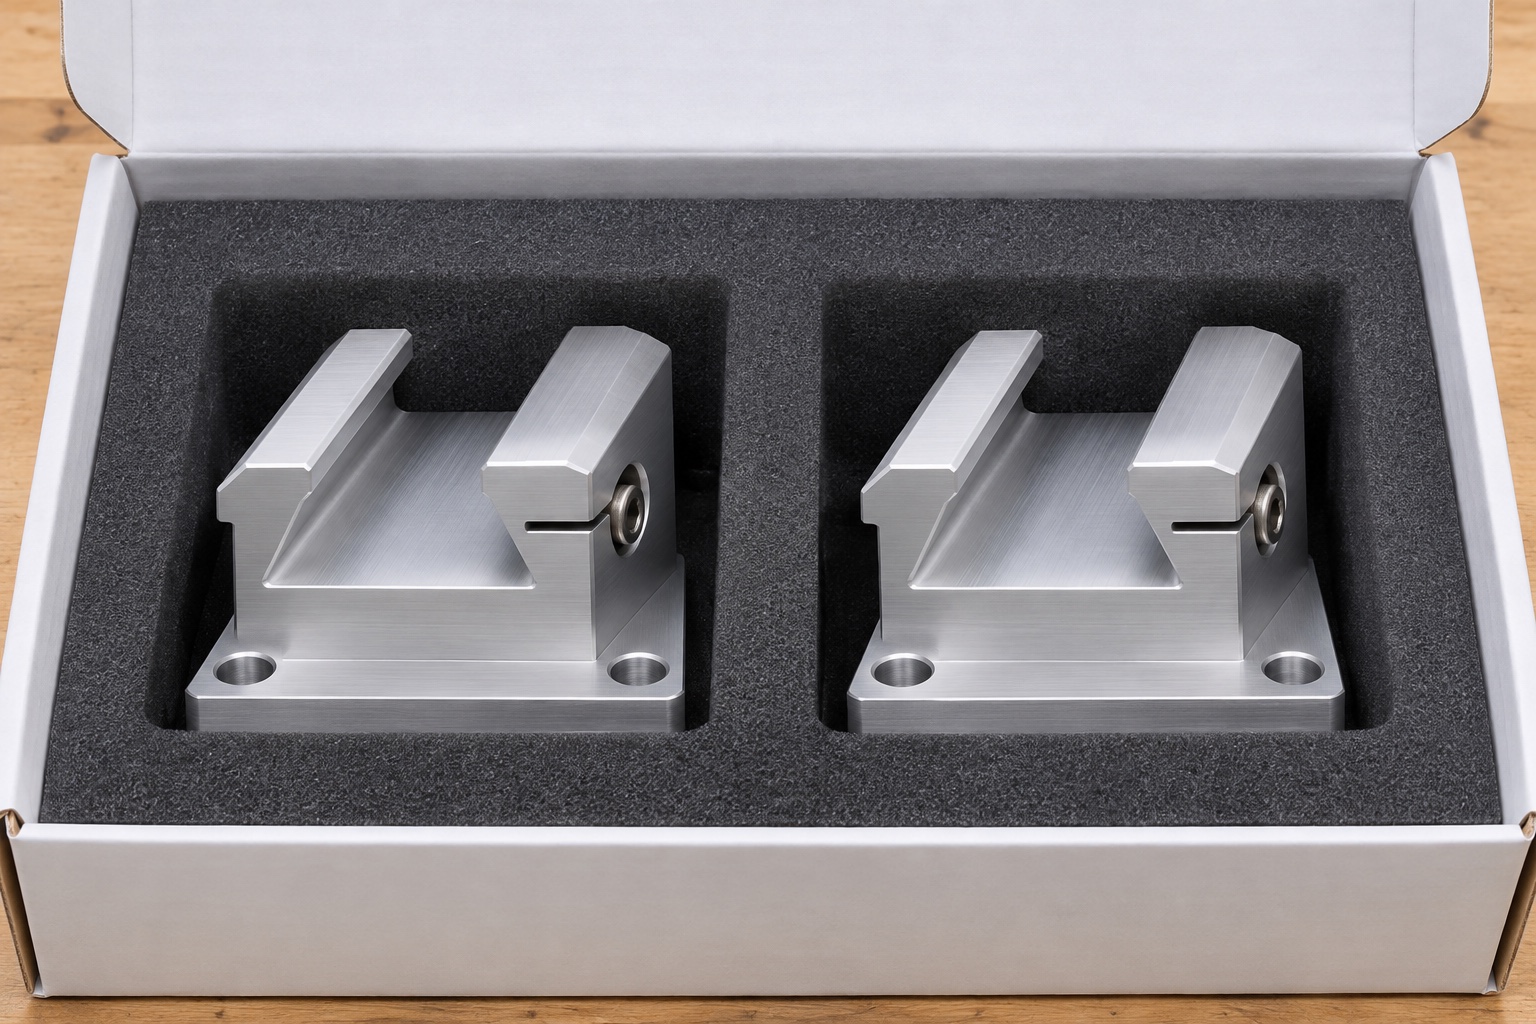
Das CNC-Fräsen 6061 für einen Schwalbenschwanz-Klemmschuh für die Funduskamerahalterung betrifft die Verbindung zwischen einer Stützkomponente und einer separat spezifizierten Schiene. Abgewinkelte Flanken können den Klemmschuh fixieren, während ein geteilter Bereich und eine Schraubenmerkmal Teil einer definierten Klemmanordnung sein können. Dieser Leitfaden befasst sich mit der Geometrie und Prüfung der bearbeiteten Komponente. Die Kamerastabilität während der Bildgebung, die Haltekraft, die Patientenunterstützung oder die diagnostische Bildqualität werden nicht bestimmt. Der Gerätename identifiziert den Anwendungskontext, nicht die Kompatibilität mit einer kommerziellen Kamera. Der Eigentümer muss die tatsächliche Schiene, die Belastungsbedingungen und die erforderlichen Systemnachweise getrennt von der Maßprüfung des Klemmschuhs durch den Lieferanten definieren.

Identifizieren Sie die tatsächlichen Schwalbenschwanz-Kontaktflächen
Bestimmen Sie, ob beide abgewinkelten Flanken passen, ob es sich bei einer um einen Klemmkontakt handelt und ob eine Grundfläche aufsitzen oder frei bleiben soll. Gehen Sie nicht davon aus, dass jeder optisch ähnliche Schwalbenschwanz das gleiche Kontaktschema verwendet. Die Zeichnung sollte Arbeitsbänder von Eckfreischnitten und Einlauffasen unterscheiden. Eine über eine beliebige Kante gemessene Breite beschreibt möglicherweise nicht die funktionale Schnittstelle. Geben Sie den Abschnitt und die Referenzhöhe an, die zum Definieren des Profils verwendet werden. Wenn die Schiene die funktionale Geometrie vorgibt, geben Sie deren genehmigte Definition oder eine vereinbarte Referenzmethode an. Dadurch kann der beabsichtigte Kontakt wiederhergestellt werden, ohne auf eine verschlissene oder nicht identifizierte Probenschiene angewiesen zu sein.
Beziehen Sie den Flankenwinkel auf einen definierten Abschnitt
Ein Winkel allein ist keine vollständige Schwalbenschwanzspezifikation. Das Profil benötigt außerdem eine Breitenkonvention, eine nutzbare Eingriffslänge, ein Verhältnis zur Basis und eine etwaige erforderliche Ausrichtung zu den Montagemerkmalen. Eine oben gemessene Messung kann von einer weiter unten auf einer schrägen Fläche gemessenen Messung abweichen, ohne dass einer der beiden Messwerte falsch ist. Vereinbaren Sie den Messquerschnitt, bevor Sie die Ergebnisse vergleichen. Wenn Sie Stifte, Kugeln oder ein optisches Profil verwenden, definieren Sie die Methode und die Oberflächen, die sie auswertet. Übernehmen Sie keinen Nennwinkel von einer anderen Halterung und gehen Sie davon aus, dass diese kompatibel ist. Das Modell und die Zeichnung müssen die tatsächlich zugelassene Schnittstelle und eventuelle Prüfzugaben explizit beschreiben.
Überprüfen Sie die Eckentlastung und den Endeinstieg
Die Werkzeugroute muss es der Gegenschiene ermöglichen, den vorgesehenen Kontaktbereich zu erreichen, ohne an einer nicht überprüften Innenecke oder einem Endmerkmal anzuhalten. Ein Fräswerkzeug hinterlässt eine Geometrie, die mit seinem Schnittprofil und seinem Zugang zusammenhängt. Überprüfen Sie die vorgeschlagenen Freistellungen anhand der Schienendefinition, anstatt jede Flanke zu vergrößern, bis eine Vergleichsprobe bestanden hat. Eintrittsschrägen können den Zugang erleichtern, dürfen den nutzbaren Eingriff jedoch nicht unter den angegebenen Wert reduzieren. Jede Änderung, die die Kontaktlänge oder den verbleibenden Wandabschnitt verändert, erfordert eine Konstruktionsfreigabe. Legen Sie fest, wie die entlasteten Bereiche und die Arbeitsbereiche bei der Inspektion unterschieden werden sollen, damit der Bericht nicht versehentlich die falsche Oberfläche misst.
Definieren Sie die Spalt- und Schraubengeometrie separat
Wenn der Klemmschuh über einen geschlitzten Klemmbereich verfügt, müssen in der Zeichnung dessen Breite, Abschluss und Verhältnis zur Schraube definiert werden. Identifizieren Sie gegebenenfalls die Gewindeidentität, die Anforderungen an das Durchgangsloch, die Senkung oder den Kopfraum. Die eigentliche Schrauben- und Gegenbaugruppe muss ebenfalls definiert werden. Eine bestandene Gewindelehre ist kein Beweis für die Klemmkraft oder sichere Betriebslast. Ein sichtbarer Spalt bedeutet auch nicht, dass eine Verformung beim Anziehen akzeptabel ist. Der Bearbeitungsplan bewertet den Zugriff, die verbleibenden Abschnitte und den Kantenzustand. Jede spezifizierte Geometrie- oder Montageprüfung im festgezogenen Zustand gehört zu einem genehmigten Verfahren mit bekannten Komponenten und darf nicht vom Lieferanten während eines Passversuchs improvisiert werden.
Geben Sie den Zustand und die Endbearbeitung des Aluminiums an
Geben Sie den angeforderten 6061-Materialzustand, die Lieferform und die Dokumentation an. Ein silbernes Erscheinungsbild weist weder auf die Legierung noch auf ein zugelassenes Oberflächenverfahren hin. Wenn eine Beschichtung oder ein anderes äußeres Finish erforderlich ist, identifizieren Sie maskierte Bereiche und Abmessungen, die im Endzustand gelten. Der funktionale Flankenkontakt kann von diesem Zustand abhängen, daher kann ein Vergleich unfertiger und fertiger Teile ohne Angaben irreführend sein. In diesem Leitfaden werden keine Angaben zum Reibungswert oder zur Korrosionsleistung der Beschichtung gemacht. Diese Anforderungen müssen separat bereitgestellt und bewertet werden. Halten Sie die Material- und Prozessidentität mit der Zeichnungsrevision verknüpft, damit spätere Ersetzungen nicht als dieselbe genehmigte Komponente dargestellt werden.
Planen Sie den Zugang für die tatsächliche Schwalbenschwanzroute
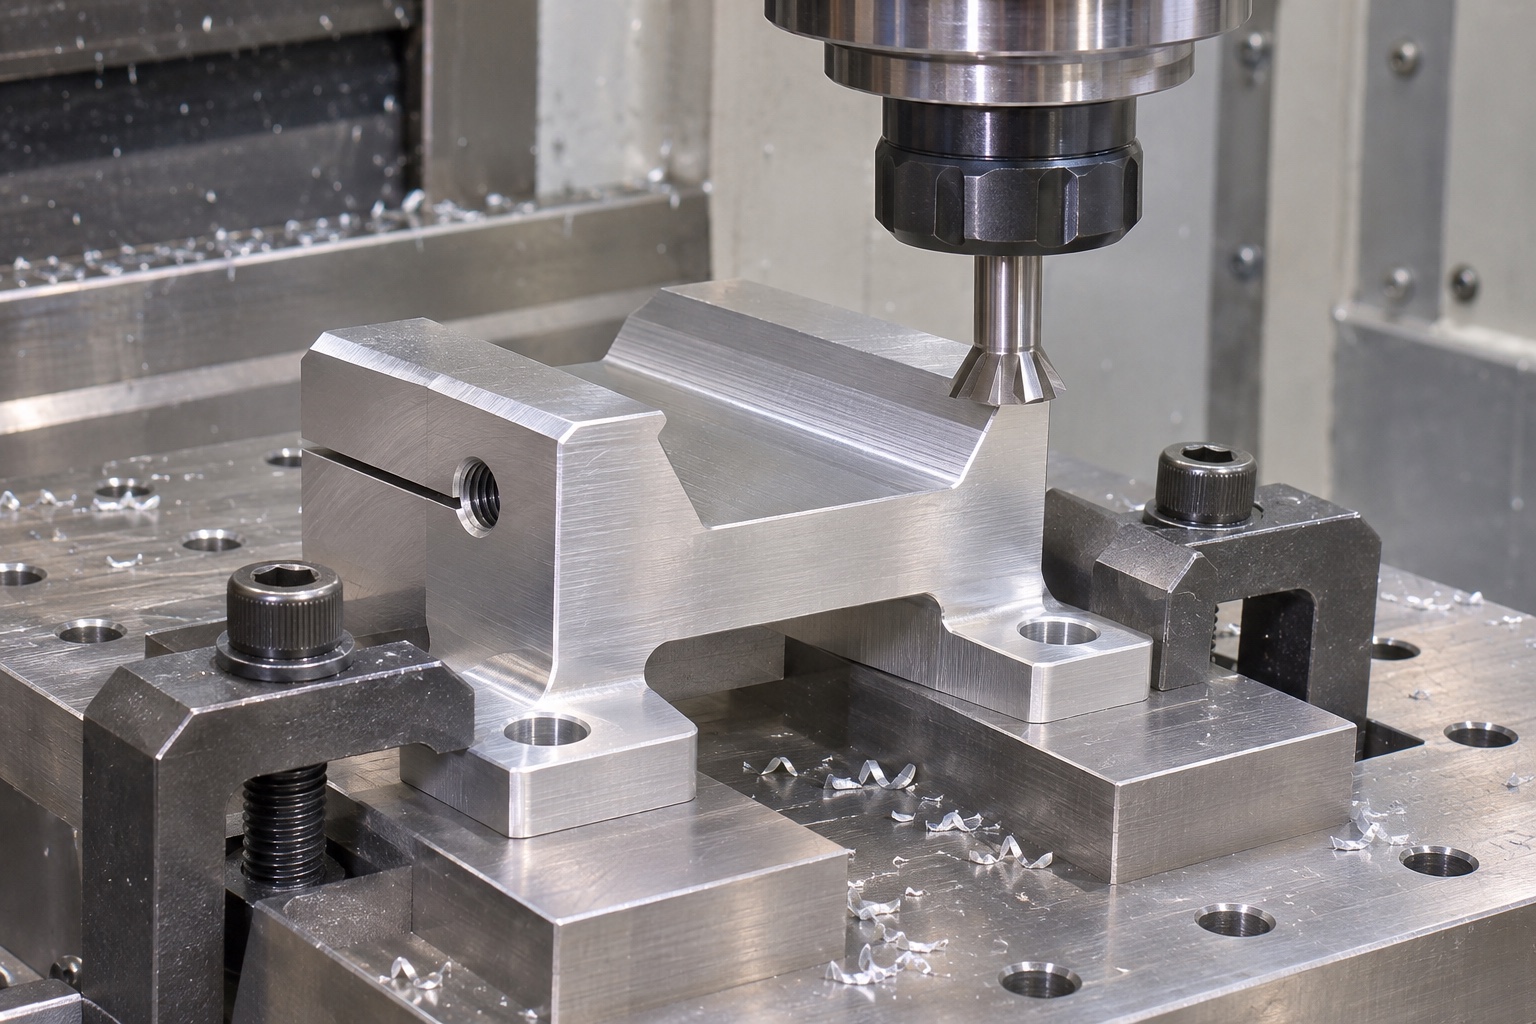
Überprüfen Sie gemeinsam die abgewinkelte Funktion, die nahegelegenen Montageflächen und den Werkzeugabstand. Auf einige Geometrien kann mit geeigneten Formwerkzeugen zugegriffen werden. andere erfordern eine andere Ausrichtung oder eine genehmigte Routenänderung. Der Lieferant sollte den tatsächlichen Abschnitt bewerten, anstatt zu versprechen, dass es sich bei jeder Schwalbenschwanzverbindung um eine einfache dreiachsige Operation handelt. Vor dem Schneiden müssen die Werkzeugreichweite, der Annäherungsweg und der Spanaustritt berücksichtigt werden. Richten Sie nützliche Referenzflächen ein, bevor Sie das Teil in eine andere Einrichtung übertragen. Hier wird kein allgemeiner Vorschub, keine Geschwindigkeit oder Zykluszeit angegeben. Ein überprüfbarer Prozessplan erklärt, wie die Flanken und Montagebezüge durch die gewählten Arbeitsgänge und die anschließende Nachbearbeitung in Zusammenhang bleiben.
Aufspanneinflüsse sichtbar halten
Ein geschlitzter Klemmschuh kann auf Klemmung reagieren, daher sollte die Vorrichtung ihn nicht stillschweigend in den Zustand zwingen, den die Zeichnung messen soll. Identifizieren Sie zulässige Stützbereiche und ob die Akzeptanz frei oder in einem bestimmten Montagezustand erfolgt. Eine vorübergehende Schraubstockbelastung entspricht nicht automatisch der tatsächlichen Klemmschraubenanordnung. Wenn ein montierter Zustand erforderlich ist, reproduzieren Sie dessen genehmigte Details, anstatt einen geeigneten Druck zu wählen. Unterschiede in den Profilmesswerten sollten eine Überprüfung der Auflage, des Kontakts und des Oberflächenzustands vor der Korrekturbearbeitung veranlassen. Der Zweck besteht darin, die Geometrie des freigegebenen Teils von einer durch die Fertigungs- oder Messvorrichtung erzeugten Form zu unterscheiden.
Kanten fertigstellen, ohne die Kontaktbänder zu wechseln
Entfernen Sie erhabenes Material an Eingängen, Aussparungen, Schlitzen und Schrauben mit einer vereinbarten Methode. Polieren Sie die Geometrie der Arbeitsflanke nicht weg und verrunden Sie eine Anschlagkante nicht ohne Genehmigung. Der Inspektionsplan sollte die betroffenen Abmessungen enthalten, nachdem die Schritte, mit denen sie geändert werden können, abgeschlossen sind. Ein glatter Eintritt ist kein Beweis dafür, dass der gesamte Innenkontakt frei von losen Bruchstücken ist. Beheben Sie den schwierigen Zugang vor der Produktion. Gewöhnliche Spanentfernung und schonende Handhabung sind kein Beweis für medizinische Sauberkeit oder sterile Lieferung. Wenn besondere Reinigungs- oder Rückstandsanforderungen bestehen, definieren Sie diese separat und halten Sie deren Abnahmenachweis getrennt von der geometrischen Konformität des Aluminiumschuhs.
Überprüfen Sie die zugehörige Geometrie im vereinbarten Zustand
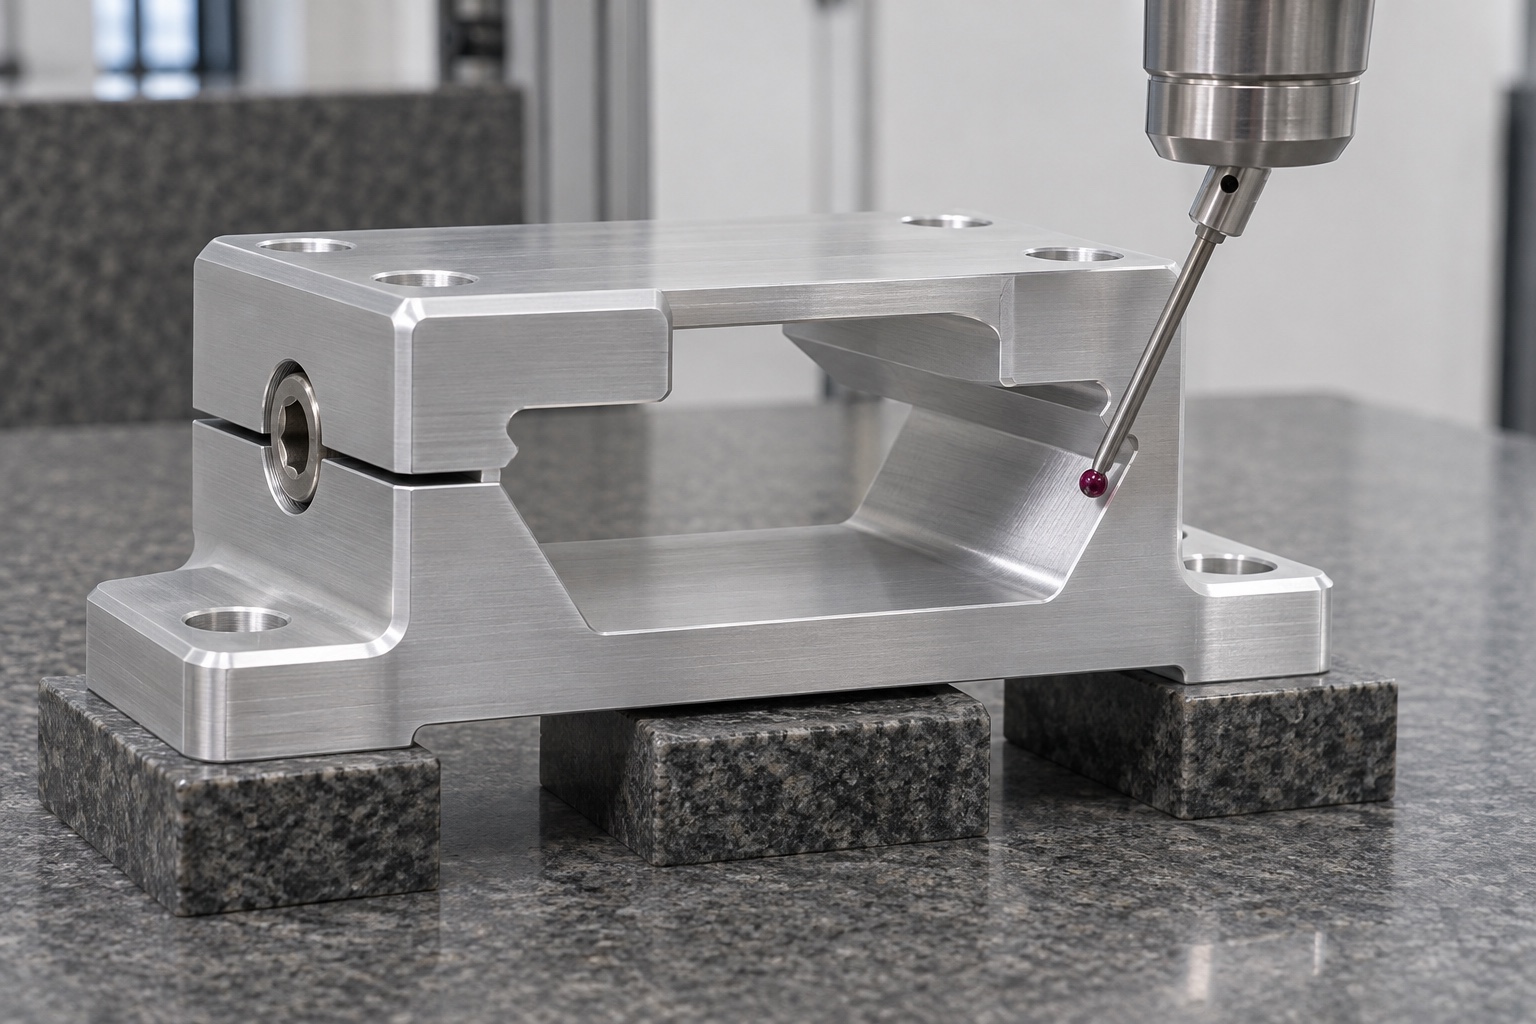
Bewerten Sie den Flankenabschnitt, die Nutzlänge, die Montagereferenzen und die Position der Schraubenelemente gemäß dem genehmigten Bezugssystem. Die Prüfung eines externen Rechtecks bestätigt die Schwalbenschwanzverbindung nicht. Eine Profilmethode kann ausgewählte Geometrie auswerten, erfordert jedoch weiterhin einen identifizierten Abschnitt und eine Unterstützungsbedingung. Zeichnen Sie den endgültigen Oberflächenzustand und alle Merkmale auf, die von der ausgewählten Methode nicht abgedeckt werden. In diesem Artikel werden keine erfundenen Toleranzen oder Messergebnisse angegeben. Bei der tatsächlichen Abnahme müssen Projektanforderungen und Nachweise aus identifizierbaren Teilen verwendet werden. Diese Disziplin verhindert, dass eine isolierte Größenablesung oder ein ansprechendes Inspektionsfoto als Bestätigung aller Kontakt-, Ausrichtungs- und Klemmenanforderungen auf der Zeichnung angezeigt wird.
Beschränken Sie den Vergleich der inerten Schiene auf die Geometrie
Eine identifizierte inerte Schienenreferenz kann dabei helfen, den Eintritt, das Sitzen und den örtlichen Kontakt ohne Funduskamera, Patient oder betriebenes Instrument zu beobachten. Notieren Sie die Schienendefinition, die Einschubrichtung, die Unterstützung und alle für den geschlitzten Bereich geltenden Bedingungen. Erzwingen Sie keinen unerklärlichen Sitz und wenden Sie kein willkürliches Schraubendrehmoment an. Durch die Beobachtung können Haltekraft, Vibrationsverhalten, Bildausrichtung oder Eignung für den klinischen Einsatz nicht festgestellt werden. Diese bedürfen gesonderter Auswertungen. Wenn die Schiene vorzeitig stoppt, prüfen Sie zunächst den Einlauf, das Freistellung, den Profilabschnitt, den Oberflächenzustand und die Referenzidentität. Behalten Sie die ursprüngliche Beobachtung bei, damit eine genehmigte Korrektur eine bekannte Ursache beheben kann, anstatt nur eine Probe einfacher zu machen.
Flanken schützen und Bearbeitungsanfrage vorbereiten
Verpacken Sie die Klemmschuhe separat, damit Arbeitsflanken, Montageflächen und Spaltkanten nicht an andere Teile stoßen können. Verwenden Sie eine Stütze, die den Spaltbereich nicht ausdehnt oder zusammendrückt, und vermeiden Sie, Fragmente in den Schraubenstrukturen zu verstopfen. Behalten Sie Revision und Materialidentität außerhalb funktionaler Kontakte bei. Eine vollständige Ausschreibung umfasst kontrollierte Zeichnungen und Modelle, 6061-Zustand, Menge, Endbearbeitung, Referenzschema, Profildefinition, Schraubendetails, Inspektionsumfang und Verpackungsanforderungen. Fügen Sie genehmigte Schieneninformationen hinzu, sofern diese die Passform bestimmen. Auf diese Weise kann ein Zulieferer für die Bearbeitung medizinischer Präzisionsgeräte ein Angebot für eine definierte Komponente abgeben, während der Gerätebesitzer die Verantwortung für die Leistung der Kameramontage und den beabsichtigten Verwendungszweck des gesamten Systems behält.
FAQ
Definiert allein der Schwalbenschwanzwinkel die Kompatibilität?
Nein. Profilbreitenkonvention, Referenzquerschnitt, Kontaktlänge, Freistellung, Ausrichtung und endgültiger Oberflächenzustand sind ebenfalls wichtig. Verwenden Sie die genehmigten Schienen- und Schuhdefinitionen, anstatt einen Winkel von einer anderen Halterung zu übernehmen.
Sollte die Basis immer die Schiene berühren?
Nicht unbedingt. Manche Konstruktionen nutzen die Basis als Anlagefläche, andere verlangen Freiraum. Die Zeichnung muss die vorgesehenen Kontakte benennen; eine Annahme über das Kontaktschema ist keine Grundlage für Annahme oder Ablehnung des Teils.
Beweist ein korrektes Schraubengewinde die Klemmkraft?
Nein. Die Gewindekonformität ist ein Fertigungsmerkmal. Haltekraft und sichere Belastungen hängen von der spezifizierten Baugruppe, den Komponenten und den Bedingungen ab und erfordern eine gesonderte, genehmigte Bewertung und nicht nur eine Gewindeprüfung.
Kann der Schraubstockdruck den montierten Zustand darstellen?
Nicht automatisch. Die Auflager und Belastungen können von der tatsächlichen Montage abweichen. Im vorgegebenen Zustand messen und dokumentieren; Üben Sie keinen willkürlichen Druck aus, um ein geteiltes Profil konform erscheinen zu lassen.
Was kann ein Inertschienenversuch beweisen?
Nur die erfassten geometrischen Kontakt- und Eintrittsbedingungen identifizierter Referenzen. Es stellt keine Vibrationsfestigkeit, Bildstabilität, Haltekraft oder klinische Kompatibilität eines Funduskamera-Montagesystems dar.
Was sollte vor dem Lösen eines festen Sitzes überprüft werden?
Überprüfen Sie den Einstieg, den Eckabstand, den Profilabschnitt, die endgültige Ausführung, die Unterstützung und die Schienenidentität. Jede Korrektur erfordert eine Genehmigung und eine erneute Prüfung der betroffenen Geometrie, damit die Ursache nicht durch nicht dokumentierte Handarbeit verschleiert wird.
tanghangyun@oemach.com