Behandeln Sie die Hülse als spezifizierte Komponente
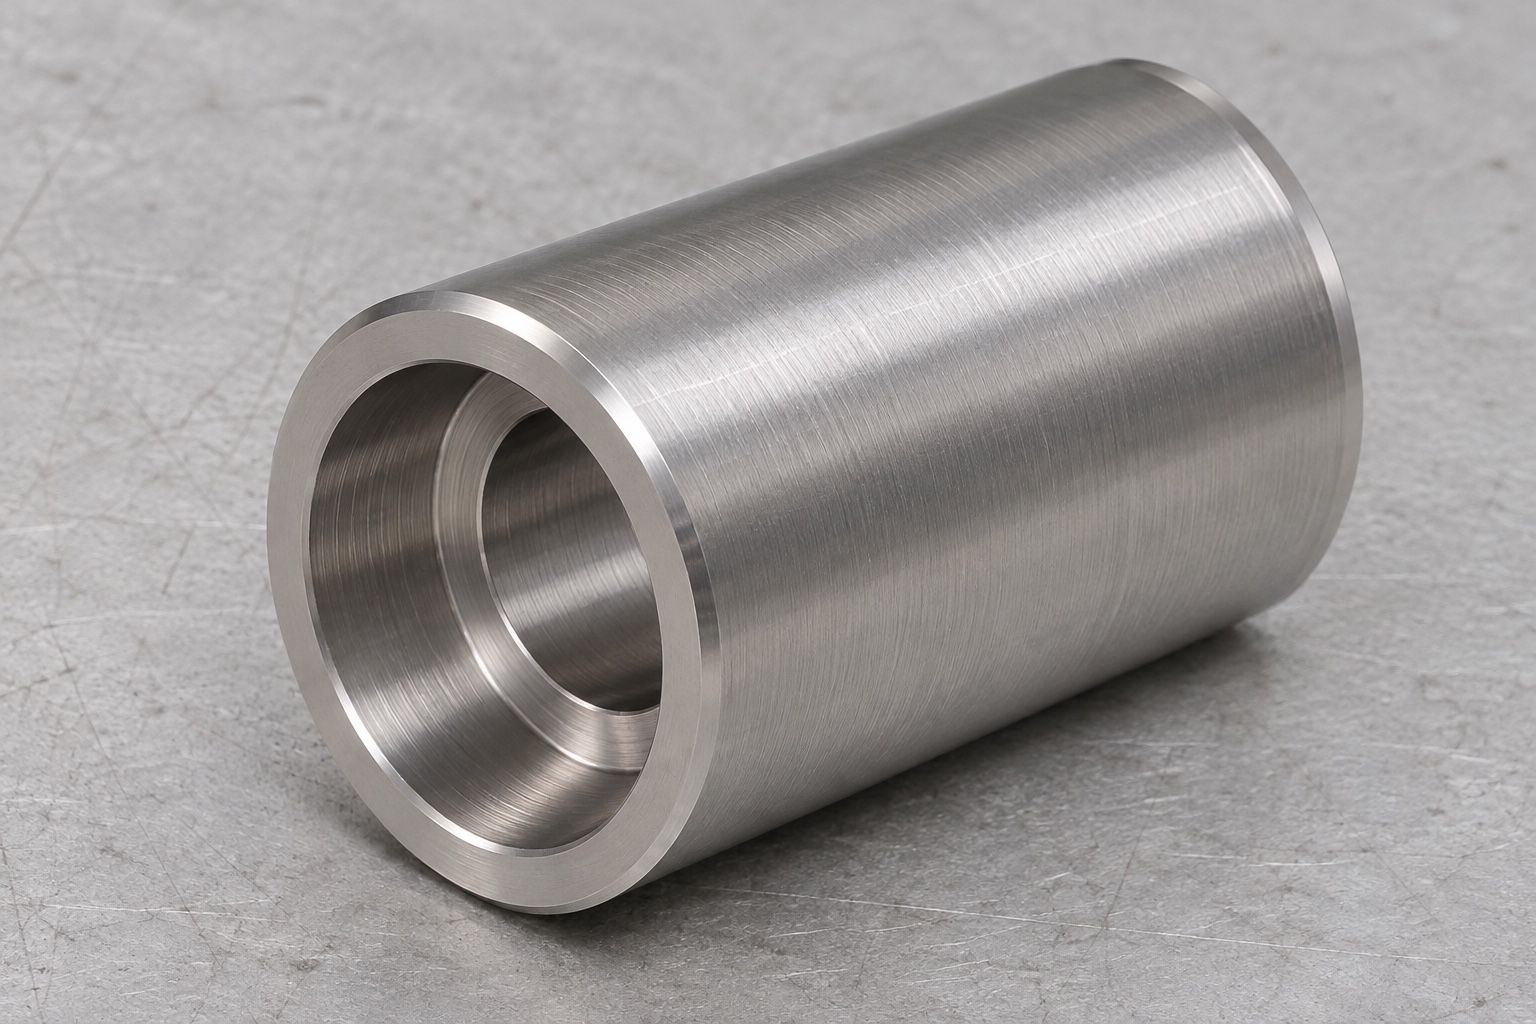
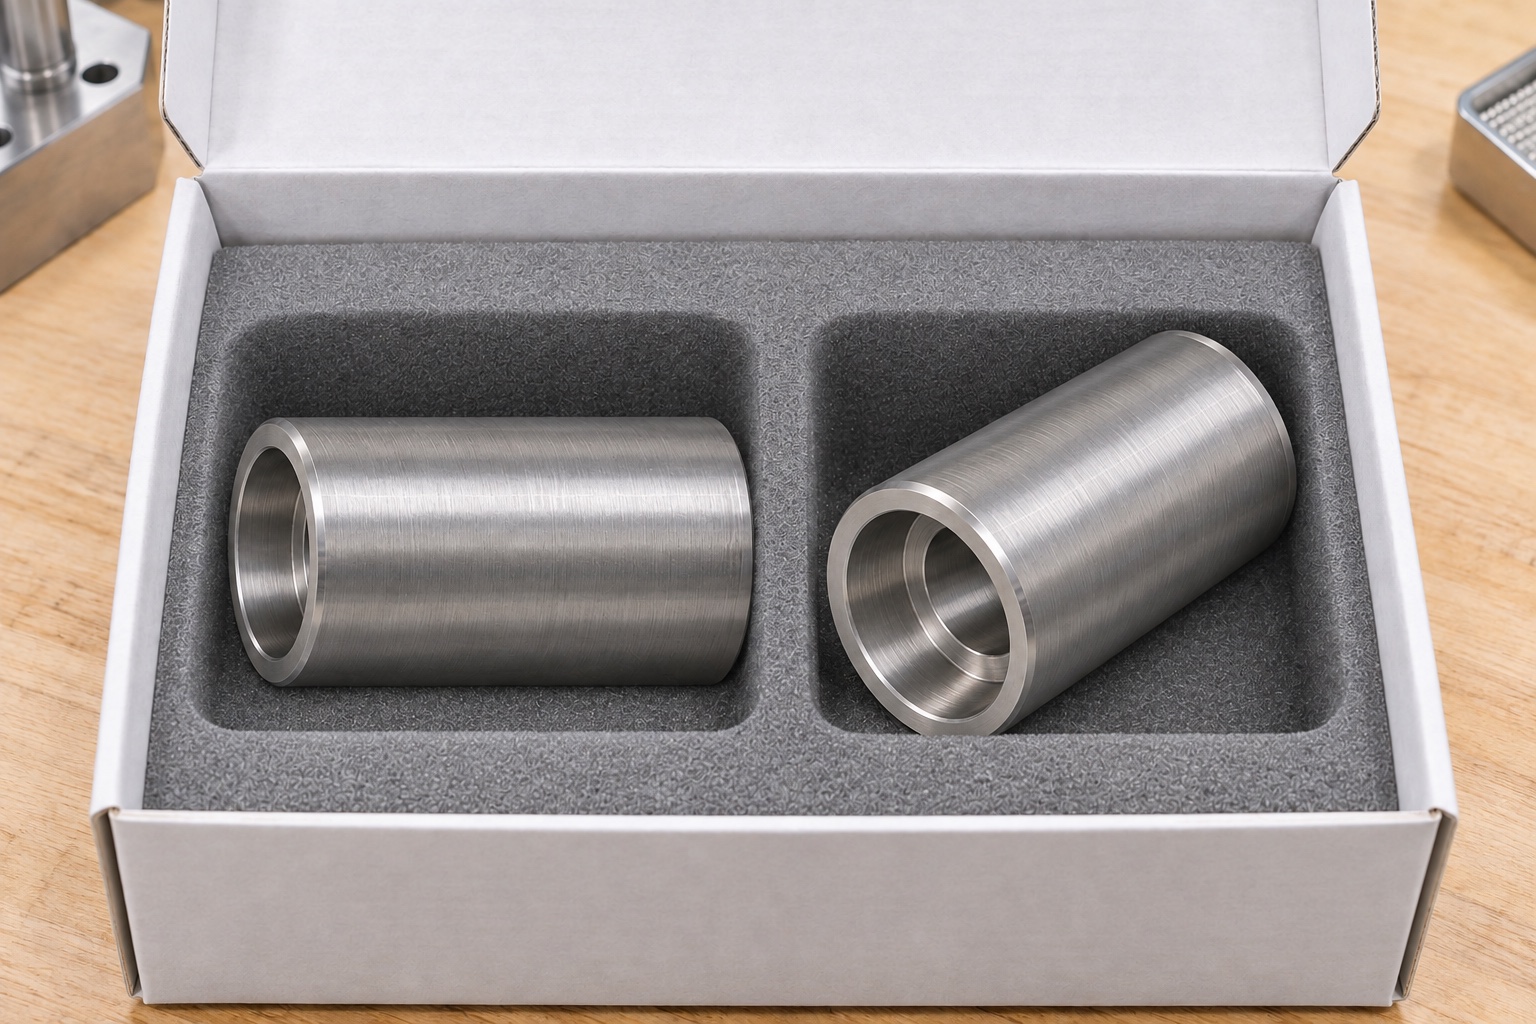
Beim CNC-Drehen einer 316L-CNC-Spindelhülse für ein Dentalhandstück handelt es sich um eine mechanische Komponente, die nach einer genehmigten Definition hergestellt wurde. Die repräsentative Form ist ein kurzer rohrförmiger Körper mit einer abgestuften Durchgangsbohrung und ringförmigen Endflächen. Der Anwendungsname begründet keine Austauschbarkeit mit einem handelsüblichen Handstück. In diesem Leitfaden werden Herstellungsfragen und Maßprüfungen erläutert, nicht jedoch die Reparatur oder Modifizierung eines Dentalinstruments. Es werden keine Lageranordnung, Vorspannung, Betriebsgeschwindigkeit oder Reinigungszyklus ausgewählt. Diese Anforderungen gehören zum verantwortungsvollen Gerätedesign. Damit die Hülse als nachweisbares Bearbeitungsteil angeboten werden kann, benötigt der Lieferant die tatsächlichen Schnittstellen und Abnahmebedingungen.

Identifizieren Sie, welcher Bohrungsbereich lokalisiert wird
Trennen Sie die funktionelle Aufnahmelänge von Einlaufschrägen, Senkungen und Freistichen. Eine Hülse kann mehr als einen Innendurchmesser enthalten, es müssen jedoch nicht alle auf dem gleichen Gegenstück sitzen. Die Zeichnung sollte die Arbeitsachse identifizieren und angeben, wie sie während der Inspektion wiederhergestellt wird. Verwenden Sie nicht automatisch den Außendurchmesser, wenn die Bohrung die Montageposition bestimmt. Wenn eine angrenzende Komponente die Referenz bestimmt, geben Sie deren genehmigte Geometrie oder eine definierte Messreferenz an. Die frühzeitige Feststellung dieser Beziehung macht spätere Messwerte vergleichbar und verhindert, dass ein scheinbar korrekter Außenzylinder ein falsch zugeordnetes Innenmerkmal verbirgt.
Definieren Sie die interne Stufe und die Schulter
Eine Innenschulter benötigt eine Position, ein nützliches Kontaktband und eine klare Beziehung zur Referenzbohrung. Die gesamte Hohlraumtiefe allein sagt nicht aus, ob die passende Referenz die vorgesehene Fläche erreicht. Geben Sie einen zulässigen Eckenradius oder eine Freistellung an der Durchmesseränderung an. Ein Drehmeißel hinterlässt eine Eckenbedingung, die mit seiner Geometrie zusammenhängt, sodass eine ideal scharfe Ecke in einem Modell nicht ohne Überprüfung als herstellbar angesehen werden darf. Halten Sie im Inspektionsplan die nutzbare Schulter vom entlasteten Bereich getrennt. Andernfalls könnte eine Sonde oder Referenz einen Übergang berühren und einen Tiefenmesswert erzeugen, der nicht den beabsichtigten axialen Sitz darstellt.
Beziehen Sie beide Endflächen auf dieselbe Definition
Gesamtlänge, Schulterposition und der Abstand zwischen den Arbeitsstirnflächen sind unterschiedliche Merkmale. Identifizieren Sie, welche Fläche die axiale Position festlegt und welche Beziehungen zur Arbeitsachse überprüft werden müssen. Eine Längenablesung über zwei geeignete Punkte hinweg kann nicht jede erforderliche Flächenausrichtung überprüfen. Unterscheiden Sie auch zwischen Vollringflächen und begrenzten Kontaktbändern. Wenn der Gegenstapel eine andere Referenzoberfläche verwendet, sollten diese Informationen explizit sein. Ein Lieferant sollte nicht aus einem Foto einer Röhre auf einen Baugruppenstapel schließen. Durch konsistente Referenzen können Fertigung und Prüfung die gleiche funktionale Geometrie besprechen, selbst wenn das Teil in separaten Setups gemessen wird.
Bestätigen Sie das Material und den endgültigen Abnahmestatus
Es müssen die gewünschte 316L-Bezeichnung, die Lieferform und der Umfang des Materialdokuments angegeben werden. In diesem Leitfaden wird nicht empfohlen, ein vorhandenes Instrument durch 316L zu ersetzen oder eine andere Edelstahlsorte als gleichwertig zu behandeln. Definieren Sie alle genehmigten Oberflächenbehandlungen oder speziellen Reinigungsverfahren separat, einschließlich der anschließend geltenden Abmessungen. Eine helle Oberfläche ist kein Beweis für die Legierungsidentität, Biokompatibilität oder einen validierten Reinigungszustand. Behalten Sie die Verknüpfung des Endzustands mit der kontrollierten Zeichnungsrevision bei. Ohne diese Verknüpfung können Messungen, die vor und nach einer späteren Operation durchgeführt wurden, so verglichen werden, als ob sich die Komponente nicht verändert hätte, was die Interpretation einer offensichtlichen Meinungsverschiedenheit erschwert.
Planen Sie das Umdrehen um zugängliche Referenzflächen herum
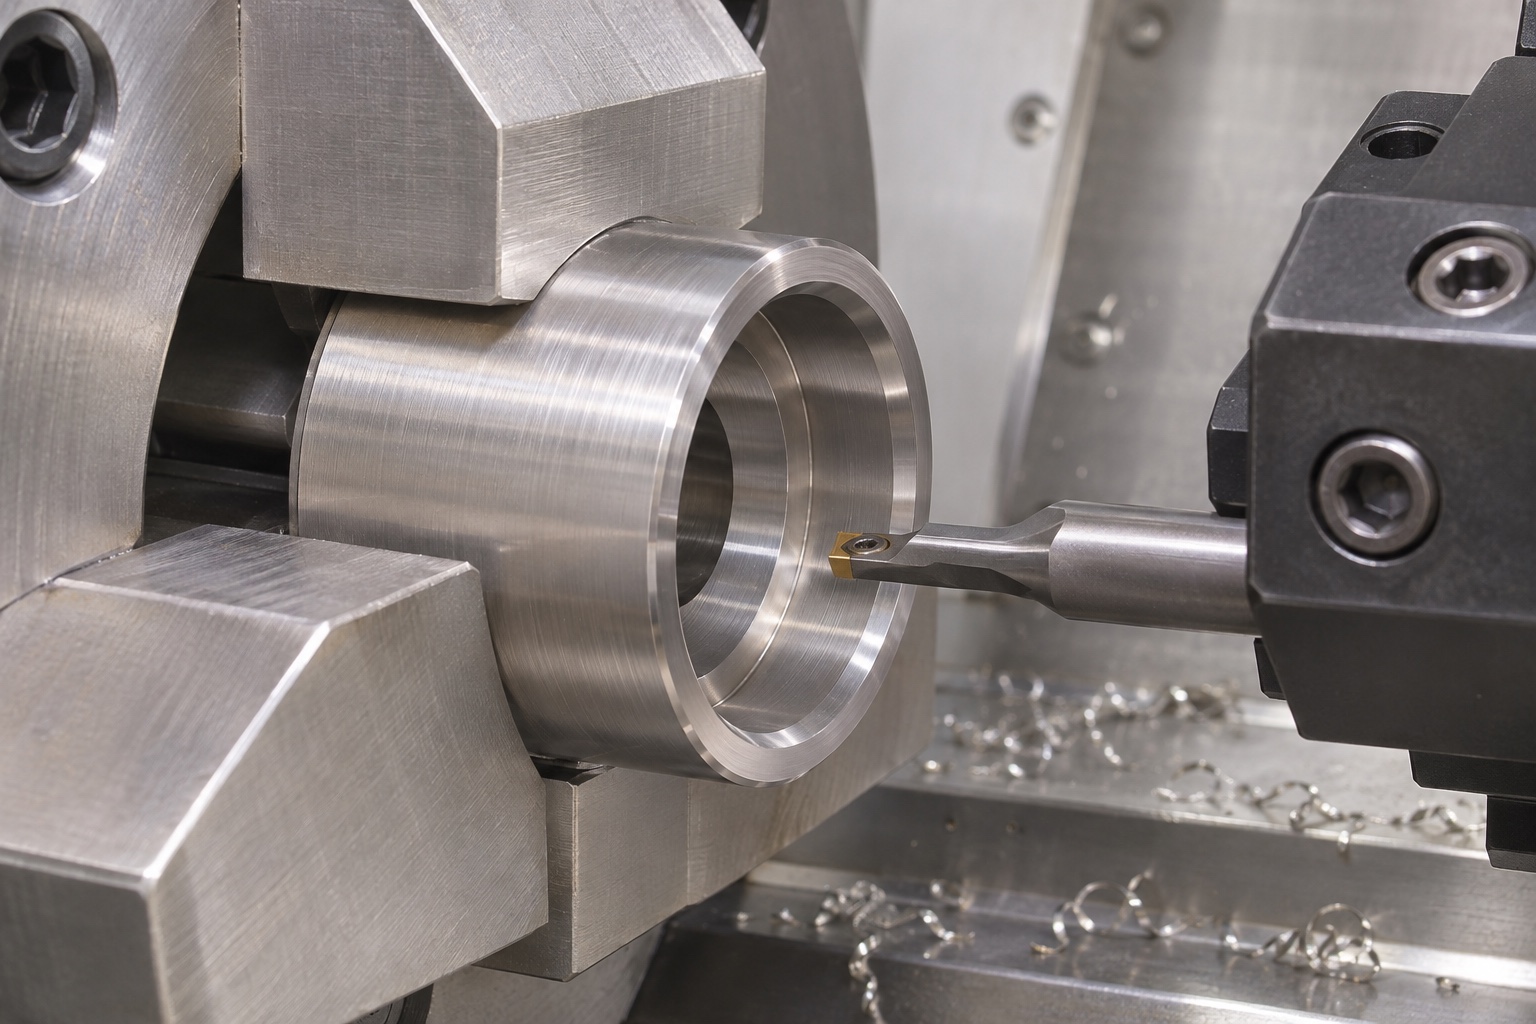
Bei der Prozessüberprüfung wird untersucht, wie zugängliche Bohrungen, Schultern und Außenflächen erzeugt und gleichzeitig der verbleibende Rohrabschnitt gestützt werden kann. Die tatsächliche Route ist abhängig von Durchmesser, Länge, Zuschnitt und Ausrüstung; Es werden keine universellen Vorschübe oder Geschwindigkeiten vorgeschlagen. Identifizieren Sie, welche Beziehungen gemeinsam aufgebaut werden können und welche übertragen werden müssen. Wenn die Hülse umgedreht wird, um das zweite Ende fertigzustellen, beschreiben Sie, wie die Arbeitsreferenz wiederhergestellt wird, ohne sie zu beschädigen. Ein Prozess mit weniger Setups kann die Übertragung vereinfachen, beweist jedoch nicht automatisch die Konformität. Der Plan muss nach Vorgängen, die eine fertige Bohrung oder Ortsbrust verändern können, noch entsprechend überprüft werden.
Vermeiden Sie die Verwendung von Klemmen zur Erstellung der gemessenen Form
Überprüfen Sie die Spannlänge, die Kontaktfläche und die verbleibende Wand, bevor Sie sich für Backen oder eine Spannzange entscheiden. Ein Rohrabschnitt kann durch die Art und Weise, wie er gehalten wird, beeinflusst werden. Ein unter Einschränkungen durchgeführter Messwert beschreibt möglicherweise nicht die freigegebene Komponente. Der Zeichnungs- und Inspektionsplan sollte den erforderlichen Zustand identifizieren und nicht zulassen, dass ein willkürlicher Klemmdruck die Akzeptanz definiert. Wenn eine bestimmte Montagebedingung erforderlich ist, reproduzieren Sie die genehmigten Details getrennt von der normalen Bearbeitungsaufspannung. Unterschiede zwischen den Lesungen sollten zunächst eine Überprüfung der Unterstützung und Referenzen veranlassen. Entfernen Sie nicht sofort zusätzliches Material, nur weil eine Vorrichtung ein anderes Ergebnis liefert als eine andere.
Fertigstellen von Bohrungseingaben, ohne nützliche Geometrie zu löschen
Entfernen Sie angehobenes Material an den Bohrungseingängen, Endflächen und inneren Übergängen mit einer vereinbarten Methode. Die zulässige Kantenbedingung darf die Positionierungslänge nicht verkürzen oder ein Schulterkontaktband unerwartet entfernen. Überprüfen Sie die betroffenen Merkmale, nachdem Sie die Schritte abgeschlossen haben, bei denen sich die Abmessungen ändern können. Ein sanfter Einstieg beweist nicht, dass die tiefere Schulter akzeptabel ist. Ermöglichen Sie den Zugang zur internen Inspektion vor der Produktion, anstatt einen vorbeiziehenden Referenzschacht als Beweis für jede unsichtbare Oberfläche zu betrachten. Die normale Spanabfuhr unterscheidet sich von besonderen Sauberkeitsanforderungen. Weder ein poliertes Aussehen noch ein geschlossener Beutel begründen eine sterile Lieferung oder die Eignung für einen zahnärztlichen Eingriff.
Wählen Sie Messungen für die tatsächlichen Eigenschaften aus
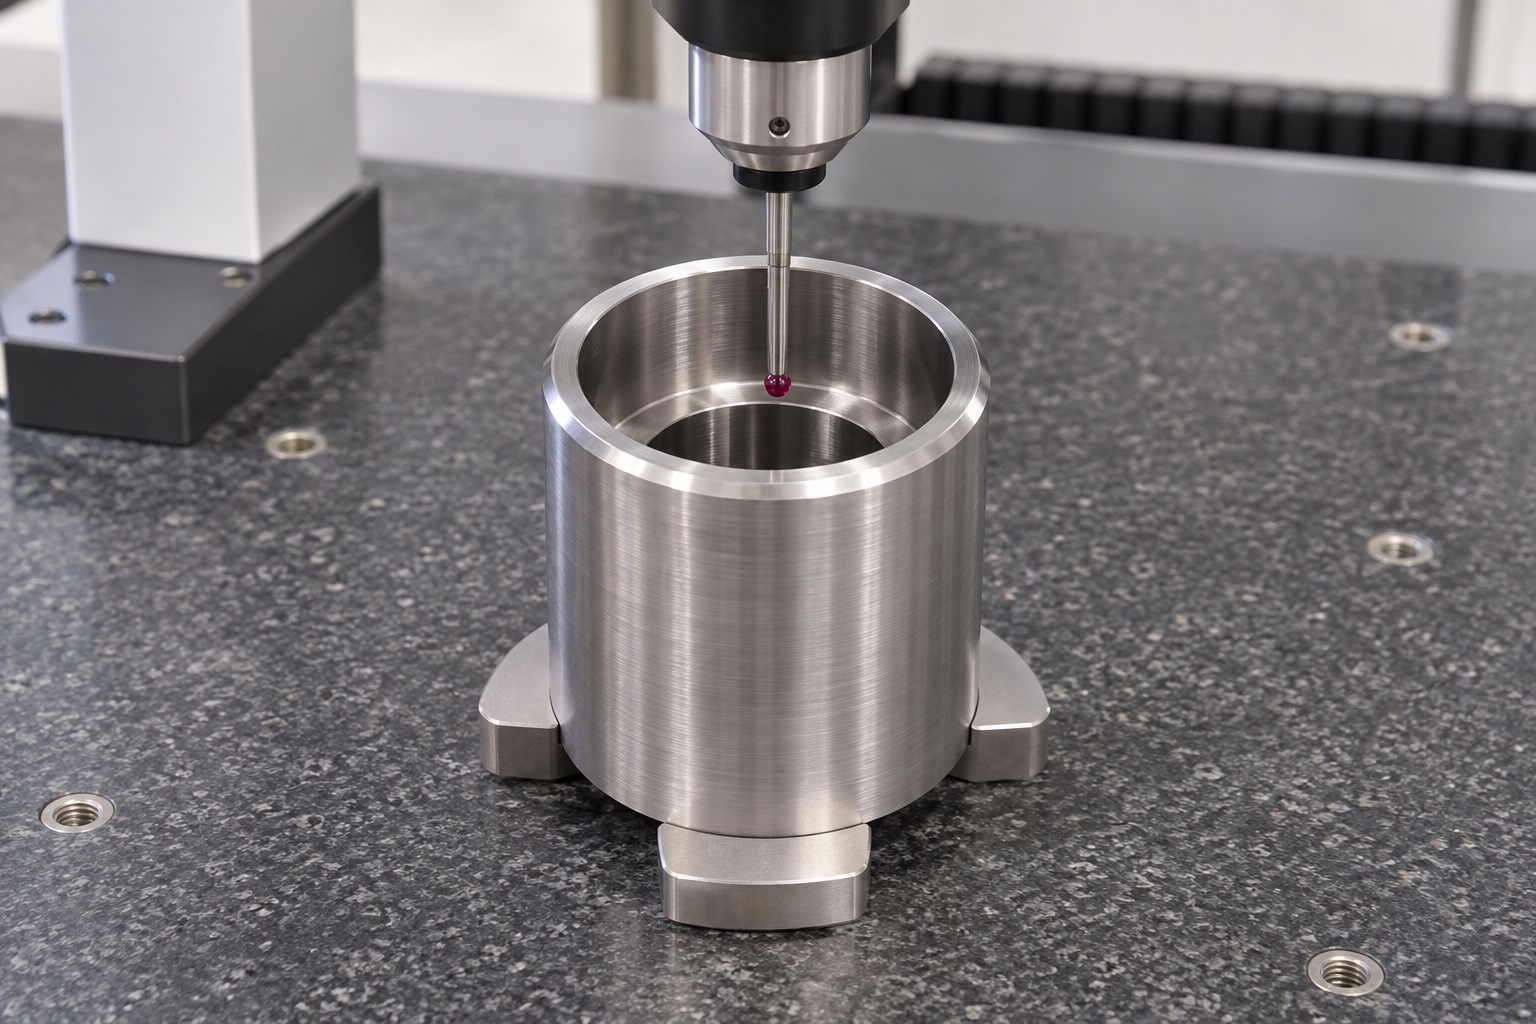
Ein Inspektionsplan sollte Bohrungsgröße, Stufentiefe, Schulterposition, Endflächenbeziehungen und jede spezifizierte Außengeometrie unterscheiden. Wählen Sie Instrumente entsprechend dem Zugriff und den zu prüfenden Merkmalen aus. Eine lokale Durchmessermessung stellt keine Beziehung zwischen zwei Bohrungsbereichen her. Eine Tiefenprüfung erfordert eine definierte Startfläche und einen definierten Kontaktbereich. Koordinaten-, optische oder andere zugelassene Methoden erfordern weiterhin ein identifiziertes Referenzschema. Notieren Sie die Revision und den Endzustand und geben Sie an, was die Methode nicht abdeckt. In diesem Artikel werden keine erfundenen Toleranzen oder Maße veröffentlicht; Echte Akzeptanzwerte müssen aus genehmigten Anforderungen und tatsächlichen Nachweisen für identifizierte Teile stammen.
Verwenden Sie einen inerten Vergleich nur für die Geometrie
Ein identifizierter inerter Schaft oder eine abgestufte Referenz kann dabei helfen, den Kontakt zu lokalisieren, ohne ein Handstück zu bedienen oder ein klinisches Instrument zu verwenden. Notieren Sie die Referenzgeometrie, die Unterstützung und die Einschubrichtung. Erzwingen Sie die Referenz nicht über ein ungeklärtes Hindernis hinaus. Eine Trockenpassung kann auf ein lokales Spiel oder einen Sitzzustand hinweisen, sie stellt jedoch keine Aussage über die Lagervorspannung, das Gleichgewicht, die Rotationsleistung oder die Lebensdauer des Instruments dar. Diese Fragen bedürfen einer gesonderten, genehmigten Bewertung. Behalten Sie die Referenzidentität mit der Beobachtung bei, damit ein anderer Versuch nicht als gleichwertig angesehen wird, nachdem eine andere Welle oder Stütze ersetzt wurde. Der Umfang des Vergleichs sollte in jedem Bericht klar bleiben.
Diagnostizieren Sie einen vorzeitigen Stopp, bevor Sie die Bohrung wechseln
Wenn eine Referenz vor der erwarteten Schulter stoppt, überprüfen Sie die Eingangskanten, den Zustand der inneren Ecken, die nutzbare Länge, die Referenzausrichtung und die Interpretation der Zeichnung. Durch die Vergrößerung aller Bohrungen könnte ein lokales Hindernis verdeckt und gleichzeitig die vorgesehene Passung verändert werden. Bewahren Sie die ursprüngliche Beobachtung vor Korrekturarbeiten auf. Eine Fertigungsabweichung erfordert eine genehmigte Disposition; Ein unvollständiger oder widersprüchlicher Entwurf muss geklärt oder überarbeitet werden. Die Symptome mögen zunächst gleich aussehen, die Entscheidungen sind jedoch unterschiedlich. Wiederholen Sie die Überprüfung der betroffenen Merkmale nach jeder autorisierten Korrektur. Das Ziel ist ein reproduzierbares Bauteil gemäß kontrollierten Anforderungen und nicht ein einziges Muster, das nach undokumentierter Handbearbeitung passt.
Schützen Sie die Hülle und bereiten Sie die Anfrage vor
Trennen Sie die Hülsen beim Transport, damit Ringflächen und Bohrungseinführungen nicht mit anderen Metallteilen in Berührung kommen. Die Verpackungsunterstützung darf einen rohrförmigen Abschnitt nicht verformen oder Fragmente in der abgestuften Bohrung zurücklassen. Bewahren Sie Revisions-, Material- und Inspektionsaufzeichnungen zu den Teilen außerhalb der Arbeitskontakte auf. Eine vollständige Ausschreibung umfasst konsistente Modelle und Zeichnungen, Materialspezifikationen, Menge, Endzustand, Referenzschema, interne Schrittdetails, Flächenbeziehungen, Prüfnachweise und Verpackungsanforderungen. Fügen Sie genehmigte Passgeometrie dort hinzu, wo sie den Kontakt bestimmt. Dadurch kann ein Zulieferer für medizinische Präzisionsbearbeitung ein Angebot für eine definierte Hülse erstellen und gleichzeitig die Betriebs- und klinische Qualifikation des gesamten Handstücks der verantwortlichen Organisation überlassen.
FAQ
Beweist ein korrekter Außendurchmesser, dass die Hülse konzentrisch ist?
Nein. Identifizieren Sie die Funktionsbohrungsreferenz und die erforderlichen Beziehungen. Eine Messung der Außengröße kann die Position oder Ausrichtung der Innenstufen und Schultern nicht bestimmen.
Reicht die Gesamtlänge aus, um die axialen Schnittstellen zu definieren?
Nein. Die nutzbaren Stirnflächen, Innenschulter und deren Beziehungen bedürfen einer gesonderten Definition. Eine einzelne Gesamtlänge beschreibt nicht jeden Kontakt in einem Bauteilstapel.
Kann man davon ausgehen, dass eine innere Schulterecke perfekt scharf ist?
Nein. Überprüfen Sie die Geometrie des Drehwerkzeugs und alle zulässigen Freistiche oder Radien. Die Zeichnung muss vor der Fertigung und Prüfung das nutzbare Kontaktband vom Übergangsbereich abgrenzen.
Soll das Teil immer in einer Spannzange gemessen werden?
Nicht automatisch. Die Abnahme folgt dem vorgegebenen Zustands- und Bezugssystem. Das Spannen von Werkstücken kann sich auf einen Rohrabschnitt auswirken, daher sollten eingeschränkte und freigegebene Messwerte ohne Überprüfung nicht als gleichwertig behandelt werden.
Bestätigt eine inerte Wellenpassung die Eignung eines Dentalhandstücks?
Nein. Es bietet nur eine begrenzte geometrische Beobachtung. Vorspannung, Gleichgewicht, Geschwindigkeitsfähigkeit, Lebensdauer, Reinigungsvalidierung oder Eignung für den klinischen Betrieb werden nicht festgestellt.
Was sollte der Käufer für ein Angebot einsenden?
Stellen Sie genehmigte Dateien und Revisionen, Material, Menge, Endbearbeitung, Bezugspunktschema, Bohrstufen- und Flächendefinitionen, Prüfanforderungen und Verpackungsanweisungen sowie bei Bedarf passende Geometrie bereit.
tanghangyun@oemach.com