Trennen Sie den Träger von der Spirometerleistung
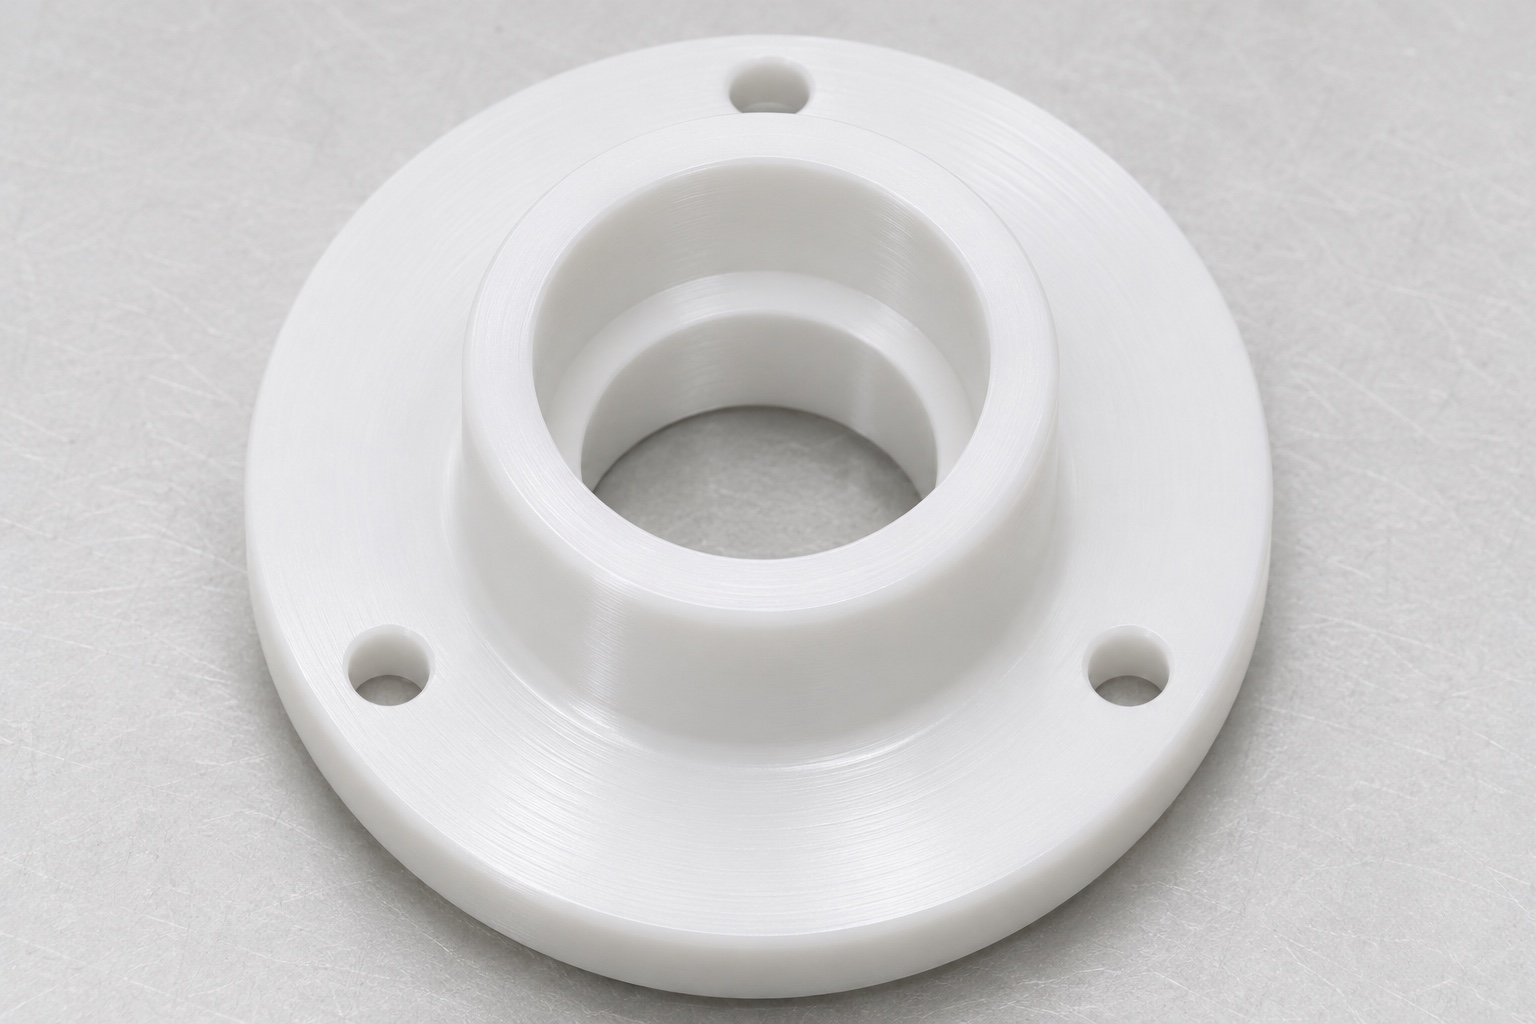
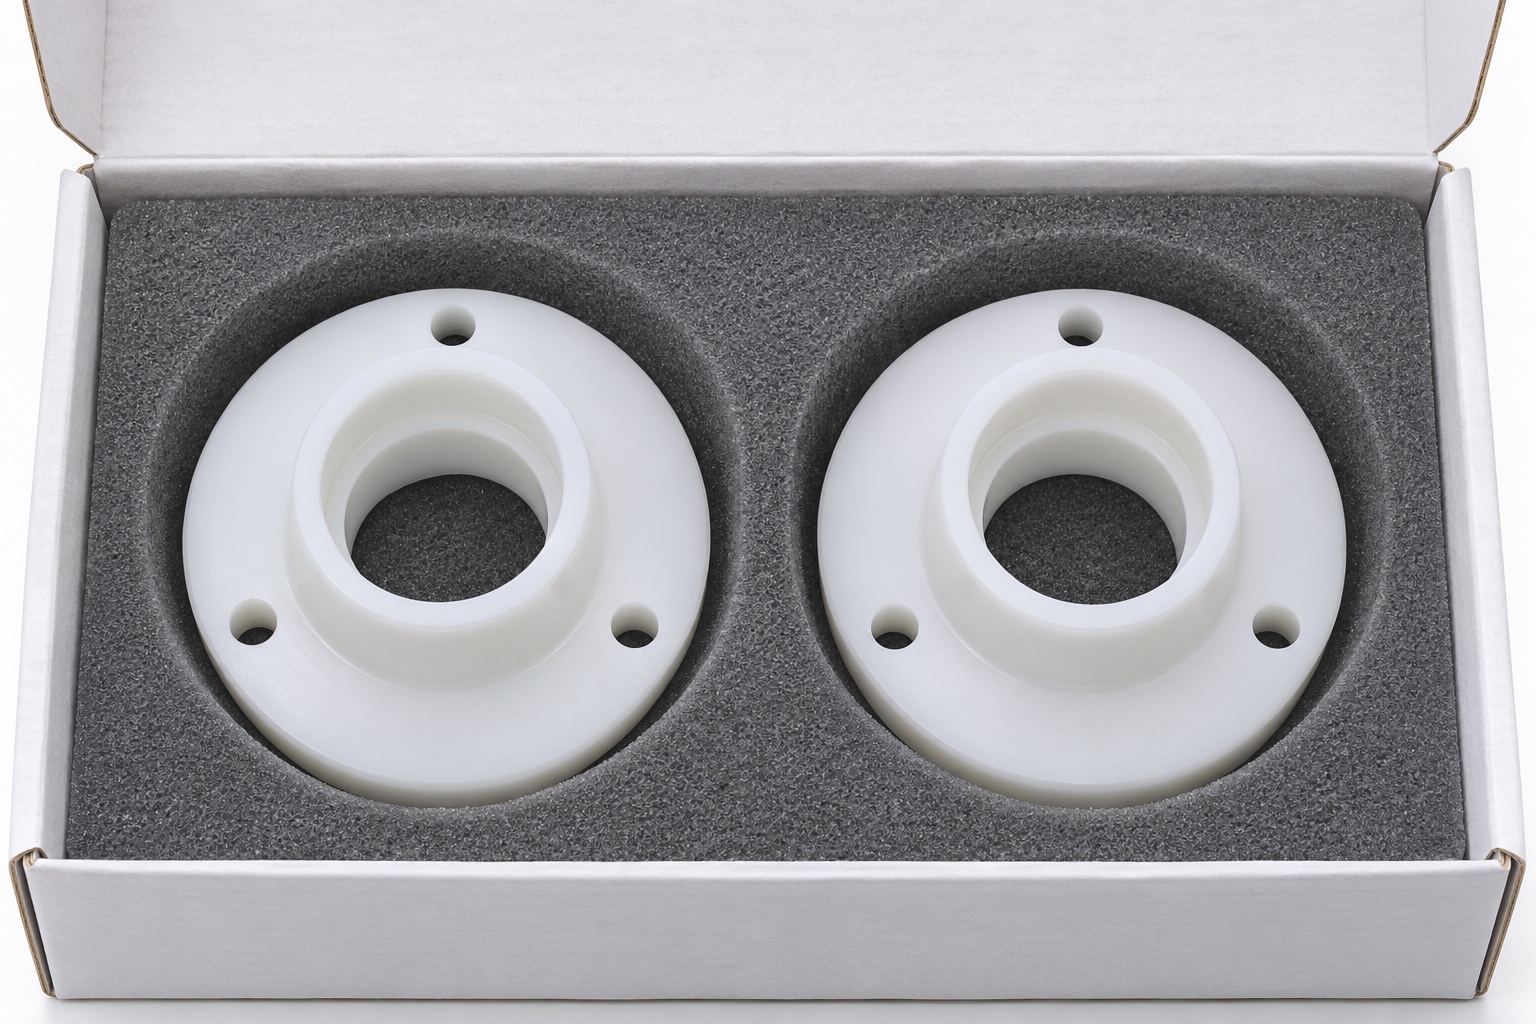
Bei der POM-C-CNC-Bearbeitung eines Spirometer-Turbinenlagerträgers handelt es sich um eine definierte mechanische Komponente, nicht um ein Atmungsmessergebnis. Das repräsentative Teil ist ein kurzer ringförmiger Träger mit einer zentralen Stufenbohrung, einem breiten Flansch und Befestigungslöchern. Es bietet einen Kontext für die Diskussion von Geometrie und Fertigung. Der Anwendungsname genehmigt kein Material für ein bestimmtes Gerät und stellt keine Kompatibilität mit einem kommerziellen Spirometer her. Dieser Leitfaden bietet keine klinischen Tests, Kalibrierungen oder Reparaturverfahren. Bevor ein Lieferant ein nachweisbares individuelles Kunststoffteil anbieten kann, muss der zuständige Gerätebetrieb die Schnittstellen, Belastungen und Abnahmebedingungen festlegen.

Identifizieren Sie die tatsächliche Lagerschnittstelle
Klären Sie, ob das zentrale Merkmal ein Lager, eine Hülse oder eine andere festgelegte Referenz erhält. Der Lieferant sollte eine Lageranordnung nicht aus einer allgemeinen Beschreibung einer Turbine auswählen. Geben Sie die genehmigte Passgeometrie an und ermitteln Sie, in welchem Bohrungsbereich sich die Passkomponente befindet. Eine Einlauffase und ein entlasteter Bereich sind nicht mit der nutzbaren Aufnahmelänge austauschbar. Eine Angabe des Durchmessers allein beschreibt möglicherweise nicht die gesamte Sitzschnittstelle. Geben Sie die relevanten Achsen-, Schulter- und erforderlichen Beziehungen explizit an. Dies ermöglicht es Fertigung und Inspektion, eine definierte mechanische Schnittstelle zu besprechen, anstatt stillschweigend eine Passung basierend auf einer bekannten Lagergröße anzunehmen.
Definieren Sie die Stufenbohrung und die axiale Schulter
Für die Bohrungsstufe sind eine Position und ein geeignetes ringförmiges Kontaktband sowie eine zulässige Eckenbedingung erforderlich. Die Gesamttiefe des Hohlraums beweist nicht, dass eine passende Referenz die vorgesehene Schulter erreicht. Identifizieren Sie alle zugelassenen Freistiche oder Radien, an denen sich der Bohrungsdurchmesser ändert. Sowohl der Werkzeugzugang als auch der Inspektionszugang sollten vor der Produktion überprüft werden. Eine Sonde, die einen Übergang berührt, kann einen Tiefenwert erzeugen, der nicht den axialen Sitz wiedergibt. Behalten Sie Schulterposition, Bohrungsdurchmesser und Aufnahmelänge als unterschiedliche Merkmale bei. Aus der Zeichnung sollte klar hervorgehen, welche Flächen tatsächlich die Position steuern und welche nur zur Bereitstellung von Freiraum dienen.
Ordnen Sie die Befestigungslöcher der Funktionsöffnung zu
Der Flansch und die Befestigungslöcher positionieren den Träger relativ zu seiner umgebenden Struktur. Ihre Beziehung zur zentralen Öffnung sollte anhand des genehmigten Referenzschemas definiert werden. Eine Reihe individuell akzeptabler Lochdurchmesser ergibt nicht das vollständige Montagemuster. Identifizieren Sie nützliche Sitzbereiche und alle zulässigen Aussparungen für Befestigungselemente. Die vorgesehenen Montageteile und -bedingungen gehören in die Schnittstellendefinition und werden nicht vom Maschinisten ausgewählt. Verwenden Sie kein willkürliches Anziehen der Schrauben, um einen Polymerflansch in eine geeignete Form zu zwingen. Die Abnahme sollte den erforderlichen freien oder montierten Zustand beschreiben, damit unterschiedliche Prüfaufbauten vergleichbar bleiben.
Bestätigen Sie die Polymersorte und den Halbzeugzustand
Geben Sie POM-C ausdrücklich an, wenn es sich um das zugelassene Material handelt, einschließlich der relevanten Güteklasse, Rohlingsform, Farbe und Dokumentationsanforderungen. Gehen Sie nicht davon aus, dass alle Acetalqualitäten oder Lagerprodukte gleichwertig sind. Überprüfen Sie die Materialinformationen des Lieferanten für das angegebene Produkt, anstatt generische Eigenschaften auf einen unbekannten Rohling zu übertragen. Die Materialidentität allein stellt keine biologische Bewertung, Reinigungskompatibilität oder Eignung innerhalb eines Atemgaswegs dar. Dies sind separate Geräteanforderungen. Das Fertigungspaket sollte den endgültigen Abnahmezustand und alle Konditionierungsanweisungen angeben, damit kein Dimensionsvergleich zwischen Teilen in unterschiedlichen, nicht dokumentierten Zuständen durchgeführt wird.
Materialabtrag und Unterstützung gemeinsam planen
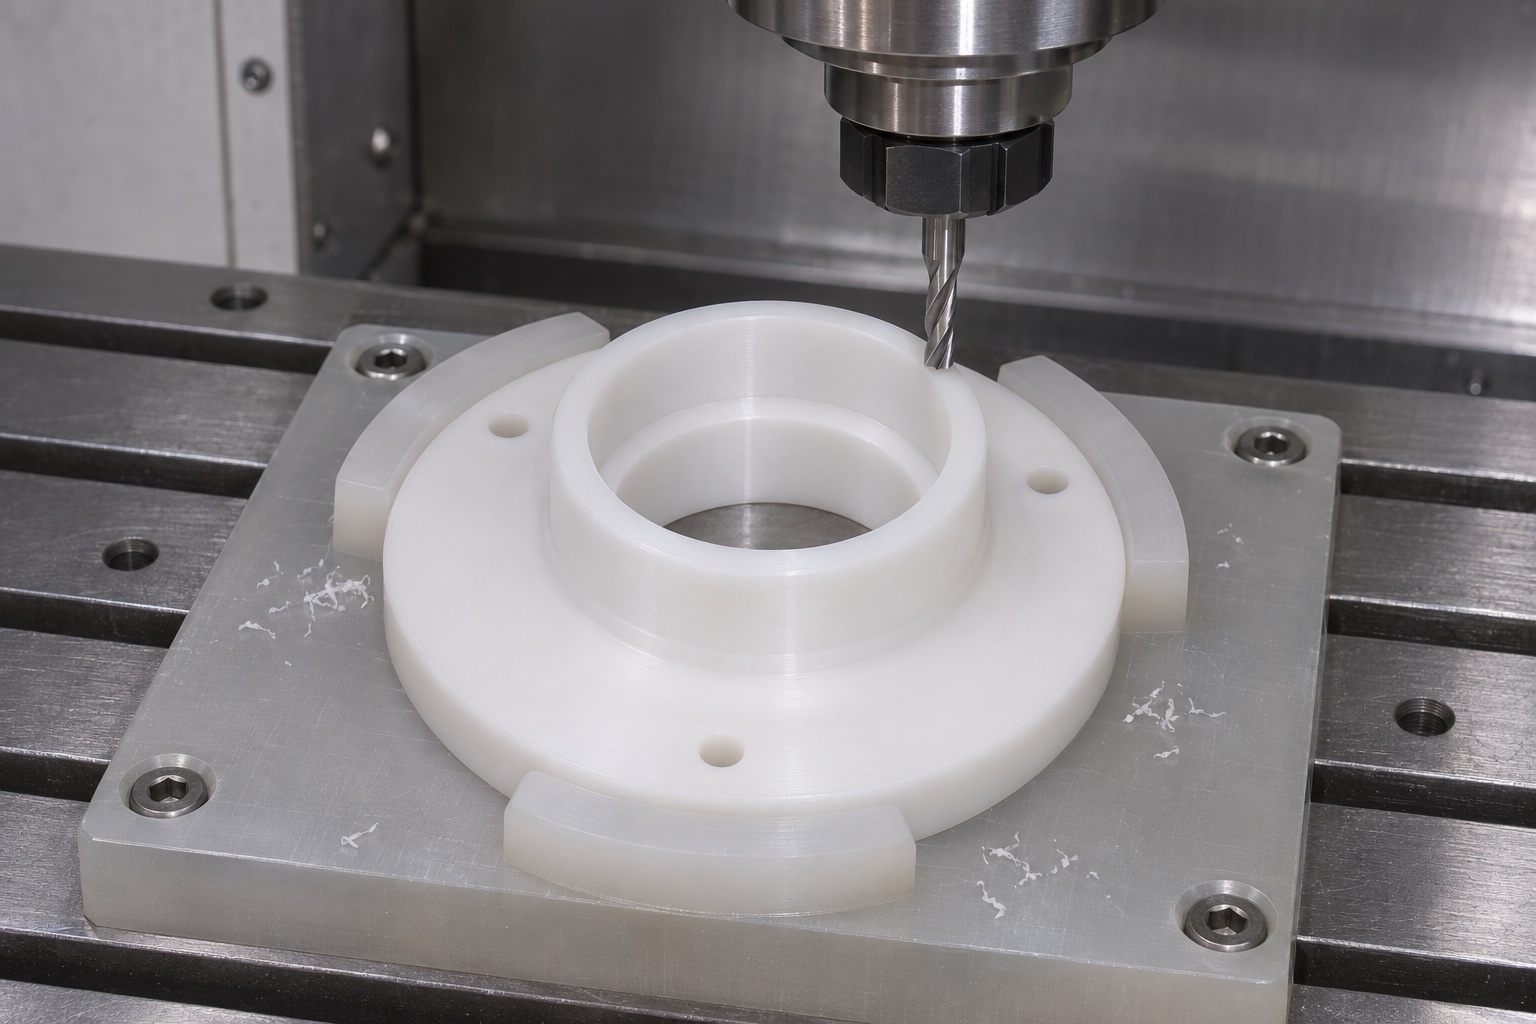
Bei der Prozessüberprüfung sollte berücksichtigt werden, wie die zentrale Öffnung, der Flansch und die umgebende Wand erzeugt werden, während das Teil unterstützt bleibt. Die tatsächliche Route hängt von den Abmessungen, dem Bestand und der Ausrüstung ab; Es werden keine universellen Futtermittel, Geschwindigkeiten oder Stressabbaupläne vorgeschlagen. Ermitteln Sie, wann nützliche Referenzflächen verfügbar werden und wie diese nach der Übertragung wiederhergestellt werden. Große Änderungen im verbleibenden Abschnitt sollten zu einer Überprüfung der Stützung führen und nicht zu der Annahme, dass sich der Rohling wie der fertige Ring verhält. Ein Prozessplan ist kein Beweis für die endgültige Konformität. Relevante Merkmale müssen nach Eingriffen, die ihre gemessene Form beeinflussen können, noch im genehmigten Zustand überprüft werden.
Vermeiden Sie es, Formänderungen mit der Vorrichtung auszublenden
Ein Träger, der fest in einer Halterung gehalten wird, weist nach der Freigabe möglicherweise nicht die gleiche beobachtete Form auf. Überprüfen Sie die Kontaktfläche und die Stütze unter dem Flansch, bevor Sie Klemmen oder Backen auswählen. Die Vorrichtung sollte einen Zugang ermöglichen, ohne dass eine Verformung unter willkürlichem Druck als Fertigungskorrektur behandelt werden muss. Wenn die Zeichnung einen bestimmten Montagezustand erfordert, unterscheiden Sie diesen Aufbau von einer gewöhnlichen Bearbeitungsunterstützung. Notieren Sie die genehmigte Methode und die Referenzidentität. Wenn die Messwerte zwischen den Setups unterschiedlich sind, prüfen Sie die Unterstützung und Referenzwiederherstellung, bevor Sie weiteres Material entfernen. Das Ziel ist eine reproduzierbare Komponente anhand kontrollierter Anforderungen und nicht eine vorübergehende Lektüre, die durch eine praktische Einschränkung entsteht.
Bohrungseinführungen fertigstellen, ohne die Stützbänder zu verändern
Entfernen Sie angehobenes Material und lose Späne am Bohrungseingang, am Schulterzugang, an den Befestigungslöchern und am Flanschumfang mit einer vereinbarten Methode. Bei der Kantenbearbeitung müssen die nutzbare Anschlaglänge und das Schulterkontaktband erhalten bleiben. Ein glatter Einstieg bestimmt nicht den Zustand tieferliegender Flächen. Überprüfen Sie den Zugang zur Inspektion der fertigen Bohrung, bevor Sie sich auf eine Produktionsroute begeben. Jede genehmigte Markierung sollte Arbeitskontakte vermeiden und lesbar bleiben, ohne dass loses Material in der Öffnung eingeschlossen wird. Eine gewöhnliche Spanentfernung und schonende Handhabung dürfen nicht als validiertes medizinisches Reinigungsverfahren bezeichnet werden und ein geschlossener Beutel darf nicht als Nachweis einer sterilen Versorgung vorgelegt werden.
Wählen Sie Dimensionsprüfungen für die Geometrie aus
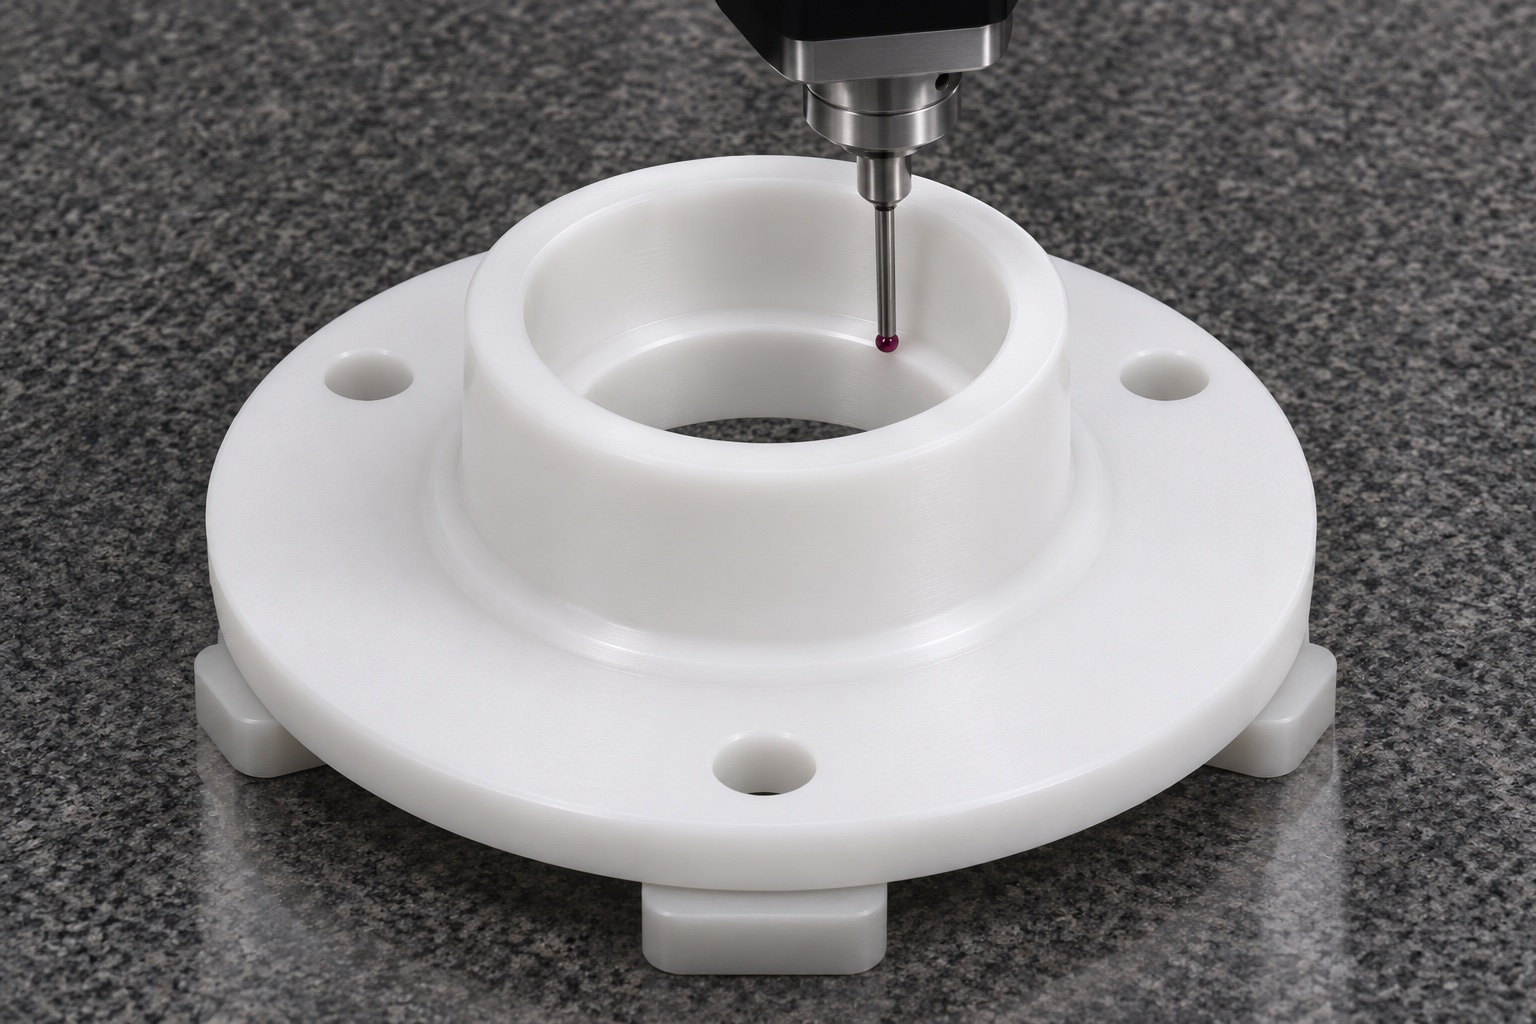
Der Inspektionsplan sollte Bohrungsgröße, Stufentiefe, Schulterposition, Flanschform und Montagemusterbeziehungen trennen. Wählen Sie Methoden aus, die mit einem geeigneten Referenzschema die nutzbaren Oberflächen erreichen können. Eine lokale Bohrungsmessung kann nicht jede Beziehung zum Montagemuster herstellen. Für eine Tiefenmessung sind eine definierte Startfläche und ein definierter Kontaktbereich erforderlich. Optische, Koordinaten- oder Kontaktverfahren erfordern jeweils einen verstandenen Anwendungsbereich und einen definierten Bauteilzustand. Erfassen Sie Revision, Material und Zustand mit den Ergebnissen. Dieser Leitfaden veröffentlicht keine erfundenen Toleranzen oder Prüfwerte; Akzeptanzgrenzen und tatsächliche Nachweise müssen aus der genehmigten Bestellung und den identifizierten hergestellten Teilen stammen.
Beschränken Sie einen inerten Referenzversuch auf seine Beobachtung
Eine identifizierte inerte Lagerreferenz oder ein zugelassener Stufendorn kann dabei helfen, den Kontakt zu lokalisieren, ohne eine Turbine zu installieren oder ein Spirometer zu betreiben. Notieren Sie seine Geometrie, Unterstützung und Einschubrichtung. Erzwingen Sie keinen Verweis durch ein ungeklärtes Hindernis. Eine Beobachtung des geometrischen Sitzes ermöglicht keine Feststellung der Rotorreibung, des Luftströmungsverhaltens, der Messgenauigkeit oder der Kalibrierung. Diese Angelegenheiten erfordern separate Systemanforderungen und -bewertungen. Behalten Sie die mit der Beobachtung verknüpfte Referenzidentität bei, damit das Ersetzen einer Referenz nicht stillschweigend die Bedeutung eines Vergleichs ändert. Ein Lieferant sollte berichten, was er beobachtet hat, anstatt einen begrenzten Trockensitz in eine umfassende Aussage zur Geräteleistung umzuwandeln.
Untersuchen Sie Unstimmigkeiten, bevor Sie die Passform ändern
Wenn eine Referenz schief erscheint oder kurzzeitig stoppt, überprüfen Sie die Flanschunterstützung, den Bohrungseintritt, den Zustand der inneren Ecken, die Referenzausrichtung und die Interpretation der Zeichnung. Eine Vergrößerung der gesamten Bohrung könnte ein lokales Hindernis verbergen und gleichzeitig die vorgesehene Ortungsschnittstelle verändern. Bewahren Sie die erste Beobachtung vor der autorisierten Korrektur auf. Stellen Sie fest, ob es sich bei dem Problem um eine Fertigungsabweichung oder eine unvollständige Schnittstellendefinition handelt. Die erforderlichen Entscheidungen sind unterschiedlich. Jede geänderte Anforderung sollte einer kontrollierten Überarbeitung unterliegen. Überprüfen Sie die betroffenen Merkmale nach genehmigten Arbeiten erneut und bewahren Sie die Aufzeichnung der verwendeten Referenz auf, anstatt einen bestandenen Test unter einer neuen Konfiguration als gleichwertigen Beweis zu beschreiben.
Angebot und Verpackung eines definierten medizinischen Kunststoffteils
Zu einer effektiven Angebotsanfrage gehören konsistentes Modell und Zeichnung, Überarbeitung, genehmigte POM-C-Sorte, Lager- oder Farbanforderungen, Menge, Endzustand, Bohrungs- und Schulterdefinitionen, Montagereferenzen, Inspektionsumfang und Schutzverpackung. Fügen Sie passende Geometrie dort hinzu, wo sie den Kontakt bestimmt. Separate Träger, damit Flanschkanten und nutzbare Bohrungsflächen beim Transport nicht an benachbarte Teile stoßen können. Die Verpackung sollte das Teil stützen, ohne den Flansch in eine andere Form zu bringen oder Fragmente in der zentralen Öffnung zurückzulassen. Bewahren Sie Identitäts- und Prüfnachweise für die Teile auf. Dadurch entsteht eine präzise Bearbeitungsanfrage, während die medizinische Qualifikation und Spirometerleistung dem zuständigen Geräteunternehmen überlassen bleibt.
FAQ
Bestätigt die Werkstoffbezeichnung die Eignung für einen Atemgasweg?
Nein. Die Materialidentität bestimmt nicht die Geräteeignung, biologische Bewertung oder Reinigungskompatibilität. Die verantwortliche Organisation muss diese Anforderungen separat definieren und überprüfen.
Reicht ein Bohrungsdurchmesser aus, um den Lagersitz zu definieren?
Nicht unbedingt. Die nützliche Positionierungslänge, die axiale Schulter, die Übergangsbedingung und die Beziehungen zu Montagereferenzen müssen möglicherweise ebenfalls definiert und überprüft werden.
Warum zwischen freien und montierten Inspektionszuständen unterscheiden?
Unterstützung und Befestigung können einen Einfluss auf ein Polymerbauteil haben. Der genehmigte Zustand muss aufgezeichnet werden, damit vorrichtungsbedingte Änderungen nicht mit einer akzeptablen Freizustandsgeometrie verwechselt werden.
Kann ein glatter Bohrungseintritt beweisen, dass die Schulter akzeptabel ist?
Nein. Das tiefere Kontaktband und seine Position erfordern eine geeignete Inspektionsmethode. Eine Eingangskontrolle kann nicht jede Innenfläche ermitteln.
Beweist ein inerter Referenzversuch die Genauigkeit des Spirometers?
Nein. Es erfasst nur den geometrischen Kontakt, nicht das Rotorverhalten, die Luftstromleistung, die Messgenauigkeit oder die abgeschlossene Kalibrierung des Geräts.
Was gehört in die Lieferantenanfrage?
Senden Sie genehmigte Dateien, Materialqualität, Menge, Endzustand, Bohrungs- und Montagedefinitionen, relevante Passgeometrie, Prüfnachweisanforderungen und Anweisungen zur Schutzverpackung.
tanghangyun@oemach.com