Eine präzise Einzelbohrung ergibt noch keinen präzisen Scankopf. Lagerbohrungen, Stirnflächen, Spiegel und Rückführungssensoren müssen um eine gemeinsame Achse und ein Koordinatensystem stabil bleiben.
Mechanische Prüfung wird mit Montageexzentrizität, Wärmedrift und optischer Kalibrierung verknüpft; Software beseitigt weder Spiel noch Reibung oder veränderliche Geometrie.
Scannerfehler und Fertigungsmaßnahmen
| Symptom | Maßnahme | Nachweis |
|---|---|---|
| Maßstabs- oder Rechtwinkelfehler | Zweiachsen-Geometrie sichern und Standardmuster kalibrieren | Winkel, Koeffizienten und Scanfehler |
| Nullpunkt driftet thermisch | Wärmeschnittstelle und Sensorlage kontrollieren | Temperatur, Nullpunkt und Beruhigungszeit |
| Geräusch bei hoher Geschwindigkeit | Bohrungsflucht, Spiegelwuchtung und Steifigkeit prüfen | Geometrie, Montage und Antwortdaten |
Mit einem Scanner-Koordinatensystem beginnen
Beide Motorachsen, Spiegelzentren und die optische Systemachse bestimmen die Scangeometrie. Zeichnungen legen Montageflächen, Mittenhöhen und Richtungsbezüge fest, statt jedes Teil lokal getrennt einzupassen.
Lagerbohrungen und Stirnflächen gemeinsam schlichten
Rundheit, Koaxialität und Rechtwinkligkeit beeinflussen Reibung, Rundlauf und Dynamik. Kritische Merkmale werden stabil gespannt fertigbearbeitet; Bohrungsform ist in mehreren Schnitten und zur Stirnfläche zu prüfen.
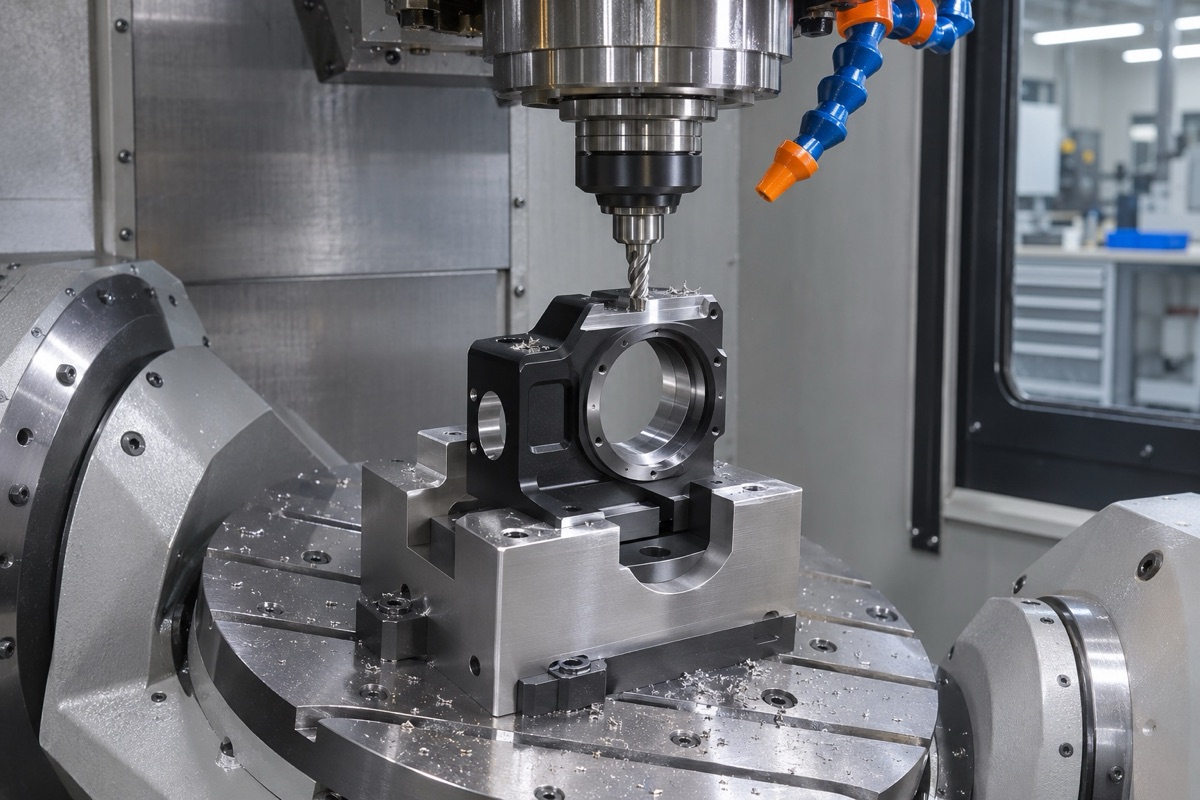
Kritische Bohrungen, Flächen und Lochbilder werden auf dieselbe Motorachse bezogen.
Spiegelschwerpunkt und Sensornullpunkt sichern
Sitz, Klebstoff oder Clip können den Spiegel aus der Drehachse verschieben. Der Sensorhalter muss nach Austausch denselben elektrischen Nullpunkt wiederherstellen. Wiederholbare Positionierung sowie Montage-, Aushärte-, Vorspann- und Wuchtbedingungen sind zu verifizieren.
Statische Messung mit Dynamik verbinden
Kontaktfläche, Anzug, Betriebsleistung, Temperatur und Beruhigungszeit werden dokumentiert. KMG, Rundheits- und Optikmessung belegen Geometrie; Standardmuster belegen das System. Grenzwerte hängen von Feld, Brennweite, Geschwindigkeit und Anwendung ab.
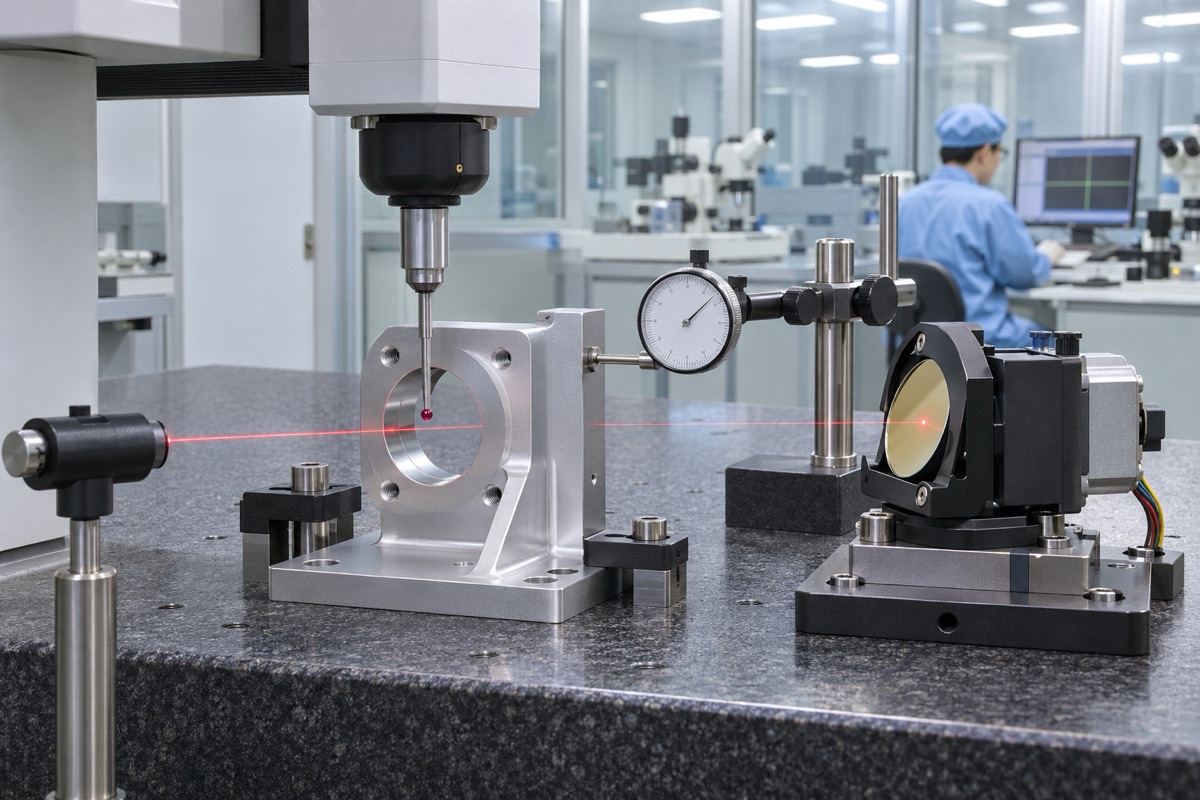
Statische Messtechnik wird mit optischer Ausrichtung und Systemkalibrierung verknüpft.
Zusammenfassung
Stabile Galvo-Bauteile entstehen aus gemeinsamer Achse, beherrschter Bohrungs- und Spiegelgeometrie, reproduzierbarer Sensorlage und scanbezogener Validierung.
FAQ
Warum wird eine maßhaltige Bohrung trotzdem warm?
Form, Koaxialität, Stirnbezug oder Vorspannung können fehlerhaft sein.
Kann Software alle Scanfehler korrigieren?
Nein. Spiel, Wärmedrift, Reibung und Schwingung bleiben.
Wird der Zweiachsenwinkel nur montiert eingestellt?
Nicht zuverlässig ohne reproduzierbare Bauteilbezüge.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.