CNC bezeichnet Bewegungssteuerung, nicht den Abtrag. Keramik kann grünbearbeitet, diamantgeschliffen, laser- oder ultraschallunterstützt werden; voll gesintertes Material eignet sich meist nicht für gewöhnliches Hartmetallfräsen.
Die Prozesswahl beginnt bei Sorte und Sinterzustand und endet mit Nachweisen zu Geometrie, Kantenausbruch, Rissen und Oberflächenintegrität.
Keramikrisiken und Maßnahmen
| Risiko | Maßnahme | Nachweis |
|---|---|---|
| Kantenausbruch | Kanten stützen und validierte Diamantwerkzeuge nutzen | Ausbruchgröße und Mikrobilder |
| Verdeckter Oberflächenschaden | Schleiflast, Scheibenzustand und Kühlung sichern | Rauheit und Rissnachweis |
| Konventionelles Werkzeug versagt | Auf Schleifen oder qualifizierten Spezialprozess wechseln | Versuchs- und Routenbericht |
Werkstoff und Sinterzustand definieren
Grüne oder vorgesinterte Keramik ist leichter formbar, schrumpft und verzieht sich aber später; Kompensationsmodell und Schleifzugabe sind nötig. Voll gesintertes Aluminiumoxid und Siliziumnitrid werden meist diamantgeschliffen.
Keramiken nicht gleichsetzen
Sorte, Additive, Dichte, Gefüge und Fehlergrenzen verändern das Verhalten. Aluminiumoxid und Siliziumnitrid teilen nicht automatisch Scheibe oder Parameter. Versuche nutzen repräsentatives Material und sichern Kraft-, Kanten- und Oberflächendaten.
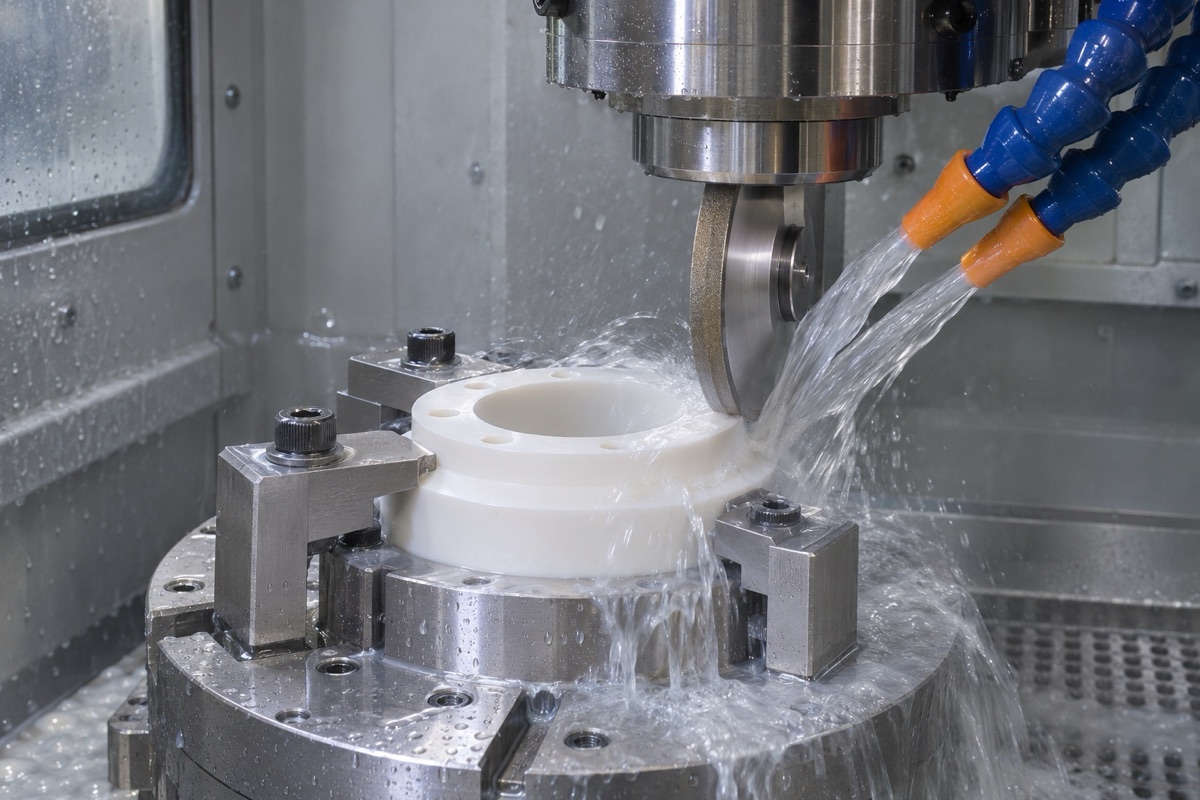
Voll gesinterte Keramik benötigt meist Diamantwerkzeuge für Geometrie und Kanten.
Schleif- und Assistenzschäden beherrschen
Körnung, Bindung, Abrichten, Zustellung, Vorschub und Kühlung beeinflussen spröden oder duktilen Abtrag. Laser und Ultraschall brauchen Spezialanlagen und Validierung; elektrische Verfahren nur ausreichend leitfähige Keramik.
Mehr als Maße prüfen
Koordinaten- oder Optikmessung erfolgt mit begrenzter Spannkraft; Kanten, Risse und Oberfläche werden nach freigegebener Methode geprüft. Pauschale Ausbruchgrenzen sind wegen unterschiedlicher Funktion und Werkstoffe ungeeignet.
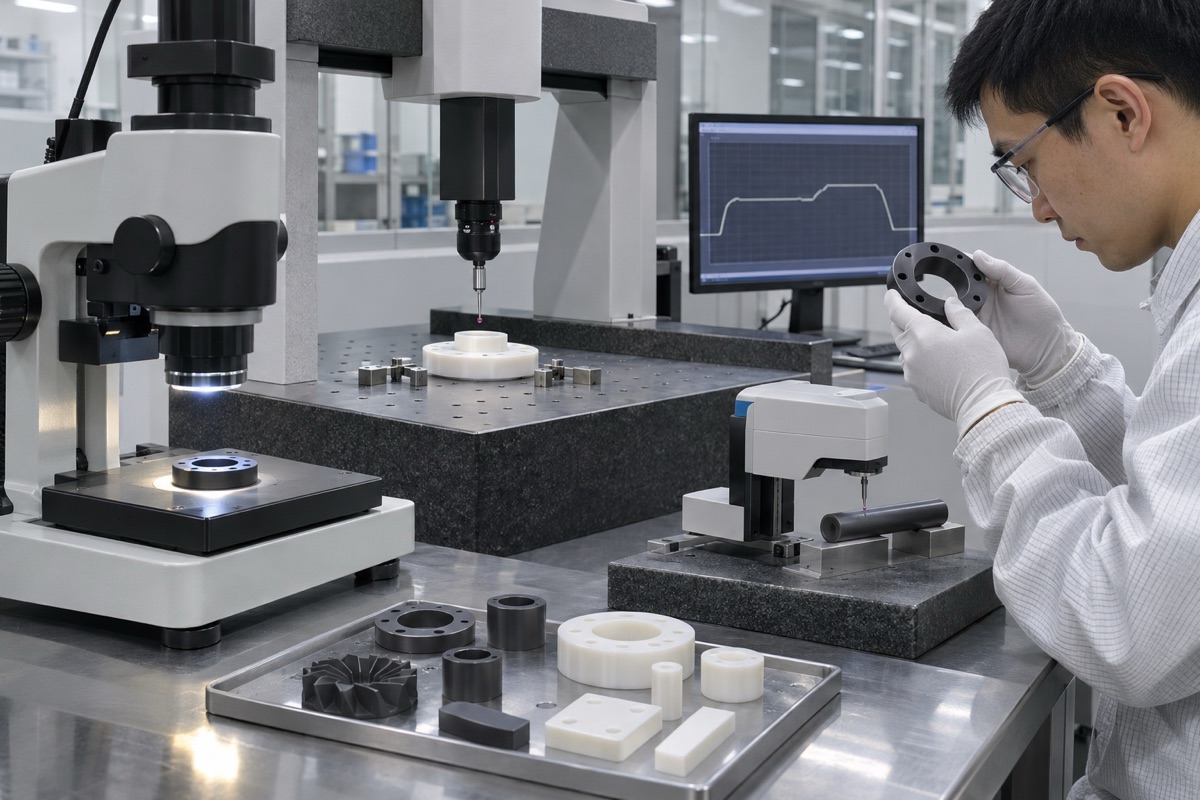
Die Abnahme umfasst Maße, Kantenausbrüche, Risse und Oberflächenzustand.
Zusammenfassung
Die CNC-Eignung hängt von Sorte und Sinterzustand ab; voll gesinterte Teile benötigen meist Diamantschleifen oder validierte Spezialprozesse samt Integritätsprüfung.
FAQ
Kann ein normaler Fräser gesinterte Keramik schneiden?
Meist nicht als Standardroute; Diamantschleifen oder Spezialverfahren sind üblich.
Ist das Grünmaß das Endmaß?
Nein. Sintern verursacht Schrumpfung und Verzug.
Nutzen Aluminiumoxid und Siliziumnitrid gleiche Parameter?
Nicht ohne Sorten- und Gefügevalidierung.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.