Dieser Artikel geht von der Wiederholbarkeit von Messergebnissen aus und erläutert, warum Basis, Säule, Bewegungsachse und optische Schnittstelle als strukturelles System konzipiert und akzeptiert werden müssen.
Die qualifizierte Ebenheit eines einzelnen Bauteils bedeutet nicht, dass die gesamte Maschine stabil ist; Montagesteifigkeit, Bewegungsreferenz, Temperatur, Vibration und Verriegelungsstatus müssen überprüft werden. Der spezifische Prozess muss noch bestätigt werden, indem die Messachse, die Beziehung zwischen der Säule und der Werkbank, die strukturelle Steifigkeit, die Vibrationsisolierung, die Temperaturbedingungen, Bewegungsbenchmarks und Nachtestverfahren kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Die Wiederholbarkeit des Konturscans ist schlecht | Unzureichende Basis-/Säulensteifigkeit, Schienenlage oder Umgebungsvibrationen | Vereinheitlichen Sie strukturelle Benchmarks und überprüfen Sie die Steifigkeit der Baugruppe und die Schwingungsisolationsbedingungen | Strukturgeometrie, Vibrationsbedingungen und wiederholte Scandaten |
| Das Sichtfeld des Mikroskops ist nach der Bewegung unscharf | Die Beziehung zwischen Tischebene, Säulenvertikalität und optischer Achse ist inkonsistent | Steuerung von Bewegungsflächen und optischen Schnittstellen in einem gemeinsamen Koordinatensystem | Änderungen der Brennebene und Positionswiedergabe werden während des gesamten Hubs aufgezeichnet |
| Ein einzelnes Stück ist qualifiziert, aber die ganze Maschine driftet | Verriegelungen, Temperaturgradienten oder Kabelkräfte verändern die Baugruppenkonfiguration | Thermische Stabilisierung entsprechend dem kompletten Maschinenzustand und Neuvermessung wichtiger Geometrien | Temperatur, Sperrbedingungen und Driftkurven |
Strukturkomponenten dienen eher der Messkette als dem Erscheinungsbild
Ein Profilometer basiert auf der Bewegung einer Sonde oder eines optischen Sensors entlang eines Bezugspunkts, und ein Messmikroskop basiert auf einem Objektiv, einem Arbeitstisch und einem Lineal, um Koordinaten festzulegen. Kleine Verformungen an Sockel, Säulen und Montagewinkeln gehen direkt in die Messkette ein. Die Zeichnungsprüfung sollte die strukturellen Eigenschaften aus dem Fehlerpfad zwischen dem Messobjekt, dem Sensor, der Bewegungsachse und dem Probenträger ableiten und nicht nur die Stabilität anhand von „dicke Platte, große Basis“ beurteilen.
Gemeinsamer Bezug verbindet Sockel, Säule und Werkbank
Basisebenen, Säulenmontageflächen, Schienenschultern und optische Kopfschnittstellen sollten auf einen gemeinsamen, nachvollziehbaren Bezugspunkt bezogen sein. Wenn jedes Teil separat montiert wird, sind die Achsen möglicherweise nicht orthogonal oder die Brennebene kann sich nach dem Zusammenbau mit dem Hub ändern. Wichtige Schnittstellen sollten in stabiler Aufspannung feinbearbeitet werden. Die Montagepositionierungsfläche sollte Fehlkontakte durch Fasen, Beschichtungen oder Grate vermeiden und die Anzugsreihenfolge sollte festgelegt werden.
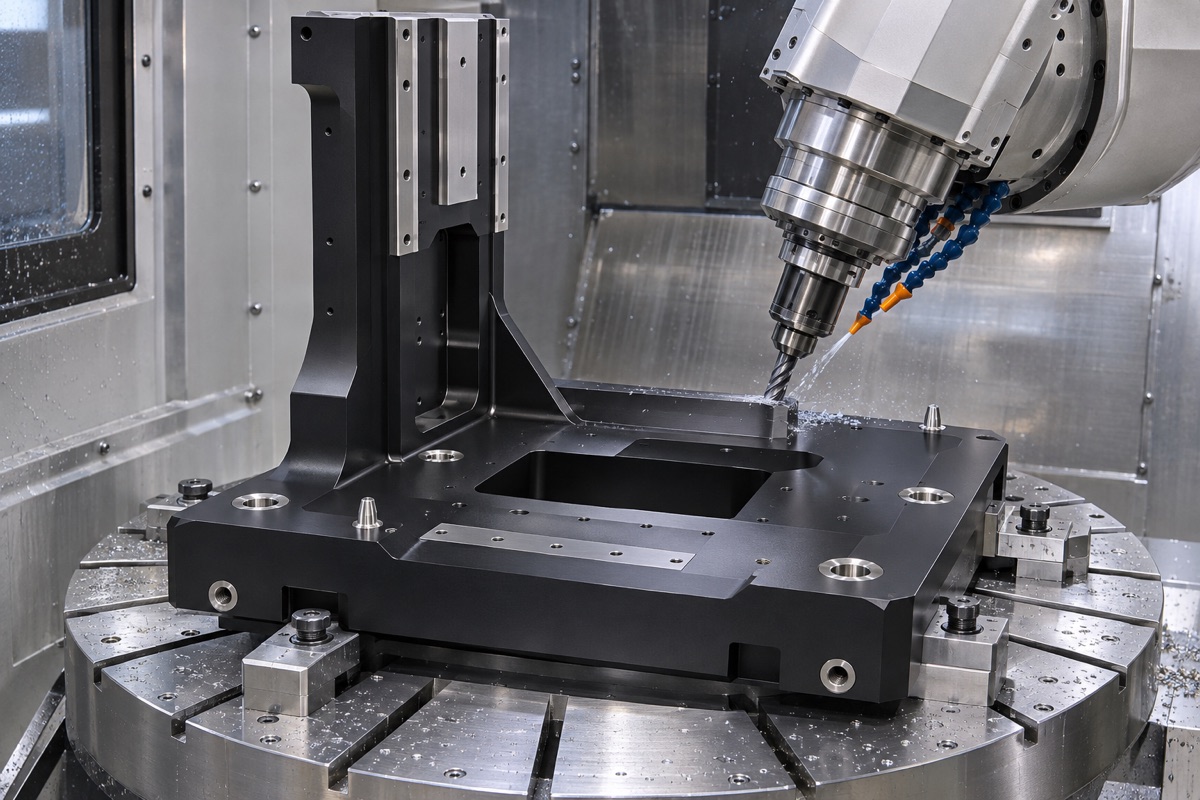
Sockel, Säulen und Schnittstellen müssen um ein gemeinsames Messkoordinatensystem herum bearbeitet werden.
Steifigkeit und Vibration werden nach Richtung bewertet
Eine hochwertige Messstruktur muss nicht nur statischen Belastungen standhalten, sondern auch Reaktionen durch äußere Vibrationen sowie Bewegungsbeschleunigungen und -verzögerungen unterdrücken. Die strukturelle Steifigkeit kann in vertikaler und horizontaler Richtung stark variieren, und auch Tischverlängerungen, Säulenhöhen und Kabelzüge können lokale Modi verändern. Die Beschreibung der Schwingungsisolierungsausrüstung von Taylor Hobson legt Wert auf eine stabile, starre Unterstützung; Die Isolierung oder strukturelle Lösung sollte auf der Grundlage des Vibrationsspektrums vor Ort für ein bestimmtes Projekt ausgewählt werden.
Die thermische Stabilität bestimmt die Langzeitdrift
Die thermische Ausdehnung von Materialien, der Standort der Wärmequelle und Umgebungsgradienten können die Höhe der optischen Achse, die Geradheit der Führung und die Skalenwerte verändern. Die thermische Stabilität muss vor der Endbearbeitung und Inspektion erreicht werden und die Temperatur muss im Bericht aufgezeichnet werden; Die Aufwärmzeit und die Langzeitdrift müssen auch nach dem Einbau beachtet werden. Messgerätekataloge wie Mitutoyo geben oft die Leistung unter bestimmten Temperaturbedingungen an, was zeigt, dass die Messbedingungen ein integraler Bestandteil der Spezifikationen sind.
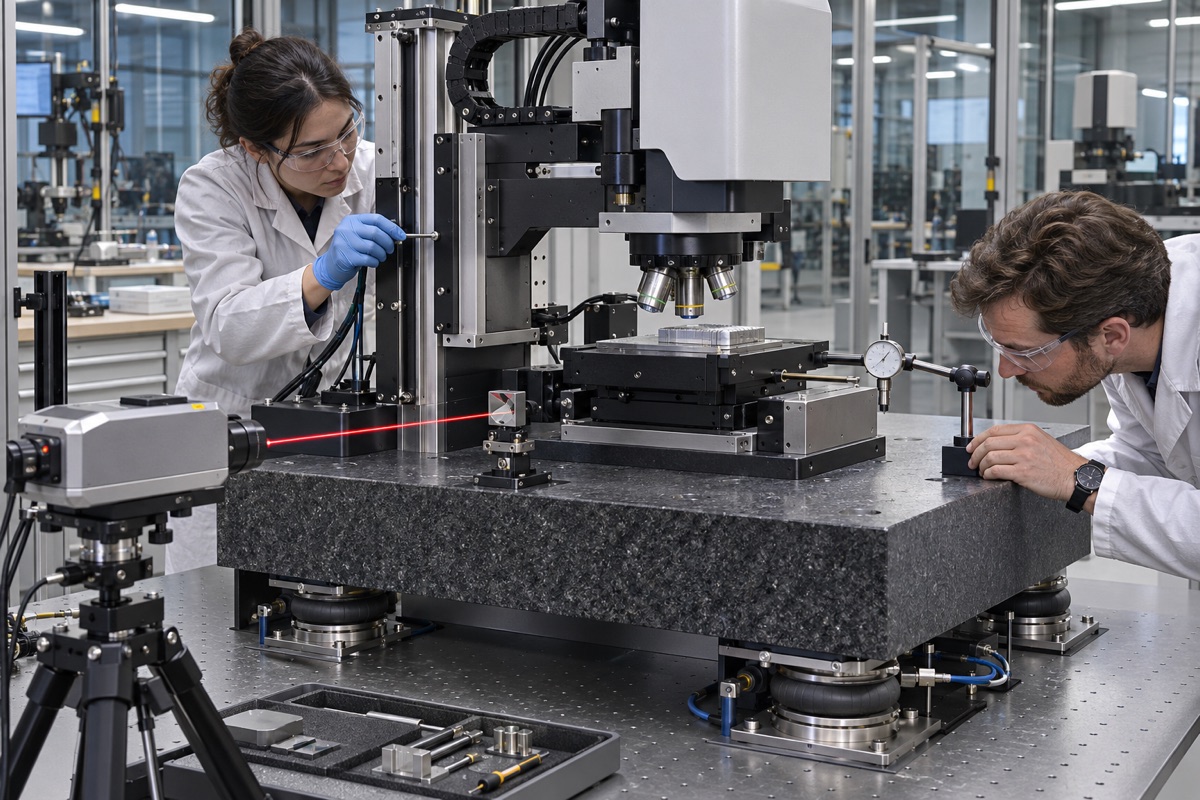
Achse, Vibration und Wiederholbarkeit nach der Montage erfordern eine Überprüfung auf Systemebene.
Die Oberflächenbehandlung darf die Funktionsschnittstelle nicht beschädigen
Strukturteile aus Aluminium werden häufig eloxiert oder beschichtet, Gusseisen- und Stahlteile können lackiert oder rostfrei sein. Die Dicke der Behandlungsschicht, Maskierungskanten und Sprühablagerungen können die Montageoberfläche und die Erdungs-/Wärmepfade verändern. Funktionale Schnittstellen sollten eindeutig auf die Abmessungen der Vorder- und Rückseite sowie die Anforderungen an die Maskierung und erneute Inspektion eingehen. Die große Abtragsstruktur sollte auch nach der Grobbearbeitung stabilisiert und für eine erneute Prüfung im freien Zustand vorbereitet werden.
Vollständige maschinelle Überprüfung der Verbindungsgeometrie und Wiederholgenauigkeit
Bei der Teileabnahme können Ebenen-, Vertikal-, Linear- und Lochsystempositionen überprüft werden. Nach der Montage müssen Tischbewegungen, Änderungen der Brennebene, Sondenbahnen und wiederholte Messungen überprüft werden. Optische Profildaten wie ZYGO betonen auch den Einfluss von Vibrationen auf die Messqualität. Die abschließende Qualifizierung sollte auf den genehmigten Kalibrierungs- und Wiederholbarkeitsergebnissen der gesamten Maschine basieren und nicht auf den Nennparametern eines kommerziellen Instruments.
Zusammenfassung
Die qualifizierte Ebenheit eines einzelnen Bauteils bedeutet nicht, dass die gesamte Maschine stabil ist; Montagesteifigkeit, Bewegungsreferenz, Temperatur, Vibration und Verriegelungsstatus müssen überprüft werden. Der spezifische Prozess muss noch bestätigt werden, indem die Messachse, die Beziehung zwischen der Säule und der Werkbank, die strukturelle Steifigkeit, die Vibrationsisolierung, die Temperaturbedingungen, Bewegungsbenchmarks und Nachtestverfahren kombiniert werden.
FAQ
Je schwerer die Basis, desto stabiler ist die Messung.
Nicht unbedingt. Masse, Steifigkeit, Moden, Isolierung, Unterstützung und Wärmegradienten bestimmen alle die Stabilität.
Können alle Bauteile als Einzelstücke gemeldet und akzeptiert werden?
Eine Einzelstückberichterstattung ist notwendig, aber nicht ausreichend, und eine Überprüfung der Wellenbeziehungen und der Messwiederholbarkeit nach der Montage ist erforderlich.
Können Aluminiumlegierungen als hochpräzise Strukturteile verwendet werden?
Ja, aber Materialzustand, Eigenspannung, Wärmeausdehnung, Verbindungen und Oberflächenbehandlung müssen kontrolliert werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.