In diesem Artikel wird betont, dass der Dehnungsbalken ein funktionelles Messteil ist und die Dimensionsakzeptanz nur ein Zwischenglied ist. Die endgültige Konsistenz muss durch Geometrie, Materialien, Patches und mehrachsige Kalibrierung nachgewiesen werden.
Kleine Unterschiede in den Dehnungsbalken können die Dehnungsverteilung und die Brückenleistung verändern; Sie müssen symmetrisch zu einem Bezugspunkt bearbeitet, der Temperatur-/Spannungsverlauf kontrolliert und einzeln mit Kalibrierungsdaten anstelle von Maßberichten freigegeben werden. Der spezifische Prozess muss noch bestätigt werden, indem das Elastomermaterial und die thermische Vorgeschichte, die Dickensymmetrie des Dehnungsbalkens, die Verrundung, die Oberflächenintegrität, die Restspannung, die Patchfläche und die Kalibrierungslast kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Streuung der Empfindlichkeit in derselben Charge | Dehnungsbalkendicke, Verrundung, Materialmodul oder Schwankungen der Patchposition | Symmetrische Verarbeitung und feste Patch-Positionierung mit derselben Referenz | Zusammenhang zwischen geometrischer Messung, Materialcharge und Kalibrierempfindlichkeit |
| Nullpunktdrift oder Hysterese nimmt zu | Eigenspannung, Oberflächenbeschädigung, Haftschicht oder Temperatureinflüsse | Kontrollieren Sie den thermischen Verlauf und die Endlast und kalibrieren Sie den Chip nach der Stabilisierung | Aufzeichnung von Nullpunkt, Hysterese, Temperaturdrift und Zeitstabilität |
| Mehrachsübersprechen ist zu hoch | Asymmetrisches Trägersystem, exzentrische Montage oder unzureichende Brückenanpassung | Gleichzeitige Kontrolle der mechanischen Symmetrie, des Montagebezugspunkts und der Brückenkonfiguration | Laden der Matrix- und Crosstalk-Kalibrierungsergebnisse für jede Achse |
Elastomere wandeln Belastungen in messbare Dehnungen um
Das elastische Element eines Dehnungsmessstreifensensors ist erforderlich, um Drehmoment in wiederholbare, nahezu lineare Oberflächendehnung umzuwandeln. HBM-Daten weisen darauf hin, dass das Material und die Gestaltung der elastischen Elemente viele Sensoreigenschaften bestimmen und auch die gegenüberliegenden Dehnungsmessstreifen gleichmäßig belastet werden müssen. Daher sind Balkendicke, -breite, abgerundete Ecken, Symmetrie und Schwankungen des Materialmoduls für Empfindlichkeit und Übersprechen von Bedeutung, und Elastomere können nicht als gewöhnliche Ringträger behandelt werden.
Materialien und thermische Vorgeschichte sollten konsistent sein
Materialien wie hochfester Stahl, Edelstahl oder Aluminiumlegierungen weisen unterschiedliche Elastizitätsmodul-, Streckgrenzen-, Ermüdungs- und Temperatureigenschaften auf. Wärmecharge, Schmiederichtung, Wärmebehandlung und Stabilisierung können Eigenspannungen und Abmessungen verändern. Der Materialzustand sollte vor der Verarbeitung gesichert werden, und nach der groben Verarbeitung sollten eine Spannungsstabilisierung und erneute Tests angeordnet werden. Wärmebehandlungen, Schweißreparaturen oder nicht genehmigtes lokales Schleifen können die bisherige Kalibrierungsgrundlage zerstören.
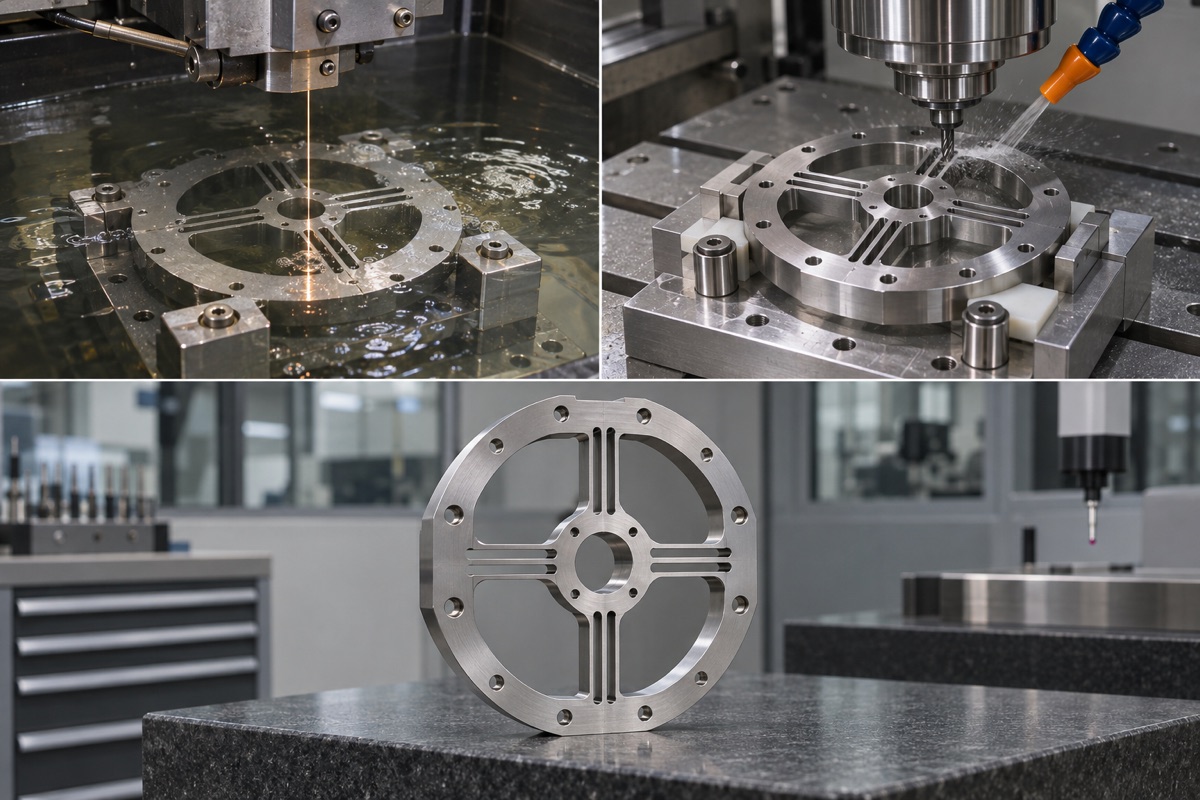
Dehnungsbalken erfordern einen homogenen Bezug, eine geringe Klemmkraft und eine symmetrische Entfernung.
Dehnungsbalken müssen mit geringem Kraftaufwand und Symmetrie bearbeitet werden
Dünne Träger weisen eine geringe Steifigkeit auf und durch die zentrale Klemmung unterscheidet sich der Bearbeitungszustand vom freien Zustand. Die Werkzeuge sollten starre Bereiche unterstützen, die Klemmkräfte begrenzen und ein Drücken auf empfindliche Träger vermeiden; Symmetrischer Abtrag und gleichmäßige Aufmaße verringern die Spannungsumverteilung. Drahterodieren eignet sich zum Formen schmaler Rillen, es müssen jedoch neu gegossene Schichten und Oberflächenintegrität bewertet werden; Beim Fräsen müssen Werkzeugrundlauf, Schnittlast und Grate kontrolliert werden.
Die geometrische Erkennung sollte die entsprechende Beziehung jedes Strahls abdecken
Wenn Sie nur eine durchschnittliche Dicke messen, werden Unterschiede zwischen gegenüberliegenden Strahlen und benachbarten Strahlen verdeckt. Strahldicke, Parallelität, Kehlungsübergang, Mittelloch und Montagelochposition sollten unter einem festen Bezugspunkt gemessen werden, und der Messort und die Sondenkraft sollten klar definiert sein. Oberflächenkratzer, Messerspuren und Grate können zu Spannungskonzentrationen führen, und die Oberflächenakzeptanz muss auf der Grundlage von Ermüdungs- und Empfindlichkeitsrisiken formuliert werden.
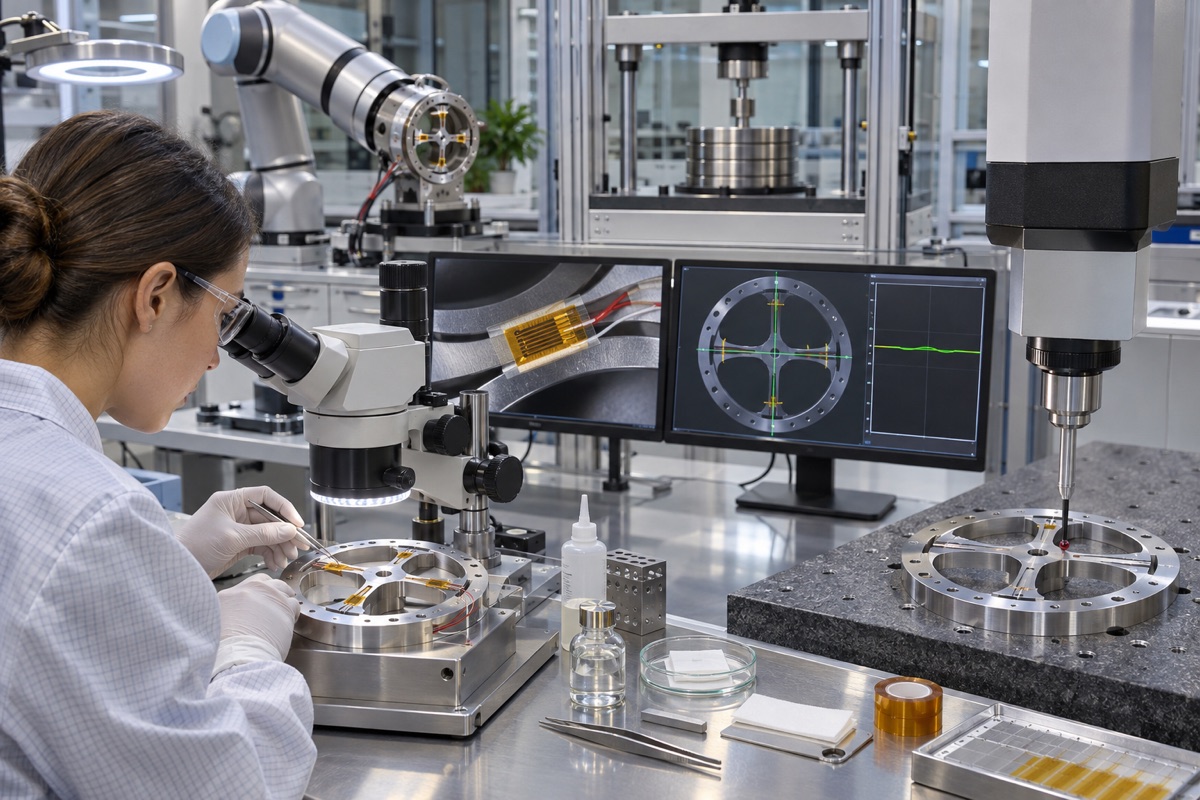
Geometrie, Patchposition und Kalibrierungsergebnisse sollten nachvollziehbar verknüpft werden.
Der Patchbereich ist gleichzeitig die Fertigungsschnittstelle
Die Position, Ausrichtung, Oberflächenbehandlung, Klebelinie und Aushärtungsbedingungen des Dehnungsmessstreifens können die Ausgabe verändern. Das Bearbeitungsende muss die Ebenheit, Rauheit und Sauberkeit des Patchbereichs schützen, und die Balkendicke kann nach dem fertigen Produkt nicht durch willkürliches Polieren verändert werden. NI-Daten deuten darauf hin, dass Temperatur und Leitungswiderstand häufige Fehlerquellen sind. Daher müssen neben der mechanischen Konsistenz auch die Brückenkonfiguration, der Temperaturausgleich und die Verkabelung korrigiert werden.
Abschließend wird die Konsistenz durch eine mehrachsige Kalibrierung beurteilt.
ATI-Daten definieren die Leistung von Kraft-/Drehmomentsensoren als Bereich, Unsicherheit, Auflösung, Wiederholbarkeit und Signalleistung. Bei der Projektabnahme sollten Nullpunkt, Empfindlichkeit, Linearität, Hysterese, Wiederholbarkeit, Übersprechen und Überlastwiederherstellung unter spezifizierter Installation, Vorspannung und Temperatur überprüft werden. Wenn für ein Werkstück erhebliche Korrekturen erforderlich sind, sollten Geometrie, Materialien und Platzierungsprozess nachverfolgt und nicht nur in der Software verdeckt werden.
Zusammenfassung
Kleine Unterschiede in den Dehnungsbalken können die Dehnungsverteilung und die Brückenleistung verändern; Sie müssen symmetrisch zu einem Bezugspunkt bearbeitet, der Temperatur-/Spannungsverlauf kontrolliert und einzeln mit Kalibrierungsdaten anstelle von Maßberichten freigegeben werden. Der spezifische Prozess muss noch bestätigt werden, indem das Elastomermaterial und die thermische Vorgeschichte, die Dickensymmetrie des Dehnungsbalkens, die Verrundung, die Oberflächenintegrität, die Restspannung, die Patchfläche und die Kalibrierungslast kombiniert werden.
FAQ
Bedeutet die qualifizierte Strahldicke und -größe, dass die Empfindlichkeit konsistent ist?
Heißt nicht. Materialien, Verrundungen, Eigenspannungen, Patches und Montage wirken sich alle auf die Ausgabe aus.
Ist das Drahtschneiden für alle Elastomere am besten geeignet?
Nicht unbedingt. Materialien, Oberflächenschichten, Geometrien, Effizienz und anschließende Endbearbeitung müssen bewertet werden.
Können durch Softwarekalibrierung Fertigungsunterschiede beseitigt werden?
Die Kalibrierung kann einige Systemfehler kompensieren, ist jedoch kein Ersatz für Ermüdungs-, Übersprech-, Hysterese- und Strukturdefektkontrollen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.