Bauteil und Prüfumfang abgrenzen
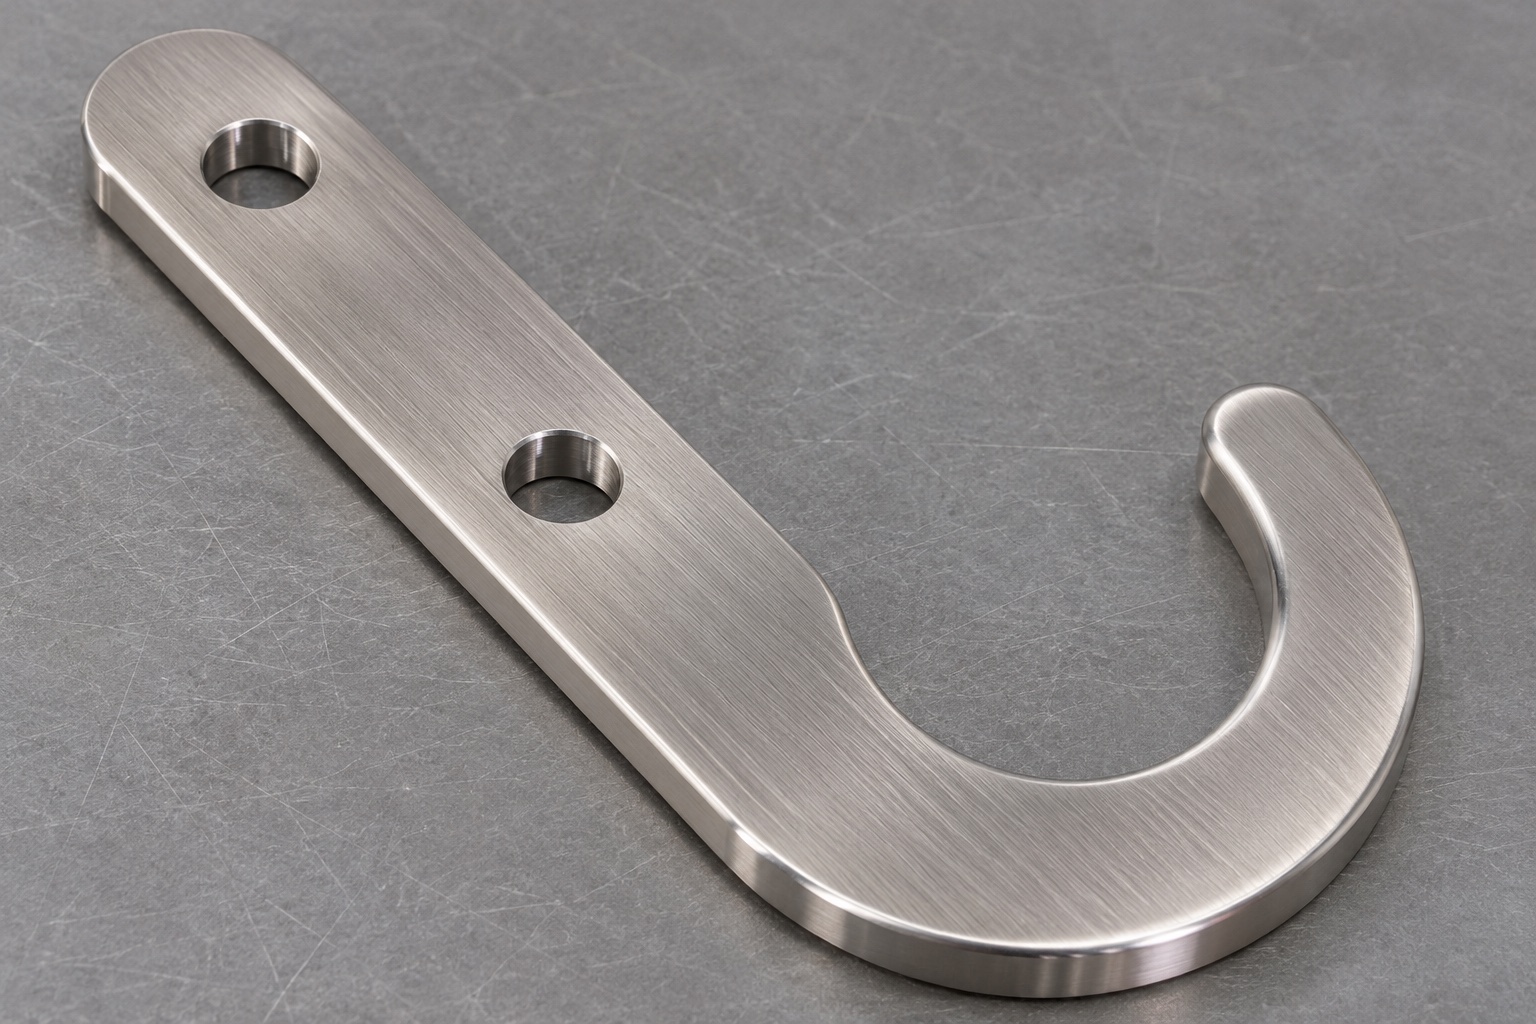
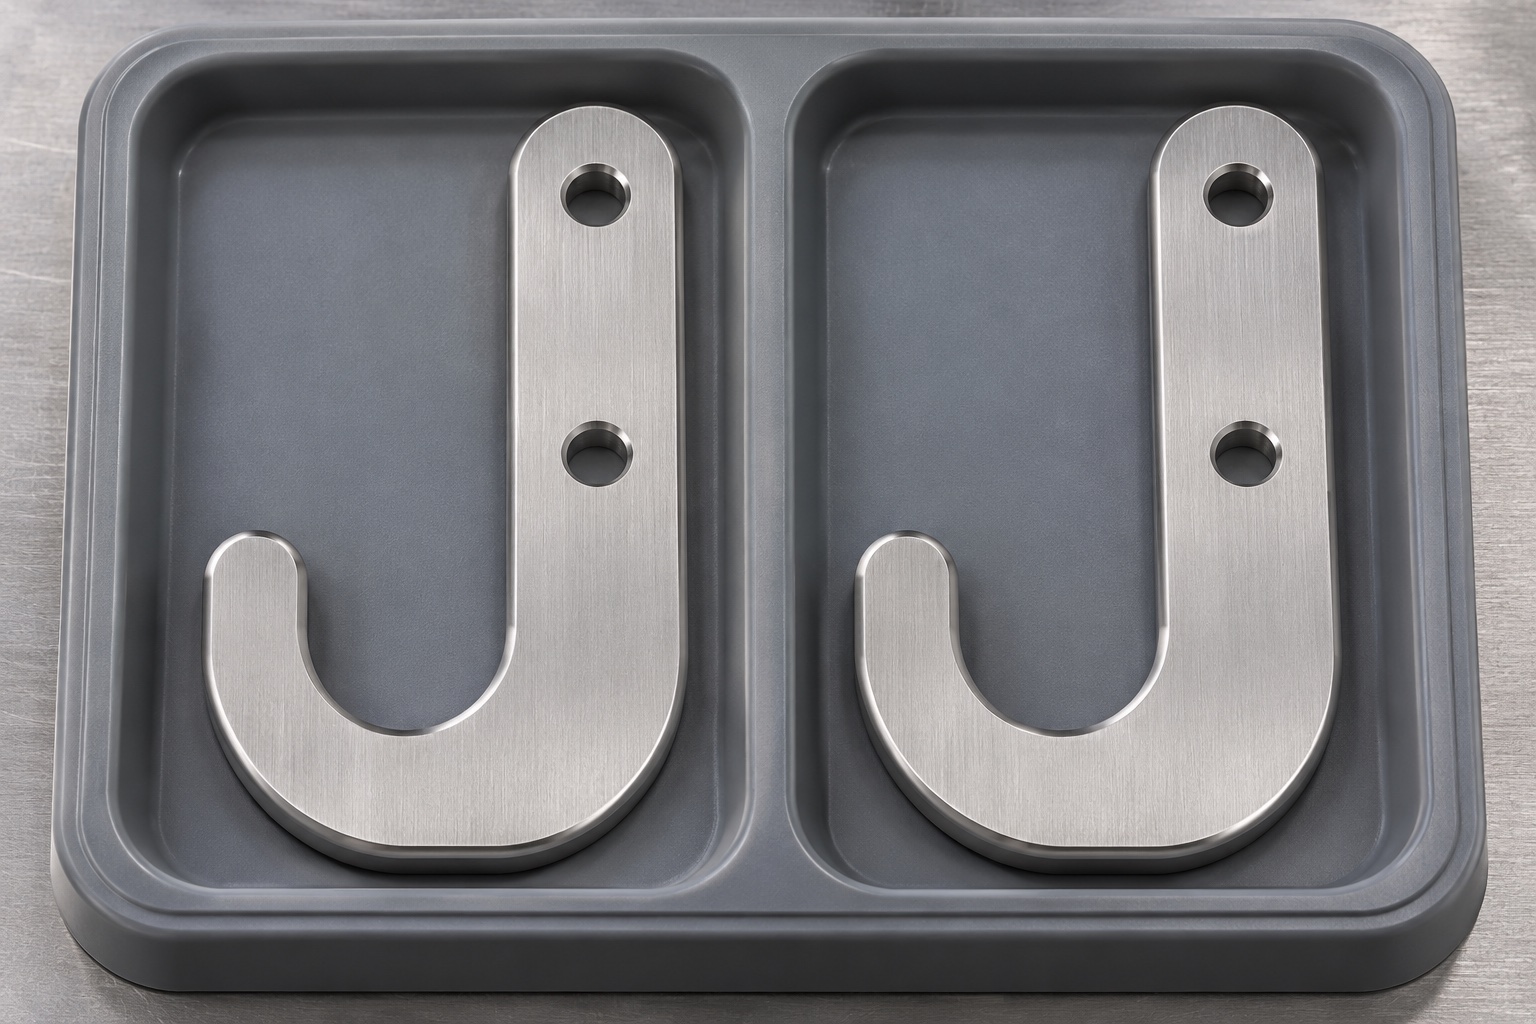
Eine Hakenplatte in einem Geräteschrank stellt eine mechanische Schnittstelle zu einem zugelassenen Gegenträger bereit. Das Beispiel hier ist eine flache 316L-Platte mit zwei Befestigungslöchern und einem offenen, gebogenen Haken. Es handelt sich nicht um ein zugelassenes Ersatzteil oder eine Konstruktion zum Aufhängen eines bestimmten Instruments. Der Entwurfsinhaber muss den unterstützten Artikel, den zulässigen Kontakt, die Lastfälle und die Schrankbeschränkungen identifizieren. Eine Bearbeitungsprüfung kann bestimmen, wie die Zeichnungsmerkmale hergestellt und geprüft werden. Aus einer Materialbezeichnung und einem Bild allein lassen sich Trocknungswirksamkeit, Lagerdauer, Reinigungsmittelbeständigkeit oder sichere Arbeitsbelastung nicht ermitteln.

Gegenkontur vor dem Angebot prüfen
Bitten Sie um einen Schnitt durch die Schiene oder den Montageblock und den Träger, der in den Haken eintritt. Die Plattenoberfläche, die Befestigungsabstände und die Passkontur beeinflussen alle, ob der Träger den vorgesehenen Sitz erreicht. Beachten Sie alle Oberflächen in der Nähe, die das Einsetzen oder Entfernen behindern. Behalten Sie ein genehmigtes Volumenmodell oder einen genehmigten Abschnitt bei, der mit der Zeichnungsrevision verknüpft ist, anstatt den Abstand vom nominalen Hakenradius abzuleiten. Eine flache Platte mit präzisen Montagelöchern kann dennoch zu einer Beeinträchtigung benachbarter Hardware führen. Überprüfen Sie die Beziehung in der endgültigen installierten Ausrichtung, führen Sie jedoch vorläufige Geometrieprüfungen mit inerten Referenzen und nicht mit klinischen Instrumenten durch.
Funktionale Montagebezüge bestimmen
Die Oberfläche, die an der Schrankschiene anliegt, kann eine primäre Ebene definieren. Das Positionierungsmerkmal kann ein Loch, eine Kante oder eine separate Schnittstelle sein; Zwei Durchgangslöcher sind nicht automatisch ein präzises Ortungssystem. Bestätigen Sie das Bezugsschema, bevor Sie Spannstifte auswählen. Eine Prüfung mit zwei fest sitzenden Stiften kann dazu führen, dass ein Teil, das während der Montage schweben soll, zu stark beansprucht wird. Umgekehrt kann ein uneingeschränkter Lochabstand eine Profilverschiebung verbergen, die nach der Positionierung der Platte von Bedeutung ist. Geben Sie an, welche Fläche und welches Merkmal den Messursprung festlegen, und reproduzieren Sie die definierte Einspannung, anstatt einen gebogenen Rohling flach zu drücken, ohne ihn aufzuzeichnen.
Einführöffnung und Sitzkontur getrennt betrachten
Das Hakenmaul kontrolliert den Zugang; Der innere gekrümmte Bereich steuert, wo der passende Träger sitzen kann. Ein einzelner Nenndurchmesser beschreibt nicht die gesamte Öffnung. Geben Sie die relevanten Abschnitte, den Eintrittsabstand, die Spitzenkontur und das verbleibende Mindestmaterial gemäß dem genehmigten Design an. Ein Inspektionspfad sollte sowohl den Übergang in den Zylinderschaft als auch den konkaven Bereich umfassen. Wenn der Träger in einem Winkel eingeführt wird, kann es bei einer statischen Breitenprüfung passieren, dass beim Einführen keine Interferenzen auftreten. Melden Sie die tatsächliche Kontaktstelle anhand einer Vorrichtungs- oder Messgeräteprüfung. Entfernen Sie ohne Genehmigung kein Material von der Spitze, um ein Spielproblem zu lösen.
Halbzeug und Oberfläche getrennt festlegen
Identifizieren Sie die 316L-Materialspezifikation, die Produktform, den Dickenzustand und die erforderliche Chargenrückverfolgbarkeit. Rohmaterial in der Nähe der fertigen Dicke kann die Bearbeitung der Stirnfläche verringern, jedoch nur, wenn Form und Oberfläche der Zeichnung entsprechen. Ein alternativer Rohlingsprozess kann einen anderen Kantenzustand hinterlassen und sich auf die verfügbare Bearbeitungszugabe auswirken. Beschreiben Sie die endgültige Oberfläche getrennt von der Lagerbezeichnung. Wenn eine Passivierung oder eine andere Behandlung vorgeschrieben ist, vereinbaren Sie die Reihenfolge, den Prozessnachweis und die Endkontrollbedingung. Weder ein helles Erscheinungsbild noch der Legierungsname beweisen, dass ein bestimmter Reiniger, Belichtungszyklus oder Arbeitsablauf in der Kabine geeignet ist.
Schruppen und Schlichten mit stabiler Auflage
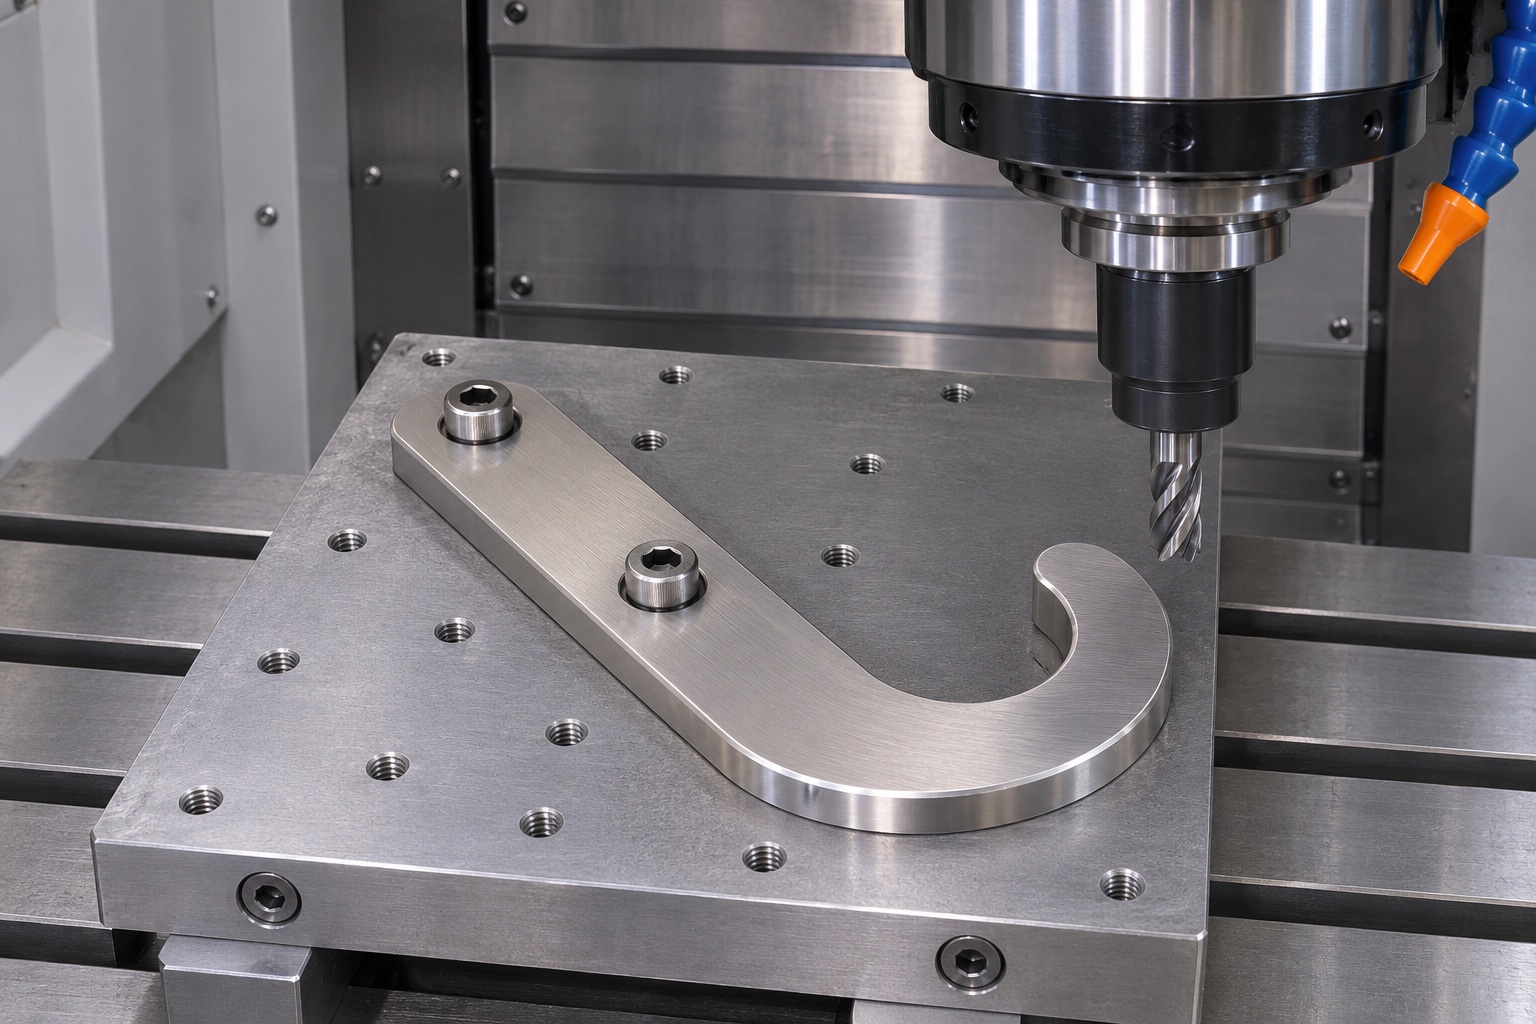
Stützen Sie das breite Fläche und behalten Sie gleichzeitig den Zugang zur Außenkontur und zum offenen Hakenbogen bei. Ein Rohling kann auf temporärem Material gehalten werden, das entfernt wird, nachdem eine stabile Referenz hergestellt wurde. Alternativ können zugelassene Montagelöcher eine Halterung tragen, wenn der Rest des Umfangs frei sein muss. Eine schmale Hakenspitze kann sich verbiegen, wenn sie ohne Unterstützung geschnitten wird oder wenn ein abgenutztes Werkzeug eher reibt als schneidet. Lassen Sie eine gleichmäßige Schlichtzugabe und überprüfen Sie den Werkzeugzugang am engsten konkaven Segment. Überprüfen Sie den freigegebenen Teil nach dem endgültigen Schnitt. Die Vorrichtung kann Bewegungen außerhalb der Ebene verbergen.
Zugängliche Innenradien vorgeben
Der Fräser muss die konkave Grenze erreichen, ohne mit dem Schaft, der Spitze oder der Vorrichtung zu kollidieren. Eine Zeichnung, die einen scharfen inneren Übergang impliziert, erfordert möglicherweise eine Designbesprechung und nicht standardmäßig einen kleineren Fräser. Werkzeugdurchmesser, Eingriff und Ausdehnung beeinflussen, wie genau das Werkzeug der beabsichtigten Kurve folgt. Überprüfen Sie den Übergang auf lokale Kerben, Stufen oder eine verbleibende Spitze. Ersetzen Sie die Profiltoleranz nicht durch einen allgemeinen Kantenbruchhinweis. Eine kontrollierte Überblendung kann nützlich sein, wenn der Designer ihre Ausdehnung und den erhaltenen Abschnitt definiert. Vergleichen Sie das gemessene Profil mit dem Modell in einer konsistenten Ausrichtung.
Kantenbearbeitung kontrollieren
Benennen Sie die Kanten, die den zugelassenen Träger kontaktieren können, und diejenigen, die eine Referenz wahren müssen. Geben Sie an, ob es sich bei der Anforderung um eine begrenzte Fase, einen Radius oder das Fehlen von erhabenem Material handelt. Der Entgratungsvorgang muss beide Flächen am Hakenbogen, an der abgerundeten Spitze und an den Lochausgängen erreichen. Durch aggressives Polieren kann sich das Eingangsmaß ändern oder eine Aussparung entstehen, die schwer zu prüfen ist. Durch eine visuelle Kontrolle unter geeignetem Licht können erhabene Grate erkannt werden, es lässt sich jedoch kein Radius oder Rauheitswert ermitteln. Halten Sie die Inspektionsmethode und -orte explizit fest, wenn die Zeichnung quantifizierte Enddaten erfordert.
Merkmalbezogenen Prüfplan erstellen
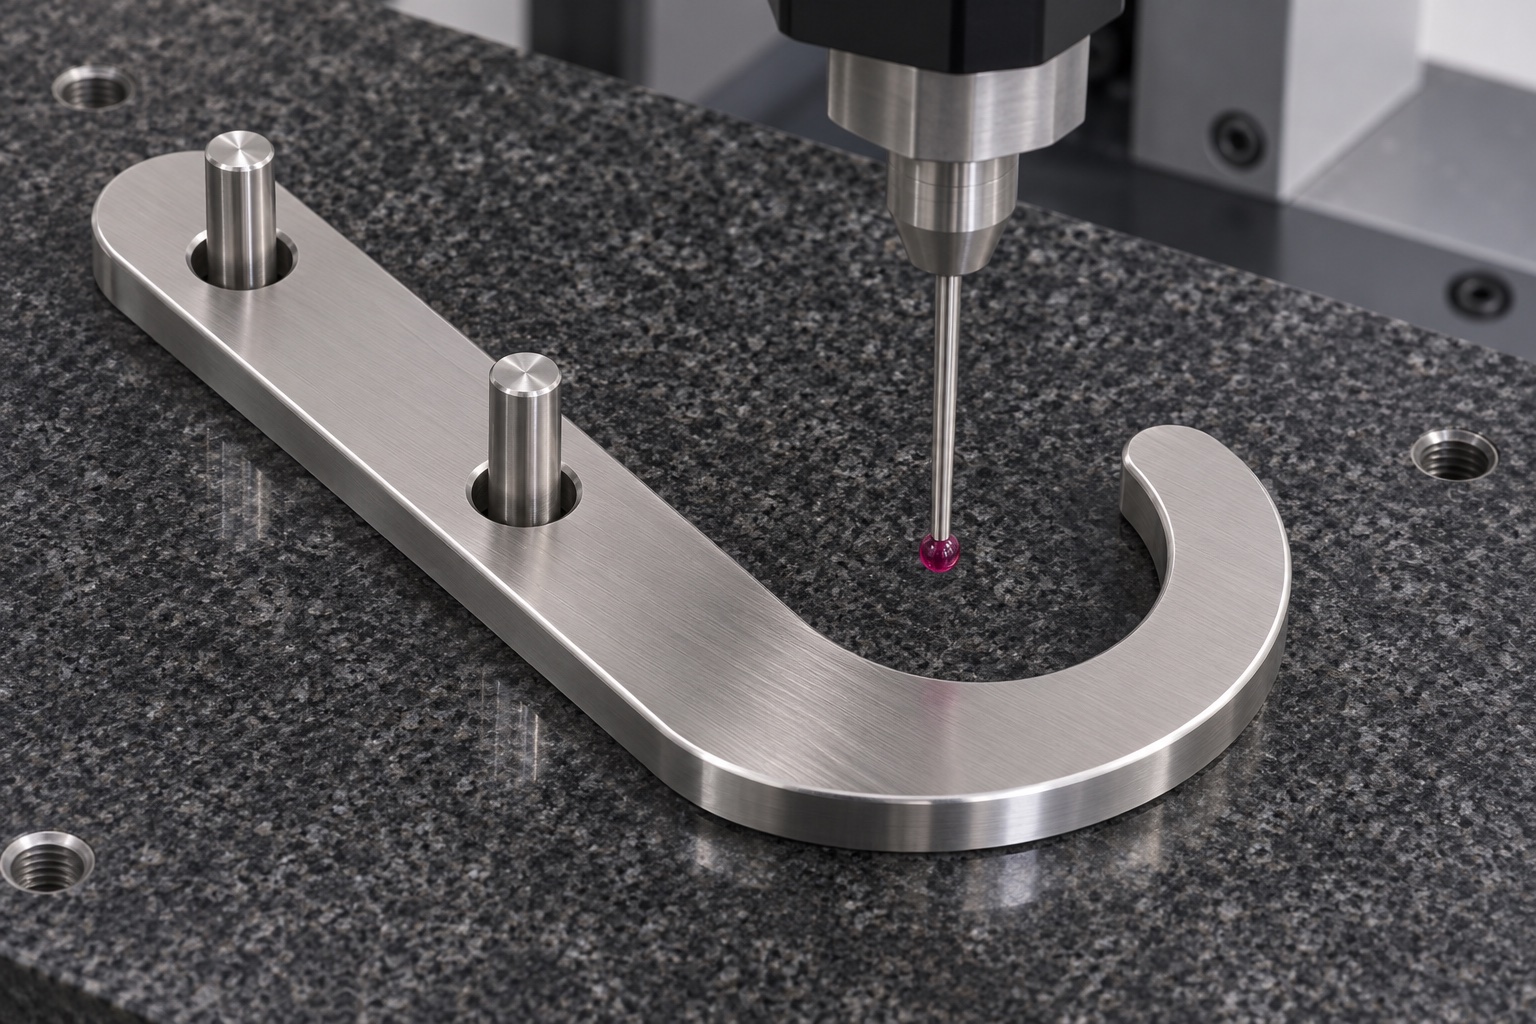
Überprüfen Sie Dicke, Form der Montagefläche, Lochbild und Hakenkontur als separate Merkmale. Prüfen Sie die konkave Form, die der Stift erreichen kann, ohne eine benachbarte Kante zu berühren. Bei schwer zugänglichen Profilen kann ein zugelassenes optisches Verfahren sinnvoll sein, sofern die Messebene definiert ist. Vergleichen Sie die Messwerte auf der richtigen Höhe, wenn eine Fase die Betrachtungsebene kreuzt. Zeichnen Sie die Ausrichtung der Vorrichtung und Referenz auf, nicht nur ein Durchgangsergebnis. Wenn eine Endbearbeitung erforderlich ist, messen Sie den akzeptierten Zustand nach der Behandlung, sofern angegeben. Zeichnen Sie die Unsicherheit auf und wenden Sie die vereinbarte Entscheidungsregel in der Nähe einer Toleranzgrenze an.
Mit einer inerten Lehre prüfen
Eine repräsentative Trägerlehre kann zeigen, ob die Hakenöffnung und der Sitz in der definierten Ausrichtung zugänglich sind. Dokumentieren Sie die Überarbeitung, den Support und die Reihenfolge des Messgeräts. Lassen Sie aus einer einfachen Passform keine Rückschlüsse auf Festigkeit oder betriebliche Eignung zu. Wenn die Lehre klemmt, stellen Sie fest, ob die Störung vom Profil, einem Grat, der Schienenreferenz oder einem falschen Einführweg herrührt. Vergleichen Sie die Maßangaben, bevor Sie das Teil austauschen. Betrachten Sie niemals eine erzwungene Passform oder ein handpoliertes Muster als Beweis für die Konformität. Jede Struktur-, Aufbewahrungs- oder Workflow-Validierung obliegt dem Geräteeigentümer und erfordert separate Akzeptanzkriterien.
Rückstände entfernen und Bauteil schützen
Bearbeitungsrückstände gemäß der vereinbarten Bauteilreinigungsmethode entfernen. Überprüfen Sie vor dem Verpacken die Innenkurve, die Durchgangslöcher und die Montagefläche und achten Sie auf Aussparungen, in denen sich Partikel festsetzen können. Trennen Sie die Teile, damit die Spitzen nicht an benachbarte Platten stoßen oder deren fertige Flächen reiben können. Wählen Sie Schutzmaterial, das keine Rückstände im Kontaktbereich hinterlässt. Notieren Sie den tatsächlichen Reinigungs- und Verpackungsumfang sowie ggf. Revision und Charge. Diese Schutzverpackung begründet weder Sterilität noch eine validierte Reinheitsklasse. Alle zusätzlichen Anforderungen müssen spezifiziert und durch Beweise untermauert werden und dürfen nicht aus dem Kabinettsantrag abgeleitet werden.
Nachweise für die Freigabe definieren
Stellen Sie die aktuelle Zeichnung, das CAD-Modell, die Montage- und Trägerumschläge, den Materialbedarf, die Menge und die Endbearbeitung bereit. Identifizieren Sie die Kontakt- und Freiraumzonen, Kantengrenzen und relevanten Inspektionsabschnitte. Fordern Sie einen Routenvorschlag, einen Bezugs- und Halteplan sowie Messnachweise auf Merkmalsebene an. Definieren Sie, wer Eigentümer der mechanischen Last, Kompatibilität und Schrankvalidierung ist. Der erste Artikel soll zeigen, was gemessen wurde, wie es unterstützt wurde und was außerhalb des Bearbeitungsbereichs bleibt. Klare Eingaben machen Angebote vergleichbar und verringern das Risiko, ein gutes Profil zu korrigieren, um es an eine falsche Vorrichtung anzupassen.
FAQ
Legen zwei Befestigungsbohrungen die Hakenposition eindeutig fest?
Nicht unbedingt. Durchgangslöcher dürfen das Teil nur befestigen. Die Zeichnung und der Zusammenbau bestimmen die tatsächlichen Positionierungsmerkmale, die Reihenfolge der Bezugspunkte und die akzeptierten Montagebedingungen.
Reicht die Breite der Hakenöffnung zur Passprüfung?
Nein. Mundbreite, Innenprofil, Spitzenkontur und Eintrittsrichtung können jeweils den Zugang beeinflussen. Verwenden Sie die definierten Abschnittsprüfungen und bei Bedarf eine zugelassene inerte Referenz.
Weist ein maßhaltiges Profil die zulässige Last nach?
Nein. Eine Maßprüfung stellt keine Festigkeit, Retention oder Geräteeignung fest. Diese Anforderungen erfordern eine gesonderte Entwurfsprüfung und Validierung durch den verantwortlichen Eigentümer.
Warum nach dem Lösen aus der Halterung messen?
Der Vorrichtungsdruck kann die Bogen- oder Spitzenbewegung maskieren. Maße im freigegebenen bzw. explizit montierten Zustand geben den zur Abnahme spezifizierten Zustand wieder.
Garantiert 316L chemische Kompatibilität?
Nein. Auf das genaue Material, die Behandlung und die Belichtung kommt es an. Das genehmigte Materialprotokoll und der Dimensionsbericht validieren keinen Reinigungszyklus.
Wie sollen fertige Platten verpackt werden?
Trennen Sie die Teile, schützen Sie das gebogene Profil und halten Sie Rückstände von den Passflächen fern. Geben Sie den tatsächlichen Verpackungszustand an, ohne Anspruch auf Sterilität zu erheben.
tanghangyun@oemach.com